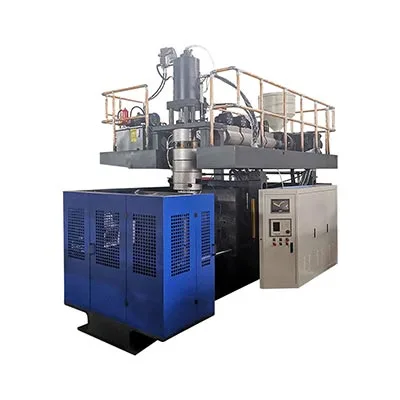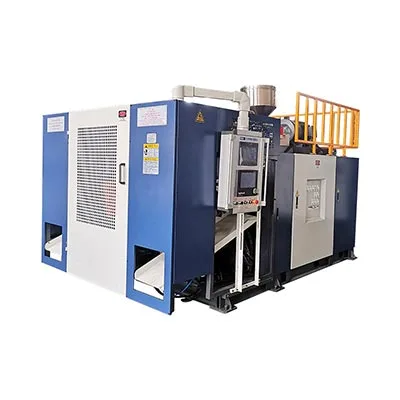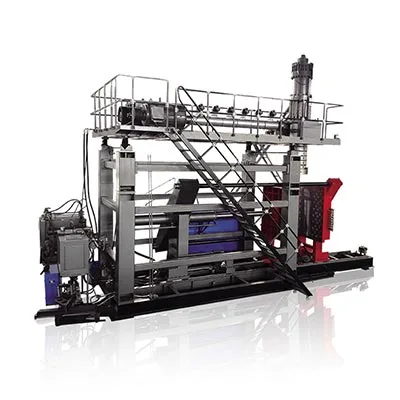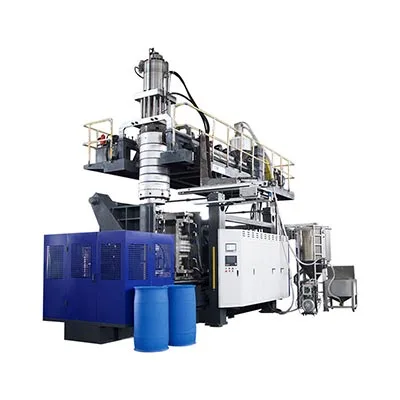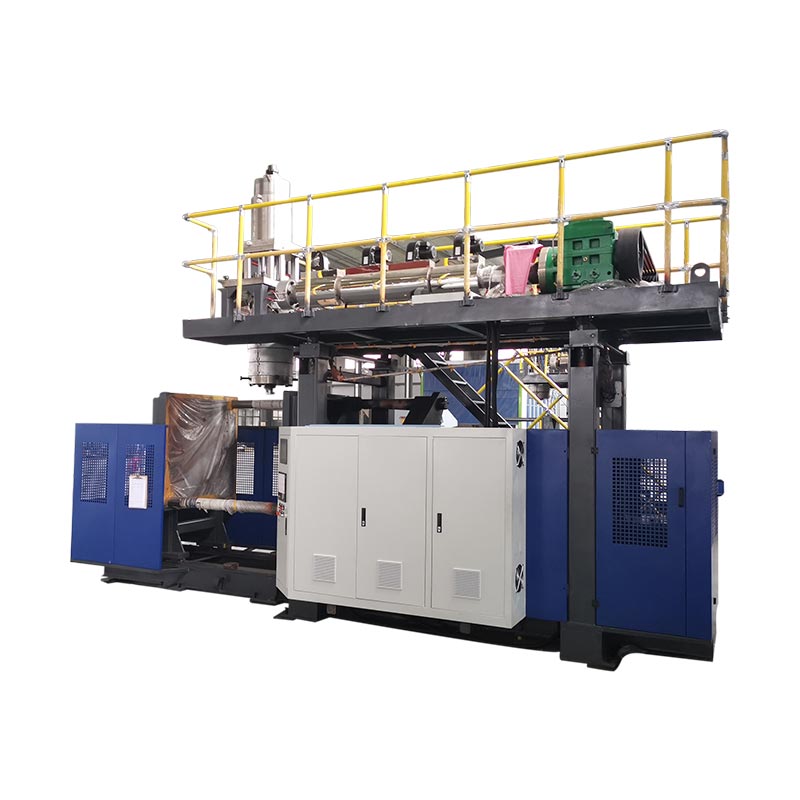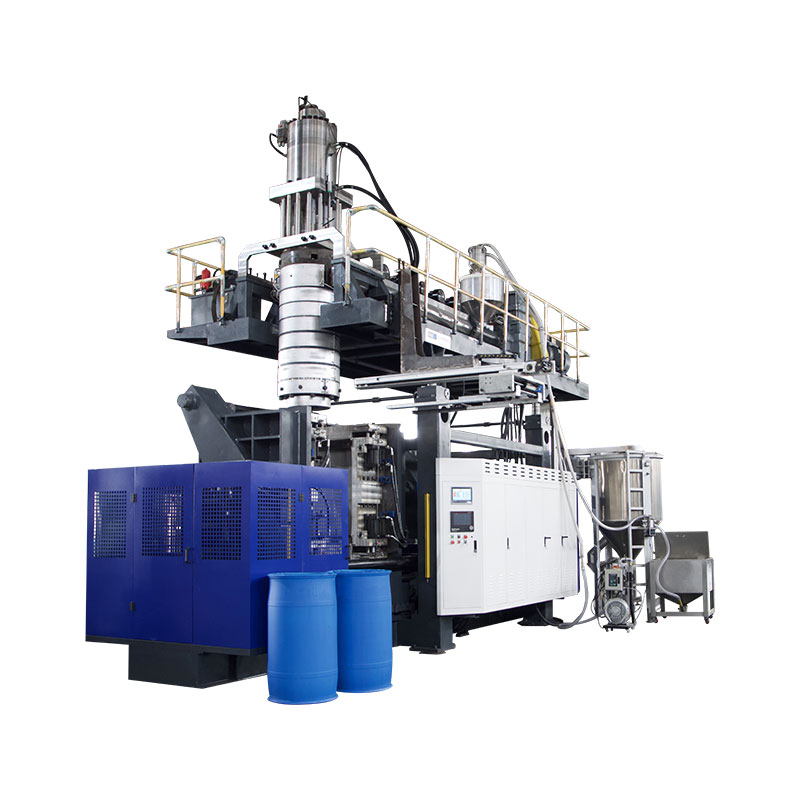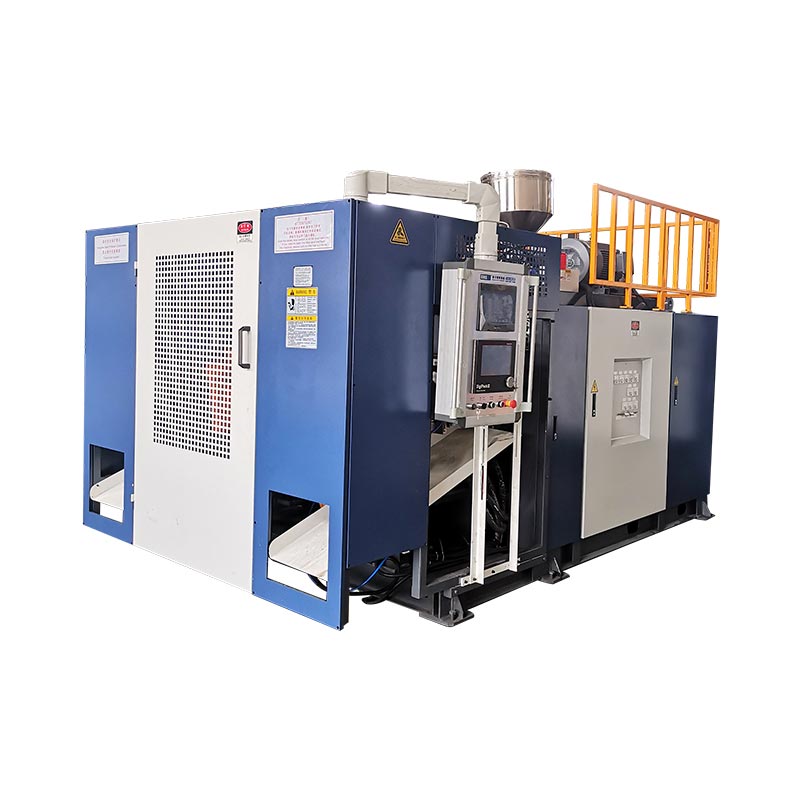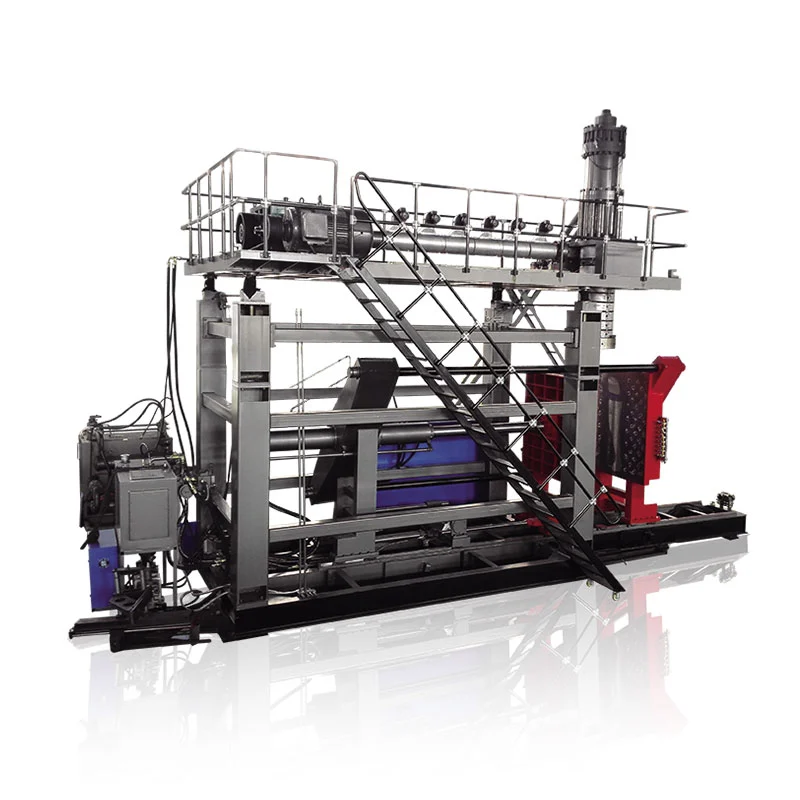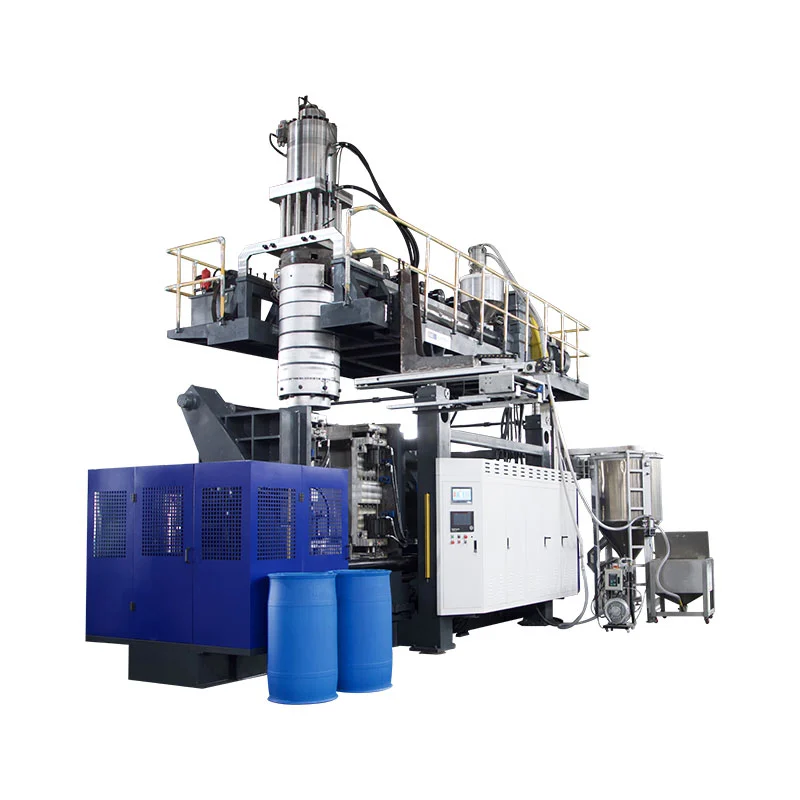
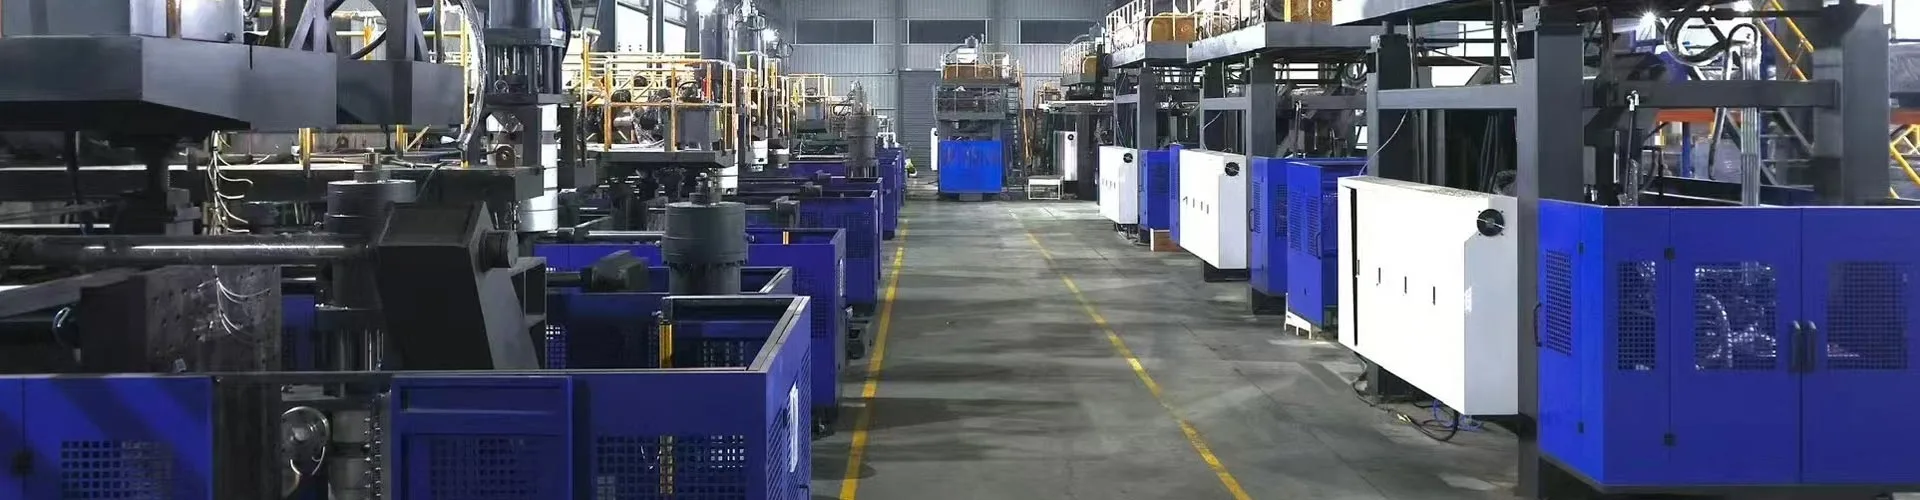
A କ୍ରମାଗତ blow ଟକା ମୋଲିଡିଂ ମେସିନ୍ |ଏକ ନନ୍ଷ୍ଟପ୍ ପ୍ୟାରିସନ୍ ନିର୍ବାହ କରୁଥିବାବେଳେ ମଲ୍ଡ ଷ୍ଟେସନ୍ ଏହାକୁ ଧରିବା ଏବଂ ବ ate ାଇବା ପାଇଁ ଗତି କରେ | ଏକ୍ସଟ୍ରୁଡର୍ କଦାପି ବନ୍ଦ ହୁଏ ନାହିଁ, ଯାହା HDPE ଏବଂ PP ପାତ୍ରଗୁଡିକ ପାଇଁ ପ୍ରାୟ 0.5 ରୁ 30 ଲିଟର ପାଇଁ ଦ୍ରୁତତମ ମାର୍ଗ କରିଥାଏ | ତିନୋଟି ଭେରିଏବଲ୍ ତୁମର ଆଉଟପୁଟ୍ ସେଟ୍ କରେ: ଷ୍ଟେସନ୍ ଗଣନା, ହେଡ୍ କ୍ୟାଭିଟିସ୍, ଏବଂ ଚକ୍ର ସମୟ | ତିନୋଟି ତୁମର ମୂଲ୍ୟ ସେଟ୍ କର: ଅଂଶ ପ୍ରତି ଶକ୍ତି, ରକ୍ଷଣାବେକ୍ଷଣ, ଏବଂ ସ୍କ୍ରାପ୍ | ଏହି ଗାଇଡ୍ ଉଭୟ ପାର୍ଶ୍ covers କୁ ଆଚ୍ଛାଦନ କରେ, ଆମର ନିଜ ମେସିନ୍ ରୁ ପ୍ରକୃତ ସ୍ପେସ୍ ସହିତ |
କ୍ରମାଗତ ଏକ୍ସଟ୍ରୁଜନ୍ ଗୋଟିଏ ଦିନରେ ଆପଣ ପରିଚାଳନା କରୁଥିବା ଅଧିକାଂଶ ପ୍ଲାଷ୍ଟିକ୍ ପାତ୍ରକୁ ଆବୃତ କରେ | ଡିଟରଜେଣ୍ଟ ବୋତଲ, ମୋଟର ତେଲ ଜଗ, ଜେରୀ କ୍ୟାନ୍, ଏଗ୍ରୋକେମିକାଲ୍ ପ୍ୟାକେଜିଂ - ପ୍ରାୟ ସମସ୍ତେ ଏହି ପରି ମେସିନରୁ ବାହାରି ଆସନ୍ତି |
ବିବରଣୀ ପୂର୍ବରୁ ଗୋଟିଏ ସ୍ପଷ୍ଟୀକରଣ | ସଫା PET ପାଣି ବୋତଲଗୁଡିକ ଏକ ଭିନ୍ନ ପ୍ରକ୍ରିୟାରୁ ଆସିଥାଏ, ଇଞ୍ଜେକ୍ସନ୍ ଷ୍ଟ୍ରେଚ୍ ବ୍ଲୋ ମୋଲିଡିଂ, ବିଭିନ୍ନ ମେସିନ୍ ଉପରେ | ଏହି ଗାଇଡ୍ HDPE, PP, PVC, ଏବଂ PA ପାଇଁ କ୍ରମାଗତ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରେ | ଯଦି ତୁମର ଉତ୍ପାଦ ଏକ PET ପାନୀୟ ବୋତଲ, ଆମର ଉପକରଣ |କ୍ରମାଗତ ମେସିନ୍ ପରିସର |ଏହାକୁ ତିଆରି କରିବ ନାହିଁ
ମେସିନ୍ ବିନ୍ୟାସକରଣ: ଛାଞ୍ଚଗୁଡ଼ିକ କିପରି ପ୍ୟାରିସନ୍ କୁ ପୂରଣ କରେ |
ପ୍ରତ୍ୟେକ କ୍ରମାଗତ ମେସିନ୍ ସମାନ ସମସ୍ୟାର ସମାଧାନ କରେ | ପ୍ୟାରିସନ୍ ବନ୍ଦ ନକରି ପ୍ରବାହିତ ହୁଏ, ତେଣୁ ପରବର୍ତ୍ତୀ ଗୁଳି ପୂର୍ବରୁ ଛାଞ୍ଚକୁ ଏହା ବନ୍ଦ କରିବାକୁ, ବନ୍ଦ କରିବାକୁ, ସଫା କରିବାକୁ ପଡିବ | ମେସିନ୍ କିପରି ବିନ୍ୟାସକୁ ବ୍ୟାଖ୍ୟା କରେ |
ଛାଞ୍ଚ ଚଳନ୍ତା ମେସିନ୍ |ପାରାକୁ ଭୂସମାନ୍ତର ଭାବରେ ଛାଞ୍ଚକୁ ବନ୍ଦ କରନ୍ତୁ | ନିର୍ମାଣ ସରଳ, ପ୍ରମାଣିତ ଏବଂ ବ୍ୟୟ-ପ୍ରଭାବଶାଳୀ | ଏହା 2 ରୁ 15 ଲିଟର ପାତ୍ର ଧାରଣ କରିଥାଏ |
ବକ୍ର-ବାହୁ ମେସିନ୍ |ଏକ ଆର୍କ ମାଧ୍ୟମରେ ଛାଞ୍ଚକୁ ସୁଇଙ୍ଗ୍ କରନ୍ତୁ, ଯାହା ଯାତ୍ରାକୁ ଛୋଟ କରିଥାଏ ଏବଂ ଚକ୍ରକୁ ଗତି କରିଥାଏ | ସେମାନେ 1 ରୁ 6 ସ୍ତର ପାଇଁ କୋ-ଏକ୍ସଟ୍ରୁଜନ୍ ହେଡ୍ ମଧ୍ୟ ବହନ କରନ୍ତି | ଉଚ୍ଚ ଆଉଟପୁଟ୍ ଏବଂ ସ୍ତରୀୟ ବୋତଲ ପାଇଁ ଏହା ହେଉଛି ଶ୍ରେଣୀ |
ତା’ପରେ ଷ୍ଟେସନ ଗଣନା ଆସେ |ଏକକ ଷ୍ଟେସନ (L)ଗୋଟିଏ ଛାଞ୍ଚ ସେଟ୍ ଚଲାଇଥାଏ |ଡବଲ୍ ଷ୍ଟେସନ୍ (D)ଗୋଟିଏ ଏକ୍ସଟ୍ରୁଡର୍ ଦୁଇଟି ମଡ୍ଡ୍ ସେଟ୍ ଚଲାଇଥାଏ, ତେଣୁ ଗୋଟିଏ ପାର୍ଶ୍ୱ ପ୍ରବାହିତ ହେଉଥିବାବେଳେ ଅନ୍ୟଟି ନିର୍ଗତ ହୁଏ |
| ବିନ୍ୟାସ | ଧାରଣକାରୀ ପରିସର | | ପାଇଁ ସର୍ବୋତ୍ତମ | ବାଣିଜ୍ୟ ବନ୍ଦ | |
|---|---|---|---|
| ଛାଞ୍ଚ ଚଳପ୍ରଚଳ, ଏକକ ଷ୍ଟେସନ୍ | | 2-15 L | ସାମାନ୍ୟ ଭଲ୍ୟୁମ୍, ବାରମ୍ବାର ଉତ୍ପାଦ ପରିବର୍ତ୍ତନ | | ମେସିନ୍ ପ୍ରତି ସର୍ବନିମ୍ନ ଆଉଟପୁଟ୍ | |
| ଛାଞ୍ଚ ଚଳପ୍ରଚଳ, ଡବଲ୍ ଷ୍ଟେସନ୍ | | 2-15 L | ଗୋଟିଏ ଉତ୍ପାଦ ପରିବାର ଉପରେ ଉଚ୍ଚ ଭଲ୍ୟୁମ୍ | | ଅଧିକ ମୂଲ୍ୟ; ସ୍ଥିର ଚାହିଦା ଆବଶ୍ୟକ କରେ | |
| ବକ୍ର ବାହୁ, ଏକକ ଷ୍ଟେସନ୍ | | 5-30 L | ଗତି, ସ୍ତରୀୟ କାନ୍ଥ, ବଡ଼ ଜେରୀ କ୍ୟାନ୍ | | ଉଚ୍ଚ ଶକ୍ତି ଅଙ୍କନ | |
| ବକ୍ର ବାହୁ, ଡବଲ୍ ଷ୍ଟେସନ୍ | | 5-30 L | ସର୍ବାଧିକ ଆଉଟପୁଟ୍, ଭଲ୍ୟୁମରେ ମଲ୍ଟି-ଲେୟାର | | ସର୍ବୋଚ୍ଚ ପୁଞ୍ଜି ଏବଂ ଚଟାଣ ସ୍ଥାନ | |
ଉଦ୍ଭିଦ ଫିଟ୍, ଶୀଘ୍ର ଯାଞ୍ଚ:ତୁମେ କରିବା ପୂର୍ବରୁ ଚାରୋଟି ଜିନିଷ ନିଶ୍ଚିତ କର - ମେସିନ୍ ପାଦଚିହ୍ନ ବିରୁଦ୍ଧରେ ଚଟାଣ ସ୍ଥାନ, ଡେ ହେଡ୍ ଏବଂ ହପର୍ ଲୋଡର୍ ପାଇଁ ଛାତର ଉଚ୍ଚତା, ସଂଯୁକ୍ତ ଭାର ପାଇଁ ତିନି ଚରଣ ଶକ୍ତି ଏବଂ ଥଣ୍ଡା ଜଳ କ୍ଷମତା | ମେସିନ୍ ଓଜନ 2 L ସିଙ୍ଗଲ୍ ଷ୍ଟେସନରେ 2.5 ଟନ୍ ଠାରୁ 30 L ବକ୍ର-ବାହୁ ଡବଲ୍ ଷ୍ଟେସନ୍ରେ 28.5 ଟନ୍ ପର୍ଯ୍ୟନ୍ତ ରହିଥାଏ, ତେଣୁ ଆପଣଙ୍କର ଚଟାଣ ଲୋଡିଂ ମଧ୍ୟ ଯାଞ୍ଚ କରନ୍ତୁ |
ଆମେରିକାର କ୍ରେତାମାନେ ଆଉ ଏକ ଶୀଘ୍ର ଯାଞ୍ଚ କରିବା ଉଚିତ୍ | ଖାଦ୍ୟ, ପାନୀୟ କିମ୍ବା ଫାର୍ମାସ୍ୟୁଟିକାଲ୍ ଯୋଗାଯୋଗ ପାଇଁ ପାତ୍ରଗୁଡିକ FDA ସାମଗ୍ରୀର ଆବଶ୍ୟକତା ଆଣିଥାଏ ଯାହା ଆପଣଙ୍କର ରଜନୀ ଏବଂ ଯେକ any ଣସି ପୁନ r ନିର୍ମାଣ ନୀତିକୁ ଆକୃଷ୍ଟ କରିଥାଏ | ରିସାଇକ୍ଲିଡ୍-ବିଷୟବସ୍ତୁ ନିୟମଗୁଡିକ ମଧ୍ୟ ରାଜ୍ୟ ଅନୁସାରେ ଭିନ୍ନ ହୋଇଥାଏ ଏବଂ ବାରମ୍ବାର ପରିବର୍ତ୍ତନ ହୁଏ, ତେଣୁ ଆପଣ ରେଜନ୍ ସ୍ପେସିଫିକେସନ୍ ଲକ୍ କରିବା ପୂର୍ବରୁ ଆପଣଙ୍କ ଉତ୍ପାଦ ବର୍ଗ ପାଇଁ ସାମ୍ପ୍ରତିକ ଆବଶ୍ୟକତାକୁ ନିଶ୍ଚିତ କରନ୍ତୁ |
ଉତ୍ପାଦନ କାର୍ଯ୍ୟଦକ୍ଷତା: ସ୍ପେକ୍ସକୁ ଘଣ୍ଟା ପ୍ରତି ବୋତଲରେ ପରିଣତ କରିବା |
ପ୍ରତ୍ୟେକ କାଟାଲଗ୍ ଏକ ଆଉଟପୁଟ୍ ନମ୍ବର ପ୍ରିଣ୍ଟ୍ କରେ | ଏହାକୁ ସଠିକ୍ ଭାବରେ ପ Read ନ୍ତୁ, କିମ୍ବା ଆପଣ ବିତରଣରେ ଅତ୍ୟଧିକ ଆପୋଷ ବୁ .ାମଣା କରିବେ |
ସେହି ସଂଖ୍ୟାଗୁଡ଼ିକ ଦର୍ଶାଏ |ଶୁଷ୍କ ଚକ୍ର |- ମେସିନ୍ ସମ୍ପୂର୍ଣ୍ଣ ବେଗରେ ଖାଲି ଚାଲୁଛି, ପ୍ଲାଷ୍ଟିକ୍ ନାହିଁ, ଥଣ୍ଡା ନାହିଁ | ଯନ୍ତ୍ରଗୁଡ଼ିକୁ ଯଥାର୍ଥରେ ତୁଳନା କରିବା ପାଇଁ ସେମାନଙ୍କୁ ବ୍ୟବହାର କରନ୍ତୁ | ସେମାନଙ୍କୁ କେବେବି ଉତ୍ପାଦନ ପୂର୍ବାନୁମାନ ଭାବରେ ବ୍ୟବହାର କରନ୍ତୁ ନାହିଁ |
ଆମର କ୍ରମାଗତ ପରିସର ମଧ୍ୟରେ ପ୍ରକୃତ ଶୁଖିଲା ଚକ୍ର ସଂଖ୍ୟା, ସେମାନଙ୍କୁ ଚଲାଉଥିବା ସ୍ପେକ୍ସ ସହିତ |
| ମଡେଲ୍ | | ସର୍ବାଧିକ ପାତ୍ର | | ଶୁଷ୍କ ଚକ୍ର | | କ୍ଲାମିଂ | ସ୍କ୍ରୁ | HDPE କ୍ଷମତା | | ହାରାହାରି ଶକ୍ତି |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 PC / ଘଣ୍ଟା | 40 kN | 50 ମିମି, L / D 25 | 30 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | | 12-18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 ମିମି, L / D 25 | 55 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | | 12-18 kW |
| KGB5L | 5 L | 500 PC / ଘଣ୍ଟା | 65 kN | 60 ମିମି, L / D 25 | 55 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | | 16-25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 ମିମି, L / D 25 | 80 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | | 16-25 kW |
| KGB15L | 15 L | 450 PC / ଘଣ୍ଟା | 165 kN | 75 ମିମି, L / D 25 | 100 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | | 25-34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 ମିମି, L / D 25 | 120 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | | 25-34 kW |
| KGH15L | 15 L | 500 PC / ଘଣ୍ଟା | 200 kN | 80 ମିମି, L / D 25 | 150 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 ମିମି, L / D 25 | 180 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | | 40–50 kW |
| KGH30L | 30 L | 450 PC / ଘଣ୍ଟା | 300 kN | 90 ମିମି, L / D 25 | 180 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | | 70-80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 ମିମି, L / D 25 | 300 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | | 70-80 kW |
ବର୍ତ୍ତମାନ ଗଣିତ ଯାହା ସେହି ସଂଖ୍ୟାଗୁଡ଼ିକୁ ଏକ ଉତ୍ପାଦନ ଯୋଜନାରେ ପରିଣତ କରେ |
ଦୁଇଟି ନିୟମ ସେହି ସଚ୍ଚୋଟତାକୁ ସଚ୍ଚୋଟ କରିଥାଏ | ମୋଟା କାନ୍ଥଗୁଡ଼ିକ ଧୀର ହୋଇଯାଏ, ତେଣୁ ଭାରୀ ଅଂଶଗୁଡ଼ିକ ହାଲୁକା ଅପେକ୍ଷା କଠିନ ହୋଇଯାଏ | ଏବଂ ପରିବର୍ତ୍ତନକାରୀମାନେ ଘଣ୍ଟା ଖାଆନ୍ତି ଯାହା ଚକ୍ର-ସମୟ ସଂଖ୍ୟାରେ କେବେବି ଦେଖାଯାଏ ନାହିଁ |
ସଂସ୍ଥାପନ ପରେ ନିଜର ଡେରେଟ୍ ମାପନ୍ତୁ | ଶୁଖିଲା ଚକ୍ରକୁ ନିଶ୍ଚିତ କରିବା ପାଇଁ ମେସିନ୍ ଖାଲି ଚଲାନ୍ତୁ, ତାପରେ ଏକ ପୂର୍ଣ୍ଣ ଉତ୍ପାଦନ ଶିଫ୍ଟ ଚଲାନ୍ତୁ ଏବଂ ଭଲ ଅଂଶଗୁଡ଼ିକୁ ଘଣ୍ଟା ମଧ୍ୟରେ ଭାଗ କରନ୍ତୁ | ସେହି ଅନୁପାତ ତୁମର ଯୋଜନା କାରକ ହୋଇଯାଏ, ଏବଂ ପ୍ରକ୍ରିୟା ସ୍ଥିର ହେବା ପରେ ଏହା ସ୍ଥିର ରହିଥାଏ |
କେବଳ ମେସିନ୍ ନୁହେଁ ରେଖା ସହିତ ମେଳ କରନ୍ତୁ:ପୃଥକ ଭାବରେ ନୁହେଁ, ଆପଣଙ୍କର ଭରିବା ରେଖା ବିରୁଦ୍ଧରେ ଆପଣଙ୍କର ବ୍ଲୋ ମୋଲିଡିଂ ଆଉଟପୁଟ୍ ଆକାର କରନ୍ତୁ | ଏକ ମେସିନ୍ ଯାହା ତୁମର ଫିଲର୍ ଠାରୁ ଅଧିକ, ଇନଭେଣ୍ଟୋରୀ ଏବଂ ଫ୍ଲୋର୍ କ୍ଲଟର୍ ନିର୍ମାଣ କରେ | ସିଫ୍ଟ ଘଣ୍ଟା ଦ୍ hour ାରା ଘଣ୍ଟା ପ୍ରତି ତୁମର ଯୋଜନାବଦ୍ଧ ଖଣ୍ଡଗୁଡ଼ିକୁ ବହୁଗୁଣ କର, କେସ୍ ପ୍ରତି ବୋତଲ ଦ୍ div ାରା ବିଭକ୍ତ କର, ଏବଂ କିଣିବା ପୂର୍ବରୁ ତୁମର ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କେସ୍ ଏବଂ ପ୍ୟାଲେଟ୍ ଥ୍ରୋପପୁଟ ବିରୁଦ୍ଧରେ ସେହି ସଂଖ୍ୟା ଯାଞ୍ଚ କର |
ସାମଗ୍ରୀ ଏବଂ ଅଂଶ ଡିଜାଇନ୍ |
କ୍ରମାଗତ ଏକ୍ସଟ୍ରୁଜନ୍ PE, PP, PVC, ଏବଂ PA ଚଲାଇଥାଏ | HDPE ଅଧିକାଂଶ ବୋତଲ ବହନ କରେ ଏବଂ ଜେରୀ କାମ କରିପାରିବ, ଏବଂ ଏହାର କ୍ଷମାକାରୀ ପ୍ରକ୍ରିୟାକରଣ ୱିଣ୍ଡୋ ବ୍ୟାଖ୍ୟା କରେ ଯେ ଏହା ବର୍ଗ ଉପରେ କାହିଁକି ପ୍ରାଧାନ୍ୟ ଦେଇଥାଏ |
ସ୍କ୍ରୁ ପ୍ରକୃତ କାମ କରେ | ଏହାର ବ୍ୟାସ ଏବଂ ଦ length ର୍ଘ୍ୟ-ବ୍ୟାସ ଅନୁପାତ ସ୍ଥିର କରେ ଯେ ଘଣ୍ଟା ପ୍ରତି ମେସିନ୍ କେତେ ରଜନୀ ତରଳିଯାଏ, ଏବଂ ଏହା ଅନ୍ୟ କିଛି କରିବା ପୂର୍ବରୁ ଆଉଟପୁଟ୍ କ୍ୟାପ୍ କରେ | ଆମର ମେସିନ୍ ଗୁଡିକ L / D 25 ରେ 50 ରୁ 100 mm ସ୍କ୍ରୁ ଚଲାଇଥାଏ, ବ୍ୟାରେଲରେ 3 ରୁ 5 ଗରମ ଜୋନ୍ ଏବଂ ଡାଏ ମୁଣ୍ଡରେ 3 × 5 ରୁ 3 × 8 ଗରମ ବିଭାଗ |
| ସାମଗ୍ରୀ | ସାଧାରଣ ଉତ୍ପାଦଗୁଡିକ | | କ’ଣ ଦେଖିବା ଉଚିତ୍ | |
|---|---|---|
| HDPE | ଡିଟରଜେଣ୍ଟ ବୋତଲ, ଜେରୀ କ୍ୟାନ୍, ମୋଟର ତେଲ ଜଗ୍, ଦୁଗ୍ଧ | | ଅଧିକାଂଶ କ୍ଷମାକାରୀ | ଅଂଶ ଓଜନ ସହିତ ତରଳିବା ସୂଚକାଙ୍କ ସହିତ ମେଳ କରନ୍ତୁ - ବଡ଼ ଅଂଶ ପାଇଁ କମ୍ MFI | |
| ପିପି | ଗରମ-ପୂର୍ଣ୍ଣ ଏବଂ ଉଚ୍ଚ-ତାପମାତ୍ରା ପ୍ୟାକେଜିଂ | | ସଂକୀର୍ଣ୍ଣ ପ୍ରକ୍ରିୟାକରଣ ୱିଣ୍ଡୋ; ଧୀରେ ଧୀରେ ଥଣ୍ଡା ହୁଏ, ତେଣୁ ଚକ୍ରଗୁଡିକ ଲମ୍ୱା ହୁଏ | |
| PVC | ସଫା ବୋତଲ, ବିଶେଷ ରାସାୟନିକ ପ୍ୟାକେଜିଂ | | ଉତ୍ତାପ ସମ୍ବେଦନଶୀଳ | ଯଦି ଏହା ଗରମ ବସିଥାଏ; ଯେକ any ଣସି ଅଟକିବା ପୂର୍ବରୁ ଶୁଦ୍ଧ କରନ୍ତୁ | |
| ମିଶ୍ରଣକୁ ପୁନ r ନିୟନ୍ତ୍ରଣ କରନ୍ତୁ | | ଅଧିକାଂଶ ଉତ୍ପାଦଗୁଡ଼ିକରେ ମୂଲ୍ୟ ହ୍ରାସ | | ଏକ ନିୟନ୍ତ୍ରିତ ଅନୁପାତରେ ମିଶ୍ରଣ କରନ୍ତୁ; ପ୍ରଦୂଷିତ ରେଗ୍ରିଣ୍ଡ ତରଳିବାରେ ଦାଗ ବହନ କରେ | |
ପାର୍ଟ ଡିଜାଇନ୍ ସେଟ୍ ମେସିନ୍ ଅତିକ୍ରମ କରିପାରିବ ନାହିଁ | ଗଭୀର ଅଣ୍ଡରକଟ୍ ପିଚ୍ ଅଫ୍ ସହିତ ଲ fight େ | ତୀକ୍ଷ୍ଣ କୋଣଗୁଡ଼ିକ କାନ୍ଥକୁ ପତଳା କରେ ଯେଉଁଠାରେ ପ୍ୟାରିସନ୍ ଅଧିକ ପ୍ରସାରିତ ହୁଏ | ପରିଷ୍କାର ଭାବରେ ଗଠନ ପାଇଁ ହ୍ୟାଣ୍ଡେଲଗୁଡିକ ଯଥେଷ୍ଟ ଡାଏ ହେଡ୍ ବ୍ୟାସ ଆବଶ୍ୟକ କରେ - ଆମର ମୁଣ୍ଡଗୁଡିକ ଏକକ ଡାଏ-ପିନ୍ ମଡେଲଗୁଡିକରେ 90 ରୁ 220 ମିଲିମିଟର ଚାଲିଥାଏ |
ତୁମେ ଏକ ଛାଞ୍ଚ କାଟିବା ପୂର୍ବରୁ ଚିତ୍ରାଙ୍କନକୁ ତୁମର ଯୋଗାଣକାରୀଙ୍କ ନିକଟକୁ ଆଣ | ଆମର ଅଭିଜ୍ଞତାରେ, ଅଧିକାଂଶ କାନ୍ଥର ଘନତା ଅଭିଯୋଗଗୁଡିକ ମେସିନ୍ ସେଟିଂ ଅପେକ୍ଷା ଏକ ଡିଜାଇନ୍ ନିଷ୍ପତ୍ତିରେ ରହିଥାଏ - ଏବଂ ଚିତ୍ରାଙ୍କନରେ ଏକ ଘଣ୍ଟା ସପ୍ତାହ ପରୀକ୍ଷା-ଏବଂ-ତ୍ରୁଟିକୁ ରୋକିଥାଏ |
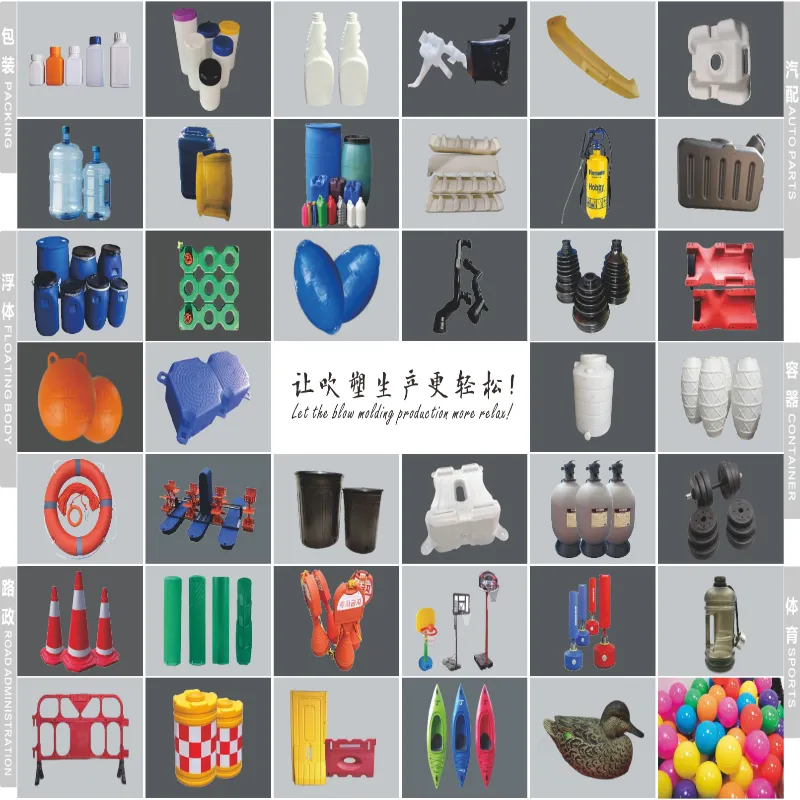
ସ୍ତରଗୁଡ଼ିକ ଅଧିକ ବିକଳ୍ପ ଖୋଲନ୍ତି | ଏକ କୋ-ଏକ୍ସଟ୍ରୁଜନ୍ ମୁଣ୍ଡ ଏକ ରଙ୍ଗୀନ ଚର୍ମ, ଏକ ସ୍ୱଚ୍ଛ ଦୃଶ୍ୟ ଷ୍ଟ୍ରାଇପ୍, କିମ୍ବା ଏକ ପୋତାଯାଇଥିବା ରିସାଇକ୍ଲିଡ୍ କୋର୍ ଯୋଗ କରିଥାଏ - ସମସ୍ତେ ସମାନ ଗୁଳିରେ | ଆମର ବକ୍ର-ବାହୁ ଯନ୍ତ୍ରଗୁଡ଼ିକ 1 ରୁ 6 ସ୍ତର ଚଲାଇଥାଏ, ଯାହା ପୂର୍ଣ୍ଣ ଭାବରେ ଆଚ୍ଛାଦିତ |ମଲ୍ଟି ଲେୟାର୍ ଗାଇଡ୍ |.
ସ୍ୱୟଂଚାଳିତ, ନିୟନ୍ତ୍ରଣ ଏବଂ ଶକ୍ତି |
କଣ୍ଟ୍ରୋଲ୍ ଷ୍ଟାକ ସ୍ଥିର କରେ ଯେ ଗୁଣବତ୍ତା ଶିଫ୍ଟରେ ଅଛି କି ନାହିଁ | କ any ଣସି ଯୋଗାଣକାରୀଙ୍କୁ ପଚାରନ୍ତୁ ଯାହା ଭିତରେ ବସିଛି, ଏବଂ ବିଶେଷଣ ନୁହେଁ ନାମଗୁଡିକ ଆଶା କରନ୍ତୁ |
ଆମର ମେସିନ୍ଗୁଡ଼ିକ ମିତ୍ତୁସାଇବି PLC, MOOG ସର୍ଭୋ କଣ୍ଟ୍ରୋଲ୍, ୱେନଭ୍ୟୁ HMI, ଏବଂ OMRON, ସ୍ନାଇଡର୍, ଏବଂ GEFRAN ଉପାଦାନଗୁଡିକ ଚଲାଇଥାଏ | ପ୍ରୋଗ୍ରାମ ହୋଇଥିବା କାନ୍ଥର ଘନତା ନିୟନ୍ତ୍ରଣ ଶଟ ମାଧ୍ୟମରେ ଡାଏ ଫାଙ୍କକୁ ଭିନ୍ନ କରିଥାଏ, ଯାହା ସାମଗ୍ରୀ ଆବଶ୍ୟକ କରେ ଯେଉଁଠାରେ ଅଂଶ ଆବଶ୍ୟକ କରେ ଏବଂ ଏହାକୁ ନଥିବା ସ୍ଥାନକୁ ନେଇଯାଏ |
ରେଖା ଏକୀକରଣ ପାଇଁ, ତିନୋଟି ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରଶ୍ନ ପଚାରନ୍ତୁ: MES କିମ୍ବା SCADA ସଂଯୋଗ ପାଇଁ PLC କେଉଁ ପ୍ରୋଟୋକଲ୍ ପ୍ରକାଶ କରେ, ଆଲାର୍ମ ଗଠନମୂଳକ ତଥ୍ୟ ଭାବରେ ରପ୍ତାନି ହୁଏ କି ଯୋଗାଣକାରୀ ସୁଦୂର ନିଦାନ ପ୍ରଦାନ କରେ କି ନାହିଁ | ଆମେ IoT ରିମୋଟ ମନିଟରିଂ ପ୍ରଦାନ କରୁ ଯାହା ଦ୍ our ାରା ଆମର ଇଞ୍ଜିନିୟର୍ମାନେ ଏକ ମେସିନ୍କୁ ପ୍ରକୃତ ସମୟରେ ଯାଞ୍ଚ କରିପାରିବେ ଏବଂ ଉତ୍ପାଦନ ବନ୍ଦ କରିବା ପୂର୍ବରୁ ଫ୍ଲାଗ୍ ସମସ୍ୟାଗୁଡିକ କରିପାରିବେ |
ଶକ୍ତି ଏହାର ନିଜସ୍ୱ ବିଶ୍ଳେଷଣର ଯୋଗ୍ୟ ଅଟେ | ତିନୋଟି ଭାର ପ୍ରାଧାନ୍ୟ ଦେଇଥାଏ: ବ୍ୟାରେଲ୍ ଗରମ, ଡ୍ରାଇଭ୍ ସିଷ୍ଟମ୍ ଏବଂ କୁଲିଂ | ଉପର ସାରଣୀରେ ମଡେଲ ଦ୍ average ାରା ହାରାହାରି ବ୍ୟବହାର ତାଲିକାଭୁକ୍ତ ହୋଇଛି ଏବଂ ମେସିନ୍ ଆକାର ଉପରେ ନିର୍ଭର କରି ଥଣ୍ଡା ପାଣି 50 ରୁ 180 L / ମିନିଟ୍ ଚାଲିଥାଏ |
ପ୍ରତି ଘଣ୍ଟା ଚିତ୍ରରେ ଯୋଗାଣକାରୀଙ୍କୁ ତୁଳନା କରନ୍ତୁ, ଘଣ୍ଟା ଡ୍ରରେ ନୁହେଁ | ଏକ ଦ୍ରୁତ ଯନ୍ତ୍ର ଅଧିକ ବୋତଲରେ ସମାନ କିଲୋୱାଟ ବିସ୍ତାର କରେ, ଯାହା ପ୍ରାୟତ higher ଉଚ୍ଚ ମାନର ଯନ୍ତ୍ରକୁ ଚଲାଇବା ପାଇଁ ଶସ୍ତା କରିଥାଏ |
ଜୀବନଚକ୍ର ଅର୍ଥନୀତି: ଯନ୍ତ୍ରର ମାଲିକାନା ପାଇଁ କ’ଣ ଖର୍ଚ୍ଚ ହୁଏ |
କ୍ରୟ ମୂଲ୍ୟ ହେଉଛି ଗୋଟିଏ ଦେୟ | ଏକ ଦଶନ୍ଧି ଧରି ମାଲିକାନା ଚାଲିଥାଏ | ପାଞ୍ଚଟି କାରଣ ପୁଞ୍ଜି ମୂଲ୍ୟ ଏବଂ ଚାରି ଡ୍ରାଇଭ ଅପରେଟିଂ ମୂଲ୍ୟକୁ ଚଲାଇଥାଏ |
| ମୂଲ୍ୟ ଡ୍ରାଇଭର | | ବର୍ଗ | ଟିପ୍ପଣୀ | |
|---|---|---|
| ମେସିନ୍ ଆକାର ଏବଂ ଷ୍ଟେସନ୍ ଗଣନା | | ରାଜଧାନୀ | ସବୁଠୁ ବଡ ସିଙ୍ଗଲ୍ ଭେରିଏବଲ୍ | |
| ସ୍ତର ଗଣନା | ରାଜଧାନୀ | ପ୍ରତ୍ୟେକ ସ୍ତର ଏକ ଏକ୍ସଟ୍ରୁଡର୍ ଏବଂ ହେଡ୍ ଜଟିଳତା ଯୋଗ କରେ | |
| ଛାଞ୍ଚ ଏବଂ ଗୁହାଳ | | ରାଜଧାନୀ | ସାଧାରଣତ separ ପୃଥକ ଭାବରେ ଉଦ୍ଧୃତ - ସେମାନଙ୍କ ପାଇଁ ବଜେଟ୍ | |
| ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ସ୍ୱୟଂଚାଳିତ | | ରାଜଧାନୀ | ଡିଫ୍ଲାଶିଂ, ଲିକ୍ ପରୀକ୍ଷଣ, ପ୍ରସାରଣ | |
| ଶକ୍ତି | ଅପରେଟିଂ | ଉପରେ ପ୍ରତି ଭାଗ ଚିତ୍ର ବ୍ୟବହାର କରନ୍ତୁ | |
| ଶ୍ରମ | ଅପରେଟିଂ | ସ୍ୱୟଂଚାଳିତ ଡିଫ୍ଲାସିଂ ଏବଂ ହ୍ୟାଣ୍ଡଲିଂ ସହିତ ତୀବ୍ର ଜଳପ୍ରପାତ | |
| ସ୍କ୍ରାପ୍ ଏବଂ ପୁନର୍ଗଠନ | | ଅପରେଟିଂ | ରେଗ୍ରିଣ୍ଡ୍ ଲୁପ୍ ବନ୍ଦ କରିବା ଦ୍ୱାରା ଆପଣ ପୂର୍ବରୁ ଦେଇଥିବା ଫ୍ଲାସ୍ ପୁନରୁଦ୍ଧାର କରନ୍ତି | |
| ଖର୍ଚ୍ଚ ଏବଂ ରକ୍ଷଣାବେକ୍ଷଣ | | ଅପରେଟିଂ | ବାର୍ଷିକ ବଜେଟ୍; ସାଇଟରେ ଫାଷ୍ଟ-ପୋଷାକ ଆଇଟମ୍ ଷ୍ଟକ୍ କରନ୍ତୁ | |
ସମୁଦାୟ ନୁହେଁ, ଡେଲ୍ଟାରେ ଆପଣଙ୍କର ପେ-ବ୍ୟାକ୍ ମଡେଲ୍ ନିର୍ମାଣ କରନ୍ତୁ | ଆଜି ଆପଣ ଯାହା ଚଳାଉଛନ୍ତି ତାହା ସହିତ ନୂତନ ରେଖା ତୁଳନା କରନ୍ତୁ: ଘଣ୍ଟା ପ୍ରତି ଅଂଶ ହାସଲ ହୋଇଛି, ଶ୍ରମ ଘଣ୍ଟା ସଞ୍ଚୟ ହୋଇଛି, ସ୍କ୍ରାପ୍ ହ୍ରାସ ହୋଇଛି, ପ୍ରତି ଅଂଶରେ ଶକ୍ତି ପରିବର୍ତ୍ତନ ହୋଇଛି | ସେହି ବାର୍ଷିକ ଲାଭ ଦ୍ୱାରା ମେସିନ୍ ଏବଂ ଟୁଲିଂ ମୂଲ୍ୟକୁ ଭାଗ କରନ୍ତୁ, ଏବଂ ବିକ୍ରେତାଙ୍କ ଅପେକ୍ଷା ଆପଣଙ୍କ ସଂଖ୍ୟାରେ ଏକ ପେ-ବ୍ୟାକ୍ ଅବଧି ଅଛି |
ରକ୍ଷଣାବେକ୍ଷଣ ଏବଂ ବିଫଳତା ଧାରା |
ଅପଟାଇମ୍ ଏକ କାର୍ଯ୍ୟସୂଚୀରୁ ଆସିଥାଏ, ଭାଗ୍ୟରୁ ନୁହେଁ | ତିନି ସ୍ତରର କାର୍ଯ୍ୟ ଯୋଜନା କରନ୍ତୁ |
| ବ୍ୟବଧାନ | କାର୍ଯ୍ୟଗୁଡିକ |
|---|---|
| ଦ Daily ନିକ | | ଡାଏ ହେଡ୍ ହିଟର ଏବଂ ତାପମାତ୍ରା ଯାଞ୍ଚ କରନ୍ତୁ; ପିଚ୍ ଅଫ୍ କ୍ଷେତ୍ର ସଫା କର; ଥଣ୍ଡା ଜଳ ପ୍ରବାହ ଏବଂ ଚାପ ଯାଞ୍ଚ କରନ୍ତୁ | |
| ସାପ୍ତାହିକ | ମୁହଁ ବନ୍ଦ କରିବା ଏବଂ ପିନଗୁଡିକ ଚିହ୍ନଟ କରିବା; ସର୍ଭୋ ଏବଂ ହାଇଡ୍ରୋଲିକ୍ ଚାପ ଯାଞ୍ଚ କରନ୍ତୁ; ଡ୍ରାଇଫ୍ ପାଇଁ ସ୍କ୍ରାପ୍ ହାର ସମୀକ୍ଷା କରନ୍ତୁ | |
| ତ୍ର ar ମାସିକ | | କାର୍ଯ୍ୟଦକ୍ଷତା ନିଦାନ ଚଲାନ୍ତୁ; ଯବକ୍ଷାରଜାନ ଯାଞ୍ଚ କରନ୍ତୁ; ଜଟିଳ ଉପାଦାନଗୁଡ଼ିକୁ କାଲିବ୍ରେଟ୍ କରନ୍ତୁ | |
| ବାର୍ଷିକ | | ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲ୍ ପୋଷାକ ଯାଞ୍ଚ କରନ୍ତୁ; ମର ମୁଣ୍ଡକୁ ସେବା କର; ପୂର୍ଣ୍ଣ ସ୍ପେୟାର୍-ପାର୍ଟସ୍ ଭଣ୍ଡାର ସମୀକ୍ଷା କରନ୍ତୁ | |
ସାଧାରଣ ବିଫଳତା ଧାରା s ାଞ୍ଚାଗୁଡ଼ିକୁ ଅନୁସରଣ କରେ: ପିନ୍ଧାଯାଇଥିବା ପିଞ୍ଚ-ଅଫ୍ ଧାରଗୁଡ଼ିକ ବେସ୍ ୱେଲ୍ଡକୁ ଦୁର୍ବଳ କରିଥାଏ, ଡ୍ରାଇଫର୍ ହିଟର ଜୋନ୍ କାନ୍ଥ ବଣ୍ଟନକୁ ପରିବର୍ତ୍ତନ କରିଥାଏ, ଏବଂ ଦୁର୍ବଳ କ୍ଲାମିଂ ଚେହେରା ଫ୍ଲାସ୍ ଦେଖାଯିବାକୁ ଦେଇଥାଏ | ପ୍ରତ୍ୟେକଟି ପ୍ରଥମେ ଭାଗରେ ଏକ ତ୍ରୁଟି ଭାବରେ ଦେଖାଯାଏ |
ଅପରେଟର୍ ଟ୍ରେନିଂ ଯେକ spare ଣସି ଅତିରିକ୍ତ ଅଂଶ ଅପେକ୍ଷା ଶୀଘ୍ର ଫେରସ୍ତ କରେ | ଆପଣଙ୍କର ଯୋଗାଣକାରୀ କ’ଣ ଅନ୍ତର୍ଭୂକ୍ତ କରେ ତାହା ନିଶ୍ଚିତ କରନ୍ତୁ, ଏବଂ ନିଶ୍ଚିତ କରନ୍ତୁ ଯେ ସଂସ୍ଥାପନ ଆପଣଙ୍କର ସ୍ଥାନୀୟ ସୁରକ୍ଷା ଆବଶ୍ୟକତା ସହିତ ମେସିନ୍ ଗାର୍ଡିଂ ଏବଂ ଲକଆଉଟ୍ ପ୍ରଣାଳୀକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରେ - ଯୁକ୍ତରାଷ୍ଟ୍ରରେ, ଏହାର ଅର୍ଥ ହେଉଛି ଲାଇନ ଉତ୍ପାଦନ ଚାଲିବା ପୂର୍ବରୁ OSHA ଅନୁପାଳନ ସାଇନ୍ ଅପ୍ |
ଲିଖିତ ଆକାରରେ ୱାରେଣ୍ଟି ବିଷୟରେ ପଚାର:ଆମର କାରଖାନାରେ ପହଞ୍ଚିବା ଠାରୁ ଆମର ମେସିନରେ ଗୋଟିଏ ବର୍ଷ ଚାଲିଥାଏ, ମୁଖ୍ୟ ଉପାଦାନଗୁଡ଼ିକ ସହିତ MOOG କାନ୍ଥ-ମୋଟା ନିୟନ୍ତ୍ରକ ଏବଂ ସର୍ଭୋ ମୋଟରଗୁଡିକ ଦୁଇ ବର୍ଷ ପର୍ଯ୍ୟନ୍ତ ବିସ୍ତାର କରେ | ଯେକ any ଣସି ଯୋଗାଣକାରୀଙ୍କୁ ପଚାରନ୍ତୁ ଯେ ସେମାନଙ୍କର ୱାରେଣ୍ଟି କ’ଣ ଅନ୍ତର୍ଭୂକ୍ତ କରେ, ଏହା କ’ଣ ବାଦ୍ ଦେଇଥାଏ, ଏବଂ କେତେ ଶୀଘ୍ର ଅତିରିକ୍ତ ଅଂଶ ଆପଣଙ୍କ ଦେଶରେ ପହଞ୍ଚେ |
ଆପଣଙ୍କର ବିନ୍ୟାସକରଣ ବାଛିବା |
ଏହି କ୍ରମରେ କାର୍ଯ୍ୟ କରନ୍ତୁ: କଣ୍ଟେନର ଭଲ୍ୟୁମ୍ ଏବଂ ସାମଗ୍ରୀ ମେସିନ୍ ଶ୍ରେଣୀକୁ ସଂକୀର୍ଣ୍ଣ କରେ, ବାର୍ଷିକ ଭଲ୍ୟୁମ୍ ଏକକ କିମ୍ବା ଡବଲ୍ ଷ୍ଟେସନ୍ ସ୍ଥିର କରେ, ଏବଂ ସ୍ତରର ଆବଶ୍ୟକତା ଛାଞ୍ଚ ଚଳନ କିମ୍ବା ବକ୍ର ବାହୁ ସ୍ଥିର କରେ | କ୍ୟାଭିଟିସ୍ ତାପରେ ତୁମର ପୂର୍ବାନୁମାନକୁ ଆଉଟପୁଟ୍ ସ୍କେଲ୍ କରେ |
ଆମରପାଞ୍ଚ ସୋପାନ ଚୟନ ଗାଇଡ୍ |ବିସ୍ତୃତ ଭାବରେ ସେହି ଆକାରର ପଥ ଚାଲନ୍ତି | 30 ଲିଟରରୁ ଅଧିକ ପାତ୍ରଗୁଡିକ ପାଇଁ, ପ୍ୟାରିସନ୍ କ୍ରମାଗତ ବହିଷ୍କାର ପାଇଁ ଅତ୍ୟଧିକ ଭାରୀ ହୁଏ, ଏବଂ ନିଷ୍ପତ୍ତି ଜମାକାରୀ ଯନ୍ତ୍ରକୁ ଚାଲିଯାଏ - ଆମ ଭିତରେ ଆବୃତ |ଜମାକାରୀ ବନାମ ନିରନ୍ତର ତୁଳନା |.
ବାରମ୍ବାର ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ |
କ୍ରମାଗତ blow ଟକା ମୋଲିଡିଂ ମେସିନ୍ କ’ଣ?
ଏକ କ୍ରମାଗତ blow ଟକା ମୋଲିଡିଂ ମେସିନ୍ ତରଳାଯାଇଥିବା ପ୍ଲାଷ୍ଟିକର ଏକ ନନ୍ଷ୍ଟପ୍ ଟ୍ୟୁବ୍ ବାହାର କରିଥାଏ ଯାହାକୁ ପ୍ୟାରିସନ୍ କୁହାଯାଏ, ଯେତେବେଳେ ଗୋଟିଏ କିମ୍ବା ଦୁଇଟି ମଡ୍ଡ ଷ୍ଟେସନ୍ ଏହାକୁ ଧରିବା, ବନ୍ଦ କରିବା ଏବଂ ବ ate ାଇବା ପାଇଁ ଯାଇଥାଏ | ଏକ୍ସଟ୍ରୁଡର୍ କଦାପି ବନ୍ଦ ହୁଏ ନାହିଁ | ଏହା HDPE, PP, ଏବଂ PVC ରେ ଛୋଟ ଏବଂ ମଧ୍ୟମ ପାତ୍ରଗୁଡିକ - ବୋତଲ, ଜେରୀ କ୍ୟାନ୍, ଏବଂ ଲବ୍ରିକାଣ୍ଟ ପ୍ୟାକେଜିଂ ପାଇଁ ଉପଯୁକ୍ତ | ବଡ଼ ଅଂଶ ଏହା ବଦଳରେ ଜମାକାରୀ ଯନ୍ତ୍ର ବ୍ୟବହାର କରେ, କାରଣ ଛାଞ୍ଚ ବନ୍ଦ ହେବା ପୂର୍ବରୁ ଏକ ଭାରୀ hang ୁଲୁଥିବା ପ୍ୟାରିସନ୍ ବିସ୍ତାର ହୁଏ |
ଚକ୍ର ସମୟ ଏବଂ ଗୁହାଳରୁ ମୁଁ ଘଣ୍ଟା ପ୍ରତି ବୋତଲଗୁଡିକ କିପରି ଗଣନା କରିବି?
ଷ୍ଟେସନ ଗଣନା ଦ୍ die ାରା ପ୍ରତି ମୁଣ୍ଡରେ ଗୁହାଳ ଦ୍ cy ାରା ଘଣ୍ଟାକୁ ଗୁଣନ କରନ୍ତୁ | ଡବଲ୍ ଷ୍ଟେସନରେ 2-କ୍ୟାଭିଟି ମୁଣ୍ଡ ସହିତ ଘଣ୍ଟା ପ୍ରତି 600 ଶୁଖିଲା ଚକ୍ରରେ ମୂଲ୍ୟାଙ୍କିତ ହୋଇଥିବା ଏକ ମେସିନ୍ ସିଦ୍ଧାନ୍ତରେ ଘଣ୍ଟା ପ୍ରତି 2400 ଖଣ୍ଡରେ ପହଞ୍ଚେ | ତା’ପରେ ଥଣ୍ଡା, ନିୟନ୍ତ୍ରଣ ଏବଂ ପରିବର୍ତ୍ତନ ପାଇଁ ଏକ ବାସ୍ତବବାଦୀ ଡେରେଟ୍ ପ୍ରୟୋଗ କରନ୍ତୁ, କାରଣ କାଟାଲଗ୍ ରେଟିଂ ମେସିନ୍ ସାଇକ୍ଲିଂକୁ ଖାଲି ଦେଖାଏ | ନିର୍ଦ୍ଦିଷ୍ଟ ସଂଖ୍ୟା ଉପରେ ଯୋଜନା ଯୋଜନା କରନ୍ତୁ |
କେଉଁ ସାମଗ୍ରୀଗୁଡ଼ିକ କ୍ରମାଗତ blow ଟକା ମୋଲିଡିଂ ମେସିନରେ ଚାଲିଥାଏ?
HDPE, PP, PVC, ଏବଂ PA କ୍ରମାଗତ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ଗୁଡ଼ିକରେ ଭଲ ଭାବରେ ଚାଲିଥାଏ | HDPE ବୋତଲ ଉପରେ ପ୍ରାଧାନ୍ୟ ଦେଇଥାଏ ଏବଂ ଜେରୀ ଉତ୍ପାଦନ କରିପାରିବ | ସ୍କ୍ରୁକୁ ସାମଗ୍ରୀ ସହିତ ମେଳ କରନ୍ତୁ: ଷ୍ଟିଫର୍ ଗ୍ରେଡ୍ ଅଧିକ ତରଳିବା କ୍ଷମତା ଆବଶ୍ୟକ କରେ, ଯେଉଁଥିପାଇଁ ସ୍କ୍ରୁ ବ୍ୟାସ ଏବଂ ଦ length ର୍ଘ୍ୟ-ବ୍ୟାସ ଅନୁପାତ ବିଷୟ | ସଫା PET ପାନୀୟ ବୋତଲଗୁଡିକ ଏକ ଭିନ୍ନ ପ୍ରକ୍ରିୟା ବ୍ୟବହାର କରେ - ଇଞ୍ଜେକ୍ସନ୍ ଷ୍ଟ୍ରେଚ୍ ବ୍ଲୋ ମୋଲିଡିଂ - ଏବଂ ବିଭିନ୍ନ ମେସିନ୍ |
କ୍ରମାଗତ blow ଟକା ମୋଲିଡିଂ ମେସିନ୍ କେତେ ଶକ୍ତି ବ୍ୟବହାର କରେ?
ମେସିନ୍ ଆକାର ସହିତ ହାରାହାରି ଶକ୍ତି ବ୍ୟବହାର ମାପ | କିଙ୍ଗଲେ ଲଗାତାର ଯନ୍ତ୍ରଗୁଡ଼ିକ 2 L ଶ୍ରେଣୀରେ 12 ରୁ 18 kW, 5 L ଶ୍ରେଣୀରେ 16 ରୁ 25 kW, 15 L ଶ୍ରେଣୀରେ 25 ରୁ 34 kW, ଏବଂ ହାଇ ସ୍ପିଡ୍ ବକ୍ର-ବାହୁ ମଡେଲରେ 40 ରୁ 80 kW ଘଣ୍ଟା ଅପେକ୍ଷା ସମାପ୍ତ ଅଂଶ ପ୍ରତି ଶକ୍ତି ଉପରେ ଯୋଗାଣକାରୀଙ୍କୁ ତୁଳନା କରନ୍ତୁ, ଯେହେତୁ ଏକ ଦ୍ରୁତ ଯନ୍ତ୍ର ଅଧିକ ଡ୍ର ଉପରେ ସମାନ ଡ୍ର ବିସ୍ତାର କରେ |
କ୍ରମାଗତ ରକ୍ଷଣାବେକ୍ଷଣ ମୋଲିଡିଂ ଲାଇନର କେଉଁ ରକ୍ଷଣାବେକ୍ଷଣ ଆବଶ୍ୟକ?
ଦ daily ନିକ, ସାପ୍ତାହିକ ଏବଂ ତ୍ର ly ମାସିକ କାର୍ଯ୍ୟ ଯୋଜନା କରନ୍ତୁ | ଦ Daily ନିକ: ଡାଏ ହେଡ୍ ହିଟରଗୁଡିକ ଯାଞ୍ଚ କରନ୍ତୁ, ପିଚ୍ ଅଫ୍ ଅଞ୍ଚଳ ସଫା କରନ୍ତୁ, ଥଣ୍ଡା ଜଳ ପ୍ରବାହ ଯାଞ୍ଚ କରନ୍ତୁ | ସାପ୍ତାହିକ: କ୍ଲାମିଂ ପୃଷ୍ଠଗୁଡିକ ଏବଂ ହାଇଡ୍ରୋଲିକ୍ କିମ୍ବା ସର୍ଭୋ ଚାପ ଯାଞ୍ଚ କରନ୍ତୁ | ତ୍ର art ମାସିକ: କାର୍ଯ୍ୟଦକ୍ଷତା ନିଦାନ ଚଲାନ୍ତୁ, ଲବ୍ରିକେସନ୍ ସିଷ୍ଟମ୍ ଯା pect ୍ଚ କରନ୍ତୁ ଏବଂ ଜଟିଳ ଉପାଦାନଗୁଡ଼ିକୁ କାଲିବ୍ରେଟ୍ କରନ୍ତୁ | ସାଇଟରେ ଫାଷ୍ଟ-ଡ୍ରେସ୍ ସ୍ପେୟାର୍ ରଖନ୍ତୁ, ଯେହେତୁ ଏକ ନିଖୋଜ ଅଂଶ ଇନଭେଣ୍ଟୋରୀ ଅପେକ୍ଷା ଡାଉନଟାଇମ୍ରେ ଅଧିକ ଖର୍ଚ୍ଚ ହୁଏ |
ପରବର୍ତ୍ତୀ ପଦକ୍ଷେପ ଆପଣ କେଉଁଠାରେ ଅଛନ୍ତି ତାହା ଉପରେ ନିର୍ଭର କରେ |
ଆପଣଙ୍କର ପାତ୍ରର ବିବରଣୀ ପଠାନ୍ତୁ - ଭଲ୍ୟୁମ୍, ସାମଗ୍ରୀ, କାନ୍ଥର ଘନତା, ଲକ୍ଷ୍ୟ ଆଉଟପୁଟ୍ - ଏବଂ ଆମର ଇଞ୍ଜିନିୟର୍ମାନେ ଆପଣଙ୍କ ପର୍ଯ୍ୟାୟ ପାଇଁ ସଠିକ୍ ପଥ ସହିତ ପ୍ରତିକ୍ରିୟା କରିବେ:
- ଏକ ନୂତନ ଉତ୍ପାଦ ପରୀକ୍ଷା କରୁଛି?ଆମେ ଏକ ପ୍ରାରମ୍ଭିକ ସଂରଚନାକୁ ସୁପାରିଶ କରିବୁ ଏବଂ ଏକ ନମୁନା ପରୀକ୍ଷଣରେ ଆପଣଙ୍କ ଅଂଶ ଚଳାଇବୁ |
- କ୍ଷମତା ଯୋଗ କରୁଛନ୍ତି କି?ଆମେ ତୁମର ଫିଲିଂ ଲାଇନ୍ ବିରୁଦ୍ଧରେ ଆଉଟପୁଟ୍ ଗଣିତ ନିର୍ମାଣ କରିବୁ ଏବଂ ମେଳକ ମଡେଲକୁ ଉଦ୍ଧୃତ କରିବୁ |
- ଏକ ବାର୍ଦ୍ଧକ୍ୟ ଯନ୍ତ୍ରକୁ ବଦଳାଉଛି?ଆମେ ପ୍ରତି ଅଂଶରେ ଶକ୍ତି ତୁଳନା କରିବୁ ଏବଂ ତୁମର ସାମ୍ପ୍ରତିକ ରେଖା ବିରୁଦ୍ଧରେ ସ୍କ୍ରାପ୍ କରିବୁ, ତେଣୁ ପେ-ବ୍ୟାକ୍ ତୁମର ନମ୍ବରରୁ ଆସିବ |
ପ୍ରତ୍ୟେକ କୋଟେସନ୍ ମଡେଲ୍, ଉପାଦାନଗୁଡିକ, ବାଣିଜ୍ୟ ସର୍ତ୍ତାବଳୀ ଏବଂ ଲିଡ୍ ସମୟ ନାମ କରେ - ନିୟମିତ ମଡେଲଗୁଡିକ 30 ରୁ 40 ଦିନ ଚାଲିବ, କଷ୍ଟମ୍ 60 ରୁ 120 ଦିନ ନିର୍ମାଣ କରେ | ବ୍ରାଉଜ୍ କରନ୍ତୁସମ୍ପୂର୍ଣ୍ଣ କ୍ରମାଗତ ମେସିନ୍ ପରିସର |ଯେତେବେଳେ ତୁମେ ତୁମର ନମ୍ବର ସଂଗ୍ରହ କର |
ଏକ ବିନ୍ୟାସ ଏବଂ ଉଦ୍ଧୃତି ଅନୁରୋଧ →ଏକ କ୍ରମାଗତ blow ଟକା ମୋଲିଡିଂ ମେସିନ୍ ରିମ୍ ମାଧ୍ୟମରେ ଏହାର ସ୍ଥାନ ଅର୍ଜନ କରେ - ଏକ ଏକ୍ସଟ୍ରୁଡର୍ ଯାହା କେବେ ବନ୍ଦ ହୁଏ ନାହିଁ, ରଖୁଥିବା ଛାଞ୍ଚଗୁଡିକ ଏବଂ ଆପଣଙ୍କ ଫିଲର୍ ଆକାରର ଏକ ରେଖା | ବିନ୍ୟାସ, ଗୁହାଳ ଗଣନା, ଏବଂ ଡେରେଟ୍ ଡାହାଣ, ଏବଂ ଉତ୍ପାଦନରେ ଆଉଟପୁଟ୍ ଗଣିତ ଧାରଣ କର | ରେ ଥିବା ମଡେଲ ଏବଂ ନିର୍ଦ୍ଦିଷ୍ଟତା ଦେଖନ୍ତୁ |କ୍ରମାଗତ blow ଟକା ମୋଲିଡିଂ ମେସିନ୍ ପରିସର |.