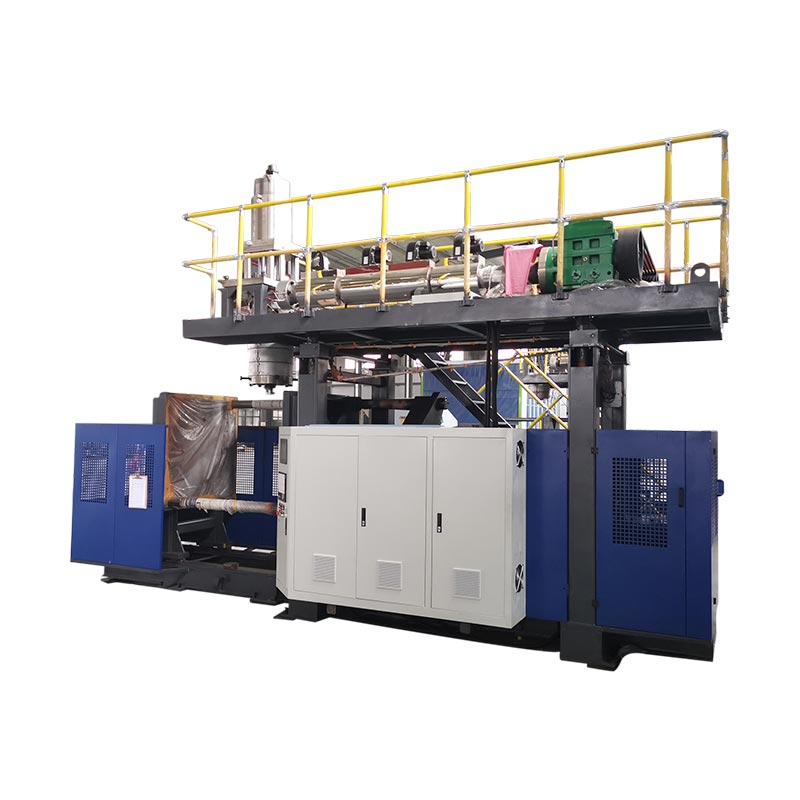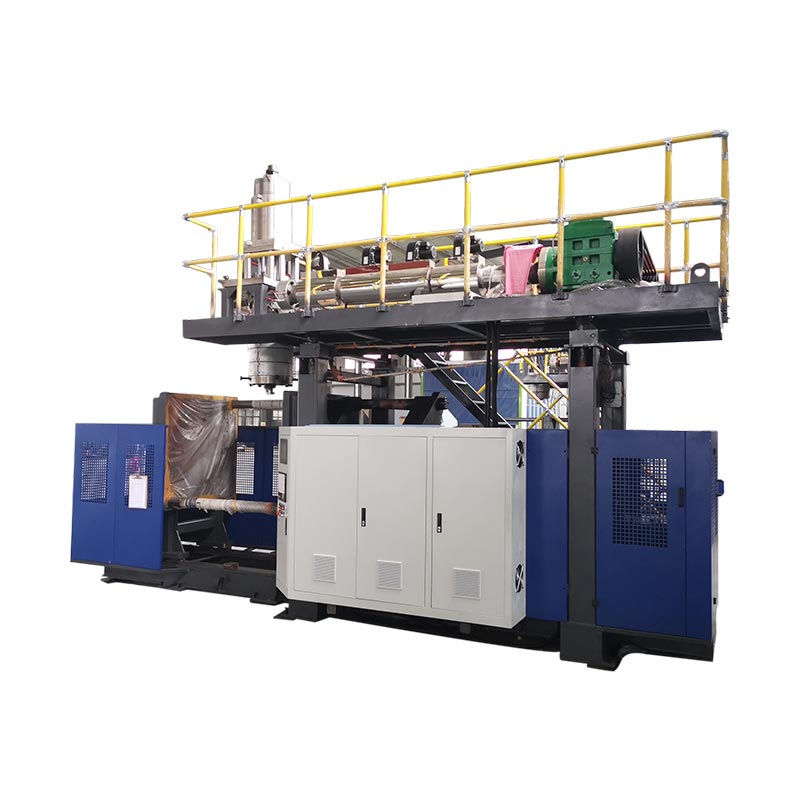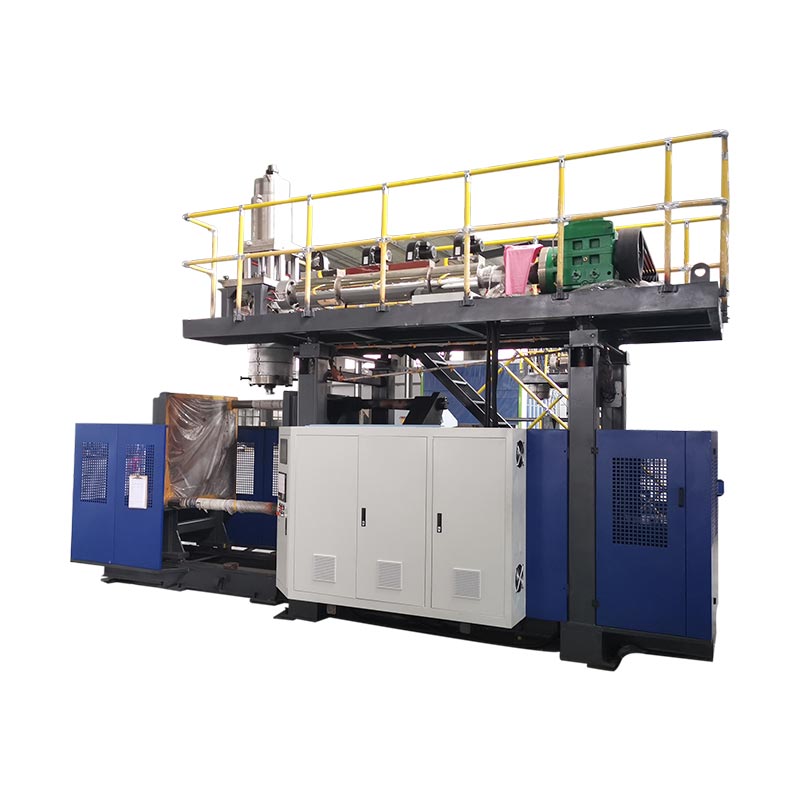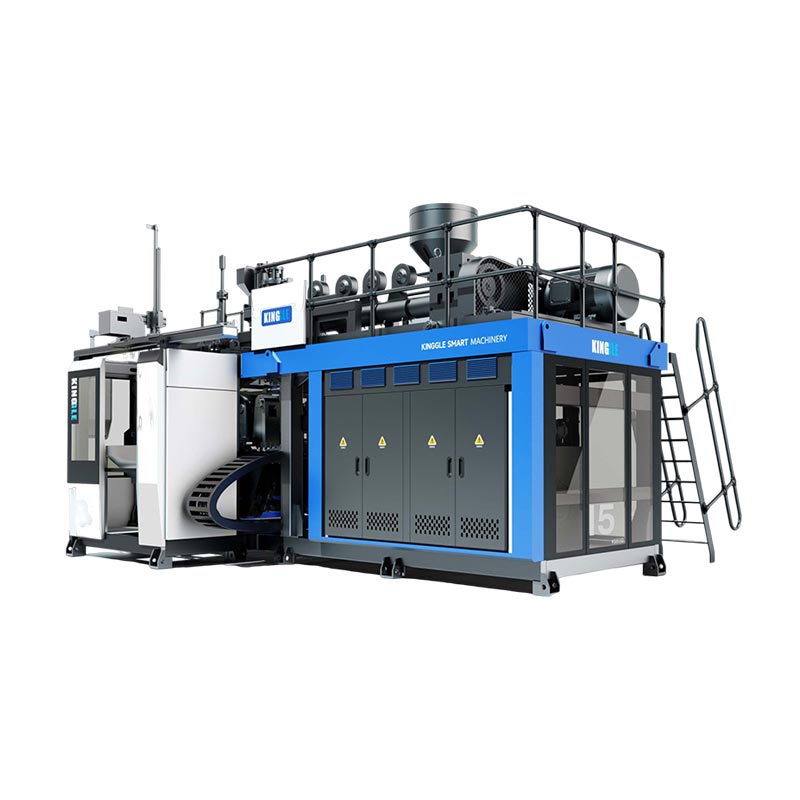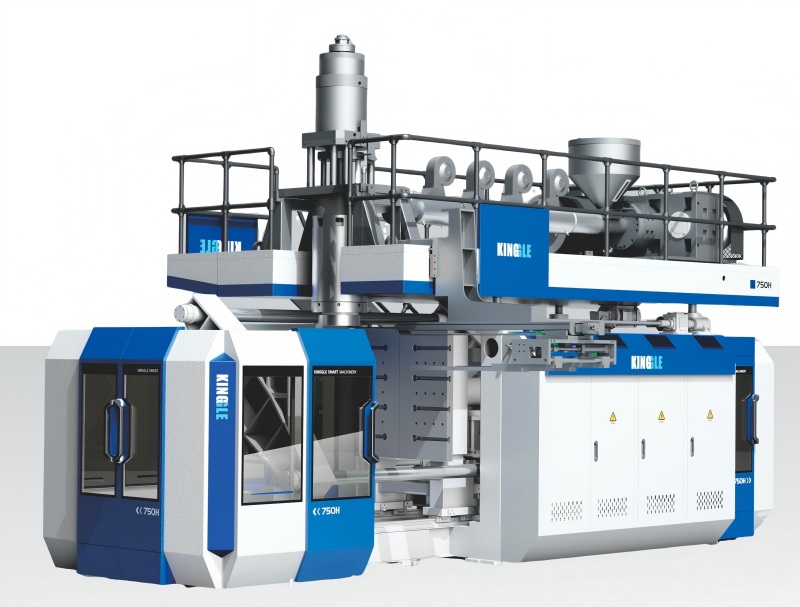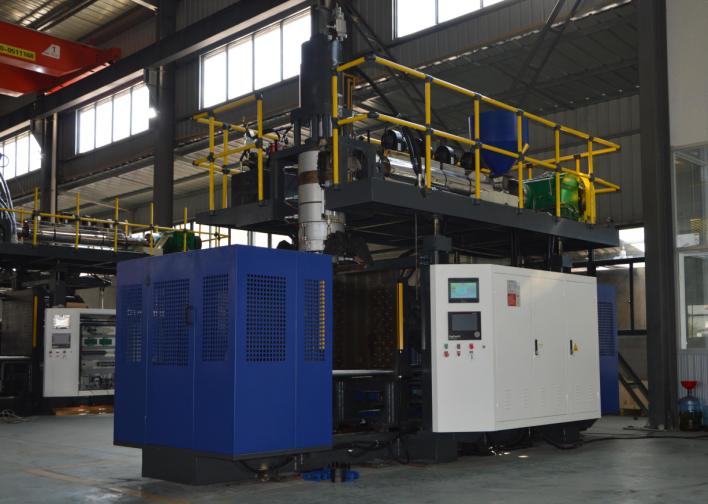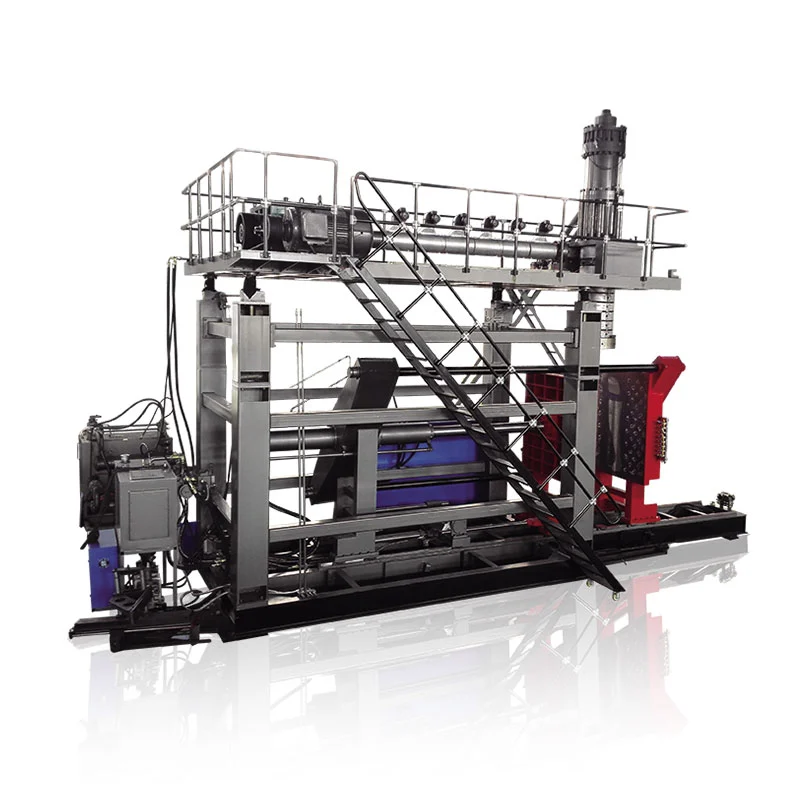
ଅଟୋମୋବାଇଲ୍ ବ୍ଲୋ ମୋଲିଡିଂ ଫାଙ୍କା ଅଂଶ ଉତ୍ପାଦନ କରିପାରିବ ଯେପରିକି ବାୟୁ ନଳୀ ଏବଂ ତରଳ ଜଳଭଣ୍ଡାର | ଯନ୍ତ୍ରପାତି ଚୟନ କରିବା ଅଂଶ ଚିତ୍ରାଙ୍କନ, ନିର୍ଦ୍ଦିଷ୍ଟ ରଜନୀ ଏବଂ ଗ୍ରହଣ ଆବଶ୍ୟକତା ସହିତ ଆରମ୍ଭ ହୁଏ | ଏକ ମେସିନର ବିଜ୍ ised ାପନ ଦିଆଯାଇଥିବା କଣ୍ଟେନର ଭଲ୍ୟୁମ୍ କେବଳ ସ୍ଥିର କରିପାରିବ ନାହିଁ ଯେ ଏହା ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଡକ୍ଟ୍ ଗଠନ କରିବ, ଏହାର old ା place ୍ଚାକୁ ସ୍ଥାନାନ୍ତରିତ କରିବ କିମ୍ବା ଆବଶ୍ୟକୀୟ ସମାପ୍ତ ଆଉଟପୁଟ୍ ବିତରଣ କରିବ |
ଏକ ଉପଯୋଗୀ କ୍ରୟ ସମୀକ୍ଷା ସମ୍ପୂର୍ଣ୍ଣ ପ୍ରକ୍ରିୟା ମାଧ୍ୟମରେ ଅଂଶକୁ ଅନୁସରଣ କରେ: ଗଠନ, ଅପସାରଣ, ଛେଦନ, ସମାବେଶ ଏବଂ ଯାଞ୍ଚ | ନାମମାତ୍ର ଫଳାଫଳ କିମ୍ବା ମୂଲ୍ୟ ତୁଳନା କରିବା ପୂର୍ବରୁ ବାଧ୍ୟତାମୂଳକ ଉତ୍ପାଦ ଏବଂ ସାଧନ ଆବଶ୍ୟକତାକୁ ସମାଧାନ କରନ୍ତୁ | ଅନ୍ୟଥା, ଏକ ଦ୍ରୁତ ମୋଲିଡିଂ ଚକ୍ର ଏକ ଉତ୍ପାଦନ କକ୍ଷକୁ ଲୁଚାଇପାରେ ଯାହାକି ଏହାର ବିତରଣ ଲକ୍ଷ୍ୟକୁ ହରାଇଥାଏ |

ବ୍ଲୋ ମୋଲିଡିଂ ଅଟୋମୋବାଇଲ୍ ପାର୍ଟସ୍: ପ୍ରୟୋଗ ଏବଂ ପ୍ରକ୍ରିୟା ଉପଯୁକ୍ତତା |
ଅଟୋମୋବାଇଲ୍ ଅଂଶଗୁଡିକ ସେମାନେ ଖାଲି ହେବା ପରିବର୍ତ୍ତେ ଯାହା କରିବା ଉଚିତ୍ ତାହା ଦ୍ Group ାରା ଗ୍ରୁପ୍ କରନ୍ତୁ | ଏକ କ୍ୟାବିନ ଏୟାର ଡକ୍ଟ, ଏକ ଇଞ୍ଜିନ ବାୟୁ ଗ୍ରହଣକାରୀ ଉପାଦାନ ଏବଂ ଏକ ତରଳ ଜଳଭଣ୍ଡାର ବିଭିନ୍ନ ସମୀକ୍ଷା ଆବଶ୍ୟକ କରେ | ସେମାନଙ୍କର ଅପରେଟିଂ ଅବସ୍ଥା ଏବଂ ଇଣ୍ଟରଫେସ୍ ପ୍ରଶ୍ନଗୁଡିକ ନିର୍ଣ୍ଣୟ କରେ ଯାହା ଏକ ମେସିନ୍ ପ୍ରସ୍ତାବର ଉତ୍ତର ଦେବାକୁ ପଡିବ |
| ଭାଗ ପରିବାର | | ପ୍ରତିଷ୍ଠା ପାଇଁ ନିବେଶ | ଯନ୍ତ୍ରପାତି ଏବଂ ସାଧନ ପ୍ରଶ୍ନ | |
|---|---|---|
| କ୍ୟାବିନ HVAC ନଳୀ | | ବାୟୁ ପଥ, ସଂଯୋଗ ଜ୍ୟାମିତି, ସ୍ଥାପନ ସ୍ଥାନ ଏବଂ ନିର୍ଦ୍ଦିଷ୍ଟ କାର୍ଯ୍ୟକ୍ଷମ ଯାଞ୍ଚ | | ପ୍ରସ୍ତାବିତ ମାର୍ଗ ଶରୀରକୁ ଗଠନ କରିପାରିବ ଏବଂ ସୁବିଧାଜନକ ଟ୍ରିମିଂ ଏବଂ ଯାଞ୍ଚ ସ୍ଥାନ ଛାଡି ପାରିବ କି? |
| ଇଞ୍ଜିନ ବାୟୁ ଗ୍ରହଣ ଅଂଶ | | ନିର୍ଦ୍ଦିଷ୍ଟ ତାପମାତ୍ରା, ଚାପ କିମ୍ବା ଶୂନ୍ୟସ୍ଥାନ, ମିଡିଆ ଏକ୍ସପୋଜର ଏବଂ ସଂଯୋଗ ଆବଶ୍ୟକତା | | ରଜନୀ, ମାର୍ଗ ଗଠନ ଏବଂ ସଂପୂର୍ଣ୍ଣ ସେଲ୍ ସେହି ନିର୍ଦ୍ଦିଷ୍ଟ ସର୍ତ୍ତଗୁଡିକ ସହିତ ମେଳ ଖାଏ କି? |
| ତରଳ ଜଳଭଣ୍ଡାର | | ତରଳ, ସେବା ଅବସ୍ଥା, ବନ୍ଦର, ମାଉଣ୍ଟିଂ ବ features ଶିଷ୍ଟ୍ୟ ଏବଂ ଗ୍ରହଣ ମାନଦଣ୍ଡ | | ଶରୀର, ଅନ୍ତରାପୃଷ୍ଠ ଏବଂ ପରବର୍ତ୍ତୀ କ assembly ଣସି ସଭା କିପରି ଉତ୍ପାଦନ ଏବଂ ଯା ified ୍ଚ ହେବ? |
| ଅନ୍ୟାନ୍ୟ ଖୋଲା ଯାନ୍ତ୍ରିକ ଅଂଶ | | ଲୋଡ୍ କେସ୍, ଡାଇମେନ୍ସନ୍, ଆସେମ୍ବଲି ବ features ଶିଷ୍ଟ୍ୟ ଏବଂ ଉଦ୍ଦିଷ୍ଟ ବ୍ୟବହାର | | ବ୍ଲୋ ମୋଲିଡିଂ ଉପଯୁକ୍ତ କି, କିମ୍ବା ଅନ୍ୟ ଏକ ଗଠନ କିମ୍ବା ଯୋଗଦାନ ମାର୍ଗ ସହିତ ତୁଳନା କରାଯିବା ଉଚିତ କି? |
ଇନ୍ଧନ-ସିଷ୍ଟମ ପ୍ରକଳ୍ପଗୁଡ଼ିକୁ ଏକ ପୃଥକ ଅନୁମୋଦନ ପଥରେ ରଖନ୍ତୁ | ଉଦାହରଣ ସ୍ୱରୂପ,RISE ପ୍ଲାଷ୍ଟିକ୍ ଇନ୍ଧନ-ଟ୍ୟାଙ୍କର ଅଗ୍ନି ପରୀକ୍ଷଣକୁ ବର୍ଣ୍ଣନା କରେ |ଜାତିସଂଘ ନିୟମାବଳୀ 34, ଆନେକ୍ସ 5, ଧାରା 5 ଅନୁଯାୟୀ ଏହା ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ପରୀକ୍ଷା ପରିସର, ସମ୍ପୂର୍ଣ୍ଣ ଅନୁମୋଦନ ଯାଞ୍ଚ ତାଲିକା ନୁହେଁ | ପ୍ରକୃତ ଇନ୍ଧନ-ସିଷ୍ଟମ ପ୍ରକଳ୍ପ ପାଇଁ ପ୍ରଯୁଜ୍ୟ ବଜାର, ଆବଶ୍ୟକତା ଏବଂ ଅନୁମୋଦନ ଦାୟିତ୍; ପ୍ରତିଷ୍ଠା କରନ୍ତୁ; “କାର୍ ଟ୍ୟାଙ୍କ” ତାଲିକାଭୁକ୍ତ ଏକ ମେସିନ୍ କାଟାଲଗ୍ ଅନୁରୂପ ଇନ୍ଧନ-ଟ୍ୟାଙ୍କ ଉତ୍ପାଦନ ପ୍ରତିଷ୍ଠା କରେ ନାହିଁ |
ବ୍ଲୋ-ମୋଲଡ୍ HVAC ନକ୍ସା: ଜ୍ୟାମିତି, ଇଣ୍ଟରଫେସ୍ ଏବଂ ମେସିନ୍ ଆବଶ୍ୟକତା |
ବ୍ଲୋ-ମୋଲଡ୍ HVAC ନକ୍ସା ପାଇଁ, ବାୟୁ ପଥ ଏବଂ ପ୍ରତ୍ୟେକ ସଂଯୋଗକୁ ଏକତ୍ର ସମୀକ୍ଷା କରନ୍ତୁ | ଏକ ଶରୀର ଯାହା ସୃଷ୍ଟି ହୋଇପାରେ ତଥାପି ଖୋଲିବା ଆବଶ୍ୟକ କରେ ଯାହା ଛେଦନ, ଅବସ୍ଥାନ ଏବଂ ଯାଞ୍ଚ କରାଯାଇପାରିବ | କଷ୍ଟମ୍ ପ୍ଲାଷ୍ଟିକ୍ ଡକ୍ଟୱାର୍କ ତେଣୁ ଉଭୟ ଚିତ୍ରିତ ଜ୍ୟାମିତି ଏବଂ ଉଦ୍ଦିଷ୍ଟ ସମାପ୍ତ ଜ୍ୟାମିତିକୁ ବ୍ୟାଖ୍ୟା କରି କୋଟେସନ୍ ପର୍ଯ୍ୟାୟରେ ପହଞ୍ଚିବା ଉଚିତ |
ଇଞ୍ଜିନ୍ ବାୟୁ ଗ୍ରହଣ ଆବଶ୍ୟକତା ଠାରୁ କ୍ୟାବିନ ଭେଣ୍ଟିଲେସନ୍ ଅଲଗା କରନ୍ତୁ |
କେବଳ ଇଞ୍ଜିନ ବାୟୁ ଗ୍ରହଣ ସାମଗ୍ରୀ କିମ୍ବା ପରୀକ୍ଷଣ ସ୍ଥିତିକୁ ଏକ କ୍ୟାବିନ ଡକ୍ଟକୁ ସ୍ଥାନାନ୍ତର କରନ୍ତୁ ନାହିଁ କାରଣ ଉଭୟ ବାୟୁ ବହନ କରନ୍ତି | ସଂସ୍ଥାପନ ପରିବେଶ, ଅନୁମୋଦିତ ସାମଗ୍ରୀ ଏବଂ ନିର୍ଦ୍ଦିଷ୍ଟ ଅଂଶ ପାଇଁ ଆବଶ୍ୟକ ଯାଞ୍ଚଗୁଡିକ ରେକର୍ଡ କରନ୍ତୁ | ଯଦି ଚାପ, ଭାକ୍ୟୁମ୍, ତାପମାତ୍ରା ସାଇକ୍ଲିଂ କିମ୍ବା ଫ୍ଲୁଇଡ୍ ଏକ୍ସପୋଜର ବିଷୟ, ପ୍ରକଳ୍ପ ନିର୍ଦ୍ଦିଷ୍ଟକରଣରେ ପ୍ରଯୁଜ୍ୟ ଅବସ୍ଥା ଚିହ୍ନଟ କର |
କେବଳ ଗ old ଼ାଯାଇଥିବା ଖୋଲିବା ନୁହେଁ, ସମାପ୍ତ ସଂଯୋଗକୁ ସମୀକ୍ଷା କରନ୍ତୁ |
ମାର୍କ ସଂଯୋଗ ସମାପ୍ତ, ଡାଟୁମ୍ ମାଉଣ୍ଟିଂ, ବିଭାଗ ପରିବର୍ତ୍ତନ ଏବଂ ଚିତ୍ରାଙ୍କନରେ ପ୍ରସ୍ତାବିତ ଟ୍ରାଇମିଂ ଅବସ୍ଥାନ | ତା’ପରେ ଅଂଶଟି କିପରି ଏକ ଫିନିସିଂ କିମ୍ବା ଯାଞ୍ଚ ଫିଚର୍ସରେ ବସିବ ଯାଞ୍ଚ କରନ୍ତୁ | ଏକ ଉପଯୋଗୀ ସମୀକ୍ଷା ପ୍ରଶ୍ନ ହେଉଛି ସମାନ ଡାଟୁମ୍ ସିଷ୍ଟମ୍ ଟ୍ରିମିଂ, ମାପ ଏବଂ ଆସେମ୍ବଲି ସମୟରେ କ୍ରମାଗତ ଭାବରେ ଅଂଶ ଖୋଜିପାରିବ କି?
କକ୍ଷକୁ ବ୍ୟାଖ୍ୟା କରିବା ପୂର୍ବରୁ ଯେକ required ଣସି ଆବଶ୍ୟକୀୟ ପ୍ରବାହ, ପାସ୍, ଫିଟ୍ କିମ୍ବା ସିଲ୍ ଯାଞ୍ଚ ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ | ଏହି ଚେକ୍ ଗୁଡିକ ଉତ୍ସର୍ଗୀକୃତ ଫିକ୍ଚର୍ କିମ୍ବା ଅଲଗା ଷ୍ଟେସନ୍ ଆବଶ୍ୟକ କରିପାରନ୍ତି | ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ ସହିତ ଆସିବା ଅନୁମାନ କରାଯିବା ପରିବର୍ତ୍ତେ, ସେମାନଙ୍କର ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଯୋଗାଣକାରୀ ଏବଂ ଗ୍ରହଣ ପଦ୍ଧତି ରହିବା ଉଚିତ୍ |
ମେସିନ୍ ଆକାର ବାଛିବା ପୂର୍ବରୁ ପ୍ରକ୍ରିୟା ମାର୍ଗ ବାଛନ୍ତୁ |
ଏକ ବୃହତ ମେସିନ୍ ବାଛିବା ପୂର୍ବରୁ ପ୍ୟାରିସନ୍ କିପରି ଛାଞ୍ଚ ଗୁହାଳରେ ପହଞ୍ଚିବ ସେ ବିଷୟରେ ଆଲୋଚନା କରନ୍ତୁ | ଏକ ପ୍ୟାରିସନ୍ ହେଉଛି ଗରମ ହୋଲ୍ ଟ୍ୟୁବ୍ ଯାହା ପ୍ରକ୍ରିୟା ସୃଷ୍ଟି ହୁଏ ଏବଂ ଫୁଲିଯାଏ | ଏହାର ପରିଚାଳନା ଏବଂ ସ୍ଥାନିତ ଜ୍ୟାମିତିକୁ ଅନୁରୂପ କରିବା ଆବଶ୍ୟକ |
ପାରମ୍ପରିକ ନିର୍ଯାତନା ବନାମ 3D suction blow molding |
3D suction blow molding ବିଷୟରେ ଟୋରେଙ୍କ ଯାନ୍ତ୍ରିକ ବ୍ୟାଖ୍ୟା |ଲମ୍ବା, ଜଟିଳ ଖାଲ ଆକୃତି ପାଇଁ ପ୍ୟାରିସନ୍ କୁ ଏକ ଛାଞ୍ଚ ଗୁମ୍ଫାରେ ପରିଚିତ କରାଇବା ବିଷୟରେ ବର୍ଣ୍ଣନା କରେ | ଏହା ଏକ ଭିନ୍ନ ପ୍ରକ୍ରିୟା ବ୍ୟବସ୍ଥା | ଏକ ପାର୍ଟ-ଅପସାରଣ ରୋବଟ୍ ସହିତ ଏକ ପାରମ୍ପାରିକ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ ସେହି ସାମର୍ଥ୍ୟର ସମାନ ପ୍ରମାଣ ଭାବରେ ଗ୍ରହଣ କରାଯିବା ଉଚିତ୍ ନୁହେଁ |
ଏକ ଅଶୁଭ ପଥ ପାଇଁ, ପ୍ରକୃତ ଜ୍ୟାମିତି ଏବଂ ରଜନୀ ବ୍ୟବହାର କରି ଏକ ଗଠନ-ମାର୍ଗ ସମୀକ୍ଷା ପାଇଁ ଅନୁରୋଧ | ପାରମ୍ପାରିକ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ, ଏକ ବିଶେଷଜ୍ଞ ସ୍ଥାନିତ କିମ୍ବା ଚୋପା ମାର୍ଗ ତୁଳନା କରନ୍ତୁ, ଏବଂ ଉପଯୁକ୍ତ ସ୍ଥାନରେ old ାଞ୍ଚା ବିଭାଗରେ ଯୋଗ ଦିଅନ୍ତୁ | ତୁଳନାତ୍ମକତା, ଇଣ୍ଟରଫେସ୍ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କାର୍ଯ୍ୟକୁ ଗଠନ କରିବା ଉଚିତ, ଏହା ଅନୁମାନ କରିବା ପରିବର୍ତ୍ତେ ପ୍ରତ୍ୟେକ ଅଟୋମୋବାଇଲ୍ ନଳୀକୁ ଗୋଟିଏ ମାର୍ଗ ଅନୁକୂଳ କରେ |
ତରଳ ବିତରଣ ଏବଂ ଡ୍ରାଇଭ୍ ବିନ୍ୟାସକୁ ପୃଥକ ରଖନ୍ତୁ |
କ୍ରମାଗତ ଏକ୍ସଟ୍ରୁଜନ୍ ଏବଂ ଜମାକାରୀ-ହେଡ୍ ଅପରେସନ୍ ତରଳ ବିତରଣକୁ ବର୍ଣ୍ଣନା କରେ | ପ୍ୟାରିସନ୍ ପ୍ଲେସମେଣ୍ଟ୍ ପ୍ରକ୍ରିୟାର ଏକ ଭିନ୍ନ ଅଂଶ ବର୍ଣ୍ଣନା କରେ | ହାଇଡ୍ରୋଲିକ୍, ସର୍ଭୋ-ହାଇଡ୍ରୋଲିକ୍ ଏବଂ ଇଲେକ୍ଟ୍ରିକ୍ ଡ୍ରାଇଭଗୁଡ଼ିକ କାର୍ଯ୍ୟକାରିତାକୁ ବର୍ଣ୍ଣନା କରେ | ପୃଥକ ଅକ୍ଷରେ ଏହାକୁ ତୁଳନା କରିବା ଦ୍ୱାରା କୋଟେସନ୍ ବ୍ୟାଖ୍ୟା କରିବା ସହଜ ହୋଇଥାଏ ଏବଂ ଏକ ସ୍ୱୟଂଚାଳିତ ଲେବଲ୍ ଗଠନ କ୍ଷମତା ପାଇଁ ଛିଡା ହେବାରେ ରୋକିଥାଏ |
ପ୍ରକୃତ ଅଟୋମୋବାଇଲ୍ ପ୍ରୟୋଗ ପାଇଁ ବ୍ଲୋ ମୋଲିଡିଂ ରେସିନ୍ ଚୟନ କରନ୍ତୁ |
କେବଳ ପଲିମର ପରିବାର ନୁହେଁ ଗ୍ରେଡ୍ ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ | “PA” କିମ୍ବା “PP” ଦୃ for ୀକରଣ, ପରିବର୍ତ୍ତନ, ପ୍ରକ୍ରିୟାକରଣ ଆଚରଣ ଏବଂ ଉଦ୍ଦିଷ୍ଟ ଅଂଶ ପାଇଁ ଉପଯୁକ୍ତତା ବିଷୟରେ ଖୋଲା ପ୍ରଶ୍ନ ଛାଡିଥାଏ | Envalior'sDurethan PA6 ପୋର୍ଟଫୋଲିଓ |, ଉଦାହରଣ ସ୍ୱରୂପ, ବ୍ଲୋ ମୋଲ୍ଡିଂ ଗ୍ରେଡ୍ ଏବଂ ଟ୍ୟୁବ୍ ଏବଂ ବାୟୁ ନଳୀ ପାଇଁ ସଶକ୍ତ ଗ୍ରେଡ୍ ପୃଥକ କରେ | ଏକ ପାରିବାରିକ ନାମ ଏକ ଅଦଳବଦଳ ରେସିପି ଚିହ୍ନଟ କରେ ନାହିଁ |
ଗ୍ରେଡ୍ ସହିତ ସାମଗ୍ରୀ ପ୍ରସ୍ତୁତି ଏବଂ ପ୍ଲାଷ୍ଟିକ୍ ସହିତ ମେଳ କରନ୍ତୁ |
ସାମ୍ପ୍ରତିକ ଗ୍ରେଡ୍ ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରକ୍ରିୟାକରଣ ନିର୍ଦ୍ଦେଶାବଳୀ ପ୍ରାପ୍ତ କରନ୍ତୁ | ପ୍ରସ୍ତାବିତ ଶୁଖାଇବା ଏବଂ ଖାଇବା ବ୍ୟବସ୍ଥା, ଆବଶ୍ୟକ ସ୍ଥଳେ ଆର୍ଦ୍ରତା ମାପ, ସ୍କ୍ରୁ ଏବଂ ମୁଣ୍ଡର ଉପଯୁକ୍ତତା, ତାପମାତ୍ରା ନିୟନ୍ତ୍ରଣ ଏବଂ ଯ ound ଗିକ ପାଇଁ ଆବଶ୍ୟକ କ wear ଣସି ପୋଷାକ-ପ୍ରତିରୋଧକ ନିର୍ଦ୍ଦିଷ୍ଟତା ଯାଞ୍ଚ କରନ୍ତୁ | ବ technical ଷୟିକ ନିଶ୍ଚିତକରଣ ପାଇଁ ଏହା ଆଇଟମ୍, ସମସ୍ତ ଇଞ୍ଜିନିୟରିଂ ପ୍ଲାଷ୍ଟିକ୍ ପାଇଁ ଗୋଟିଏ ଶୁଖାଇବା ତାପମାତ୍ରା ପ୍ରକାଶ କରିବାର କାରଣ ନୁହେଁ |
ଟୋରେ ତରଳିବା ସାନ୍ଦ୍ରତା ଏବଂ ଆକୃତି-ଧାରଣ ସ୍ଥିରତାକୁ ଚିହ୍ନଟ କରେ ଯାହା ମୋଲିଡିଂ ରଜନୀ ଉପଯୁକ୍ତତାକୁ ପ୍ରବାହିତ କରେ | ଏକ ପରୀକ୍ଷଣ ସମୟରେ ସାମଗ୍ରୀକ ସ୍ଥିତି ଏବଂ ପ୍ରକ୍ରିୟା ସେଟିଂସମୂହକୁ ରେକର୍ଡ କରନ୍ତୁ ଯାହା ଦ୍ a ାରା ଏକ ଜଣାଶୁଣା ରେସିପି ବିରୁଦ୍ଧରେ ଏକ ଗଠନ ସମସ୍ୟା ଅନୁସନ୍ଧାନ କରାଯାଇପାରିବ | ଏକ ଭିନ୍ନ ରଜନୀ ସହିତ ଏହାର ବିତରଣ ହାରର ପ୍ରମାଣ ଭାବରେ ଏକ ଯନ୍ତ୍ରର ପ୍ରକାଶିତ HDPE ଏକ୍ସଟ୍ରୁଜନ୍ ହାରକୁ ଗ୍ରହଣ କରନ୍ତୁ ନାହିଁ |
ଅନୁମୋଦିତ ରେସିପି ମଧ୍ୟରେ ପୁନ r ନିର୍ଦ୍ଦେଶ ରଖନ୍ତୁ |
ଗ୍ରାହକଙ୍କ ଅନୁମତି ଏବଂ ରେସିପି ଯୋଗ୍ୟତା ପାଇବା ପାଇଁ ଆବଶ୍ୟକ ଚେକ୍ ସହିତ ଉତ୍ସ, ପ୍ରକ୍ରିୟାକରଣ ଇତିହାସ ଏବଂ ପ୍ରସ୍ତାବିତ ଅନୁପାତକୁ ରେକର୍ଡ କରନ୍ତୁ | ଉଦ୍ଦିଷ୍ଟ ଉତ୍ପାଦନ ମିଶ୍ରଣକୁ ପରୀକ୍ଷା କରନ୍ତୁ | କେବଳ କୁଆଁରୀ ରଜନୀ ବ୍ୟବହାର କରି ଏକ ପରୀକ୍ଷଣ ପରବର୍ତ୍ତୀ ପୁନ r ନିର୍ମାଣ ଯୋଗ ସହିତ କାର୍ଯ୍ୟଦକ୍ଷତା ପ୍ରତିଷ୍ଠା କରେ ନାହିଁ |
ଅଂଶ ଚିତ୍ରକୁ ବ୍ଲୋ ମୋଲିଡିଂ ଉପକରଣ ଆବଶ୍ୟକତାରେ ଅନୁବାଦ କରନ୍ତୁ |
ବ୍ଲୋ ମୋଲଡିଂ ଉପକରଣର ସମୀକ୍ଷା କରିବାକୁ ଏକ ଆବଶ୍ୟକତା-ରୁ-ପ୍ରମାଣ ସାରଣୀ ବ୍ୟବହାର କରନ୍ତୁ | ପ୍ରତ୍ୟେକ ବାଧ୍ୟତାମୂଳକ ଆବଶ୍ୟକତା ଏକ ଅନୁରୂପ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ, ଚିତ୍ରାଙ୍କନ କିମ୍ବା ପରୀକ୍ଷା ରେକର୍ଡ ଆବଶ୍ୟକ କରେ | ଦାୟିତ୍ party ପ୍ରାପ୍ତ ଦଳ ସେମାନଙ୍କୁ ବନ୍ଦ ନକରିବା ପର୍ଯ୍ୟନ୍ତ ସମାଧାନ ହୋଇନଥିବା ଆଇଟମଗୁଡିକ ଦୃଶ୍ୟମାନ ହେବା ଉଚିତ୍ |
| ଆବଶ୍ୟକତା | ପ୍ରସ୍ତାବରେ ଯାଞ୍ଚ କରନ୍ତୁ | | ପ୍ରମାଣ ଏବଂ ବନ୍ଦ |
|---|---|---|
| ସାମଗ୍ରୀ ଏବଂ ମୋଟ ଶଟ ଚାହିଦା | | ଗ୍ରେଡ୍ ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ଲାଷ୍ଟିକ୍, ବ୍ୟବହାର ଯୋଗ୍ୟ ଶଟ୍ ଏବଂ ବିତରଣ; କେବଳ ସମାପ୍ତ ଓଜନ ଅପେକ୍ଷା ପ୍ରକ୍ରିୟା ସ୍କ୍ରାପ୍ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | | ସାମଗ୍ରୀ ରେକର୍ଡ ଏବଂ ପ୍ରତିନିଧୀ ଗଠନ ପରୀକ୍ଷା | |
| ଛାଞ୍ଚ ସ୍ଥାପନ | ଲିଭୋପା, ମାଉଣ୍ଟିଂ, old ା thick ୍ଚା ମୋଟା ଏବଂ ଜନସଂଖ୍ୟା, ଉପଯୋଗିତା ଏବଂ ସେବା ପ୍ରବେଶ | | ମଲ୍ଡ-ମେସିନ୍ ଇଣ୍ଟରଫେସ୍ ଚିତ୍ରାଙ୍କନ | |
| ଖୋଲିବା ଏବଂ ଅପସାରଣ | | ଖୋଲିବା ସ୍ଥାନ, ଆବଶ୍ୟକୀୟ ଛାଞ୍ଚ ଗତି, ଗ୍ରିପର ପଥ ଏବଂ ଗରମ ଅଂଶ ପାଇଁ କ୍ଲିୟରାନ୍ସ | | ଗତି ସମୀକ୍ଷା ଏବଂ ଅପସାରଣ କ୍ରମର ସାକ୍ଷୀ | |
| ଗୁରୁତର କାନ୍ଥ ଅଞ୍ଚଳ | | ହେଡ୍ ଟୁଲିଂ, ପ୍ୟାରିସନ୍ ନିୟନ୍ତ୍ରଣ ଏବଂ ପ୍ରସ୍ତାବିତ ଯାଞ୍ଚ ସ୍ଥାନଗୁଡିକ | | ଚିତ୍ରାଙ୍କନ ସୀମା ବିରୁଦ୍ଧରେ ମ୍ୟାପ୍ ମାପ | |
| ସମାପ୍ତ ଅନ୍ତରାପୃଷ୍ଠଗୁଡ଼ିକ | ଟ୍ରିମିଂ, ଯୋଗଦାନ, ଆସେମ୍ବଲି ଏବଂ ପୋଜିସନ୍ ଫିକ୍ଚର୍ସ | | ସମାପ୍ତ-ଅଂଶ ଡାଇମେନ୍ସନାଲ୍ ଏବଂ କାର୍ଯ୍ୟକ୍ଷମ ଯାଞ୍ଚ | |
| ଗ୍ରହଣ କରାଯାଇଥିବା ଆଉଟପୁଟ୍ | ସଂପୂର୍ଣ୍ଣ କକ୍ଷ, ଗଣନା ପଏଣ୍ଟ, ବାଧା ନିୟମ ଏବଂ ନିୟନ୍ତ୍ରଣକୁ ପ୍ରତ୍ୟାଖ୍ୟାନ କରନ୍ତୁ | | ଗ୍ରହଣୀୟ ପରିମାଣ ଏବଂ ବନ୍ଦ ରେକର୍ଡ ସହିତ ସମୟ ପରୀକ୍ଷା | |
ମୁଁ କିପରି ଏକ ଅଟୋମୋବାଇଲ୍ ବ୍ଲୋ ମୋଲିଡିଂ ପ୍ରୋଜେକ୍ଟର ସମୀକ୍ଷା କରିବି |
ଏକ ଅଟୋମୋବାଇଲ୍ ବ୍ଲୋ ମୋଲିଡିଂ ପ୍ରୋଜେକ୍ଟ ପାଇଁ, ମୁଁ ମେସିନ୍ କ୍ଷମତା ବିଷୟରେ ଆଲୋଚନା କରିବା ପୂର୍ବରୁ ଅଂଶ ଚିତ୍ର ଅଙ୍କନ କରିବି | ମୋର ପ୍ରାରମ୍ଭିକ ପ୍ରଶ୍ନଗୁଡ଼ିକ ସାମଗ୍ରୀ ଗ୍ରେଡ୍, ଅପରେଟିଂ ପରିବେଶ, ସଂଯୋଗ ବିନ୍ଦୁ ଏବଂ ଗ୍ରହଣୀୟ ଆବଶ୍ୟକତା ବିଷୟରେ ଚିନ୍ତା କରିବ | ଏକ ଯନ୍ତ୍ରର ନାମକରଣ ପାତ୍ର ଧାରଣ ଭଲ୍ୟୁମ୍ ଏକ ସ୍କ୍ରିନିଂ ରେଫରେନ୍ସ ହୋଇ ରହିବ, ଏକ ନଳୀ କିମ୍ବା ଅନିୟମିତ ଜଳଭଣ୍ଡାରକୁ ଅନୁମୋଦନ କରିବାର ଆଧାର ନୁହେଁ |
ଯଦି ଏକ ପରୀକ୍ଷଣ ଅଂଶ ଏହାର ଓଜନ ଲକ୍ଷ୍ୟ ପୂରଣ କରେ କିନ୍ତୁ ଏକ ସ୍ଥାନୀୟ କାନ୍ଥର ଘନତା ଯାଞ୍ଚରେ ବିଫଳ ହୁଏ, ମୁଁ ସାମଗ୍ରିକ ଅଂଶର ଓଜନ ବ before ାଇବା ପୂର୍ବରୁ ପଦାର୍ଥ ବଣ୍ଟନ ଅନୁସନ୍ଧାନ କରିବି | ମୁଁ ନିର୍ଦ୍ଦିଷ୍ଟ ଯାଞ୍ଚ ସ୍ଥାନଗୁଡିକ ପ୍ୟାରିସନ୍ ପ୍ରୋଫାଇଲ୍, ସାମଗ୍ରୀ ପ୍ରସ୍ତୁତି, ସାଧନ ଏବଂ ରେକର୍ଡ ପ୍ରକ୍ରିୟା ସେଟିଂସମୂହ ସହିତ ତୁଳନା କରିବି | ସବୁ ସ୍ଥାନରେ ସାମଗ୍ରୀ ଯୋଡିବା ଏକ ପ୍ରସ୍ତାବିତ ପରିବର୍ତ୍ତନ ହୋଇ ରହିବ ଯେପର୍ଯ୍ୟନ୍ତ ସଂପୃକ୍ତ ଅଂଶ ଯାଞ୍ଚ ନହେବା ପର୍ଯ୍ୟନ୍ତ ଏହା ସମସ୍ୟାର ସମାଧାନ କରିବ |
ସାଧନଗୁଡ଼ିକ ପ୍ଲେଟେନ୍ସ ମଧ୍ୟରେ ଫିଟ୍ ଅଛି କି ନାହିଁ ତାଠାରୁ ଅଧିକ ଟୁଲ୍ ସମୀକ୍ଷା ସମୀକ୍ଷା କରିବ | ମୁଁ ମାଉଣ୍ଟିଂ, ଛାଞ୍ଚର ଘନତା, ଖୋଲିବା ସ୍ଥାନ, ଆବଶ୍ୟକ ଗତିବିଧି ଏବଂ ସମ୍ପୂର୍ଣ୍ଣ ଅଂଶ-ଅପସାରଣ ପଥ ଯାଞ୍ଚ କରିବି | ପୋର୍ଟ ଏବଂ ମାଉଣ୍ଟିଂ ବ features ଶିଷ୍ଟ୍ୟଗୁଡିକ ମଧ୍ୟ ଛେଦନ, ପୋଜିସନ୍ ଏବଂ ଯାଞ୍ଚ ପାଇଁ ଏକ ସ୍ୱଚ୍ଛ ଯୋଜନା ଆବଶ୍ୟକ କରେ |
ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଇଞ୍ଜିନିୟରିଂ-ପ୍ଲାଷ୍ଟିକ୍ ଗ୍ରେଡ୍ ପାଇଁ, ମୁଁ ଏହାର ପ୍ରକ୍ରିୟାକରଣ ନିର୍ଦ୍ଦେଶନାମା ପାଇଁ ଅନୁରୋଧ କରିବି ଏବଂ ପ୍ରସ୍ତାବିତ ଶୁଖାଇବା, ଖାଇବା, ସ୍କ୍ରୁ ଏବଂ ହେଡ୍ ବ୍ୟବସ୍ଥା ଯାଞ୍ଚ କରିବି | ମୁଁ ଅନ୍ୟ ଏକ ରଜନୀ ସହିତ କାର୍ଯ୍ୟଦକ୍ଷତାର ପ୍ରମାଣ ଭାବରେ ଏକ HDPE ଥ୍ରୋପପୁଟ୍ ଚିତ୍ର ବ୍ୟବହାର କରିବି ନାହିଁ | ଯେକ proposed ଣସି ପ୍ରସ୍ତାବିତ ରେଜିଣ୍ଡ ରେସିପି ପ୍ରଯୁଜ୍ୟ ସାମଗ୍ରୀ ଏବଂ ଗ୍ରାହକଙ୍କ ଆବଶ୍ୟକତା ଅନୁଯାୟୀ ରହିବ |
ଉତ୍ପାଦନ କକ୍ଷକୁ ଅନୁମୋଦନ କରିବା ପୂର୍ବରୁ, ମୁଁ ପରୀକ୍ଷା ଯୋଜନାରେ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କାର୍ଯ୍ୟ ଅନ୍ତର୍ଭୁକ୍ତ କରିବି | ଏକ old ାଞ୍ଚା ନଳୀ ତଥାପି ସହମତ ଟ୍ରାଇମିଂ, ଆସେମ୍ବଲି ଏବଂ ଯାଞ୍ଚ ପର୍ଯ୍ୟାୟ ଅତିକ୍ରମ କରିବା ଆବଶ୍ୟକ କରେ | ମୁଁ ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍, ବାଧା ଏବଂ ମାନୁଆଲ୍ ଆଡଜଷ୍ଟମେଣ୍ଟ୍ ରେକର୍ଡ କରିବି, ତାପରେ ସଂଶୋଧନ କିମ୍ବା ପରବର୍ତ୍ତୀ ପ୍ରମାଣ ଆବଶ୍ୟକ କରୁଥିବା ଆଇଟମଗୁଡିକରୁ ପାସ୍ ଆବଶ୍ୟକତାକୁ ପୃଥକ କରିବି |
ମୋର ସୁପାରିଶ ସେହି ଫଳାଫଳ ଉପରେ ନିର୍ଭର କରିବ | ଏକ ବୃହତ ଯନ୍ତ୍ର ଉତ୍ପାଦନ ଅଭାବ ପାଇଁ ମୋର ସ୍ୱୟଂଚାଳିତ ପ୍ରତିକ୍ରିୟା ହେବ ନାହିଁ; ମୁଁ ପ୍ରଥମେ ସ୍ଥିର କରିବି ଯେ ପ୍ରତିବନ୍ଧକ ମୋଲିଡିଂ, ହ୍ୟାଣ୍ଡଲିଂ, ଫିନିସିଂ କିମ୍ବା ଯାଞ୍ଚରୁ ଆସିଛି |
ବ୍ଲୋ ମଡ୍ଡ ଡିଜାଇନ୍, କାନ୍ଥ ବଣ୍ଟନ ଏବଂ ଜଟିଳ ଇଣ୍ଟରଫେସ୍ |
ଏକ ସମାପ୍ତ ଅଂଶର ଓଜନ ହେଉଛି ସମଗ୍ର ବସ୍ତୁର ଗୋଟିଏ ମାପ | ଏହା ଏକ ବଙ୍କା, ସଂଯୋଗ କିମ୍ବା ପିଚ୍ ଅଫ୍ ରେ ଘନତାକୁ ଚିହ୍ନଟ କରିପାରିବ ନାହିଁ | ଚିତ୍ରାଙ୍କନ ଏବଂ କାର୍ଯ୍ୟରୁ ଯାଞ୍ଚ ସ୍ଥାନଗୁଡିକ ପ୍ରତିଷ୍ଠା କରନ୍ତୁ, ତାପରେ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଅଂଶ ଅବସ୍ଥାରେ କରାଯାଇଥିବା ମାପଗୁଡିକ ତୁଳନା କରନ୍ତୁ |
ପୃଥକ ଦ୍ରାଘିମା ଏବଂ ପରିଧି ନିୟନ୍ତ୍ରଣ |
ଅଂଶର ପରିଧିରେ କାନ୍ଥ ବଣ୍ଟନ ଠାରୁ ପୃଥକ ଭାବରେ ଦ୍ରାଘିମା ପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ ସମୀକ୍ଷା କରନ୍ତୁ | ତୋରେ ଏହାର 3D ସ୍ତନ ପ୍ରକ୍ରିୟା ଆଲୋଚନାରେ ବ୍ୟାସାର୍ଦ୍ଧ କାନ୍ଥ-ଘନତା ନିୟନ୍ତ୍ରଣକୁ ବର୍ଣ୍ଣନା କରେ | ପ୍ରସ୍ତାବିତ ସିଷ୍ଟମର ପ୍ରକୃତ ନିୟନ୍ତ୍ରଣ କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ନିଶ୍ଚିତ କରନ୍ତୁ; ଏକ ବୃହତ ପ୍ରୋଗ୍ରାମିଂ-ପଏଣ୍ଟ ଗଣନା କେବଳ ଦର୍ଶାଏ ନାହିଁ ଯେ ପ୍ରତ୍ୟେକ ଜଟିଳ ସ୍ଥାନ ଏହାର ସୀମା ପୂରଣ କରିବ |
ଏକ ସ୍ଥାନୀୟ ବିଫଳତା ପାଇଁ, ମାପକୁ ଏହାର ସ୍ଥିତିରେ ମାନଚିତ୍ର କରନ୍ତୁ ଏବଂ ସମ୍ପୃକ୍ତ ପ୍ରକ୍ରିୟା ଏବଂ ଟୁଲ୍ ଭେରିଏବଲ୍ ଅନୁସନ୍ଧାନ କରନ୍ତୁ | ପରିବର୍ତ୍ତନଗୁଡିକ ଅନୁସନ୍ଧାନଯୋଗ୍ୟ ରଖନ୍ତୁ ଯାହା ଦ୍ their ାରା ସେମାନଙ୍କର ପ୍ରଭାବ ଯାଞ୍ଚ କରାଯାଇପାରିବ | ବିଦ୍ୟମାନପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ ଗାଇଡ୍ |ନିୟନ୍ତ୍ରଣ ବିଷୟକୁ ଅଧିକ ବିସ୍ତୃତ ଭାବରେ ବ୍ୟାଖ୍ୟା କରେ |
ଫିନିସିଂ ଏବଂ ଆସେମ୍ବଲି ମାଧ୍ୟମରେ ଡାଟୁମ୍ ବହନ କରନ୍ତୁ |
ନିର୍ଦ୍ଦିଷ୍ଟ ଡାଟୁମ୍ ସହିତ ପୋର୍ଟ, ଟ୍ରିମଡ୍ ଏଜ୍ ଏବଂ ମାଉଣ୍ଟିଂ ବ features ଶିଷ୍ଟ୍ୟଗୁଡିକ କିପରି ମାପ କରାଯିବ ତାହା ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | ଅଂଶର ସମର୍ଥନ ଏବଂ ମାପ ସ୍ଥିତି ଉପରେ ସହମତ | ବ୍ୟବହାର କରୁଥିବା ଛାଞ୍ଚ ଏବଂ ଫିକ୍ଚର୍ ଯୋଗାଣକାରୀଙ୍କ ସହିତ ଏହି ଅନ୍ତରାପୃଷ୍ଠଗୁଡ଼ିକୁ ସମୀକ୍ଷା କରନ୍ତୁ |ଛାଞ୍ଚ ଡିଜାଇନ୍ ଏବଂ ମେସିନ୍-ଇଣ୍ଟରଫେସ୍ ଯାଞ୍ଚ |, ଛାଞ୍ଚ ଅନୁମୋଦନ ପରେ ସମାପ୍ତିକୁ ଏକ ପୃଥକ ପ୍ରସଙ୍ଗ ଭାବରେ ଗ୍ରହଣ କରିବା ପରିବର୍ତ୍ତେ |
ସଂପୂର୍ଣ୍ଣ ଅଟୋମୋବାଇଲ୍ ବ୍ଲୋ ମୋଲିଡିଂ ସେଲ୍ କୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |
ରଜନୀ ପ୍ରସ୍ତୁତି ଠାରୁ ଗ୍ରହଣୀୟ-ଅଂଶ ଗଣନା ପଏଣ୍ଟ ପର୍ଯ୍ୟନ୍ତ ମାର୍ଗ ଅଙ୍କନ କରନ୍ତୁ | ଅପସାରଣ, ଛେଦନ, ଖୋଲିବା, ଯୋଗଦାନ, ସମାବେଶ ଏବଂ ଯାଞ୍ଚ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ ଯେଉଁଠାରେ ଅଂଶଟି ଆବଶ୍ୟକ କରେ | ପ୍ରତ୍ୟେକ କାର୍ଯ୍ୟ ପାଇଁ, ଯୋଗାଣକାରୀଙ୍କ ନାମ, ଗ୍ରହଣ ପ୍ରମାଣ ଏବଂ ଏକୀକରଣ ପାଇଁ ଦାୟିତ୍। |
ଷ୍ଟେସନ ଇଣ୍ଟରଫେସଗୁଡ଼ିକୁ ଯାଞ୍ଚ କରନ୍ତୁ: ଏକ ଅଂଶ କିପରି ସ୍ଥାନାନ୍ତର ହୁଏ, ଏହା କିପରି ଅବସ୍ଥିତ, ଏକ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଷ୍ଟେସନ୍ ବନ୍ଦ ହେବାବେଳେ କ’ଣ ହୁଏ ଏବଂ ପ୍ରତ୍ୟାଖ୍ୟାନ ଅଂଶଗୁଡିକ କିପରି ପୃଥକ ହୁଏ | ଏକ କୋଟେସନ୍ ମେସିନ୍ ବିଲଡର୍ ଦ୍ୱାରା ଯୋଗାଯାଇଥିବା ଯନ୍ତ୍ରପାତିକୁ ଅନ୍ୟମାନଙ୍କ ଦ୍ୱାରା ଯୋଗାଯାଇଥିବା ଯନ୍ତ୍ରପାତିରୁ ପୃଥକ କରିବା ଉଚିତ | Theସ୍ୱୟଂଚାଳିତ ରେଖା ବିନ୍ୟାସ ଗାଇଡ୍ |ଏହି ଯୋଗାଣ ସୀମାକୁ ଆବୃତ କରେ |
ଅଂଶର କାର୍ଯ୍ୟ ଏବଂ ନିର୍ଦ୍ଦିଷ୍ଟକରଣରୁ ଯାଞ୍ଚ ବାଛନ୍ତୁ | ଏକ ଲିକ୍ ପରୀକ୍ଷା, ଯେଉଁଠାରେ ଆବଶ୍ୟକ ହୁଏ, ଡାଇମେନ୍ସନାଲ୍, ପାସ୍, ଆସେମ୍ବଲି କିମ୍ବା ସ୍ଥାୟୀତ୍ୱ ପ୍ରମାଣ ବଦଳାଇବ ନାହିଁ | ପ୍ରତ୍ୟେକ ଅଟୋମୋବାଇଲ୍ ପ୍ରୟୋଗ ପାଇଁ ଗୋଟିଏ ଜେନେରିକ୍ ପରୀକ୍ଷା ତାଲିକା ଠାରୁ ଦୂରେଇ ରୁହନ୍ତୁ |
ଅଂଶ ଏବଂ ଉତ୍ପାଦନ ପ୍ରକ୍ରିୟାକୁ ପୃଥକ ଭାବରେ ପ୍ରମାଣ କରନ୍ତୁ |
ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ, ଅନୁମୋଦିତ ସାମଗ୍ରୀ ଏବଂ ଉଦ୍ଦିଷ୍ଟ ରେସିପି ଚାରିପାଖରେ ଏକ ପ୍ରତିନିଧୀ ପରୀକ୍ଷା ଯୋଜନା କରନ୍ତୁ | ଛାଞ୍ଚ, ସେଟଅପ୍, ସାମଗ୍ରୀ ଲଟ୍ ଏବଂ ମାପ ଯୋଜନା ରେକର୍ଡ କରନ୍ତୁ | ଗ୍ରହଣ କରାଯାଇଥିବା ପରିମାଣ ରଖନ୍ତୁ, ଚକ୍ର ରେକର୍ଡ ସହିତ କାରଣ, ଷ୍ଟପେଜ୍ ଏବଂ ମାନୁଆଲ୍ ହସ୍ତକ୍ଷେପକୁ ପ୍ରତ୍ୟାଖ୍ୟାନ କରନ୍ତୁ |
ଏକ ଯୋଗାଣକାରୀଙ୍କ ମେସିନ୍ ପରୀକ୍ଷା ଏବଂ ଗ୍ରାହକଙ୍କ ଉତ୍ପାଦନ ଅଂଶ ଅନୁମୋଦନ ବିଭିନ୍ନ ଉଦ୍ଦେଶ୍ୟରେ ସେବା କରେ |AIAG ର ସର୍ବସାଧାରଣ PPAP ସମୀକ୍ଷା |ଉତ୍ପାଦନ ହାରରେ ପ୍ରକୃତ ଉତ୍ପାଦନ ସମୟରେ କ୍ରମାଗତ ଭାବରେ ଡିଜାଇନ୍ ରେକର୍ଡ ଏବଂ ନିର୍ଦ୍ଦିଷ୍ଟତା ସହିତ ଉତ୍ପାଦନ ଅଂଶ ଅନୁମୋଦନକୁ ସଂଯୋଗ କରେ | ଏକ ମେସିନ୍ ଗତି ପ୍ରଦର୍ଶନ କିମ୍ବା ଗୋଟିଏ ଗ୍ରହଣୀୟ ନମୁନା ଉତ୍ପାଦନ କରିବା ଅପେକ୍ଷା ସେହି ପରିସର ବ୍ୟାପକ ଅଟେ |
| କାର୍ଯ୍ୟକଳାପ | ପ୍ରଶ୍ନ ଏହା ଠିକଣା କରେ | | ପରିଭାଷିତ କରିବାର ପ୍ରମାଣ | | ନିଜେ ପ୍ରତିଷ୍ଠା କରେ ନାହିଁ | |
|---|---|---|---|
| ମେସିନ୍ କିମ୍ବା ସେଲ୍ FAT | | ଯୋଗାଇ ଦିଆଯାଇଥିବା ଉପକରଣଗୁଡ଼ିକ ସହମତ ଗ୍ରହଣ ପରିସରକୁ ସନ୍ତୁଷ୍ଟ କରେ କି? | ଚୁକ୍ତିଭିତ୍ତିକ ଯାଞ୍ଚ, ବିନ୍ୟାସ, ପରୀକ୍ଷା ଅବସ୍ଥା ଏବଂ ଖୋଲା ଆଇଟମ୍ ରେକର୍ଡ | | ସମସ୍ତ ସମାପ୍ତ-ଅଂଶ କାର୍ଯ୍ୟ କିମ୍ବା ଗ୍ରାହକ ଉତ୍ପାଦନ ଅନୁମୋଦନ | |
| ଅଂଶ କାର୍ଯ୍ୟକ୍ଷମ ବ valid ଧତା | | ସମାପ୍ତ ଅଂଶ ନିର୍ଦ୍ଦିଷ୍ଟ ବ୍ୟବହାର ଆବଶ୍ୟକତା ପୂରଣ କରେ କି? | ପ୍ରଯୁଜ୍ୟ ଡାଇମେନ୍ସନାଲ୍, ଆସେମ୍ବଲି, କାର୍ଯ୍ୟକ୍ଷମ ଏବଂ ସ୍ଥାୟୀତ୍ୱ ରେକର୍ଡ | | ମୂଲ୍ୟାଙ୍କିତ ଅବସ୍ଥା ବାହାରେ ସ୍ଥାୟୀ ଉତ୍ପାଦନ ପ୍ରଦର୍ଶନ | |
| ଗ୍ରାହକ ଉତ୍ପାଦନ ଅଂଶ ଅନୁମୋଦନ | | ଉଦ୍ଦିଷ୍ଟ ଉତ୍ପାଦନ ପ୍ରକ୍ରିୟା ଗ୍ରାହକଙ୍କ ପ୍ରଯୁଜ୍ୟ ଅନୁମୋଦନ ଆବଶ୍ୟକତା ପୂରଣ କରେ କି? | ଆବଶ୍ୟକ ସ୍ଥଳେ PPAP ଅନ୍ତର୍ଭୁକ୍ତ କରି ଗ୍ରାହକ-ପରିଭାଷିତ ଉପସ୍ଥାପନା ଏବଂ ଉତ୍ପାଦନ ପ୍ରମାଣ | | ଆବଶ୍ୟକୀୟ ସମୀକ୍ଷା ବିନା ପରିବର୍ତ୍ତିତ ସାମଗ୍ରୀ, ଚିତ୍ରାଙ୍କନ କିମ୍ବା ପ୍ରକ୍ରିୟା ପାଇଁ ଅନୁମୋଦନ | |
ପ୍ରକଳ୍ପ ଗ୍ରହଣ ଯୋଜନାରେ ନମୁନା ପରିମାଣ, ପରୀକ୍ଷା ଅବଧି, ମାପ ପ୍ରଣାଳୀ ଏବଂ ଯେକ any ଣସି ପରିସଂଖ୍ୟାନ ମାନଦଣ୍ଡ ସେଟ୍ କରନ୍ତୁ | ଏକ ସର୍ବଭାରତୀୟ Cpk ଲକ୍ଷ୍ୟ ଧାର୍ଯ୍ୟ କରନ୍ତୁ ନାହିଁ କିମ୍ବା ଏକ ଜେନେରିକ୍ ମେସିନ୍ ଆର୍ଟିକିଲରୁ ଅବଧି ଚଲାନ୍ତୁ ନାହିଁ | ଯନ୍ତ୍ରପାତି ଅଂଶ ପାଇଁ, ବ୍ୟବହାର କରନ୍ତୁ |FAT ଯୋଜନା ଗାଇଡ୍ |ରାଜି ହୋଇଥିବା ଚେକ୍ ପ୍ରତିଷ୍ଠା କରିବାକୁ |
ସଂଶୋଧିତ କାର୍ଯ୍ୟ ଏବଂ ପୁନ est ପରୀକ୍ଷା ଆବଶ୍ୟକ, କିମ୍ବା ଏପର୍ଯ୍ୟନ୍ତ ଯାଞ୍ଚ ହୋଇନଥିବା ପ୍ରତ୍ୟେକ ଆବଶ୍ୟକତାକୁ ପାସ୍ ଭାବରେ ବନ୍ଦ କରନ୍ତୁ | ପରବର୍ତ୍ତୀ ଦୁଇଟି ଶ୍ରେଣୀରେ ଏକ ମାଲିକ ଏବଂ ବନ୍ଦ ପ୍ରମାଣ ନ୍ୟସ୍ତ କରନ୍ତୁ | ଏହି ସ୍ଥିତିକୁ ପୃଥକ ରଖିବା ଏକ ଅସମ୍ପୂର୍ଣ୍ଣ ପରୀକ୍ଷଣକୁ ଏକ ଉତ୍ପାଦନ ଉତ୍ପାଦନ ହେବାକୁ ରୋକିଥାଏ |
ଗ୍ରହଣ-ଅଂଶ ସୀମାରେ ଆଉଟପୁଟ୍ ଏବଂ ମୂଲ୍ୟ ତୁଳନା କରନ୍ତୁ |
ସମାପ୍ତ ଅଟୋମୋବାଇଲ୍ ଅଂଶଗୁଡିକ ଗଣନା କରନ୍ତୁ ଯାହା ସହମତ ଚେକ୍ ପାସ୍ କରେ | ଟାର୍ଗେଟରେ ପରିବର୍ତ୍ତନ, ବାଧା ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଅପରେସନ୍ ଅନ୍ତର୍ଭୂକ୍ତ ହୋଇଛି କି ନାହିଁ ତାହା ଦର୍ଶାନ୍ତୁ ଏବଂ ପ୍ରତ୍ୟେକ ଷ୍ଟେସନ୍ ପାଇଁ ସମାନ ସମୟ ଆଧାର ବ୍ୟବହାର କରନ୍ତୁ | ଦେଖନ୍ତୁଉତ୍ପାଦନ ହାର ଗଣନା ଗାଇଡ୍ |ନାମକରଣ ଚକ୍ର ଏବଂ ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ ମଧ୍ୟରେ ପାର୍ଥକ୍ୟ ପାଇଁ |
ଏହାର ମୋଲିଡିଂ ଚକ୍ର ବାହାରେ ଏକ HVAC ଡକ୍ଟର କୋଷର ମୂଲ୍ୟାଙ୍କନ |
ଏକ କପଟେଟିକାଲ୍ ଅଟୋମୋବାଇଲ୍ HVAC ଡକ୍ଟ୍ ପ୍ରୋଜେକ୍ଟ ପାଇଁ, ମୁଁ ନିର୍ଦ୍ଧାରିତ ଘଣ୍ଟାରେ 95 ଟି ଗ୍ରହଣୀୟ ଅଂଶର ଆବଶ୍ୟକତା ସହିତ ଆରମ୍ଭ କରିବି | ଏକ-ଗୁହାଳ old ା, ୍ଚା, 32-ସେକେଣ୍ଡ୍ ମୋଲ୍ଡିଂ ଚକ୍ର, 90% ମୋଲ୍ଡିଂ-ଷ୍ଟେଜ୍ ରନ୍ ଉପଲବ୍ଧତା ଏବଂ ସଂପୂର୍ଣ୍ଣ ପ୍ରକ୍ରିୟାରେ 96% ର ଏକ ଅନ୍ତିମ ଗ୍ରହଣୀୟ ଉତ୍ପାଦନ ଗ୍ରହଣ କରନ୍ତୁ |
ନାମକରଣ ମୋଲିଡିଂ ହାର ଘଣ୍ଟା ପ୍ରତି 3,600 ÷ 32, କିମ୍ବା 112.5 ଅଂଶ ହେବ | ଅନୁମାନ କରାଯାଉଥିବା ରନ୍ ଉପଲବ୍ଧତାକୁ ପ୍ରୟୋଗ କରିବା ଦ୍ୱାରା ନିର୍ଦ୍ଧାରିତ ଘଣ୍ଟା ପ୍ରତି 101.25 ଅଂଶର ଏକ ମୋଲିଡିଂ-ଷ୍ଟେଜ୍ କ୍ଷମତା ରହିବ |
ସେହି ସଂଖ୍ୟା ସମାପ୍ତ ଆଉଟପୁଟ୍ ପ୍ରତିଷ୍ଠା କରିବ ନାହିଁ | ମୁଁ ଛେଦନ, ପରିଚାଳନା ଏବଂ ଯାଞ୍ଚର କ୍ଷମତା ମଧ୍ୟ ତୁଳନା କରିବି | ନିମ୍ନ ସାରଣୀ ଦୁଇଟି ଯୋଜନା ପରିସ୍ଥିତିକୁ ଦର୍ଶାଏ, ଷ୍ଟେସନ ସ୍ଥଗିତ ମଧ୍ୟରେ କ additional ଣସି ଅତିରିକ୍ତ ସ୍ଥାନାନ୍ତର କ୍ଷତି କିମ୍ବା ପାରସ୍ପରିକ କ୍ରିୟା ଅନୁମାନ କରେ | ଉଭୟ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କ୍ଷମତା ଆକଳନ ନିର୍ଦ୍ଧାରିତ ଘଣ୍ଟା ବ୍ୟବହାର କରେ ଏବଂ ଅନୁମାନ କରାଯାଉଥିବା ଷ୍ଟେସନ୍ ବାଧା ପାଇଁ ପୂର୍ବରୁ ଅନୁମତି ଦେଇଥାଏ | 96% ଅମଳ ଶେଷରେ ଥରେ ପ୍ରୟୋଗ କରାଯାଏ |
| ଯୋଜନା ମାପ | ପ୍ରାରମ୍ଭିକ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଦୃଶ୍ୟ | | ସଂଶୋଧିତ ଡାଉନ୍ଷ୍ଟ୍ରିମ ପରିସ୍ଥିତି | |
|---|---|---|
| ମୋଲଡିଂ-ଷ୍ଟେଜ୍ କ୍ଷମତା | | 101.25 ଅଂଶ / ଘଣ୍ଟା | | 101.25 ଅଂଶ / ଘଣ୍ଟା | |
| ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ପ୍ରକ୍ରିୟାକରଣ କ୍ଷମତା | | 90 ଭାଗ / ଘଣ୍ଟା | | 105 ଭାଗ / ଘଣ୍ଟା | |
| ଚୂଡ଼ାନ୍ତ ଗ୍ରହଣୀୟ ଅମଳ ଅନୁମାନ କରାଯାଏ | | 96% | 96% |
| ପ୍ରୋଜେକ୍ଟ ହୋଇଥିବା ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ | 86.4 ଭାଗ / ଘଣ୍ଟା | | 97.2 ଭାଗ / ଘଣ୍ଟା | |
| ଆବଶ୍ୟକ ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ | | 95 ଭାଗ / ଘଣ୍ଟା | | 95 ଭାଗ / ଘଣ୍ଟା | |
ପ୍ରାରମ୍ଭିକ ପରିସ୍ଥିତିରେ, ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କ୍ଷମତା ଅନ୍ତିମ ଅମଳ ଭତ୍ତା ପୂର୍ବରୁ ଘଣ୍ଟା ପ୍ରତି 90 ଭାଗରେ ସୀମିତ ରହିବ | ପ୍ରୋଜେକ୍ଟ ଗ୍ରହଣ କରାଯାଇଥିବା ଆଉଟପୁଟ୍ ଆବଶ୍ୟକତାଠାରୁ ଘଣ୍ଟା ପ୍ରତି 90 × 0.96 = 86.4 ଅଂଶ ହେବ |
ମୁଁ ପରବର୍ତ୍ତୀ ସମୟରେ ଏକ ଡାଉନଷ୍ଟ୍ରିମ୍ ବ୍ୟବସ୍ଥାର ମୂଲ୍ୟାଙ୍କନ କରିବି, ଘଣ୍ଟା ପ୍ରତି 105 ଭାଗ ପ୍ରକ୍ରିୟାକରଣ କରିବାରେ ସକ୍ଷମ | ମୋଲିଡିଂ ପର୍ଯ୍ୟାୟ ସହିତ ଯୋଗାଣକୁ ସୀମିତ କରି, ଆନୁମାନିକ ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ ଘଣ୍ଟା ପ୍ରତି 101.25 × 0.96 = 97.2 ଅଂଶ ହେବ |
ସଂଶୋଧିତ ଗଣନା ଘଣ୍ଟା ପ୍ରତି ମାତ୍ର 2.2 ଭାଗ ଲକ୍ଷ୍ୟଠାରୁ ଅଧିକ ହେବ | ମୁଁ ଏହାକୁ ସୀମିତ ଯୋଜନା ହେଡରୁମ୍ ଭାବରେ ବ୍ୟବହାର କରିବି, ଏକ ଅନୁମୋଦିତ ଉତ୍ପାଦନ ହାରର ପ୍ରମାଣ ନୁହେଁ | ଏକ ପ୍ରତିନିଧୀ ସେଲ୍ ପରୀକ୍ଷା ତଥାପି ପ୍ରକୃତ ଚକ୍ର, ବାଧା, ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କାର୍ଯ୍ୟଦକ୍ଷତା ଏବଂ ଗ୍ରହଣୀୟ ଅମଳ ପ୍ରତିଷ୍ଠା କରିବାକୁ ପଡିବ |
ଏହି ତୁଳନା ଏକ ବଡ଼ ଧକ୍କା ମୋଲିଡିଂ ମେସିନ୍ ଅନୁରୋଧ କରିବା ପୂର୍ବରୁ ଇଞ୍ଜିନିୟରିଂ ସମୀକ୍ଷାକୁ ସମାପ୍ତ ଏବଂ ଯାଞ୍ଚ ବ୍ୟବସ୍ଥାକୁ ନିର୍ଦ୍ଦେଶ ଦେବ |
ସମାନ ଉତ୍ପାଦନ ପରିସର ତୁଳନା କରନ୍ତୁ |
ପ୍ରତ୍ୟେକ ପ୍ରସ୍ତାବରେ ମେସିନ୍, ଛାଞ୍ଚ, ସାମଗ୍ରୀ ପ୍ରସ୍ତୁତି, ଫିନିସିଂ ଫିକ୍ଚର୍ସ, ଯାଞ୍ଚ, ଏକୀକରଣ ଏବଂ ପରୀକ୍ଷା ଖର୍ଚ୍ଚ ଅଲଗା କରନ୍ତୁ | ଏକ ମେସିନ୍-କେବଳ ମୂଲ୍ୟକୁ ସଂପୂର୍ଣ୍ଣ-ସେଲ୍ ମୂଲ୍ୟ ସହିତ ସିଧାସଳଖ ତୁଳନା କରାଯାଇପାରିବ ନାହିଁ | ଗ୍ରହଣୀୟ ଫଳାଫଳ ଏବଂ ପ୍ରକଳ୍ପ ଚାହିଦା ବିରୁଦ୍ଧରେ ଅତିରିକ୍ତ କ୍ଷମତାର ମୂଲ୍ୟାଙ୍କନ କର; ଅନୁମାନ କର ନାହିଁ ଯେ ଏକ ବୃହତ ମେସିନ୍ ଏକ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ବୋତଲକୁ ହଟାଇବ |
କିଙ୍ଗଗଲ୍ ପାଇଁ ଏକ ଅଟୋମୋବାଇଲ୍-ପାର୍ଟ RFQ ପ୍ରସ୍ତୁତ କରନ୍ତୁ |
କିଙ୍ଗଲେଙ୍କ ପ୍ରକାଶିତ ଜମାକାରୀ ପ୍ଲାଟଫର୍ମଗୁଡିକ ପ୍ରାରମ୍ଭିକ ଆଲୋଚନା ପାଇଁ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ରେଫରେନ୍ସ ପ୍ରଦାନ କରେ | ହାଇପୋଥେଟିକାଲ୍ ଡକ୍ଟର ଉଦାହରଣ କିମ୍ବା ପ୍ରତ୍ୟେକ ଅଟୋମୋବାଇଲ୍ ଅଂଶ ପାଇଁ ସେଗୁଡ଼ିକ ସ୍ୱୟଂଚାଳିତ ଚୟନ ନୁହେଁ | ପ୍ରସ୍ତାବିତ ସାମଗ୍ରୀ, ଛାଞ୍ଚ ଏବଂ ସମ୍ପୂର୍ଣ୍ଣ ଉତ୍ପାଦନ ପରିସର ଏପର୍ଯ୍ୟନ୍ତ ଏକ ଯାନ୍ତ୍ରିକ ସମୀକ୍ଷା ଆବଶ୍ୟକ କରେ |
| ସନ୍ଦର୍ଭ କ୍ଷେତ୍ର | KGB80A | KGB100B |
|---|---|---|
| ବିଜ୍ଞାପନିତ ସର୍ବାଧିକ ପାତ୍ର କ୍ଷମତା | | 30 L | 120 L |
| କ୍ଲାମିଂ ଫୋର୍ସ | | 215 kN | 440 kN |
| ଛାଞ୍ଚ ଆକାର, W × H | | 750 × 860 ମି.ମି. | 1,200 × 1,200 ମିମି |
| ସର୍ବାଧିକ ଛାଞ୍ଚ ଆକାର, W × H | | 520 × 860 ମି.ମି. | 920 × 1,200 ମିମି |
| ଘନ ଘନତା | | 360 ରୁ 420 ମି.ମି. | 510 ରୁ 600 ମି.ମି. |
| ତାଲିକାଭୁକ୍ତ ପ୍ରୟୋଗ ସଂଯୋଗ | | ଅଟୋ ପାର୍ଟସ୍ ପାଇପଲାଇନ | | ଅଟୋ ପାର୍ଟସ୍ ଏବଂ କାର୍ ଟ୍ୟାଙ୍କ | |
ଟେବୁଲ୍ ଲିଙ୍କ୍ ହୋଇଥିବା କିଙ୍ଗଲ୍ ଉତ୍ପାଦ ପୃଷ୍ଠାଗୁଡ଼ିକରୁ ମନୋନୀତ କ୍ଷେତ୍ରଗୁଡ଼ିକୁ ପୁନ oduc ପ୍ରକାଶିତ କରେ | ପ୍ଲାଟେନ୍ ସାଇଜ୍ ଏବଂ ସର୍ବାଧିକ ଛାଞ୍ଚ ଆକାର ହେଉଛି ବିଭିନ୍ନ କ୍ଷେତ୍ର | ନା ଏକ ସଂପୂର୍ଣ୍ଣ ଗତି ଏନଭଲପ୍, ଗ୍ରେଡ୍-ନିର୍ଦ୍ଦିଷ୍ଟ ଆଉଟପୁଟ୍, ବିଶେଷଜ୍ଞ ଚୋବାଇବା ପ୍ରକ୍ରିୟା କିମ୍ବା ଇନ୍ଧନ-ସିଷ୍ଟମ୍ ଅନୁମୋଦନକୁ ନିଶ୍ଚିତ କରେ ନାହିଁ | ପ୍ରସ୍ତାବିତ ନିର୍ମାଣ ପାଇଁ ଇଣ୍ଟରଫେସ୍ ଚିତ୍ରାଙ୍କନ ଏବଂ ବିନ୍ୟାସ ପାଇଁ ଅନୁରୋଧ |

କେବଳ ଏକ ଅନୁରୋଧ କରାଯାଇଥିବା ମେସିନ୍ ଭଲ୍ୟୁମ୍ ନୁହେଁ ଏକ ସମୀକ୍ଷା ପ୍ୟାକେଜ୍ ପଠାନ୍ତୁ |
- ସଂଶୋଧନ, ସମାପ୍ତ ଜ୍ୟାମିତି, ଡାଟୁମ୍ ଏବଂ ଜଟିଳ କାନ୍ଥ କିମ୍ବା ଇଣ୍ଟରଫେସ୍ ଆବଶ୍ୟକତା ସହିତ 3D ଏବଂ 2D ଅଂଶ ଚିତ୍ର |
- ନିର୍ଦ୍ଦିଷ୍ଟ ରଜନୀ ଗ୍ରେଡ୍, ଅନୁମୋଦିତ ଉତ୍ପାଦନ ରେସିପି ଏବଂ ପ୍ରଯୁଜ୍ୟ ପ୍ରକ୍ରିୟାକରଣ ନିର୍ଦ୍ଦେଶାବଳୀ |
- ଅଂଶ ଓଜନ, ଯୋଜନାବଦ୍ଧ old ାଞ୍ଚା ବ୍ୟବସ୍ଥା, ବିଦ୍ୟମାନ ସାଧନ ସୂଚନା ଏବଂ ପ୍ରସ୍ତାବିତ ସମାପ୍ତି କ୍ରମ |
- ଏହାର ସମୟ ଆଧାର, ବାର୍ଷିକ ଚାହିଦା, ଉତ୍ପାଦ ମିଶ୍ରଣ ଏବଂ ଯାଞ୍ଚ ଆବଶ୍ୟକତା ସହିତ ଆବଶ୍ୟକ ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ |
- ସାଇଟ୍ ଅବସ୍ଥା ଏବଂ ଛାଞ୍ଚ, ସହାୟକକାରୀ, ସମାପ୍ତ, ଯାଞ୍ଚ ଏବଂ ଏକୀକରଣ କିଏ ଯୋଗାଏ ତାହାର ଏକ ସ୍ପଷ୍ଟ ତାଲିକା |
ଏକ ମେସିନ୍ ବିନ୍ୟାସ ଚୂଡ଼ାନ୍ତ ହେବା ପୂର୍ବରୁ ଏହି ଇନପୁଟ୍ଗୁଡ଼ିକ ଯାନ୍ତ୍ରିକ ସମୀକ୍ଷା ଠିକଣାକୁ ଫିଟ୍, ସମାଧାନ ହୋଇନଥିବା ଆବଶ୍ୟକତା ଏବଂ ପରୀକ୍ଷା ଅବସ୍ଥାକୁ ଅନୁମତି ଦିଏ |
ବାରମ୍ବାର ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ |
ପ୍ରତ୍ୟେକ ଅଟୋମୋବାଇଲ୍ ଏୟାର ଡକ୍ଟ ଏକ ପାରମ୍ପାରିକ blow ଟକା ମୋଲିଡିଂ ମେସିନ୍ ଉପରେ ତିଆରି କରାଯାଇପାରିବ କି?
ନା। ଜ୍ୟାମିତି, ନିର୍ଦ୍ଦିଷ୍ଟ ରଜନୀ, ଇଣ୍ଟରଫେସ୍ ଏବଂ ଟୁଲ୍ ଆକ୍ସେସ୍ ସମୀକ୍ଷା କରନ୍ତୁ | ବିଶେଷ ଆକୃତିର ପ୍ୟାରିସନ୍ ପ୍ଲେସମେଣ୍ଟ୍, ସକ୍ସିନ୍ ବ୍ଲୋ ମୋଲିଡିଂ କିମ୍ବା ଯୋଡି ହୋଇଥିବା ବିଭାଗଗୁଡିକର କିଛି ଆକୃତିର ୱାରେଣ୍ଟ୍ ମୂଲ୍ୟାଙ୍କନ | ଟେକ୍-ଆଉଟ୍ ରୋବଟ୍ ସହିତ ଏକ ପାରମ୍ପାରିକ ମେସିନ୍ ନିଜେ ସେହି ଗଠନ କ୍ଷମତା ପ୍ରତିଷ୍ଠା କରେ ନାହିଁ |
ଏକ ଅଟୋମୋବାଇଲ୍ ଅଂଶ ପାଇଁ ଏକ ମେସିନ୍ ବାଛିବା ପାଇଁ ଜମାକାରୀ ଭଲ୍ୟୁମ୍ ଯଥେଷ୍ଟ କି?
ନା। ବ୍ୟବହାର ଯୋଗ୍ୟ ଶଟ ଚାହିଦା, ସାମଗ୍ରୀ-ନିର୍ଦ୍ଦିଷ୍ଟ ବିତରଣ, ଛାଞ୍ଚ ସ୍ଥାପନ, ଖୋଲିବା ସ୍ଥାନ, ଆବଶ୍ୟକ ଗତିବିଧି, ଅଂଶ ଅପସାରଣ ଏବଂ ଡାଉନଷ୍ଟ୍ରିମ୍ କାର୍ଯ୍ୟ ମଧ୍ୟ ସମୀକ୍ଷା ଆବଶ୍ୟକ କରେ | ଏକ ବିଜ୍ଞାପନିତ ପାତ୍ରର ଭଲ୍ୟୁମ୍ ହେଉଛି ଏକ ସ୍କ୍ରିନିଂ ରେଫରେନ୍ସ, ଏକ ଅନିୟମିତ ବ technical ଷୟିକ ଅଂଶ ପାଇଁ ସମ୍ପୂର୍ଣ୍ଣ ଚୟନ ପଦ୍ଧତି ନୁହେଁ |
ଏକ HDPE ମେସିନ୍ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଇଞ୍ଜିନିୟରିଂ-ପ୍ଲାଷ୍ଟିକ୍ ଗ୍ରେଡ୍ ପ୍ରକ୍ରିୟାକରଣ କରିପାରିବ କି?
ଏଥିପାଇଁ ସାମଗ୍ରୀ ପ୍ରସ୍ତୁତି, ପ୍ଲାଷ୍ଟିକ୍, ହେଡ୍ ଟୁଲିଂ, କଣ୍ଟ୍ରୋଲ୍ ଏବଂ ପ୍ରସ୍ତାବିତ ପ୍ରକ୍ରିୟାର ଏକ ଗ୍ରେଡ୍-ନିର୍ଦ୍ଦିଷ୍ଟ ସମୀକ୍ଷା ଆବଶ୍ୟକ | ଏକ ପ୍ରକାଶିତ HDPE ଏକ୍ସଟ୍ରୁଜନ୍ ହାର ଅନ୍ୟ ଏକ ରଜନୀ ସହିତ ଆଉଟପୁଟ୍ ପ୍ରମାଣ କରେ ନାହିଁ | ସଂରଚନାକୁ ନିଶ୍ଚିତ କରନ୍ତୁ ଏବଂ ଉଦ୍ଦିଷ୍ଟ ସାମଗ୍ରୀ ସହିତ ଏକ ପ୍ରତିନିଧୀ ପରୀକ୍ଷା ଚଲାନ୍ତୁ |
କାହିଁକି ଏକ ଅଂଶ ଏହାର ଓଜନ ଲକ୍ଷ୍ୟ ପୂରଣ କରିପାରିବ କିନ୍ତୁ କାନ୍ଥର ଘନତା ଯାଞ୍ଚରେ ବିଫଳ ହେବ?
ଓଜନ ସମଗ୍ର ଅଂଶକୁ ବର୍ଣ୍ଣନା କରୁଥିବାବେଳେ ଏକ ଘନତା ଯାଞ୍ଚ ଏକ ଅବସ୍ଥାନ ମାପ କରିଥାଏ | ସମୁଦାୟ ଓଜନରେ ଅନୁରୂପ ପରିବର୍ତ୍ତନ ବିନା ସାମଗ୍ରୀଗୁଡିକ ଅଞ୍ଚଳ ମଧ୍ୟରେ ଭିନ୍ନ ଭାବରେ ବଣ୍ଟନ କରାଯାଇପାରେ | ବିଫଳ ଅବସ୍ଥାନକୁ ମାନଚିତ୍ର କରନ୍ତୁ ଏବଂ ଏହାକୁ କିପରି ସଂଶୋଧନ କରାଯିବ ତାହା ସ୍ଥିର କରିବା ପୂର୍ବରୁ ସମ୍ପୃକ୍ତ ସାମଗ୍ରୀ, ସାଧନ ଏବଂ ପ୍ରକ୍ରିୟା ଅବସ୍ଥା ଅନୁସନ୍ଧାନ କରନ୍ତୁ |
ଏକ ମେସିନ୍ ପାସ୍ କରିବା ଗ୍ରାହକ ଉତ୍ପାଦନ ଅଂଶ ଅନୁମୋଦନ ସଂପୂର୍ଣ୍ଣ କରେ କି?
ନା। FAT ସହମତ ଯନ୍ତ୍ରପାତି ଗ୍ରହଣ ପରିସରକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରେ | ସମାପ୍ତ-ଅଂଶ ବ valid ଧତା ଏବଂ ଗ୍ରାହକ ଉତ୍ପାଦନ ଅନୁମୋଦନ ସେମାନଙ୍କର ନିଜସ୍ୱ ପ୍ରଯୁଜ୍ୟ ପ୍ରମାଣ ଆବଶ୍ୟକ କରେ | ଯେଉଁଠାରେ PPAP ଆବଶ୍ୟକ, ଯନ୍ତ୍ରପାତି ବିତରଣକୁ ଅନୁମୋଦନ ଭାବରେ ଗ୍ରହଣ କରିବା ପରିବର୍ତ୍ତେ ଗ୍ରାହକଙ୍କ ଦାଖଲ ଏବଂ ଉତ୍ପାଦନ-ଚାଳନା ଆବଶ୍ୟକତାକୁ ନିଶ୍ଚିତ କରନ୍ତୁ |
ଏକ ଅଟୋମୋବାଇଲ୍ ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ କିଣିବା କଷ୍ଟମ୍ ବ୍ଲୋ-ମୋଲଡ୍ ପାର୍ଟସ୍ ସୋର୍ସିଂ ସହିତ ସମାନ କି?
ନା। ଯନ୍ତ୍ରପାତି କ୍ରୟ ଯନ୍ତ୍ର, ଉପକରଣ ଇଣ୍ଟରଫେସ୍, ଏକ ଉତ୍ପାଦନ ପ୍ରକ୍ରିୟା ପାଇଁ ଏକୀକରଣ ଏବଂ ଗ୍ରହଣ ପରିସର ସମ୍ବନ୍ଧୀୟ | ସମାପ୍ତ ଅଂଶଗୁଡିକ ସୋର୍ସିଂ ସେହି ଅଂଶଗୁଡିକ ଉତ୍ପାଦନ ଏବଂ ଯୋଗାଣ ପାଇଁ ଏକ ଉତ୍ପାଦକଙ୍କ ଦାୟିତ୍ concerns ବିଷୟରେ ଚିନ୍ତା କରେ | ଯୋଗାଣକାରୀଙ୍କ ତୁଳନାରେ କେଉଁ ପରିସର ଅନୁରୋଧ କରାଯାଉଛି ତାହା ସ୍ପଷ୍ଟ କରନ୍ତୁ |
ଏକ ଅଟୋମୋବାଇଲ୍-ପାର୍ଟ ଉପକରଣ ସମୀକ୍ଷା ପାଇଁ, ଚିତ୍ରାଙ୍କନ ଏବଂ ସାମଗ୍ରୀ ଆବଶ୍ୟକତା ମାଧ୍ୟମରେ ପଠାନ୍ତୁ |କିଙ୍ଗଲେଙ୍କ ଯୋଗାଯୋଗ ପୃଷ୍ଠା |କିମ୍ବା ଇମେଲ୍ |sales@kinggle.com। ଟେଲିଫୋନ୍:+ 86-574-87103665। କମ୍ପାନୀ ସୂଚନା ଉପଲବ୍ଧ ଅଛି |ପୃଷ୍ଠା ବିଷୟରେ କିଙ୍ଗଲେ |.
ମେସିନ୍ କରିବା ପୂର୍ବରୁ ଉତ୍ପାଦନ ମାର୍ଗକୁ ଅନୁମୋଦନ କରନ୍ତୁ |
ଅଂଶ ଏବଂ ସାମଗ୍ରୀ ସହିତ ଆରମ୍ଭ କରନ୍ତୁ, ଗଠନ ମାର୍ଗ ସ୍ଥିର କରନ୍ତୁ, ଏବଂ ଚିତ୍ରକୁ ସ୍ପଷ୍ଟ ଉପକରଣ ଏବଂ ବ valid ଧତା ଆବଶ୍ୟକତାରେ ପରିଣତ କରନ୍ତୁ | ତା’ପରେ ଗ୍ରହଣୀୟ-ଅଂଶ ସୀମାରେ ସମ୍ପୂର୍ଣ୍ଣ ପ୍ରସ୍ତାବଗୁଡ଼ିକ ତୁଳନା କରନ୍ତୁ | ଏକ ବାଧ୍ୟତାମୂଳକ ଫିଟ୍ ସମସ୍ୟା ସମାଧାନ ଆବଶ୍ୟକ କରେ; ଏକ ଦ୍ରୁତ ଚକ୍ର କିମ୍ବା କମ୍ କ୍ରୟ ମୂଲ୍ୟ ଏହାକୁ ବନ୍ଦ କରିପାରିବ ନାହିଁ |