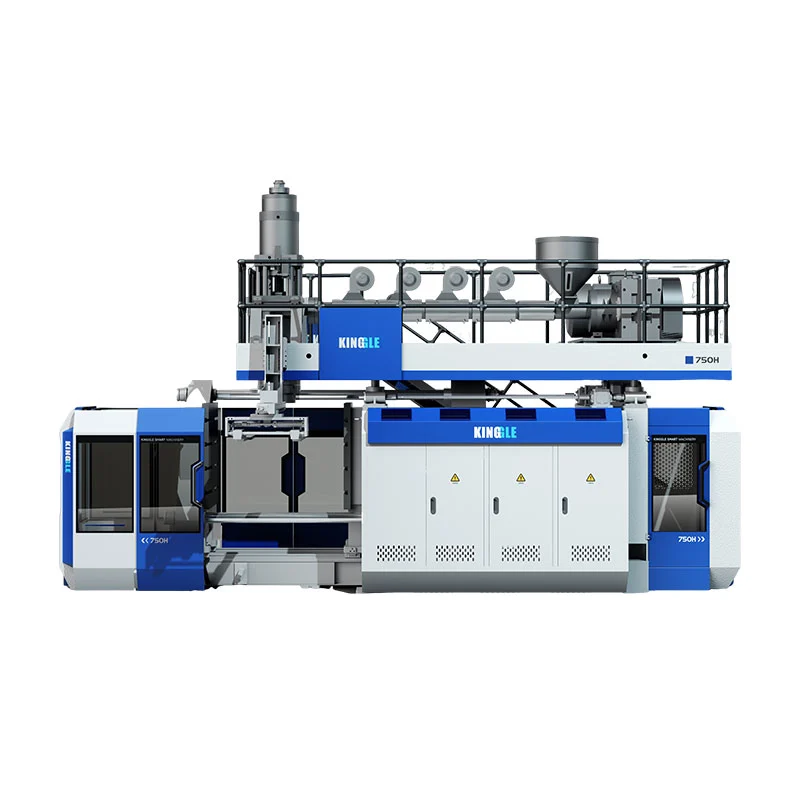
ପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ ଏକ୍ସଟ୍ରୁଜନ୍ ସମୟରେ ଡାଏ ଫାଙ୍କକୁ ବଦଳାଇଥାଏ ତେଣୁ ସାମଗ୍ରୀ ରଖାଯାଇଥାଏ ଯେଉଁଠାରେ ସମାପ୍ତ ଅଂଶ ଆବଶ୍ୟକ କରେ | ଏକ ଭଲ ପ୍ରୋଫାଇଲ୍ ସମଗ୍ର ପାତ୍ରକୁ ଭାରୀ ନକରି କୋଣ, ହ୍ୟାଣ୍ଡଲ୍, କାନ୍ଧ, ଏବଂ ପିଚ୍ ଅଫ୍ ସ୍ଥାନଗୁଡିକୁ ସୁରକ୍ଷା ଦେଇଥାଏ |

କ’ଣ ପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ ପ୍ରକୃତରେ ନିୟନ୍ତ୍ରଣ କରେ |
ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଙ୍ଗରେ, ତରଳାଯାଇଥିବା ପ୍ଲାଷ୍ଟିକ୍ ଏକ ପ୍ୟାରିସନ୍ ନାମକ ଏକ ଟ୍ୟୁବ୍ ଭାବରେ ମରିଯାଏ | ମାଧ୍ୟାକର୍ଷଣ, ତରଳିବା ଶକ୍ତି, ମରିବା ଫୁଲା, ଷ୍ଟ୍ରେଚ୍, ଏବଂ ଛାଞ୍ଚ ଜ୍ୟାମିତି ସେହି ଟ୍ୟୁବ୍ କିପରି ଏକ ଅଂଶ ହୋଇଯାଏ ତାହା ଉପରେ ପ୍ରଭାବ ପକାଇଥାଏ | ଏକ ଅଂଶର କାନ୍ଧ, କୋଣ, ଏକ ହ୍ୟାଣ୍ଡେଲ, କିମ୍ବା ଗଭୀର ଡ୍ର ଥିବାବେଳେ ଏକ ୟୁନିଫର୍ମ ଡାଏ ଫାଙ୍କ କ୍ୱଚିତ୍ ଏକ ସମାନ ସମାପ୍ତ କାନ୍ଥ ସୃଷ୍ଟି କରେ |
ମନୋନୀତ ବିଭାଗଗୁଡିକ ମୋଟା କିମ୍ବା ପତଳା କରିବା ପାଇଁ ନିୟନ୍ତ୍ରକ ସାଧନକୁ ଘୁଞ୍ଚାଏ | ଲକ୍ଷ୍ୟ ନିୟନ୍ତ୍ରିତ ବସ୍ତୁ ବଣ୍ଟନ: ଅତ୍ୟଧିକ ପ୍ରସାରିତ କିମ୍ବା ଅତ୍ୟଧିକ ଲୋଡ୍ ଅଞ୍ଚଳରେ ପର୍ଯ୍ୟାପ୍ତ ପଦାର୍ଥ, ସହଜରେ ଗଠନ କରୁଥିବା ବିଭାଗରେ କମ୍ ଅନାବଶ୍ୟକ ଓଜନ ସହିତ |
| ପ୍ରୋଫାଇଲ୍ କାର୍ଯ୍ୟ | ପ୍ରକ୍ରିୟା ପ୍ରଭାବ | କଣ ଯାଞ୍ଚ କରିବେ | |
|---|---|---|
| ମନୋନୀତ ପଏଣ୍ଟଗୁଡିକରେ ଖୋଲିବା ବୃଦ୍ଧି କରନ୍ତୁ | | ପ୍ୟାରିସନ୍ ର ସେହି ଅଂଶରେ ସାମଗ୍ରୀ ଯୋଗ କରେ | | ପତଳା କୋଣ, ମୂଳ, କାନ୍ଧ, ତଳ ଏବଂ ପିଚ୍ ଅଫ୍ କ୍ଷେତ୍ର ପରିଚାଳନା କରନ୍ତୁ | |
| ମନୋନୀତ ପଏଣ୍ଟଗୁଡିକରେ ଖୋଲିବା ହ୍ରାସ କରନ୍ତୁ | | ସେହି ଅଂଶରେ ପଦାର୍ଥ ହ୍ରାସ କରେ | | ଭାରୀ ସିଧା କାନ୍ଥ, ଧୀର-କୁଲିଂ ଜୋନ୍ ଏବଂ ଅତ୍ୟଧିକ ଅଂଶ ଓଜନ | |
| ପ୍ରୋଫାଇଲ୍ ସ୍ଥାନାନ୍ତର କରନ୍ତୁ | | ପ୍ୟାରିସନ୍ ସହିତ ମୋଟା ଏବଂ ପତଳା ଜୋନ୍ ଗତି କରେ | | ଏକ ପ୍ରୋଗ୍ରାମ ହୋଇଥିବା ଜୋନ୍ ଉଦ୍ଦିଷ୍ଟ ଅଂଶ ବ feature ଶିଷ୍ଟ୍ୟ ସହିତ ସମାନ କି ନୁହେଁ | |
| ସାମଗ୍ରିକ ପ୍ରୋଫାଇଲ୍ ଓଜନ ମାପନ୍ତୁ | | ପୂର୍ଣ୍ଣ ପ୍ରୋଫାଇଲ୍ ପରିବର୍ତ୍ତନ କରେ | | ମୋଟ ଓଜନ ଏବଂ ସର୍ବନିମ୍ନ କାନ୍ଥ, କେବଳ ହାରାହାରି ନୁହେଁ | |
ଏକ ଉପଯୋଗୀ ଉତ୍ପାଦନ ରେକର୍ଡ ପ୍ରୋଫାଇଲ୍ ଫାଇଲକୁ ମୋଲ୍ଡ ନମ୍ବର, ରେଜନ୍ ଗ୍ରେଡ୍, ରଙ୍ଗ କିମ୍ବା ପୁନ r ନିର୍ଦ୍ଦେଶ ସ୍ଥିତି, ତାପମାତ୍ରା ରେସିପି, ସଟ ଆକାର, ଥଣ୍ଡା ସମୟ, ଏବଂ ଅନୁମୋଦିତ ଅଂଶ ମାପ ସହିତ ଏକତ୍ର ରଖେ |
କ୍ରମାଗତ ଏବଂ ଜମାକାରୀ ସିଷ୍ଟମଗୁଡ଼ିକ ବିଭିନ୍ନ ରେଫରେନ୍ସ ବ୍ୟବହାର କରନ୍ତି |
ଏକକ୍ରମାଗତ blow ଟକା ମୋଲିଡିଂ ମେସିନ୍ |, ପ୍ୟାରିସନ୍ କ୍ରମାଗତ ଭାବରେ ଗଠନ କରେ | ପ୍ରୋଫାଇଲ୍ ସାଧାରଣତ time ସମୟ କିମ୍ବା ପ୍ୟାରିସନ୍ ଲମ୍ବ ସହିତ ସିଙ୍କ୍ରୋନାଇଜ୍ ହୋଇଥାଏ | ଏକ୍ସଟ୍ରୁଜନ୍ ସ୍ଥିରତା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ କାରଣ ଆଉଟପୁଟ୍ ର ପରିବର୍ତ୍ତନ ଅଂଶ ସହିତ ଏକ ପ୍ରୋଗ୍ରାମ ହୋଇଥିବା ପଏଣ୍ଟକୁ ଘୁଞ୍ଚାଇପାରେ |
ଏକ ଉପରେଜମାକାରୀ ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ |, ତରଳାଯାଏ ଏବଂ ମରାଯାଇଥାଏ | ପ୍ରୋଫାଇଲ୍ ଜମାକାରୀ ସ୍ଥିତି ସହିତ ବନ୍ଧା ହୋଇପାରେ | ଶଟ୍ ଆକାର, ସ୍ଥିରତା ପୂରଣ, ଏବଂ ଟ୍ରାନ୍ସଡୁସର କାଲିବ୍ରେସନ୍ କାନ୍ଥ-ଘନତା ସମସ୍ୟାର ଏକ ଅଂଶ ହୋଇଯାଏ |

ଅଧିକାରୀMOOG DigiPack III ମାନୁଆଲ୍ |ଉଭୟ ଜମାକାରୀ ଏବଂ କ୍ରମାଗତ-ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରୟୋଗଗୁଡ଼ିକୁ ଡକ୍ୟୁମେଣ୍ଟ୍ କରନ୍ତୁ | ଏହାର ଅର୍ଥ ନୁହେଁ ଯେ ପ୍ରତ୍ୟେକ କିଙ୍ଗଲେ ମେସିନ୍ ସମାନ ନିୟନ୍ତ୍ରକ ବ୍ୟବହାର କରନ୍ତି | ପ୍ରୋଜେକ୍ଟ କୋଟେସନ୍ରେ କଣ୍ଟ୍ରୋଲର୍ ମଡେଲ୍, ପ୍ରୋଫାଇଲ୍ କ୍ଷମତା, ଆକ୍ଟୁଏଟର୍ ଏବଂ ଟୁଲିଂ ନିଶ୍ଚିତ କରନ୍ତୁ |
ଏକ ନିୟନ୍ତ୍ରିତ ସେଟଅପ୍ କ୍ରମ |
- ସଠିକ୍ ରେସିପି ନିଶ୍ଚିତ କରନ୍ତୁ |ଛାଞ୍ଚ, ପଦାର୍ଥ, ମର ଏବଂ ଉତ୍ପାଦ ସଂଶୋଧନ ସହିତ ମେଳ କର |
- ତରଳିକୁ ସ୍ଥିର କରନ୍ତୁ |ପ୍ରକୃତ ତାପମାତ୍ରା ସ୍ଥିର ହେବା ଏବଂ ସ୍ଥିର ଖାଇବା ଏବଂ ବହିଷ୍କାର ନିଶ୍ଚିତ କରନ୍ତୁ |
- ଶୂନ ଏବଂ ସ୍ପାନ୍ ଟୁଲ୍ କରିବା ଯାଞ୍ଚ କରନ୍ତୁ |ଷ୍ଟିକ୍, ଲିକେଜ୍ କିମ୍ବା ଭୁଲ୍ ପାଇଁ ଗତିବିଧି ଯାଞ୍ଚ କରନ୍ତୁ |
- ପ୍ୟାରିସନ୍ ଲମ୍ବ ଏବଂ ଶଟ୍ ସାଇଜ୍ ସେଟ୍ କରନ୍ତୁ |ପ୍ୟାରିସନ୍ ନିଶ୍ଚିତ ଭାବରେ ସଠିକ୍ ସ୍ଥିତିରେ ପହଞ୍ଚିବା ଆବଶ୍ୟକ |
- ଏକ ସରଳ ପ୍ରୋଫାଇଲ୍ ସହିତ ଆରମ୍ଭ କରନ୍ତୁ |ଅନେକ ତୀକ୍ଷ୍ଣ ସଂଶୋଧନ ଅପେକ୍ଷା ବ୍ୟାପକ ପରିବର୍ତ୍ତନ ନିର୍ଣ୍ଣୟ କରିବା ସହଜ ଅଟେ |
- ଅନେକ ସ୍ଥିର ଚକ୍ର ଗଠନ କରନ୍ତୁ |ଏକ ପ୍ରମୁଖ ପ୍ରକ୍ରିୟା ପରିବର୍ତ୍ତନ ପରେ ପ୍ରଥମ ଭାଗର ବିଚାର କରନ୍ତୁ ନାହିଁ |
- ସ୍ଥିର ସ୍ଥାନଗୁଡିକ ମାପନ୍ତୁ |ସର୍ବନିମ୍ନ କାନ୍ଥ, ଅଂଶ ଓଜନ, ରୂପ ଏବଂ କାର୍ଯ୍ୟକ୍ଷମ ଫଳାଫଳ ରେକର୍ଡ କରନ୍ତୁ |
- ଗୋଟିଏ ଥରରେ ଗୋଟିଏ କ୍ଷେତ୍ର ପରିବର୍ତ୍ତନ କରନ୍ତୁ |ପୁନରାବୃତ୍ତି ଉନ୍ନତି ପରେ କେବଳ ଏକ ନୂତନ ସଂଶୋଧନ ସଞ୍ଚୟ କରନ୍ତୁ |
ଲକ୍ଷଣ ଦ୍ୱାରା କାନ୍ଥର ମୋଟା ସମସ୍ୟା ସମାଧାନ |
| ଲକ୍ଷଣ | ଯାଞ୍ଚ କରନ୍ତୁ | | ପରବର୍ତ୍ତୀ ପଦକ୍ଷେପ |
|---|---|---|
| ପତଳା ତଳ କିମ୍ବା କାନ୍ଧ | | ପ୍ରୋଫାଇଲ୍ ସ୍ଥିତି, ପ୍ୟାରିସନ୍ ସାଗ୍, ଷ୍ଟ୍ରେଚ୍ ଏବଂ ବ୍ଲୋ ଟାଇମିଂ | | ସାମଗ୍ରିକ ଓଜନ ଯୋଡିବା ପୂର୍ବରୁ ଆଲାଇନ୍ମେଣ୍ଟ ନିଶ୍ଚିତ କରନ୍ତୁ | |
| ଗୋଟିଏ ପାର୍ଶ୍ୱ କ୍ରମାଗତ ଭାବରେ ପତଳା | | ମର ସେଣ୍ଟରିଂ, ମଡ୍ଡ ଆଲାଇନ୍ମେଣ୍ଟ, କୁଲିଂ ଏବଂ ପ୍ୟାରିସନ୍ ଯୋଗାଯୋଗ | | ଅସୀମିତ ଶାରୀରିକ କାରଣକୁ ସଂଶୋଧନ କରନ୍ତୁ | |
| ଘନତା ଚକ୍ରକୁ ଚକ୍ରକୁ ଗତି କରେ | | ତରଳ ତାପମାତ୍ରା, ଆଉଟପୁଟ୍, ସଟ ଆକାର, ମତାମତ ଏବଂ ହାଇଡ୍ରୋଲିକ୍ ସ୍ଥିରତା | | ପଏଣ୍ଟ ଏଡିଟ୍ କରିବା ପୂର୍ବରୁ ପ୍ରକ୍ରିୟା ସ୍ଥିର କରନ୍ତୁ | |
| ଭାରୀ କାନ୍ଥ କିନ୍ତୁ ଦୁର୍ବଳ ପିଚ୍ ଅଫ୍ | | ସାମଗ୍ରୀ ଅବସ୍ଥାନ, ପିଚ୍ ଅଫ୍ ଡିଜାଇନ୍ ଏବଂ ପ୍ୟାରିସନ୍ ସ୍ଥିତି | | ପୂର୍ଣ୍ଣ-ଅଂଶ ଓଜନ ବ of ାଇବା ପରିବର୍ତ୍ତେ ସାମଗ୍ରୀକୁ ପିଞ୍ଚ ଜୋନ୍ କୁ ଘୁଞ୍ଚାନ୍ତୁ | |
| ଭଲ ବଣ୍ଟନ କିନ୍ତୁ ଅଧିକ ଓଜନ | | ସାମଗ୍ରିକ ସ୍କେଲ ଏବଂ ଅନାବଶ୍ୟକ ଭାରୀ ବିଭାଗ | | ସର୍ବନିମ୍ନ କାନ୍ଥର ଅବସ୍ଥାନକୁ ସୁରକ୍ଷା ଦେବାବେଳେ ମାପାଯାଇଥିବା ପଦକ୍ଷେପଗୁଡ଼ିକରେ ହ୍ରାସ କରନ୍ତୁ | |
| ନିର୍ଦ୍ଦେଶ ପରିବର୍ତ୍ତନ ହୁଏ କିନ୍ତୁ ଅଂଶ ପରିବର୍ତ୍ତନ ହୁଏ ନାହିଁ | | ଆକ୍ଟୁଏଟର୍, ଭଲଭ୍, ତାର, କାଲିବ୍ରେସନ୍ କିମ୍ବା ପ୍ରତିବନ୍ଧକ | | ନିର୍ଦ୍ଦେଶ ଏବଂ ମତାମତ ତୁଳନା କରନ୍ତୁ, ତାପରେ ରକ୍ଷଣାବେକ୍ଷଣକୁ ବୃଦ୍ଧି କରନ୍ତୁ | |
କାରଖାନା ଦୃଶ୍ୟ: ପୁନରାବୃତ୍ତି ଏକରୁ ଅଧିକ ସିଦ୍ଧ ନମୁନା |
ଏକ ପ୍ରୋଫାଇଲ୍ ଉତ୍ପାଦନ-ପ୍ରସ୍ତୁତ ଅଟେ ଯେତେବେଳେ ଏହା ସାଧାରଣ ପରିବର୍ତ୍ତନରୁ ବଞ୍ଚିଥାଏ, ଯେପରିକି ଏକ ଉଷ୍ମ ପୁନ art ଆରମ୍ଭ, ସାମଗ୍ରୀ-ଲଟ୍ ପରିବର୍ତ୍ତନ, ଶିଫ୍ଟ ପରିବର୍ତ୍ତନ ଏବଂ ଥଣ୍ଡା-ଜଳ ସ୍ଥିତିର ଆଶା କରାଯାଉଥିବା ପରିସର | ଗୋଟିଏ ଭଲ ପାତ୍ର ପ୍ରମାଣ କରେ ଯେ ମେସିନ୍ ଅଂଶ ତିଆରି କରିପାରିବ; ଏକ ସ୍ଥିର ଚାଲିବା ପ୍ରମାଣ କରେ ଯେ ପ୍ରକ୍ରିୟା ପରିଚାଳନା ହୋଇପାରିବ |
ଗ୍ରହଣ ପୂର୍ବରୁ, ମାପ ଅବସ୍ଥାନ, ନମୁନା ପରିମାଣ, କାର୍ଯ୍ୟକ୍ଷମ ପରୀକ୍ଷଣ ଏବଂ ଅନୁମୋଦିତ ରେସିପି ସଂଶୋଧନ ଉପରେ ସହମତ | ନିୟନ୍ତ୍ରିତ ଆଡଜଷ୍ଟମେଣ୍ଟ୍ ଏବଂ ଓଲଟା ତାଲିମପ୍ରାପ୍ତ ଅପରେଟରମାନଙ୍କୁ ଏକ ଡକ୍ୟୁମେଣ୍ଟ୍ ରୁଟ୍ ଦେବାବେଳେ ବେସ୍ ଲାଇନ୍ ଫାଇଲ୍ ରକ୍ଷା କରନ୍ତୁ |
ଯଦି ଆଲାର୍ମ, ସ୍ଥିତି ମତଭେଦ କିମ୍ବା କ୍ରମ ପରିବର୍ତ୍ତନ ସହିତ ପ୍ରୋଫାଇଲ୍ ଅସ୍ଥିରତା ଦେଖାଯାଏ, ତେବେ ବ୍ୟବହାର କରନ୍ତୁ |HMI ଏବଂ ଆଲାର୍ମ ଗାଇଡ୍ |। କ୍ରେତାମାନେ ଏପର୍ଯ୍ୟନ୍ତ ଉପକରଣକୁ ବ୍ୟାଖ୍ୟା କରୁଛନ୍ତି କିଙ୍ଗଲେଙ୍କ ଠାରୁ ଆରମ୍ଭ କରିପାରିବେ |ମେସିନ୍ ଚୟନ ଗାଇଡ୍ |.
ବାରମ୍ବାର ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ |
ପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ କ’ଣ?
ପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ ଏକ୍ସଟ୍ରୁଜନ୍ ସମୟରେ ଡେ-ଫାଙ୍କ ଖୋଲିବାକୁ ପରିବର୍ତ୍ତନ କରେ ତେଣୁ ପ୍ୟାରିସନ୍ ର ବିଭିନ୍ନ ବିଭାଗ ବିଭିନ୍ନ ପରିମାଣର ପଦାର୍ଥ ଗ୍ରହଣ କରେ |
ପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ ପ୍ରତ୍ୟେକ ପତଳା-କାନ୍ଥ ସମସ୍ୟା ସମାଧାନ କରିପାରିବ କି?
ନା |
ମୁଁ ପ୍ରଥମେ ବ୍ୟକ୍ତିଗତ ପଏଣ୍ଟ କିମ୍ବା ସାମଗ୍ରିକ ଓଜନ ପରିବର୍ତ୍ତନ କରିବା ଉଚିତ କି?
ଯେତେବେଳେ ସମ୍ପୂର୍ଣ୍ଣ ଅଂଶ କ୍ରମାଗତ ଭାବରେ ହାଲୁକା କିମ୍ବା ଭାରୀ ହୁଏ ସେତେବେଳେ ସାମଗ୍ରିକ ଓଜନ ବ୍ୟବହାର କରନ୍ତୁ | ମାପ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ କ୍ଷେତ୍ରରେ ପୁନରାବୃତ୍ତି ସମସ୍ୟା ଦେଖାଇବାବେଳେ ସ୍ଥାନୀୟ ବିନ୍ଦୁ ପରିବର୍ତ୍ତନ ବ୍ୟବହାର କରନ୍ତୁ |
ପ୍ରୋଫାଇଲ୍ ଭାଗରେ କାହିଁକି ଗତି କରେ?
ସାଧାରଣ କାରଣଗୁଡ଼ିକରେ ଏକ୍ସଟ୍ରୁଜନ୍ ହାର, ପ୍ୟାରିସନ୍ ଲମ୍ବ, ଜମାକାରୀ ସଟ ସ୍ଥିରତା, ସାମଗ୍ରୀର ତାପମାତ୍ରା, ବିଳମ୍ବ ଆରମ୍ଭ, କିମ୍ବା ସେନ୍ସର କାଲିବ୍ରେସନ୍ ଅନ୍ତର୍ଭୁକ୍ତ |
ଏକ ମେସିନ୍ କେତେ ପ୍ରୋଫାଇଲ୍ ପଏଣ୍ଟ ଆବଶ୍ୟକ କରେ?
ଆବଶ୍ୟକ ସଂଖ୍ୟା ଅଂଶ ଜ୍ୟାମିତି ଏବଂ ନିୟନ୍ତ୍ରକ ବିନ୍ୟାସ ଉପରେ ନିର୍ଭର କରେ | ଅଧିକ ପଏଣ୍ଟ ଏକ ଅସ୍ଥିର ପ୍ରକ୍ରିୟା ପାଇଁ କ୍ଷତିପୂରଣ ଦିଏ ନାହିଁ |