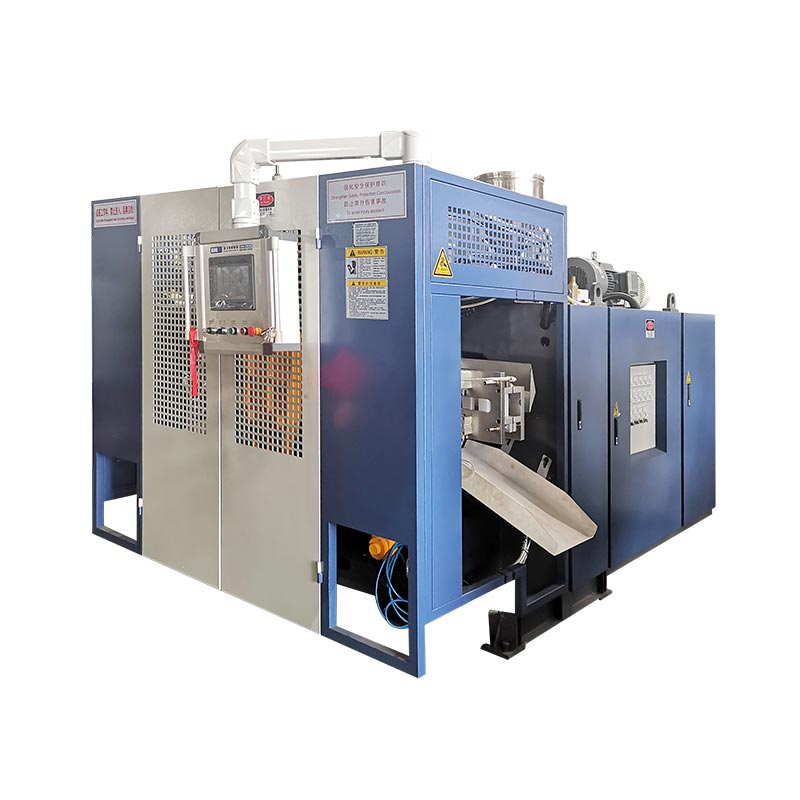
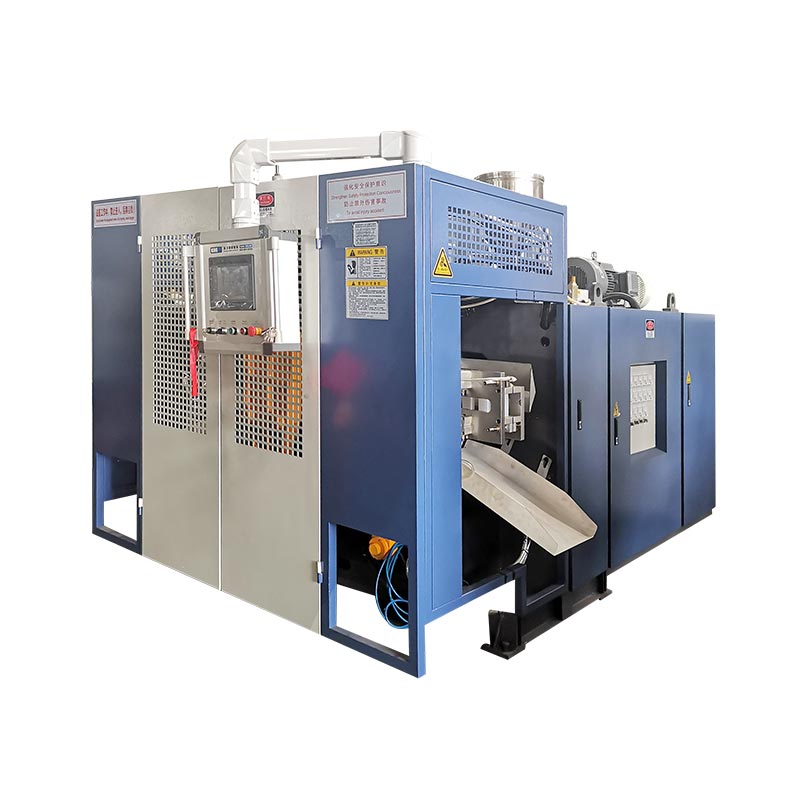
କିଙ୍ଗଗଲ୍ KGB90A ବାଛନ୍ତୁ ଯେତେବେଳେ ଅନୁମୋଦିତ ଉତ୍ପାଦ ପ୍ରକାଶିତ ଏକକ-ଏକ୍ସଟ୍ରୁଡର୍ ଲେଆଉଟ୍ ବ୍ୟବହାର କରିପାରିବ ଏବଂ ଏହାର ସାମଗ୍ରୀ, ଆଉଟପୁଟ୍ ଏବଂ ଉତ୍ପାଦ ପରୀକ୍ଷଣ ପରିଭାଷିତ ହେବା ପରେ KGB90AP ର ଦୁଇଟି ତରଳ ଷ୍ଟ୍ରିମ୍ ଆବଶ୍ୟକ କରେ ନାହିଁ |KGB90AP ବାଛନ୍ତୁ ଯେତେବେଳେ ଉତ୍ପାଦ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ପ୍ରକୃତରେ ଡବଲ୍-ଲେୟାର୍ କିମ୍ବା ଡବଲ୍-ରଙ୍ଗ ଏକ୍ସଟ୍ରୁଜନ୍ ପାଇଁ ଆହ୍ calls ାନ କରେ, କାରଣ ଏହାର ସାମ୍ପ୍ରତିକ ଉତ୍ପାଦ ପୃଷ୍ଠାରେ ଦୁଇଟି 70 ମିଲିମିଟର ସ୍କ୍ରୁ ତାଲିକାଭୁକ୍ତ ହୋଇଛି ଏବଂ ଦୁଇଟି ସାମଗ୍ରୀ ଷ୍ଟ୍ରିମ୍ ପୃଥକ ଭାବରେ ଯାଞ୍ଚ କରାଯିବା ଆବଶ୍ୟକ | ଉଭୟ ପସନ୍ଦ ପୂର୍ବରୁ, କେବଳ 60L କ୍ଷମତା ଲେବଲ୍ ଉପରେ ନିର୍ଭର କରିବା ପରିବର୍ତ୍ତେ ସମାପ୍ତ ଅଂଶ ବିରୁଦ୍ଧରେ ଛାଞ୍ଚର ଏନଭଲପ୍, ମୋଟ ପ୍ୟାରିସନ୍ ମାସ, ରଜନୀ, କାନ୍ଥ ସଂରଚନା, ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ ଏବଂ କାରଖାନା ଉପଯୋଗୀତାକୁ ନିଶ୍ଚିତ କରନ୍ତୁ |

କୋଟେସନ୍ ମାଗିବା ପୂର୍ବରୁ ପାଞ୍ଚଟି ନିଷ୍ପତ୍ତି ନେବାକୁ |
- ଗୋଟିଏ ତରଳ ପ୍ରବାହ କିମ୍ବା ଦୁଇଟି |
- ସର୍ବାଧିକ ମୋଟ ପ୍ୟାରିସନ୍ ମାସ |
- ସମାପ୍ତ ଛାଞ୍ଚ ଆକାର ଏବଂ ଇଣ୍ଟରଫେସଗୁଡ଼ିକ |
- ପ୍ରକୃତ ଉତ୍ପାଦ ସହିତ ଆଉଟପୁଟ୍ ଗ୍ରହଣ
- ମେସିନ୍ ଏବଂ ଫୁଲ୍ ଲାଇନ୍ ଉପଯୋଗୀତା ପରିସର |
KGB90A
ଗୋଟିଏ 90 ମିମି ସ୍କ୍ରୁ ଏବଂ 45 କିଲୋୱାଟ ଏକ୍ସଟ୍ରୁଡର୍ ମୋଟର ସହିତ ପ୍ରକାଶିତ | ପ୍ରୋଜେକ୍ଟ ନିଶ୍ଚିତକରଣ ଅଧୀନରେ ଏକ-ଷ୍ଟ୍ରିମ୍ ଉତ୍ପାଦ ଧାରଣା ପାଇଁ ଏଠାରେ ଆରମ୍ଭ କରନ୍ତୁ |
KGB90AP
ଦୁଇଟି 70 ମିଲିମିଟର ସ୍କ୍ରୁ ଏବଂ ଦୁଇଟି 22 କିଲୋୱାଟ ଏକ୍ସଟ୍ରୁଡର୍ ମୋଟର ସହିତ ପ୍ରକାଶିତ | ଏହାର ଉଲ୍ଲିଖିତ ଉଦ୍ଦେଶ୍ୟ ହେଉଛି ଡବଲ୍ ଲେୟାର୍ କିମ୍ବା ଡବଲ୍ ରଙ୍ଗ ଉତ୍ପାଦନ |
| ପ୍ରକାଶିତ ଆଇଟମ୍ | | KGB90A | KGB90AP | ଚୟନ ଅର୍ଥ | |
|---|---|---|---|
| ସର୍ବାଧିକ ପାତ୍ର କ୍ଷମତା | | 60 L | 60 L | ନାମକରଣ କ୍ଷମତା ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଅଂଶ ଫିଟ୍ ବୋଲି ପ୍ରମାଣ କରେ ନାହିଁ | |
| ଏକ୍ସଟ୍ରୁଡର୍ ବ୍ୟବସ୍ଥା | | ଗୋଟିଏ 90 ମିମି ସ୍କ୍ରୁ | | ଦୁଇଟି 70 ମିମି ସ୍କ୍ରୁ | | କାନ୍ଥ ଏବଂ ରଙ୍ଗ ଗଠନ ପାଇଁ ଏହା ହେଉଛି ମୁଖ୍ୟ ମଡେଲ୍ ପାର୍ଥକ୍ୟ | |
| ଏକ୍ସଟ୍ରୁଡର୍ ମୋଟର ଶକ୍ତି | | 45 kW | 2 x 22 kW | ସଂସ୍ଥାପିତ ମୋଟର ମୂଲ୍ୟାୟନ ଉତ୍ପାଦ ଶକ୍ତି ଫଳାଫଳ ନୁହେଁ | |
| ପ୍ରକାଶିତ HDPE ତରଳିବା କ୍ଷମତା | | 130 ରୁ 160 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | | 130 ରୁ 160 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | | ପ୍ରକୃତ ରଜନୀ ଏବଂ ମୋଟ ପ୍ୟାରିସନ୍ ଚାହିଦା ସହିତ କ୍ଷମତା ନିଶ୍ଚିତ କରନ୍ତୁ | |
| ଆକ୍ୟୁମୁଲେଟର କ୍ଷମତା | | 6.6 L | 6.6 L | ସଂପୂର୍ଣ୍ଣ ପ୍ୟାରିସନ୍ ବିରୁଦ୍ଧରେ ଶଟ୍ ଭଲ୍ୟୁମ୍ ଏବଂ ମାସ ଯାଞ୍ଚ କରନ୍ତୁ | |
| ପ୍ରକାଶିତ PE ଜମାକାରୀ ଓଜନ | | 4.95 କି.ଗ୍ରା | 4.95 କି.ଗ୍ରା | କେବଳ ପାର୍ଟ ଓଜନ ଫ୍ଲାସ, ଲାଞ୍ଜ ଏବଂ ପ୍ରକ୍ରିୟା ଭତ୍ତାକୁ ବାଦ ଦେଇଥାଏ | |
| କ୍ଲାମିଂ ଫୋର୍ସ | | 280 kN | 280 kN | ପ୍ରୋଜେକ୍ଟ ହୋଇଥିବା କ୍ଷେତ୍ର ଏବଂ ପ୍ରକ୍ରିୟା ଚାହିଦା ତଥାପି ସମୀକ୍ଷା ଆବଶ୍ୟକ କରେ | |
| ସର୍ବାଧିକ ଛାଞ୍ଚ ଆକାର, W x H | | 700 x 980 mm | 700 x 980 mm | ସମାପ୍ତ old ା assembly ୍ଚା ସଭା ଉଭୟ ପରିମାଣକୁ ଫିଟ୍ କରିବା ଜରୁରୀ | |
| ଛାଞ୍ଚର ଘନତା ପରିସର | | 460 ରୁ 550 ମି.ମି. | 460 ରୁ 550 ମି.ମି. | ସନ୍ନିବେଶ, ବ୍ୟାକ୍ ପ୍ଲେଟ୍ ଏବଂ ମାଉଣ୍ଟିଂ ବିବରଣୀ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | |
| ଯନ୍ତ୍ରର ଆକାର, L x W x H | 5.45 x 3.5 x 4.2 ମି | 5.45 x 3.5 x 4.2 ମି | ଏହା ହେଉଛି ମେସିନ୍ ଏନଭଲପ୍, ପୂର୍ଣ୍ଣ ଉତ୍ପାଦନ କକ୍ଷ ନୁହେଁ | |
| ଯନ୍ତ୍ରର ଓଜନ | | 14 t | 15 ଟି | ଭିତ୍ତିଭୂମି ଏବଂ ପରିଚାଳନା ପାଇଁ ଅନ୍ତିମ ସାଧାରଣ ବ୍ୟବସ୍ଥା ବ୍ୟବହାର କରନ୍ତୁ | |
ଉତ୍ସ: ବର୍ତ୍ତମାନର କିଙ୍ଗଲ୍ |KGB90A ଉତ୍ପାଦ ପୃଷ୍ଠା |ଏବଂKGB90AP ଉତ୍ପାଦ ପୃଷ୍ଠା |ସେପ୍ଟେମ୍ବର 9, 2026 ଯାଞ୍ଚ କରାଯାଇଛି। ଚିତ୍ରଗୁଡ଼ିକ ପ୍ରକାଶିତ ରେଫରେନ୍ସ ଅଟେ, ପ୍ରତ୍ୟେକ ବିନ୍ୟାସ ପାଇଁ ଗ୍ୟାରେଣ୍ଟି ନୁହେଁ |
ପ୍ରଥମ ନିଷ୍ପତ୍ତି ହେଉଛି 60L ଲେବଲ୍ ନୁହେଁ କାନ୍ଥ ଗଠନ |
ଉଭୟ ମଡେଲ ସମାନ ନାମମାତ୍ର 60L କ୍ଷମତା ବହନ କରନ୍ତି | ସେହି ଅଂଶୀଦାର ଲେବଲ୍ ସେମାନଙ୍କୁ ଅଦଳବଦଳ କରେ ନାହିଁ | KGB90A ଉତ୍ପାଦ ସାରଣୀରେ ଗୋଟିଏ 90 ମିମି ସ୍କ୍ରୁ ତାଲିକାଭୁକ୍ତ | KGB90AP ସାରଣୀରେ ଦୁଇଟି 70 ମିମି ସ୍କ୍ରୁ ତାଲିକାଭୁକ୍ତ | କିଙ୍ଗଲେ କହିଛନ୍ତି ଯେ ଡବଲ୍-ଏକ୍ସଟ୍ରୁଜନ୍ ସିଷ୍ଟମ୍ ଡବଲ୍ ଲେୟାର୍ କିମ୍ବା ଡବଲ୍ ରଙ୍ଗର ଉତ୍ପାଦନ ପାଇଁ ଉଦ୍ଦିଷ୍ଟ |
ଉତ୍ପାଦ ଚିତ୍ର ସହିତ ଆରମ୍ଭ କରନ୍ତୁ | ପ୍ରତ୍ୟେକ ଆବଶ୍ୟକ କାନ୍ଥ ସ୍ତର, ରଙ୍ଗ ଅଞ୍ଚଳ ଏବଂ ପଦାର୍ଥ ପ୍ରବାହକୁ ଚିହ୍ନିତ କରନ୍ତୁ | ପ୍ରତ୍ୟେକ କାହିଁକି ବିଦ୍ୟମାନ ଅଛି ତାହା ଦର୍ଶାନ୍ତୁ | ଏକ ଦ୍ୱିତୀୟ ଏକ୍ସଟ୍ରୁଡର୍ ଏକ ଉତ୍ପାଦ ଆବଶ୍ୟକତା ଦ୍ୱାରା ଯଥାର୍ଥ ଅଟେ | ଏହା କେବଳ ଯୋଡାଯିବା ଉଚିତ ନୁହେଁ କାରଣ ଏକ ଜଟିଳ ଯନ୍ତ୍ର ଅଧିକ ସକ୍ଷମ ଅଟେ |
ଗୋଟିଏ-ଷ୍ଟ୍ରିମ୍ ଉତ୍ପାଦ ପାଇଁ, KGB90A ହେଉଛି ସରଳ ପ୍ରକାଶିତ ସ୍ଥାପତ୍ୟ | ଅନ୍ତିମ ପ୍ରସ୍ତାବ ତଥାପି ବସ୍ତୁ ଏବଂ ସାଧନ ସମୀକ୍ଷା ଆବଶ୍ୟକ କରେ | ପୃଷ୍ଠାଟି PE, PP ଏବଂ ABS କୁ ବସ୍ତୁ ପରିବାର ଭାବରେ ତାଲିକାଭୁକ୍ତ କରେ, କିନ୍ତୁ ସେହି ତାଲିକା ପ୍ରମାଣ କରେ ନାହିଁ ଯେ ପ୍ରତ୍ୟେକ ଗ୍ରେଡ୍ ସମାନ ଫଳାଫଳରେ ପ୍ରକ୍ରିୟା କରିବ | ତରଳ ଆଚରଣ, ଉତ୍ପାଦ ଜ୍ୟାମିତି ଏବଂ ଗ୍ରହଣ ପରୀକ୍ଷଣ ପ୍ରୋଜେକ୍ଟ ଇନପୁଟ୍ ରହିଥାଏ |
ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଡବଲ୍ ଲେୟାର୍ କିମ୍ବା ଡବଲ୍ ରଙ୍ଗର ଉତ୍ପାଦ ପାଇଁ, KGB90AP ଦୁଇଟି ପ୍ରକାଶିତ ଏକ୍ସଟ୍ରୁଜନ୍ ଷ୍ଟ୍ରିମ୍ ପ୍ରଦାନ କରେ | ଉଦ୍ଧୃତି ଆଗକୁ ଯିବା ଜରୁରୀ | ପ୍ରତ୍ୟେକ ଷ୍ଟ୍ରିମ୍ କେଉଁ ରଜନୀ କିମ୍ବା ରଙ୍ଗ ଫିଡ୍ କରେ ତାହା ଚିହ୍ନଟ କରିବା ଉଚିତ୍ | ଏହା ଟାର୍ଗେଟ୍ ସ୍ତର ସମ୍ପର୍କ, ଷ୍ଟାର୍ଟ ଅପ୍ ପଦ୍ଧତି ଏବଂ ଯାଞ୍ଚ ଯୋଜନା ମଧ୍ୟ ଦର୍ଶାଇବା ଉଚିତ୍ | ଦୁଇଟି ଏକ୍ସଟ୍ରୁଡର୍ ସାମର୍ଥ୍ୟ ସୃଷ୍ଟି କରନ୍ତି | ସେମାନେ ନିଜେ ଏକ ସମାପ୍ତ କାନ୍ଥ ନିର୍ଦ୍ଦିଷ୍ଟକରଣକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତି ନାହିଁ |
ଡାଏ ଆଉଟଲେଟ୍ କିମ୍ବା ଛାଞ୍ଚ ଗୁହାଳ ସହିତ ବିଭ୍ରାନ୍ତିକର ସ୍ତରଗୁଡିକରୁ ଦୂରେଇ ରୁହନ୍ତୁ | ଉତ୍ପାଦ କାନ୍ଥ ଦେଇ ଏକ ସ୍ତର ଚାଲିଥାଏ | ଏକ ଡାଏ ଆଉଟଲେଟ୍ ଗୋଟିଏ ପ୍ୟାରିସନ୍ ଗଠନ କରେ | ଏକ ଗୁହାଳ ଗୋଟିଏ ଅଂଶ ଗଠନ କରେ | କିଙ୍ଗଲେସ୍ |ମୁଣ୍ଡ, ଗୁହାଳ ଏବଂ ସ୍ତର ଗାଇଡ୍ |ସେହି ଗଣନାଗୁଡ଼ିକୁ ପୃଥକ କରେ | ପ୍ରତ୍ୟେକ ଗଣନାକୁ ନିଜସ୍ୱ RFQ ଲାଇନରେ ରଖନ୍ତୁ |
ଦୁଇଟି ପ୍ରକାଶିତ ସାରଣୀଗୁଡ଼ିକ ଅଂଶୀଦାର ପ୍ଲାଟଫର୍ମ ବିଷୟରେ କ’ଣ କୁହନ୍ତି |
ସାମ୍ପ୍ରତିକ ମଡେଲ୍ ସାରଣୀଗୁଡ଼ିକ ଏକ ସାଧାରଣ ଗଠନକାରୀ କନ୍ଫ୍ଲେଟ୍ ଦେଖାଏ | ଉଭୟ ତାଲିକା 280 kN କ୍ଲାମିଂ ଫୋର୍ସ ଏବଂ ଏକ 960 x 980 ମିମି ମଡ୍ଡ ପ୍ଲାଟେନ୍ | ଉଭୟ ସର୍ବାଧିକ 700 x 980 ମିଲିମିଟର ଆକାରର ଆକାର ଦେଖାନ୍ତି | ପ୍ରକାଶିତ ଛାଞ୍ଚର ଘନତା ପରିସର ହେଉଛି 460 ରୁ 550 ମିଲିମିଟର | ତାଲିକାଭୁକ୍ତ ଜମାକାରୀ କ୍ଷମତା 6.6 L, ଏକ PE ଜମାକାରୀ ଓଜନ 4.95 କିଲୋଗ୍ରାମ |
ଏହି ସମାନତା ଏକ୍ସଟ୍ରୁଡର୍ ବ୍ୟବସ୍ଥାକୁ ଅଧିକ ଦୃଶ୍ୟମାନ କରେ | KGB90A ତାଲିକାଭୁକ୍ତ 45 କିଲୋୱାଟ ଏକ୍ସଟ୍ରୁଡର୍ ମୋଟର ସହିତ ଗୋଟିଏ 90 ମିମି ସ୍କ୍ରୁ ବ୍ୟବହାର କରେ | KGB90AP ଦୁଇଟି 22 କିଲୋୱାଟ ମୋଟର ସହିତ ଦୁଇଟି 70 ମିମି ସ୍କ୍ରୁ ବ୍ୟବହାର କରେ | ଉଭୟ ପୃଷ୍ଠା 130 ରୁ 160 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା ମଧ୍ୟରେ ଏକ HDPE ତରଳିବା କ୍ଷମତା ପରିସର ପ୍ରକାଶ କରେ |
ଦୁଇଟି KGB90AP କ୍ଷମତା ଆକଳନକୁ ଯୋଡନ୍ତୁ ନାହିଁ ଯେପର୍ଯ୍ୟନ୍ତ ଟେବୁଲ୍ ପୃଥକ ଭାବରେ ଆଉଟପୁଟ୍ ଉପସ୍ଥାପନ କରେ | ଏହା ନୁହେଁ | ପ୍ରକାଶିତ ପରିସର ମଡେଲକୁ ବର୍ଣ୍ଣନା କରିସାରିଛି | ଏକ ଡବଲ୍-ଏକ୍ସଟ୍ରୁଡର୍ ଲେଆଉଟ୍ ଷ୍ଟ୍ରିମ୍ ମଧ୍ୟରେ ସମୁଦାୟ ତରଳିକୁ ବିଭକ୍ତ କରିପାରିବ, କିନ୍ତୁ ଅନୁମୋଦିତ ସ୍ତର ଅନୁପାତ ପ୍ରତ୍ୟେକ ଷ୍ଟ୍ରିମର ପ୍ରକୃତ ଚାହିଦା ସ୍ଥିର କରେ | ରେଜନ୍ ହ୍ୟାଣ୍ଡଲିଂ ଏବଂ ଏକ ଟ୍ରାଏଲ୍ ଚଲାଇବା ପୂର୍ବରୁ କାରଖାନା ସେହି ଅନୁପାତ ଆବଶ୍ୟକ କରେ |
ଯନ୍ତ୍ରର ପରିମାଣ ମଧ୍ୟ 5.45 x 3.5 x 4.2 ମିଟରରେ ସମାନ ଭାବରେ ପ୍ରକାଶିତ ହୋଇଛି | ତାଲିକାଭୁକ୍ତ ଓଜନ KGB90A ପାଇଁ 14 t ରୁ KGB90AP ପାଇଁ 15 t କୁ ପରିବର୍ତ୍ତନ କରେ | ସେହି ଏକ ଟନ୍ ପାର୍ଥକ୍ୟ ପ୍ରାରମ୍ଭିକ ଯୋଜନା ପାଇଁ ଉପଯୋଗୀ | ଅନ୍ତିମ ଭିତ୍ତିଭୂମି, ଉଠାଇବା କିମ୍ବା ପରିବହନ ଯୋଜନା ପାଇଁ ଏହା ପର୍ଯ୍ୟାପ୍ତ ନୁହେଁ |
ଦୁଇଟି ଟେବୁଲ୍ ମଧ୍ୟ ସମାନ ଶୁଖିଲା ଚକ୍ର ଲେବଲ୍ ବହନ କରେ | ଏହାକୁ କେବଳ ଏକ ମେସିନ୍-ମୋସନ୍ ରେଫରେନ୍ସ ଭାବରେ ବ୍ୟବହାର କର | ଏହା ଏକ ପରୀକ୍ଷଣ ପାତ୍ର, ରଜନୀ, ଅଂଶ ଓଜନ, ଥଣ୍ଡା ସମୟ କିମ୍ବା ନିୟମକୁ ପ୍ରତ୍ୟାଖ୍ୟାନ କରେ ନାହିଁ | ଏକ ଉତ୍ପାଦ ଆର୍ଟିକିଲ୍ ଏକ ଉତ୍ପାଦନ ପ୍ରତିଶୃତିରେ ପରିଣତ କରିବା ପରିବର୍ତ୍ତେ ସେହି ସୀମାକୁ ସ୍ପଷ୍ଟ କରିବା ଉଚିତ୍ |
ଯେଉଁଠାରେ KGB90A ହେଉଛି ଅଧିକ ପ୍ରତ୍ୟକ୍ଷ ପ୍ରାରମ୍ଭ |
ଏହି ତୁଳନାରେ KGB90A ହେଉଛି ଏକକ-ଏକ୍ସଟ୍ରୁଡର୍ ମଡେଲ୍ | ଏହାର ପ୍ରକାଶିତ ପୃଷ୍ଠାରେ ଗୋଟିଏ 90 ମିଲିମିଟର ସ୍କ୍ରୁ, 24 L / D ଅନୁପାତ ଏବଂ 45 କିଲୋୱାଟ ଏକ୍ସଟ୍ରୁଡର୍ ମୋଟର ତାଲିକାଭୁକ୍ତ | କିଙ୍ଗଗଲ୍ ମଧ୍ୟ ଏକ MOOG 100 ମୋଟା ନିୟନ୍ତ୍ରକ, ରୋବଟ୍ ବାହୁ ଏବଂ ତଳ-ବ୍ଲୋଇଙ୍ଗ୍ ସିଷ୍ଟମକୁ ମାନକ ମଡେଲ ବର୍ଣ୍ଣନାର ଏକ ଅଂଶ ଭାବରେ ତାଲିକାଭୁକ୍ତ କରେ |
ଏହି ଲେଆଉଟ୍ ଏକ ବ୍ୟବହାରିକ ପ୍ରାରମ୍ଭ ବିନ୍ଦୁ ଯେତେବେଳେ ଅନୁମୋଦିତ ଉତ୍ପାଦ ଗୋଟିଏ ତରଳ ଷ୍ଟ୍ରିମ୍ ବ୍ୟବହାର କରେ | କିଙ୍ଗଗଲ୍ ଦ୍ୱାରା ତାଲିକାଭୁକ୍ତ ସମ୍ଭାବ୍ୟ ପ୍ରୟୋଗଗୁଡ଼ିକରେ ରାସାୟନିକ ପ୍ୟାକେଜିଂ ବ୍ୟାରେଲ୍, ଷ୍ଟାକିଂ ବାଲ୍ଟି, ବାହ୍ୟ ଜଳ ଟାଙ୍କି, କାର୍ ଟାଙ୍କି, ଖେଳନା, ଅଟୋ ପାର୍ଟସ୍, ଟୁଲ୍ ବକ୍ସ ଏବଂ ଟ୍ରାଫିକ୍ ପ୍ରତିବନ୍ଧକ ଅନ୍ତର୍ଭୁକ୍ତ | ତାଲିକା ଉତ୍ପାଦର ପ୍ରସ୍ଥ ଦେଖାଏ | ଏହା ପ୍ରମାଣ କରେ ନାହିଁ ଯେ ସେହି ଗୋଷ୍ଠୀର ପ୍ରତ୍ୟେକ ଆଇଟମ୍ ଗୋଟିଏ ଛାଞ୍ଚ କିମ୍ବା ଗୋଟିଏ ରେସିପି ସହିତ ଖାପ ଖାଏ |
ଫିଟ୍ ଅନୁମାନ କରିବା ପୂର୍ବରୁ ପ୍ରକୃତ ଅଂଶ ପଠାନ୍ତୁ | ଏକ 60L ସଂକୀର୍ଣ୍ଣ ଟ୍ୟାଙ୍କ ଏବଂ 60L ଚଉଡା ଟୁଲ୍ ବକ୍ସରେ ବହୁତ ଭିନ୍ନ ପ୍ରୋଜେକ୍ଟ ହୋଇଥିବା କ୍ଷେତ୍ର ରହିପାରେ | ସେମାନଙ୍କର ଛାଞ୍ଚଗୁଡ଼ିକ ମୋଟେଇ, ଉଚ୍ଚତା ଏବଂ ଘନତାରେ ମଧ୍ୟ ଭିନ୍ନ ହୋଇପାରେ | ହ୍ୟାଣ୍ଡଲ୍ସ, ଗଭୀର ଡ୍ର, ସନ୍ନିବେଶ ଏବଂ ବିଭାଜନ ରେଖା ଆବଶ୍ୟକ ପ୍ୟାରିସନ୍ ଏବଂ କ୍ଲମ୍ପ ଲୋଡ୍ ଉପରେ ପ୍ରଭାବ ପକାଇଥାଏ | ସର୍ବାଧିକ ଉତ୍ପାଦ ପରିମାଣ କେବଳ ଗୋଟିଏ ସ୍କ୍ରିନିଂ ମୂଲ୍ୟ ଅଟେ |
ଏକକ-ଏକ୍ସଟ୍ରୁଡର୍ ବ୍ୟବସ୍ଥା ମଧ୍ୟ ବସ୍ତୁ ପଥକୁ ବ୍ୟାଖ୍ୟା କରିବାକୁ ସହଜ କରିଥାଏ | ଶୁଖିବା, ଫିଡ୍, ରଙ୍ଗ ଏବଂ ଶୁଦ୍ଧ କରିବା ପାଇଁ ଗୋଟିଏ ମୁଖ୍ୟ ରଜନୀ ସ୍ରୋତ ଅଛି | ତାହା ପ୍ରକ୍ରିୟା କାର୍ଯ୍ୟକୁ ଅପସାରଣ କରେ ନାହିଁ | ରେଜନ୍ ପରିବର୍ତ୍ତନ, ରଙ୍ଗ ପରିବର୍ତ୍ତନ ଏବଂ ପୁନ r ନିର୍ଦ୍ଦେଶ ନିୟମ ତଥାପି ଷ୍ଟାର୍ଟ ଅପ୍ ଏବଂ ପରିବର୍ତ୍ତନକୁ ପ୍ରଭାବିତ କରେ | TheHDPE ଏବଂ PP ଗାଇଡ୍ |ବ୍ୟାଖ୍ୟା କରେ କାହିଁକି କେବଳ ବସ୍ତୁ ନାମଗୁଡ଼ିକ ରେସିପି ସେଟ୍ କରେ ନାହିଁ |
ଉତ୍ପାଦ ଆବଶ୍ୟକତା ଏହାକୁ ସମର୍ଥନ କରିବା ପରେ ହିଁ KGB90A ବାଛନ୍ତୁ | ଯଦି କ୍ରେତା ପରେ ଦ୍ୱିତୀୟ ସ୍ତର କିମ୍ବା ଏକ ପୃଥକ ଦୃଶ୍ୟମାନ ରଙ୍ଗ ଷ୍ଟ୍ରିମ୍ ଯୋଗ କରେ, ତେବେ ସେହି ପରିବର୍ତ୍ତନ ସଂପୂର୍ଣ୍ଣ ଏକ୍ସଟ୍ରୁଜନ୍ ଏବଂ ଡେ-ହେଡ୍ ପ୍ୟାକେଜ୍ ଉପରେ ପ୍ରଭାବ ପକାଇପାରେ | ମେସିନ୍ ଡିଜାଇନ୍ ଫ୍ରିଜ୍ ହେବା ପୂର୍ବରୁ କାନ୍ଥର ସଂରଚନା ସମାଧାନ କରିବା ଶସ୍ତା ଅଟେ |
KGB90AP କ’ଣ ଯୋଗ କରେ, ଏବଂ କ୍ରେତାଙ୍କଠାରୁ ଏହା କ’ଣ ଆବଶ୍ୟକ କରେ |
କିଙ୍ଗଗଲ୍ KGB90AP କୁ ଡବଲ୍-ଲେୟାର୍ କିମ୍ବା ଡବଲ୍-ରଙ୍ଗ କାମ ପାଇଁ ଡବଲ୍-ଏକ୍ସଟ୍ରୁଜନ୍ ମଡେଲ୍ ଭାବରେ ବର୍ଣ୍ଣନା କରେ | ଏହାର ସାମ୍ପ୍ରତିକ ସାରଣୀରେ ଦୁଇଟି 70 ମିଲିମିଟର ସ୍କ୍ରୁ ଏବଂ ଦୁଇଟି 22 କିଲୋୱାଟ ଏକ୍ସଟ୍ରୁଡର୍ ମୋଟର ତାଲିକାଭୁକ୍ତ | ପ୍ରକାଶିତ ସର୍ବାଧିକ କଣ୍ଟେନର କ୍ଷମତା, କ୍ଲାମିଂ ଡାଟା, ମଡ୍ଡ ଏନଭଲପ ଏବଂ ଜମାକାରୀ ଆକଳନ KGB90A ଟେବୁଲ ସହିତ ମେଳ ଖାଉଛି |
ଅତିରିକ୍ତ ଏକ୍ସଟ୍ରୁଜନ୍ ଷ୍ଟ୍ରିମ୍ ହେଉଛି ବ୍ୟାଖ୍ୟାକାରୀ ପାର୍ଥକ୍ୟ | ଏହା ପ୍ରୋଜେକ୍ଟକୁ ଦୁଇଟି ନିର୍ଦ୍ଦିଷ୍ଟ ତରଳ ପ୍ରବାହକୁ ଡାଏ-ହେଡ୍ ସିଷ୍ଟମରେ ଫିଡ୍ କରିବାକୁ ଦିଏ | ସେହି s ରଣାଗୁଡ଼ିକ ଦୁଇଟି ରଙ୍ଗ କିମ୍ବା ଏକ ପରିକଳ୍ପିତ ସ୍ତର ସଂରଚନାକୁ ପ୍ରତିନିଧିତ୍ୱ କରିପାରନ୍ତି | କ୍ରେତା ନିଶ୍ଚିତ ଭାବରେ ସାମଗ୍ରୀ ଯୋଡି ଏବଂ ସେମାନଙ୍କ ମଧ୍ୟରେ ଆବଶ୍ୟକ ସମ୍ପର୍କ ପ୍ରଦାନ କରିବା ଆବଶ୍ୟକ | "ଡବଲ୍ ଲେୟାର୍" ଶବ୍ଦରୁ ସୁସଙ୍ଗତତା ଅନୁମାନ କରାଯିବା ଉଚିତ୍ ନୁହେଁ |
ସ୍ତର ନିୟନ୍ତ୍ରଣ ମଧ୍ୟ ଏକ ଯାଞ୍ଚ ପଦ୍ଧତି ଆବଶ୍ୟକ କରେ | କାରଖାନା ସମୁଦାୟ କାନ୍ଥର ଘନତା, ବ୍ୟକ୍ତିଗତ ସ୍ତର ବଣ୍ଟନ, ରଙ୍ଗ ସୀମା, ରୂପ କିମ୍ବା ଏକ ଉତ୍ପାଦ-ନିର୍ଦ୍ଦିଷ୍ଟ କାର୍ଯ୍ୟଦକ୍ଷତା ପରୀକ୍ଷା କରିବ କି ନାହିଁ ତାହା ସ୍ଥିର କରନ୍ତୁ | ଯେଉଁଠାରେ ଅଂଶଟି ବିଭାଗ କରାଯିବ କିମ୍ବା ମାପ କରାଯିବ ତାହା ଦର୍ଶାନ୍ତୁ | ଏକ ପାସ୍ ଫଳାଫଳ ଏକ ଚିତ୍ରାଙ୍କନ କିମ୍ବା ନିୟନ୍ତ୍ରଣ ଯୋଜନା ଆବଶ୍ୟକ କରେ, ଯନ୍ତ୍ରରେ ଏକ ଭିଜୁଆଲ୍ ମତ ନୁହେଁ |
ପ୍ରକାଶିତ KGB90AP ପୃଷ୍ଠାରେ ଟୁଲବାକ୍ସ, ରାସାୟନିକ ପ୍ୟାକେଜିଂ ଏବଂ ଖେଳନାକୁ ପ୍ରୟୋଗ ଭାବରେ ନାମିତ କରେ | ପ୍ରତ୍ୟେକ କାନ୍ଥ ଆକୃତି ଏବଂ ରଙ୍ଗ ସ୍ଥାନିତ ଉପରେ ବିଭିନ୍ନ ଦାବି ରଖିପାରିବେ | ଏକ ଟୁଲ୍ ବକ୍ସରେ ଗଭୀର ବ features ଶିଷ୍ଟ୍ୟ ଏବଂ ବିସ୍ତୃତ ପ୍ରୋଜେକ୍ଟ ଏରିଆ ଥାଇପାରେ | ରାସାୟନିକ ପ୍ୟାକେଜିଂ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ପଦାର୍ଥ ଏବଂ କାର୍ଯ୍ୟଦକ୍ଷତା ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଆବଶ୍ୟକ କରିପାରନ୍ତି | ଖେଳନା ଅଂଶଗୁଡ଼ିକ ରୂପ ଏବଂ ରଙ୍ଗ-ସୀମା ଆବଶ୍ୟକତା ଆଣିପାରେ | ମେସିନ୍ ପ୍ରସ୍ତାବ ପ୍ରକୃତ ଅଂଶକୁ ଅନୁସରଣ କରିବା ଜରୁରୀ |
କିଙ୍ଗଲେ-ହୋଷ୍ଟ୍ |MOOG DigiPack III ମାନୁଆଲ୍ |ବ୍ୟାଖ୍ୟା କରେ ଯେ ପୁସ୍-ଆଉଟ୍ ସମୟରେ ଜମାକାରୀ-ମେସିନ୍ କାନ୍ଥ ପ୍ରୋଫାଇଲ୍ ଜମାକାରୀ ସ୍ଥିତି ସହିତ ଜଡିତ | ଏହା ପ୍ୟାରିସନ୍ ସହିତ ପ୍ରୋଫାଇଲ୍ ସ୍ଥାନିତିକୁ ସମର୍ଥନ କରେ | ଏହା ସ୍ୱୟଂଚାଳିତ ଭାବରେ କ୍ରେତା ସ୍ତର ଅନୁପାତକୁ ନିୟନ୍ତ୍ରଣ କରେ ନାହିଁ | ଏକ୍ସଟ୍ରୁଜନ୍ ଏବଂ ଡେ-ହେଡ୍ ଡିଜାଇନ୍ ନିଶ୍ଚିତ ଭାବରେ ସେହି ପୃଥକ ଆବଶ୍ୟକତାକୁ ସମାଧାନ କରିବ |
ଏକ 60L ଉତ୍ପାଦକୁ ତଥାପି ଛାଞ୍ଚ ଏବଂ ଜମାକାରୀକୁ ଫିଟ୍ କରିବାକୁ ପଡିବ |
ନାମକରଣ ଭଲ୍ୟୁମ୍ ଏକ ଖରାପ ଅନ୍ତିମ ଫିଟ୍ ପରୀକ୍ଷା | ଦୁଇଟି ଖୋଲା ଦ୍ରବ୍ୟ ସମାନ ଭଲ୍ୟୁମ୍ ଧରିପାରେ ଯେତେବେଳେ ବହୁତ ଭିନ୍ନ ଛାଞ୍ଚ ଆବଶ୍ୟକ କରେ | ଅଂଶର ସର୍ବାଧିକ ମୋଟେଇ, ଉଚ୍ଚତା ଏବଂ ଗଭୀରତା ସହିତ ଆରମ୍ଭ କରନ୍ତୁ | ପାର୍ଟିଙ୍ଗ୍ ଲାଇନ୍, ପିଚ୍ ଅଫ୍, ଫ୍ଲାସ୍ ପକେଟ୍, ବେକ କିମ୍ବା ତଳ-ବ୍ଲୋ ଇଣ୍ଟରଫେସ୍, ଇନ୍ସର୍ଟ, କୁଲିଂ କନେକ୍ସନ୍ ଏବଂ ମାଉଣ୍ଟିଂ ପ୍ଲେଟ୍ ଯୋଡନ୍ତୁ |
ପ୍ରକାଶିତ ମେସିନ୍ ୱିଣ୍ଡୋ ସହିତ ସମାପ୍ତ ମଡ୍ଡ ଆସେମ୍ବଲି ତୁଳନା କରନ୍ତୁ | ଉଭୟ 60L ପୃଷ୍ଠାଗୁଡ଼ିକ ସର୍ବାଧିକ x ୦୦ x 980 ମିଲିମିଟର ଏବଂ ମୋଟା ସୀମା 460 ରୁ 550 ମିଲିମିଟର ତାଲିକାଭୁକ୍ତ କରେ | ପ୍ଲାଟେନ୍ 960 x 980 mm ରେ ତାଲିକାଭୁକ୍ତ | ଏହି ସଂଖ୍ୟାଗୁଡିକ ଶୀଘ୍ର ସ୍କ୍ରିନିଂ କରିବାକୁ ଅନୁମତି ଦିଏ | ଅନୁମୋଦିତ ମେସିନ୍ ଏବଂ ଛାଞ୍ଚ ଚିତ୍ରଗୁଡ଼ିକ ଅନ୍ତିମ ଇଣ୍ଟରଫେସ୍ ନିଶ୍ଚିତ କରିବା ଜରୁରୀ |
ପରବର୍ତ୍ତୀ ସମୟରେ ପ୍ୟାରିସନ୍ ଯାଞ୍ଚ କରନ୍ତୁ | ମୋଟ ପ୍ୟାରିସନ୍ ମାସରେ ସମାପ୍ତ ଉତ୍ପାଦ, ଫ୍ଲାସ୍, ଲାଙ୍ଗୁଳ ଏବଂ ଗଠନ ସମୟରେ କ captured ଣସି ପ୍ରକ୍ରିୟା ସାମଗ୍ରୀ ଅନ୍ତର୍ଭୁକ୍ତ | ଉଭୟ ଉତ୍ପାଦ ପୃଷ୍ଠାଗୁଡ଼ିକ 4.95 କିଲୋଗ୍ରାମ PE ଜମାକାରୀ ଓଜନ ତାଲିକାଭୁକ୍ତ କରେ | କେବଳ ସମାପ୍ତ ଅଂଶ ଓଜନ ସହିତ ସେହି ସଂଖ୍ୟାକୁ ତୁଳନା କରନ୍ତୁ ନାହିଁ | ସଂପୂର୍ଣ୍ଣ ମୋଟ ଶଟ ବ୍ୟବହାର କରନ୍ତୁ ଏବଂ ପ୍ରକୃତ ରଜନୀକୁ ନିଶ୍ଚିତ କରନ୍ତୁ |
ମାଧ୍ୟାକର୍ଷଣ କିମ୍ବା ଥଣ୍ଡା ଏହାକୁ ବିକୃତ କରିବା ପୂର୍ବରୁ ପ୍ୟାରିସନ୍ ମଧ୍ୟ ଆବଶ୍ୟକ ଲମ୍ବ ଏବଂ ଆକୃତିରେ ପହଞ୍ଚିବା ଆବଶ୍ୟକ | ୱାଲ୍ ପ୍ରୋଗ୍ରାମିଂ ସେହି ଲମ୍ବରେ ସାମଗ୍ରୀ ବଣ୍ଟନ କରେ | ଗଭୀର କୋଣ, ହ୍ୟାଣ୍ଡଲ୍ ଏବଂ ପ୍ରଶସ୍ତ ବିଭାଗଗୁଡିକ ପ୍ୟାରିସନ୍ କୁ ଭିନ୍ନ ଭାବରେ ବିସ୍ତାର କରିପାରନ୍ତି | କିଙ୍ଗଲେସ୍ |ପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ ଗାଇଡ୍ |ମାପାଯାଇଥିବା କାନ୍ଥ ଅବସ୍ଥାନ ବିରୁଦ୍ଧରେ ପ୍ରୋଫାଇଲ୍ କିପରି ଯାଞ୍ଚ କରାଯିବା ଉଚିତ ତାହା ଦର୍ଶାଏ |
ଶେଷରେ, କ୍ଲମ୍ପ ଚାହିଦା ଏବଂ ଛାଞ୍ଚ ଖୋଲିବା ସମୀକ୍ଷା କରନ୍ତୁ | ପ୍ରୋଜେକ୍ଟ ହୋଇଥିବା କ୍ଷେତ୍ର, ଧକ୍କା ଚାପ ଏବଂ ଅଂଶ ଜ୍ୟାମିତି ଗଠନ ଭାରକୁ ପ୍ରଭାବିତ କରେ | ସନ୍ନିବେଶ ଏବଂ ଅଂଶ ଅପସାରଣ ଖୋଲିବା ସ୍ଥାନକୁ ପ୍ରଭାବିତ କରେ | Theଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମଡ୍ଡ ଡିଜାଇନ୍ ଗାଇଡ୍ |ଏକ ପୂର୍ଣ୍ଣ ଇଣ୍ଟରଫେସ୍ ଯାଞ୍ଚ ତାଲିକା ପ୍ରଦାନ କରେ |
ଶୁଖିଲା ଚକ୍ର ଚିତ୍ରକୁ ସମାପ୍ତ-ଉତ୍ପାଦ ଆଉଟପୁଟ୍ ଭାବରେ ବିକ୍ରୟ କରନ୍ତୁ ନାହିଁ |
ଉଭୟ ସାମ୍ପ୍ରତିକ ଉତ୍ପାଦ ପୃଷ୍ଠାଗୁଡ଼ିକ ଶୁଖିଲା ଚକ୍ର ଆଉଟପୁଟ୍ ଭାବରେ "500 PC / HR" ତାଲିକାଭୁକ୍ତ କରେ | ଲେବଲ୍ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ | ଏକ ଶୁଖିଲା ଚକ୍ର ପ୍ରମାଣ କରେ ନାହିଁ ଯେ ଉଭୟ ମଡେଲ୍ ଘଣ୍ଟା ପ୍ରତି 500 ଗ୍ରହଣୀୟ 60L ଉତ୍ପାଦ ତିଆରି କରିପାରିବ | ଏଥିରେ ଏକ ଚିହ୍ନିତ ଅଂଶ, ମୋଟ ପ୍ୟାରିସନ୍ ଓଜନ, ସାମଗ୍ରୀ, କାନ୍ଥର ଘନତା, ଥଣ୍ଡା ଆବଶ୍ୟକତା କିମ୍ବା ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ପ୍ରକ୍ରିୟା ଅନ୍ତର୍ଭୂକ୍ତ ହୁଏ ନାହିଁ |
ପ୍ରକୃତ ଉତ୍ପାଦନ ସମ୍ପୂର୍ଣ୍ଣ ଉତ୍ପାଦନ ଚକ୍ରରୁ ଆରମ୍ଭ ହୁଏ | ଜମା ଏବଂ ପ୍ୟାରିସନ୍ ପୁସ୍-ଆଉଟ୍ ନିଶ୍ଚିତ ଭାବରେ ଛାଞ୍ଚ ବନ୍ଦ ସହିତ ମେଳ ହେବ | ଫୁଙ୍କିବା, ଥଣ୍ଡା କରିବା, ନିଷ୍କାସନ, ଖୋଲିବା ଏବଂ ଅଂଶ ଅପସାରଣ ଶେଷ ହେବା ଜରୁରୀ | ଟ୍ରିମିଂ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ହ୍ୟାଣ୍ଡଲିଂ ମଧ୍ୟ ଗତି ବଜାୟ ରଖିବା ଆବଶ୍ୟକ | ଏକ ପ୍ରତ୍ୟାଖ୍ୟାନ ଅଂଶ ଗ୍ରହଣୀୟ ଫଳାଫଳରେ ନାହିଁ |
ପ୍ରକାଶିତ HDPE ତରଳିବା କ୍ଷମତା ପରିସର ହେଉଛି ଅନ୍ୟ ଏକ ସୀମା | ଉଭୟ ପୃଷ୍ଠା 130 ରୁ 160 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା ତାଲିକାଭୁକ୍ତ କରେ | ସମୁଦାୟ ସାମଗ୍ରୀର ଚାହିଦା ସହିତ ସେହି ପରିସରକୁ ତୁଳନା କରନ୍ତୁ, କେବଳ ଅଂଶ ଓଜନ ସମାପ୍ତ ନୁହେଁ | ମୋଟ ଘଣ୍ଟା ଚାହିଦା ପ୍ରତ୍ୟେକ ପ୍ୟାରିସନ୍ ଉପାଦାନ ଏବଂ ଯୋଜନାବଦ୍ଧ ଇଭେଣ୍ଟ ହାର ଅନ୍ତର୍ଭୁକ୍ତ କରେ | ପ୍ରକୃତ ରଜନୀ ଏବଂ ପ୍ରକ୍ରିୟା ଅବସ୍ଥା ଫଳାଫଳକୁ ପରିବର୍ତ୍ତନ କରିପାରିବ |
କିଙ୍ଗଲେ ବ୍ୟବହାର କରନ୍ତୁ |ଚକ୍ର-ସମୟ ଗାଇଡ୍ |ସୀମିତ ଘଟଣା ଚିହ୍ନଟ କରିବାକୁ | ତା’ପରେ ଏକ ସ୍ଥିର ଚାଲିବା ମଧ୍ୟରେ ଗ୍ରହଣୀୟ ଅଂଶଗୁଡ଼ିକୁ ଗଣନା କର | ଅଂଶ ଓଜନ, କାନ୍ଥ ବଣ୍ଟନ, ପରିମାପ ଏବଂ ଆବଶ୍ୟକୀୟ କାର୍ଯ୍ୟକାରିତା ପରୀକ୍ଷା ରେକର୍ଡ କରନ୍ତୁ | ଯେତେବେଳେ ଦ୍ରବ୍ୟ ଅଧିକ ଥଣ୍ଡା ଆବଶ୍ୟକ କରେ କିମ୍ବା ରେଖା ଅଂଶଗୁଡ଼ିକୁ ପ୍ରତ୍ୟାଖ୍ୟାନ କରେ, ଏକ ଦ୍ରୁତ ମେସିନ୍ ଗତିର କମ୍ ମୂଲ୍ୟ ଥାଏ |
ଶକ୍ତି ସମାନ ଗ୍ରହଣୀୟ-ଆଉଟପୁଟ୍ ନାମ ବ୍ୟବହାର କରିବା ଉଚିତ୍ | ଦୁଇଟି ସାର୍ବଜନୀନ ଟେବୁଲ୍ ହାରାହାରି ଶକ୍ତି ବ୍ୟବହାର ଭାବରେ 35 ରୁ 45 kW ପରିସରକୁ ଲେବଲ୍ କରେ | କିଲୋୱାଟସ୍ ହାରାହାରି ଶକ୍ତି ବର୍ଣ୍ଣନା କରେ, ପ୍ରତି ଅଂଶରେ ଶକ୍ତି ନୁହେଁ | Theଶକ୍ତି ମାପ ଗାଇଡ୍ |ଗ୍ରହଣ କରାଯାଇଥିବା ଉତ୍ପାଦ ପ୍ରତି କେୱାଚ୍ କିପରି ମାପ କରାଯିବ ତାହା ବ୍ୟାଖ୍ୟା କରେ | ସେହି ଫଳାଫଳକୁ ପ୍ରକୃତ ପରୀକ୍ଷା ସହିତ ବାନ୍ଧି ରଖ |
ପ୍ରକାଶିତ ମେସିନ୍ ଏନଭଲପ୍ ଠାରୁ ଉତ୍ପାଦନ କକ୍ଷ ବଡ଼ ଅଟେ |
ଦୁଇଟି 60L ପୃଷ୍ଠା ସମାନ ଯନ୍ତ୍ରର ଆକାର ପ୍ରକାଶ କରେ: ଲମ୍ବ 5.45 ମିଟର, ଚଉଡା 3.5 ମିଟର ଏବଂ ଉଚ୍ଚତା 4.2 ମିଟର | ତାହା ହେଉଛି ଏକ ଉପଯୋଗୀ ପ୍ରଥମ ଯାଞ୍ଚ | ଏହା ସର୍ଭିସ୍ ଆଇଲ୍, ସାମଗ୍ରୀ ପ୍ରଣାଳୀ, ଅପରେଟର୍ ପୋଜିସନ୍, ମଡ୍ଡ ହ୍ୟାଣ୍ଡଲିଂ, ପାର୍ଟ ଡିସଚାର୍ଜ କିମ୍ବା ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଯନ୍ତ୍ରପାତି ଦେଖାଏ ନାହିଁ |
ଉତ୍ପାଦ ପ୍ରବାହ ଚାରିପାଖରେ କକ୍ଷ ନିର୍ମାଣ କରନ୍ତୁ | ରଜନୀ କେଉଁଠାରେ ପ୍ରବେଶ କରେ ଏବଂ କେଉଁଠାରେ ସମାପ୍ତ ଅଂଶ ଛାଡିଥାଏ ଚିହ୍ନଟ କର | ରୋବଟ୍, ଛେଦନ, ଯାଞ୍ଚ ଏବଂ ପ୍ରତ୍ୟାଖ୍ୟାନ ସାମଗ୍ରୀ ପାଇଁ ସ୍ଥାନ ଅନୁମତି ଦିଅନ୍ତୁ | ଛାଞ୍ଚ ପରିବର୍ତ୍ତନ ମାର୍ଗ ଦେଖାନ୍ତୁ | ହିଟର, ହାଇଡ୍ରୋଲିକ୍ସ, ଡେ ହେଡ୍ ଏବଂ କଣ୍ଟ୍ରୋଲ୍ କ୍ୟାବିନେଟ୍ କୁ ପ୍ରବେଶ ରଖନ୍ତୁ | ଅନ୍ତିମ ସାଧାରଣ ବ୍ୟବସ୍ଥା ଏହି ଅନ୍ତରାପୃଷ୍ଠଗୁଡ଼ିକୁ ଚିହ୍ନିବା ଉଚିତ୍ |

ଉପଯୋଗିତା ମଧ୍ୟ ମନୋନୀତ ସଂରଚନା ସହିତ ସମ୍ପୃକ୍ତ | ଅନ୍ତିମ ସଂଯୁକ୍ତ ଭାର, ଯୋଗାଣ ଭୋଲଟେଜ୍, ମେସିନ୍-ଇନଲେଟ୍ ବାୟୁ ଆବଶ୍ୟକତା ଏବଂ ଥଣ୍ଡା-ଜଳ ଆବଶ୍ୟକତା ପାଇଁ ପଚାର | ପ୍ରତ୍ୟେକ ସ୍ଥାନୀୟ ସହାୟକକାରୀ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | ସମାନ ମଡେଲର ଟେବୁଲରୁ ଉଦ୍ଭିଦକୁ ଡିଜାଇନ୍ କରନ୍ତୁ ନାହିଁ | ବିକଳ୍ପ ଏବଂ ସ୍ଥାନୀୟ ବ electrical ଦ୍ୟୁତିକ ଡିଜାଇନ୍ ଅନ୍ତିମ ପ୍ୟାକେଜ୍ ପରିବର୍ତ୍ତନ କରିପାରିବ |
କିଙ୍ଗଲେସ୍ |ଉପଯୋଗିତା ଆବଶ୍ୟକତା ଗାଇଡ୍ |ସଂଯୁକ୍ତ ଲୋଡ୍ ଅପରେଟିଂ ଚାହିଦା ଠାରୁ ଅଲଗା କରେ | ଏହା ସଙ୍କୋଚିତ-ବାୟୁ ପ୍ରବାହ, କୁଲିଂ ଏବଂ ଲେଆଉଟ୍ କୁ ମଧ୍ୟ ଅନ୍ତର୍ଭୁକ୍ତ କରେ | ପ୍ରୋଜେକ୍ଟ ୟୁଟିଲିଟି ସିଟ୍ ଏବଂ ଅନ୍ତିମ ମେସିନ୍ ଚିତ୍ରାଙ୍କନ ସହିତ ଏହାକୁ ବ୍ୟବହାର କରନ୍ତୁ | ମେସିନ୍ ଜାହାଜ ପୂର୍ବରୁ ସାଇଟ୍ ଯୋଜନା ଅନୁମୋଦନ ହେବା ଉଚିତ୍ |
ଚଟାଣ ପରି ଭୂଲମ୍ବ ମାର୍ଗ ଯାଞ୍ଚ କରନ୍ତୁ | ପ୍ରକାଶିତ ଉଚ୍ଚତା ପ୍ରତ୍ୟେକ ଉଠାଣ କାର୍ଯ୍ୟ କିମ୍ବା ସାଇଟ୍ ବାଧା ଅନ୍ତର୍ଭୂକ୍ତ କରେ ନାହିଁ | କବାଟ, ଛାତ ଗଠନ, କ୍ରେନ୍ ପ୍ରବେଶ ଏବଂ ଛାଞ୍ଚ ନିୟନ୍ତ୍ରଣ ପାଇଁ ବ୍ୟବହୃତ ପଥ ସମୀକ୍ଷା କରନ୍ତୁ | ଲେଆଉଟ୍ ରେ ରକ୍ଷଣାବେକ୍ଷଣ ପ୍ଲାଟଫର୍ମ ଏବଂ ଖୋଲା ରାକ୍ଷୀ ଦେଖାନ୍ତୁ | ଏକ ମେସିନ୍ ବିଲଡିଂ ଭିତରେ ଫିଟ୍ ହୋଇପାରେ ଏବଂ ସଂସ୍ଥାପନ କିମ୍ବା ସେବା କରିବା କଷ୍ଟକର |
ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଲାଇନ୍ ସହିତ ସମୀକ୍ଷା ସମାପ୍ତ କରନ୍ତୁ | ଏକ ବଡ଼ ଅଂଶ ବିନା ସ୍ଥିରତା, ଛେଦନ ଏବଂ ଗତି କରିବା ପାଇଁ କୋଠରୀ ଆବଶ୍ୟକ କରେ | ରୋବଟ୍ ଡ୍ରପ୍ ପଏଣ୍ଟ, କନଭେୟର ମୋଟେଇ ଏବଂ ଯାଞ୍ଚ ସ୍ଥିତି ନିଶ୍ଚିତ କରନ୍ତୁ | ଯଦି ପ୍ରକ୍ରିୟା ଏକ ଗ୍ରାଇଣ୍ଡରକୁ ଫ୍ଲାସ୍ ରିଟର୍ନ କରେ, ସେହି ମାର୍ଗକୁ ମଧ୍ୟ ଚିହ୍ନିତ କର | ଏହି ସବିଶେଷ ତଥ୍ୟ ପ୍ରାୟତ decide ସ୍ଥିର କରେ ଯେ ମେସିନ୍ କେଉଁଠାରେ ବସିପାରିବ |
ପାଖାପାଖି ଆଠ ଖଣ୍ଡ ଉତ୍ପାଦ ପ୍ରମାଣ RFQ ନିର୍ମାଣ କରନ୍ତୁ |
ପାର୍ଟ ପ୍ୟାକେଜ୍ ବିନା ଏକ ମଡେଲ୍ ଅନୁରୋଧ ସର୍ବ ବୃହତ ନିଷ୍ପତ୍ତି ଖୋଲା ରଖେ | କିଙ୍ଗଲେସ୍ |ବିକ୍ରୟ ପ୍ରକ୍ରିୟାଉତ୍ପାଦ ଫଟୋ କିମ୍ବା ଚିତ୍ର, ଓଜନ, ଆକାର, ସାମଗ୍ରୀ, ଘନତା, ଆଉଟପୁଟ୍ ଏବଂ ରାସାୟନିକ-ପ୍ରତିରୋଧ ଆବଶ୍ୟକତା ମାଗେ | KGB90A ଏବଂ KGB90AP ନିଷ୍ପତ୍ତି ପାଇଁ, ଏହି କ୍ରମରେ ସେହି ସୂଚନାକୁ ସଂଗଠିତ କର |
- ନିୟନ୍ତ୍ରିତ ଅଂଶ ଚିତ୍ରାଙ୍କନ ପଠାନ୍ତୁ |ସାମଗ୍ରିକ ପରିମାଣ, ବେକ କିମ୍ବା ଇଣ୍ଟରଫେସ୍ ବିବରଣୀ, ପାର୍ଟିଙ୍ଗ୍ ଲାଇନ୍ ସୀମା ଏବଂ ସର୍ବଶେଷ ସଂଶୋଧନ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ |
- ମୋଟ ଏବଂ ସମାପ୍ତ ମାସକୁ ଦର୍ଶାନ୍ତୁ |ଫ୍ଲାସ୍, ଲାଙ୍ଗୁଳ ଏବଂ ଅନ୍ୟାନ୍ୟ ପ୍ରକ୍ରିୟା ସାମଗ୍ରୀରୁ ସମାପ୍ତ ଉତ୍ପାଦ ଓଜନକୁ ପୃଥକ କରନ୍ତୁ |
- ପ୍ରତ୍ୟେକ ବସ୍ତୁ ପ୍ରବାହକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |ରଜନୀ ଗ୍ରେଡ୍, ଯୋଗାଣକାରୀ, ରଙ୍ଗ, ପୁନ r ନିର୍ଦ୍ଦେଶ ନିୟମ ଏବଂ ଷ୍ଟ୍ରିମ୍ ମଧ୍ୟରେ ଯେକ required ଣସି ଆବଶ୍ୟକୀୟ ସମ୍ପର୍କ ଦିଅ |
- କାନ୍ଥର ଗଠନ ବର୍ଣ୍ଣନା କର |ଗୋଟିଏ ଷ୍ଟ୍ରିମ୍, ଡବଲ୍ ଲେୟାର୍ କିମ୍ବା ଡବଲ୍ ରଙ୍ଗ ଚିହ୍ନିତ କର | ଯାଞ୍ଚ ପଦ୍ଧତି ଏବଂ ଗ୍ରହଣ ସୀମା ଯୋଡନ୍ତୁ |
- ଛାଞ୍ଚ ପ୍ୟାକେଜ୍ ପ୍ରଦାନ କରନ୍ତୁ |ଅନ୍ତିମ ମୋଟେଇ, ଉଚ୍ଚତା, ଘନତା, ଓଜନ, କୁଲିଂ ଲେଆଉଟ୍, ମାଉଣ୍ଟିଂ ପଏଣ୍ଟ, ସନ୍ନିବେଶ ଏବଂ ଫୁଙ୍କିବା ଇଣ୍ଟରଫେସ୍ ଦାଖଲ କରନ୍ତୁ |
- ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ ସେଟ୍ କରନ୍ତୁ |ଘଣ୍ଟା ପ୍ରତି ବିକ୍ରୟ ଯୋଗ୍ୟ ଅଂଶ, ଯୋଜନାବଦ୍ଧ ଶିଫ୍ଟ, ଚିକିତ୍ସା ପ୍ରତ୍ୟାଖ୍ୟାନ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ପ୍ରକ୍ରିୟାକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ ଯାହା ଗତି ବଜାୟ ରଖିବା ଆବଶ୍ୟକ |
- କାରଖାନା ଅବସ୍ଥା ତାଲିକାଭୁକ୍ତ କର |ଭୋଲଟେଜ୍, ଫ୍ରିକ୍ୱେନ୍ସି, ସଙ୍କୋଚିତ ବାୟୁ, ଥଣ୍ଡା ପାଣି, ଛାତ ଉଚ୍ଚତା, ଉଠାଇବା ପ୍ରବେଶ ଏବଂ ଉପଲବ୍ଧ ଚଟାଣ କ୍ଷେତ୍ର ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ |
- ପରୀକ୍ଷା ଉପରେ ସହମତ |ଗ୍ରହଣ ପୂର୍ବରୁ ଆବଶ୍ୟକ ରଜନୀ, ଛାଞ୍ଚ, ପରୀକ୍ଷା ଅବଧି, ଗୁଣାତ୍ମକ ଯାଞ୍ଚ, ଆଉଟପୁଟ୍ ଗଣନା, ଶକ୍ତି ସୀମା ଏବଂ ଡକ୍ୟୁମେଣ୍ଟଗୁଡିକର ନାମ ଦିଅ |
ଏକ ପ୍ରତିକ୍ରିୟା ମାଗନ୍ତୁ ଯାହା ଷ୍ଟାଣ୍ଡାର୍ଡ ମଡେଲ ତଥ୍ୟକୁ ପ୍ରକଳ୍ପ ନିର୍ଦ୍ଦିଷ୍ଟ ତଥ୍ୟରୁ ପୃଥକ କରେ | ଷ୍ଟାଣ୍ଡାର୍ଡ ଟେବୁଲ୍ ପ୍ଲାଟଫର୍ମ ତୁଳନା କରିବାରେ ସାହାଯ୍ୟ କରେ | ବ technical ଷୟିକ ଚୁକ୍ତି ନିର୍ଦ୍ଦେଶିତ ସଂରଚନାକୁ ବର୍ଣ୍ଣନା କରିବା ଉଚିତ୍ | ଉତ୍ପାଦ ଚିତ୍ରାଙ୍କନ, ଛାଞ୍ଚ ଚିତ୍ରାଙ୍କନ, ୟୁଟିଲିଟି ସିଟ୍ ଏବଂ ଗ୍ରହଣ ଯୋଜନା ଉପରେ ସଂଶୋଧନ ସଂଖ୍ୟା ରଖନ୍ତୁ |
ବ୍ୟବହାର କରନ୍ତୁକାରଖାନା ଗ୍ରହଣ ପରୀକ୍ଷା ଗାଇଡ୍ |ରନ୍ ବ୍ୟାଖ୍ୟା କରିବାକୁ ଯଦି ଉତ୍ପାଦ ସମ୍ବନ୍ଧୀୟ ଶକ୍ତି ନିଷ୍ପତ୍ତିର ଏକ ଅଂଶ, EUROMAP 46.2 ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଯନ୍ତ୍ର, ଛାଞ୍ଚ ଏବଂ ନିର୍ଦ୍ଦିଷ୍ଟ ଉତ୍ପାଦ ପାଇଁ ଏକ ମାପ ପ୍ରଣାଳୀ ପ୍ରଦାନ କରେ | ଗ୍ରାହକଙ୍କ ଆବଶ୍ୟକତା ପୂରଣ କରିବା ପାଇଁ ପଦ୍ଧତି ମଧ୍ୟ ଉତ୍ପାଦ ଆବଶ୍ୟକ କରେ |
କିଙ୍ଗଲେସ୍ |ପୃଷ୍ଠା ଡାଉନଲୋଡ୍ କରନ୍ତୁ |ସମୀକ୍ଷା ପାଇଁ ପାରାମିଟର ସାରଣୀ ଏବଂ ନିୟନ୍ତ୍ରକ ଡକ୍ୟୁମେଣ୍ଟ ପ୍ରଦାନ କରେ | ନିଶ୍ଚିତ କରନ୍ତୁ ଯେ ପ୍ରତ୍ୟେକ ଡକ୍ୟୁମେଣ୍ଟ୍ ଅନ୍ତିମ ମଡେଲ୍ ଏବଂ କଣ୍ଟ୍ରୋଲ୍ ପ୍ୟାକେଜ୍ ସହିତ ମେଳ ଖାଉଛି | ସମାନ ମେସିନ୍ ପାଇଁ ଏକ ମାନୁଆଲ୍ ଉପଯୋଗୀ ପୃଷ୍ଠଭୂମି, କିନ୍ତୁ ଏହା ଅର୍ଡର ହୋଇଥିବା ବ technical ଷୟିକ ଫାଇଲକୁ ନବଲିଖନ କରେ ନାହିଁ |
ଉତ୍ପାଦନ ଆରମ୍ଭ ହେବା ପୂର୍ବରୁ ସମାନ ତଥ୍ୟ ସେଟ୍ ଦସ୍ତଖତ କରିବାକୁ ଉଭୟ ପକ୍ଷକୁ କୁହନ୍ତୁ | ଏକ ପରିବର୍ତ୍ତିତ କାନ୍ଥ ଗଠନ ଏକ୍ସଟ୍ରୁଡର୍ ପସନ୍ଦକୁ ବଦଳାଇପାରେ | ଏକ ଭାରୀ ପ୍ୟାରିସନ୍ ସଟ ସମୀକ୍ଷାକୁ ପରିବର୍ତ୍ତନ କରିପାରିବ | ଏକ ବଡ଼ ଛାଞ୍ଚ ମେସିନ୍ ଫିଟ୍ ପରିବର୍ତ୍ତନ କରିପାରିବ | ସଂଶୋଧନ ନିୟନ୍ତ୍ରଣ ଦୁର୍ଘଟଣା ଦ୍ final ାରା ପ୍ରାରମ୍ଭିକ ଉଦ୍ଧୃତିକୁ ଚୂଡ଼ାନ୍ତ ଗ୍ରହଣୀୟ ଭିତ୍ତିରେ ପରିଣତ କରେ |
କେଉଁ ଆଇଟମ୍ ଗୁଡିକ ଖୋଲା ରହିବ ତାହା ମଧ୍ୟ RFQ ଦର୍ଶାଇବା ଉଚିତ୍ | ସାଧାରଣ ଉଦାହରଣଗୁଡ଼ିକରେ ଅନ୍ତିମ ରଜନୀ ଗ୍ରେଡ୍, ମଡ୍ଡ କୁଲିଂ ସଂଯୋଗ କିମ୍ବା ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଅଟୋମେସନ୍ ଅନ୍ତର୍ଭୁକ୍ତ | ପ୍ରତ୍ୟେକ ଖୋଲା ବିନ୍ଦୁକୁ ଏକ ମାଲିକ ଏବଂ ଧାର୍ଯ୍ୟ ତାରିଖ ଦିଅନ୍ତୁ | କାରଖାନା ତାପରେ ନିଶ୍ଚିତ ହୋଇଥିବା ମେସିନ୍ ଡିଜାଇନ୍ ଇନପୁଟଗୁଡିକ ସୂଚନା ଠାରୁ ପୃଥକ କରିପାରିବ ଯାହାକି କ୍ରେତାଙ୍କ ଅନୁମୋଦନ ଆବଶ୍ୟକ କରେ |
ଅନୁମୋଦିତ ଉତ୍ପାଦ ସହିତ ମେଳ ଖାଉଥିବା ମଡେଲ୍ ବାଛନ୍ତୁ |
KGB90A ଏବଂ KGB90AP ଅନେକ ପ୍ରକାଶିତ ଗଠନ ସୀମା ଅଂଶୀଦାର କରେ | ମଡେଲ୍ ପସନ୍ଦ ତେଣୁ ଏକ୍ସଟ୍ରୁଜନ୍ ସ୍ଥାପତ୍ୟରୁ ଆରମ୍ଭ ହୁଏ | ଏକ ଅନୁମୋଦିତ ଏକ-ଷ୍ଟ୍ରିମ୍ ଧାରଣା ପାଇଁ KGB90A କୁ ପ୍ରାରମ୍ଭ ବିନ୍ଦୁ ଭାବରେ ବ୍ୟବହାର କରନ୍ତୁ | ନିର୍ଦ୍ଦିଷ୍ଟ ସ୍ତର କିମ୍ବା ରଙ୍ଗ ଗଠନ ପାଇଁ ଦୁଇଟି ଏକ୍ସଟ୍ରୁଜନ୍ ଷ୍ଟ୍ରିମ୍ ଆବଶ୍ୟକ ହେଲେ KGB90AP ବ୍ୟବହାର କରନ୍ତୁ |
ଉତ୍ପାଦ ପରିଭାଷାର ବିକଳ୍ପ ଭାବରେ ମଡେଲ ଜଟିଳତା ବ୍ୟବହାର କରନ୍ତୁ ନାହିଁ | ଏକ ଡବଲ୍-ଏକ୍ସଟ୍ରୁଜନ୍ ମେସିନ୍ ଦୁଇଟି ସାମଗ୍ରୀ-ନିୟନ୍ତ୍ରଣ ପଥ, ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଷ୍ଟାର୍ଟ ଅପ୍ ପଦ୍ଧତି ଏବଂ ଏକ ସ୍ତର କିମ୍ବା ରଙ୍ଗ ଯାଞ୍ଚ ଯୋଜନା ଆବଶ୍ୟକ କରେ | ଯଦି ଉତ୍ପାଦ ସେହି କାର୍ଯ୍ୟଗୁଡ଼ିକର ଆବଶ୍ୟକ କରେ ନାହିଁ, ସେମାନେ ଏକ ଗ୍ରହଣୀୟ-ଉତ୍ପାଦ ଲାଭ ସୃଷ୍ଟି ନକରି କାର୍ଯ୍ୟ ଯୋଗ କରନ୍ତି |
କେବଳ ତାଲିକାଭୁକ୍ତ ଯନ୍ତ୍ରର ଓଜନ କମ୍ ଥିବାରୁ କେବଳ KGB90A ବାଛନ୍ତୁ ନାହିଁ | ମଲ୍ଡ ଫିଟ୍, ମୋଟ ପ୍ୟାରିସନ୍ ଚାହିଦା ଏବଂ ଅଧିକ ଆଉଟପୁଟ୍ ବିଷୟ ଗ୍ରହଣ | ଗୋଟିଏ-ଷ୍ଟ୍ରିମ୍ ଉତ୍ପାଦ ତଥାପି ଯତ୍ନଶୀଳ କାନ୍ଥ ପ୍ରୋଗ୍ରାମିଂ, କୁଲିଂ ଏବଂ ପାର୍ଟ ହ୍ୟାଣ୍ଡଲିଂ ଆବଶ୍ୟକ କରିପାରିବ | ଉତ୍ପାଦ ପରୀକ୍ଷା ନିଶ୍ଚିତ ଭାବରେ ସମ୍ପୂର୍ଣ୍ଣ ଫଳାଫଳ ପ୍ରମାଣ କରିବ |
ଯଦି କ୍ରେତା ଭବିଷ୍ୟତର ଉତ୍ପାଦ ଆଶା କରେ, ତେବେ ସେଗୁଡ଼ିକୁ ବର୍ତ୍ତମାନ ତାଲିକାଭୁକ୍ତ କର | ସର୍ବ ବୃହତ ଛାଞ୍ଚ ଏବଂ ଭାରୀ ମୋଟ ପ୍ୟାରିସନ୍ ଯାଞ୍ଚ କରନ୍ତୁ | ଭବିଷ୍ୟତର ଯେକ double ଣସି ଡବଲ୍-ଲେୟାର୍ କିମ୍ବା ଡବଲ୍-ରଙ୍ଗ ଆବଶ୍ୟକତାକୁ ଚିହ୍ନିତ କରନ୍ତୁ | ତା’ପରେ ଅତିରିକ୍ତ ସ୍ଥାପତ୍ୟ ପ୍ରଥମ କ୍ରୟରେ କିମ୍ବା ପରବର୍ତ୍ତୀ ଲାଇନରେ ଅଛି କି ନାହିଁ ତାହା ସ୍ଥିର କରନ୍ତୁ | ଅଣସଂରକ୍ଷିତ ଭବିଷ୍ୟତ ଚିନ୍ତାଧାରାକୁ ବର୍ତ୍ତମାନର ଗ୍ରହଣ ପରୀକ୍ଷଣଠାରୁ ଅଲଗା ରଖନ୍ତୁ |
ପଠାଇବା ପୂର୍ବରୁ, ସହମତ ସାମଗ୍ରୀ ସହିତ ସହମତ ଅଂଶ ଚଲାନ୍ତୁ | ରେସିପି, ଗୁଣାତ୍ମକ ଫଳାଫଳ, ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ ଏବଂ ଉପଯୋଗୀତା ଅବସ୍ଥା ରେକର୍ଡ କରନ୍ତୁ | ବ୍ୟବହାର କରନ୍ତୁପ୍ରାରମ୍ଭ ଯାଞ୍ଚ ତାଲିକା |କମିଶନ ଏବଂପରିବର୍ତ୍ତନ ଗାଇଡ୍ଯେତେବେଳେ ଉତ୍ପାଦ ପରିବାରରେ ଅନେକ ଛାଞ୍ଚ କିମ୍ବା ରଙ୍ଗ ଅନ୍ତର୍ଭୁକ୍ତ ହୁଏ |
ବାରମ୍ବାର ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ |
KGB90A ଏବଂ KGB90AP ମଧ୍ୟରେ ମୁଖ୍ୟ ପାର୍ଥକ୍ୟ କ’ଣ?
ସାମ୍ପ୍ରତିକ KGB90A ସାରଣୀରେ ଗୋଟିଏ 90 ମିଲିମିଟର ସ୍କ୍ରୁ ଏବଂ 45 କିଲୋୱାଟ ଏକ୍ସଟ୍ରୁଡର୍ ମୋଟର ତାଲିକାଭୁକ୍ତ | KGB90AP ସାରଣୀରେ ଦୁଇଟି 70 ମିଲିମିଟର ସ୍କ୍ରୁ ଏବଂ ଦୁଇଟି 22 କିଲୋୱାଟ ମୋଟର ତାଲିକାଭୁକ୍ତ | କିଙ୍ଗଲେ KGB90AP କୁ ଡବଲ୍-ଲେୟାର୍ କିମ୍ବା ଡବଲ୍-ରଙ୍ଗ ଉତ୍ପାଦ ପାଇଁ ଡବଲ୍-ଏକ୍ସଟ୍ରୁଜନ୍ ବିକଳ୍ପ ଭାବରେ ବର୍ଣ୍ଣନା କରେ | ଅନେକ ପ୍ରକାଶିତ ଗଠନ ଆକାର ଅନ୍ୟଥା ସମାନ |
60L କ୍ଷମତା ମୂଲ୍ୟାୟନର ଅର୍ଥ ହେଉଛି ପ୍ରତ୍ୟେକ 60L ଉତ୍ପାଦ ଫିଟ୍ ହେବ କି?
ନା। ଭଲ୍ୟୁମ୍ କେବଳ ପ୍ରାରମ୍ଭିକ ସ୍କ୍ରିନିଂ ମୂଲ୍ୟ ଅଟେ | ସମାପ୍ତ old ାଞ୍ଚା ନିଶ୍ଚିତ ଭାବରେ ପ୍ଲାଟେନ୍, ସର୍ବାଧିକ ଛାଞ୍ଚର ପରିମାଣ, ଘନତା ପରିସର ଏବଂ ଖୋଲିବା ବ୍ୟବସ୍ଥା ସହିତ ଫିଟ୍ ହେବା ଆବଶ୍ୟକ | ମୋଟ ପ୍ୟାରିସନ୍ ଜମାକାରୀ ଆବଶ୍ୟକତାକୁ ଫିଟ୍ କରିବା ଜରୁରୀ | ପ୍ରୋଜେକ୍ଟ ହୋଇଥିବା କ୍ଷେତ୍ର, କ୍ଲମ୍ପ ଚାହିଦା, ସନ୍ନିବେଶ, କୁଲିଂ ଏବଂ ଅଂଶ ଅପସାରଣ ମଧ୍ୟ ସମୀକ୍ଷା ଆବଶ୍ୟକ କରେ |
ଘଣ୍ଟା ପ୍ରତି ପ୍ରକାଶିତ 500 ଖଣ୍ଡକୁ ଉତ୍ପାଦନ ଫଳାଫଳ ଭାବରେ ବ୍ୟବହାର କରାଯାଇପାରିବ କି?
ନା। ଉଭୟ ପୃଷ୍ଠାଗୁଡ଼ିକ ଶୁଖିଲା ଚକ୍ର ଆଉଟପୁଟ୍ ଭାବରେ ଲେବଲ୍ କରେ | ଏହା ଏକ old ାଞ୍ଚା ଉତ୍ପାଦ, ରଜନୀ, ଓଜନ, ଥଣ୍ଡା ସମୟ, ନିୟମ କିମ୍ବା ଡାଉନଷ୍ଟ୍ରିମ୍ ସେଟଅପ୍ ପ୍ରତ୍ୟାଖ୍ୟାନ କରେ ନାହିଁ | ପ୍ରକୃତ ଉତ୍ପାଦ ଏବଂ ସାମଗ୍ରୀ ସହିତ ଏକ ସହମତ ପରୀକ୍ଷଣ ସମୟରେ ଉତ୍ପାଦନ ଫଳାଫଳକୁ ଗ୍ରହଣୀୟ ଅଂଶ ଭାବରେ ମାପ କରାଯିବା ଉଚିତ |
ଜଣେ କ୍ରେତା କେବେ KGB90AP ଡବଲ୍-ଏକ୍ସଟ୍ରୁଜନ୍ ମଡେଲ୍ ବାଛିବା ଉଚିତ୍?
ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଡବଲ୍-ଲେୟାର୍ କିମ୍ବା ଡବଲ୍-ରଙ୍ଗ ଗଠନ ପାଇଁ ଅନୁମୋଦିତ ଉତ୍ପାଦ ଦୁଇଟି ତରଳ ଷ୍ଟ୍ରିମ୍ ଆବଶ୍ୟକ କରୁଥିବାବେଳେ KGB90AP ବାଛନ୍ତୁ | ଉଭୟ ସାମଗ୍ରୀ, ଷ୍ଟ୍ରିମ୍ ଏବଂ ଯାଞ୍ଚ ପଦ୍ଧତି ମଧ୍ୟରେ ଉଦ୍ଦିଷ୍ଟ ସମ୍ପର୍କକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | କେବଳ ସାଧାରଣ ଅପଗ୍ରେଡ୍ ଭାବରେ ଦ୍ୱିତୀୟ ଏକ୍ସଟ୍ରୁଡର୍ ଯୋଡନ୍ତୁ ନାହିଁ |
60L ମେସିନ୍ ପ୍ରସ୍ତାବ ପାଇଁ କିଙ୍ଗଗଲ୍ କେଉଁ ଉତ୍ପାଦ ସୂଚନା ଆବଶ୍ୟକ କରେ?
ଉତ୍ପାଦ ଚିତ୍ରାଙ୍କନ କିମ୍ବା ଫଟୋ, ପରିମାପ, ସମାପ୍ତ ଏବଂ ମୋଟ ମାସ, ରଜନୀ ଗ୍ରେଡ୍, କାନ୍ଥ ଗଠନ, ଘନତା ଆବଶ୍ୟକତା, ଆଉଟପୁଟ୍ ଟାର୍ଗେଟ୍ ଏବଂ କାର୍ଯ୍ୟକ୍ଷମ ପରୀକ୍ଷଣ ପଠାନ୍ତୁ | ଉପଲବ୍ଧ ଥିବାବେଳେ ଛାଞ୍ଚ ବିବରଣୀ ଏବଂ କାରଖାନା ଉପଯୋଗୀତା ଯୋଡନ୍ତୁ | ଏହି ସୂଚନା ମେସିନ୍, ମରିବା ମୁଣ୍ଡ, ଛାଞ୍ଚ ଏବଂ ପରୀକ୍ଷା ଯୋଜନା ସମାନ ଉତ୍ପାଦ ଆଧାର ବ୍ୟବହାର କରିବାକୁ ଦେଇଥାଏ |
ଦୁଇଟି ମଡେଲ ମଧ୍ୟରେ ଶକ୍ତି ବ୍ୟବହାରକୁ କିପରି ତୁଳନା କରାଯିବା ଉଚିତ୍?
ସମାନ ଅବସ୍ଥାରେ ସମାନ ଗ୍ରହଣୀୟ ଉତ୍ପାଦ ତିଆରି କରିବାବେଳେ ପ୍ରତ୍ୟେକ ମଡେଲକୁ ମାପନ୍ତୁ | ମେସିନ୍ ମେସିନ୍ kWh ରେକର୍ଡ, ଆଉଟପୁଟ୍ ଗ୍ରହଣ, ଏକ୍ସଟ୍ରୁଡ୍ ମାସ ଏବଂ ସମାନ ସମୟ ୱିଣ୍ଡୋରୁ ସହାୟକକାରୀ ଅନ୍ତର୍ଭୁକ୍ତ | ସଂଯୁକ୍ତ ମୋଟର ମୂଲ୍ୟାୟନ କିମ୍ବା ଏକ ଶୁଷ୍କ ଚକ୍ରକୁ ତୁଳନା କରନ୍ତୁ ନାହିଁ ଯେପରି ସେମାନେ ଉତ୍ପାଦ ଶକ୍ତି ଫଳାଫଳ |
ମଡେଲ୍ ବାଛିବା ପୂର୍ବରୁ ଉତ୍ପାଦ ପଠାନ୍ତୁ |
ଚିତ୍ରାଙ୍କନ, ରଜନୀ, ମୋଟ ପ୍ୟାରିସନ୍ ମାସ, କାନ୍ଥ ଗଠନ, ଛାଞ୍ଚ ସୂଚନା, ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ ଏବଂ କାରଖାନା ଉପଯୋଗୀତା ଅଂଶୀଦାର କରନ୍ତୁ | ଏହା ପରେ କିଙ୍ଗଲେ ନିଶ୍ଚିତ କରିପାରିବ ଯେ KGB90A, KGB90AP କିମ୍ବା ଅନ୍ୟ ଏକ ପ୍ଲାଟଫର୍ମ ଏହି ପ୍ରକଳ୍ପ ସହିତ ମେଳ ଖାଉଛି କି?
ଏକ ଉତ୍ପାଦ-ଆଧାରିତ ପ୍ରସ୍ତାବ ପାଇଁ ଅନୁରୋଧ |ଏହି ଗାଇଡ୍ ପାଇଁ ଉତ୍ସଗୁଡିକ ଯାଞ୍ଚ କରାଯାଇଛି |
- କିଙ୍ଗଲେ KGB90A 60L ବ୍ଲୋ ମୋଲଡିଂ ମେସିନ୍ ସଂଗ୍ରହ କରନ୍ତୁ |, ବର୍ତ୍ତମାନର ଉତ୍ପାଦ ବର୍ଣ୍ଣନା ଏବଂ ପ୍ରକାଶିତ ସାରଣୀ, ସେପ୍ଟେମ୍ବର 9, 2026 ଯାଞ୍ଚ କରାଯାଇଛି |
- କିଙ୍ଗଲେ KGB90AP 60L ଆକ୍ୟୁମୁଲେଟର ବ୍ଲୋ ମୋଲଡିଂ ମେସିନ୍ |, ଡବଲ୍-ଏକ୍ସଟ୍ରୁଜନ୍ ବର୍ଣ୍ଣନା ଏବଂ ପ୍ରକାଶିତ ଟେବୁଲ୍, ସେପ୍ଟେମ୍ବର 9, 2026 ଯାଞ୍ଚ କରାଯାଇଛି |
- ମୋଗ ଡିଜିପ୍ୟାକ୍ III ନିର୍ଦ୍ଦେଶନାମା |, ଜମାକାରୀ-ପୋଜିସନ୍ ପ୍ରୋଫାଇଲ୍-କଣ୍ଟ୍ରୋଲ୍ ପଦ୍ଧତି, କିଙ୍ଗଗଲ୍ ମାଧ୍ୟମରେ ଆକ୍ସେସ୍ |
- EUROMAP 46.2, ସଂସ୍କରଣ 1.0, ଜାନୁଆରୀ 2014 |, ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଉତ୍ପାଦ ଏବଂ ଛାଞ୍ଚ ପାଇଁ ଉତ୍ପାଦ ସମ୍ବନ୍ଧୀୟ ଶକ୍ତି ମାପ |
- କିଙ୍ଗଲେ ବିକ୍ରୟ ପ୍ରକ୍ରିୟା |, ମେସିନ୍ ପ୍ରସ୍ତାବ ପାଇଁ ଉତ୍ପାଦ ସୂଚନା ଅନୁରୋଧ, ସେପ୍ଟେମ୍ବର 9, 2026 ଯାଞ୍ଚ କରାଯାଇଥିଲା |