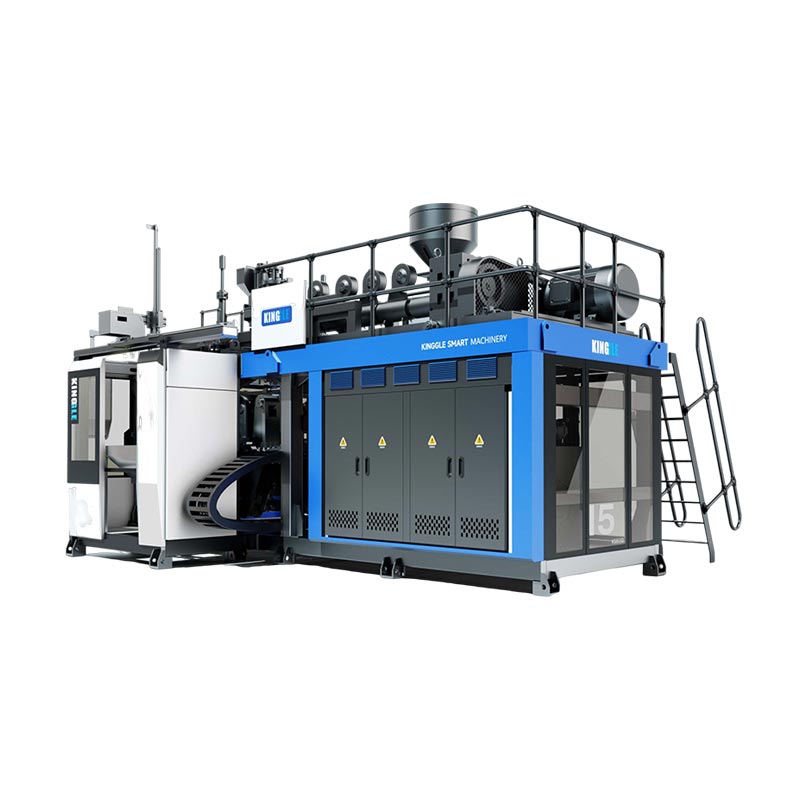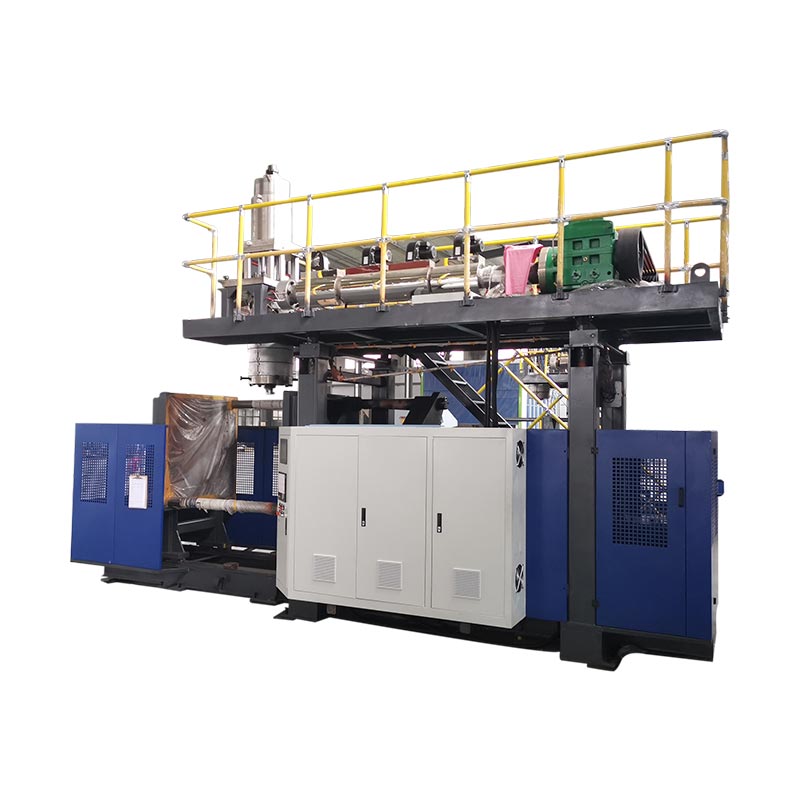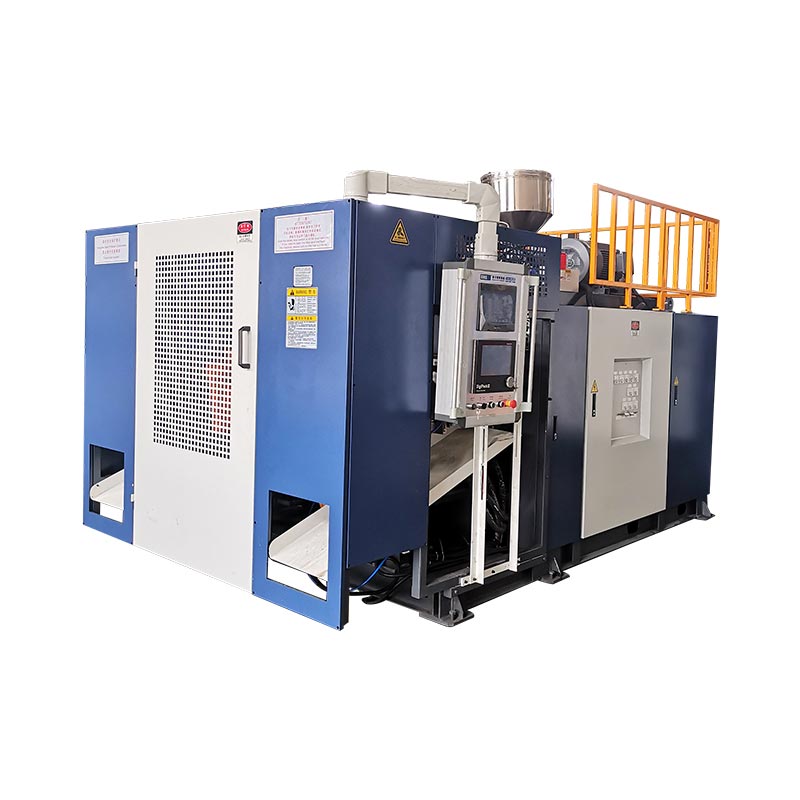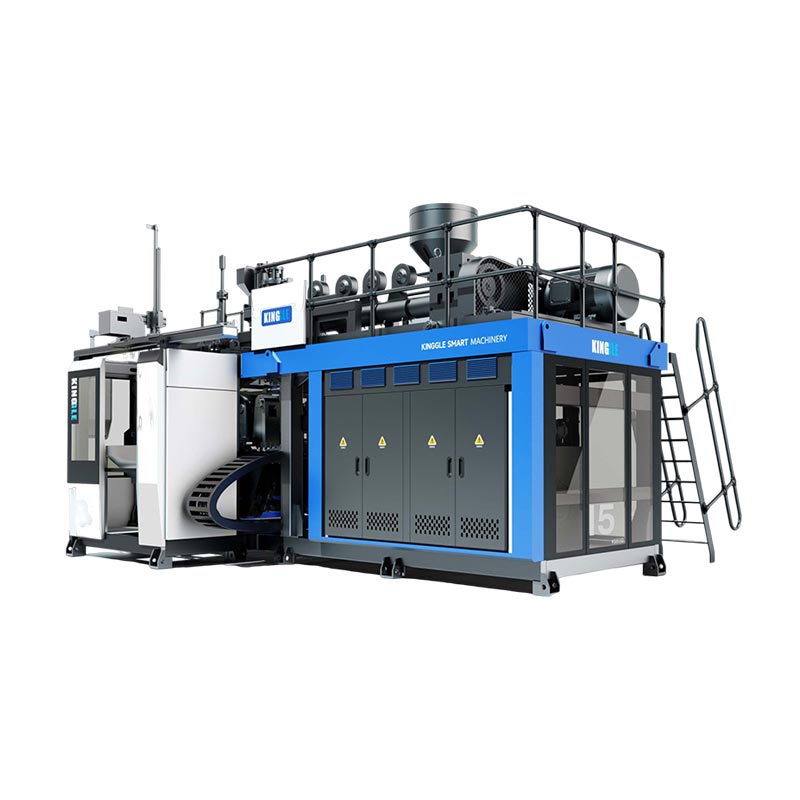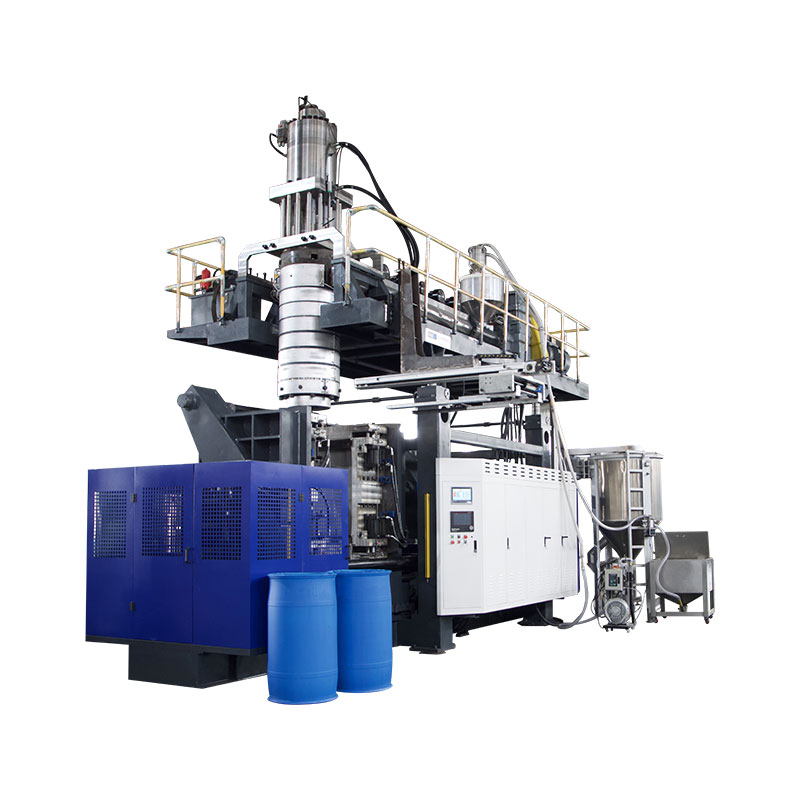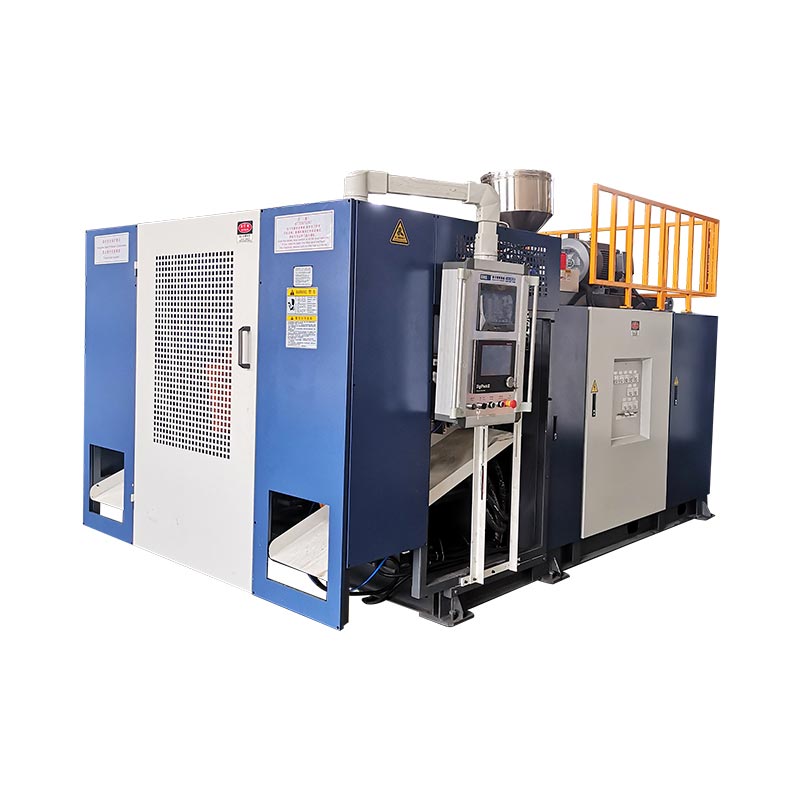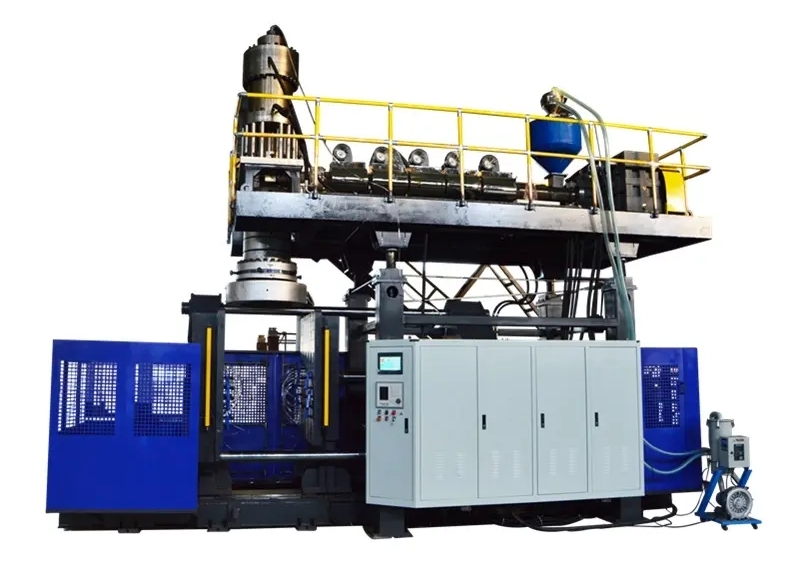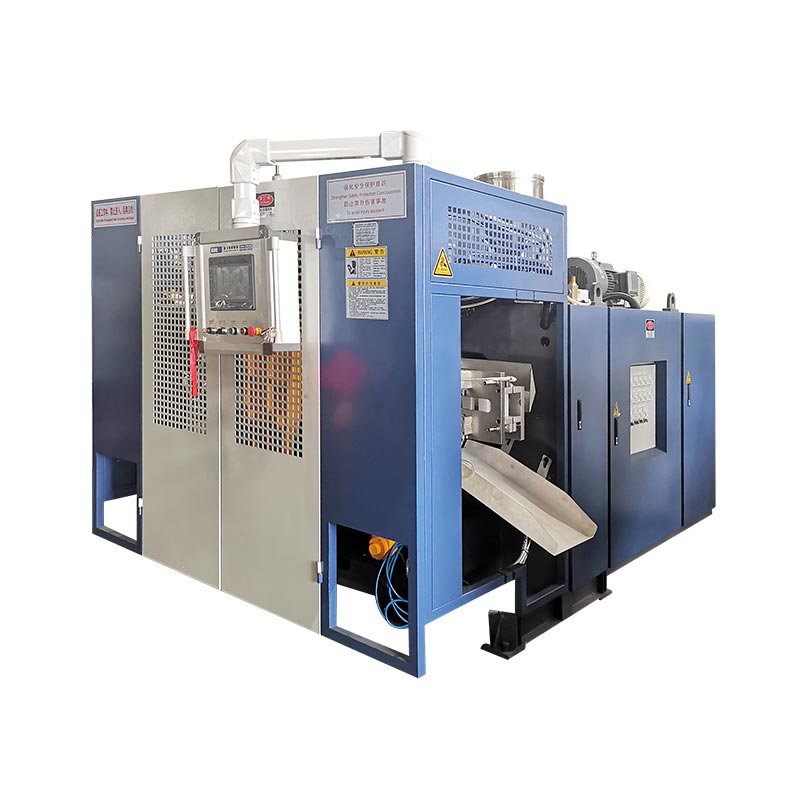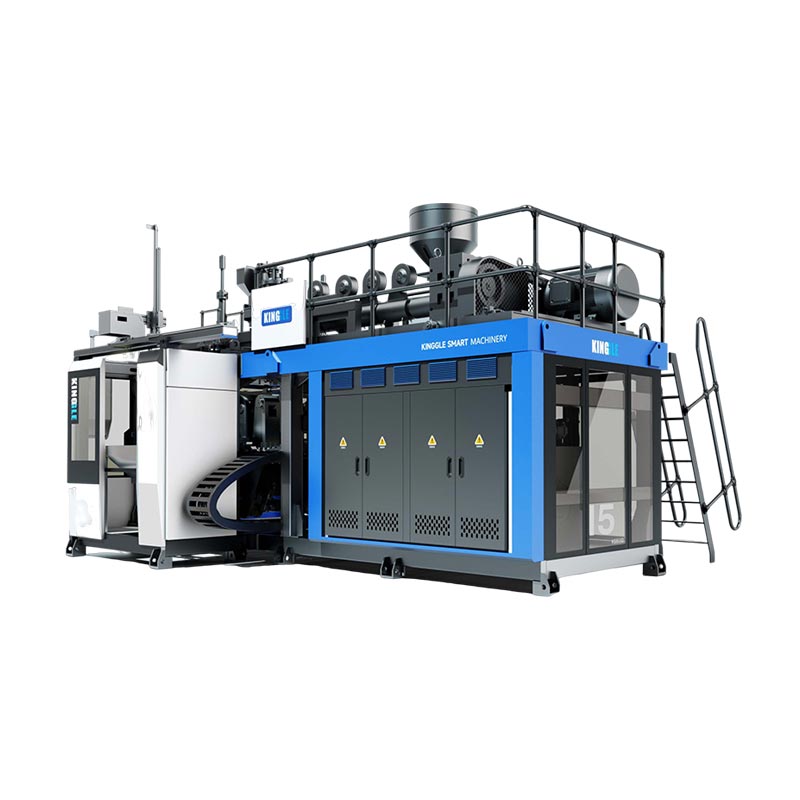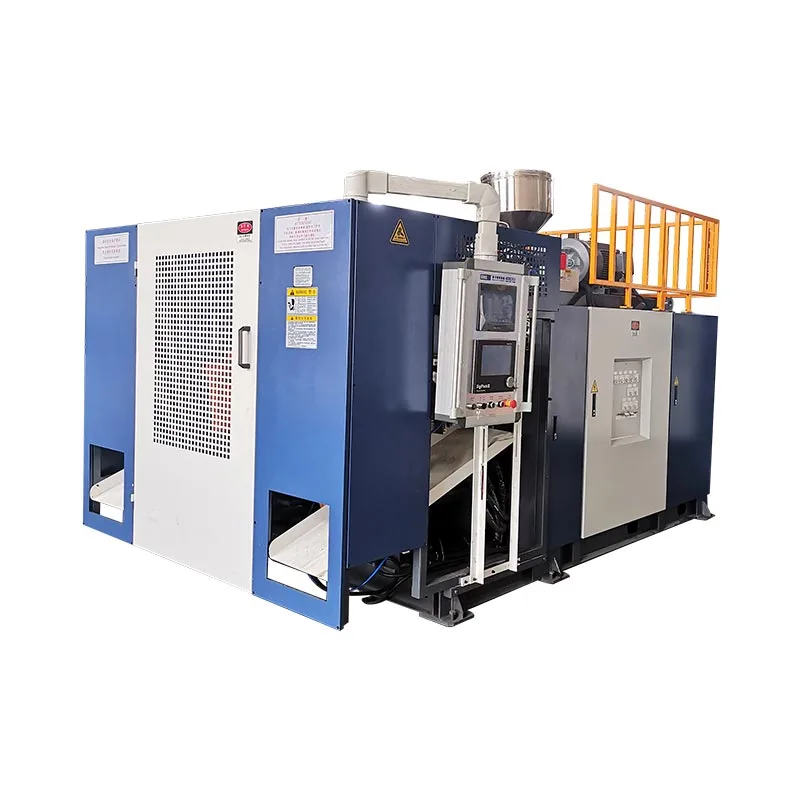
ବ୍ଲୋ ମୋଲିଡିଂ ଚକ୍ର ସମୟ କେବଳ ଦଳ ମାପିବା ପରେ ହ୍ରାସ କରାଯିବା ଉଚିତ ଯେଉଁଠାରେ ସାମ୍ପ୍ରତିକ ଚକ୍ର ଖିଆଯାଉଛି ଏବଂ ନିଶ୍ଚିତ ହୋଇଛି ଯେ ଗ୍ରହଣୀୟ ଅଂଶଟି ଏହାର ନିର୍ଦ୍ଦିଷ୍ଟତା ପୂରଣ କରୁଛି |ଥଣ୍ଡା ପ୍ରାୟତ the ସର୍ବ ବୃହତ ବ୍ଲକ ଦଖଲ କରିଥାଏ, କିନ୍ତୁ ପ୍ୟାରିସନ୍ ବିତରଣ, କ୍ଲମ୍ପ ଗତି, ଫୁଙ୍କିବା, ନିଷ୍କାସନ, ଟେକ୍ ଆଉଟ୍ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଅପେକ୍ଷା ମଧ୍ୟ ଗତି ସ୍ଥିର କରିପାରେ | ଏକ ସ୍ଥିର ବେସ୍ ଲାଇନ୍ ନିର୍ମାଣ କରନ୍ତୁ, ଗୋଟିଏ ପ୍ରମାଣିତ ପ୍ରତିବନ୍ଧକର ନାମ ଦିଅନ୍ତୁ, କେବଳ ଏହାକୁ ପରିବର୍ତ୍ତନ କରୁଥିବା ପରିବର୍ତ୍ତନଶୀଳ ପରିବର୍ତ୍ତନ କରନ୍ତୁ, ଏବଂ ତାପରେ ଗ୍ରହଣ କରାଯାଇଥିବା ଆଉଟପୁଟ୍, କାନ୍ଥ ବଣ୍ଟନ, ପରିମାପ, ପୋଷ୍ଟ-ଇଜେକସନ ଆକୃତି, କ୍ଷୁଦ୍ର ଚକ୍ର ରଖିବା ପୂର୍ବରୁ ଆବଶ୍ୟକ କାର୍ଯ୍ୟକଳାପ ଏବଂ ତ୍ରୁଟି ତୁଳନା କରନ୍ତୁ, ଉତ୍ପାଦ, ରଜନୀ, ଛାଞ୍ଚ, ଉପଯୋଗୀତା ଅବସ୍ଥା ଏବଂ ଅନ୍ତିମ ରେସିପି ସଂଶୋଧନ ରେକର୍ଡ ହୋଇଛି ଯାହା ଦ୍ another ାରା ଅନ୍ୟ ଏକ ପରିବର୍ତ୍ତନ ଫଳାଫଳକୁ ପୁନରାବୃତ୍ତି କରିପାରିବ |

ଉତ୍ପାଦନ ଦଳ ଦ୍ୱାରା ବ୍ୟବହୃତ ଟର୍ମିନୋଲୋଜି:ବ୍ଲୋ ମୋଲିଡିଂ ଚକ୍ର ସମୟ ଅପ୍ଟିମାଇଜେସନ୍, ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ଚକ୍ର ସମୟ, ବୋତଲ ଫୁଙ୍କିବା ମେସିନ୍ ଚକ୍ର ସମୟ, ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ ଆଉଟପୁଟ୍, ଚକ୍ର ହ୍ରାସ, କୁଲିଂ ସମୟ ଅପ୍ଟିମାଇଜେସନ୍ ଏବଂ ବ୍ଲୋ ମୋଲିଡିଂ ଉତ୍ପାଦନ ଦକ୍ଷତା | ଏହି ସର୍ତ୍ତାବଳୀ ସମାନ ବ୍ୟବସାୟ ଲକ୍ଷ୍ୟକୁ ସୂଚାଇଥାଏ, କିନ୍ତୁ ବ technical ଷୟିକ କାର୍ଯ୍ୟ ଏକ ଲକ୍ଷ୍ୟ ଶତକଡ଼ା ପରିବର୍ତ୍ତେ ଏକ ମାପ ପ୍ରକ୍ରିୟା ସହିତ ଆରମ୍ଭ ହୁଏ |
Six ଟି ସ୍ଥାନ ଯେଉଁଠାରେ ଚକ୍ରକୁ ବାଧିତ କରାଯାଇପାରେ |
| ଚକ୍ର ବ୍ଲକ | ମେସିନରେ ମାପ | | ଛୋଟ କରିବା ପୂର୍ବରୁ ପ୍ରମାଣ | | ବିଫଳତା ଯାହା ପରେ ଦେଖାଯାଇପାରେ | |
|---|---|---|---|
| ପ୍ୟାରିସନ୍ କିମ୍ବା ଗୁଳି | | ପୁନରାବୃତ୍ତି ଆରମ୍ଭ / ଶେଷ ସଙ୍କେତ, ପ୍ୟାରିସନ୍ ଲମ୍ବ, ସଟ କିମ୍ବା ଜମାକାରୀ ସ୍ଥିତି | | ସ୍ଥିର ବିତରଣ ଏବଂ ଛାଞ୍ଚ ବନ୍ଦ ପାଇଁ ସଠିକ୍ ସମ୍ପର୍କ | | ସାଗ୍, ସର୍ଟ ପ୍ୟାରିସନ୍, ୱେବବିଂ, ଓଜନ କିମ୍ବା ପ୍ରୋଫାଇଲ୍ ଶିଫ୍ଟ | |
| ବନ୍ଦ ଏବଂ ଲକ୍ କର | | ନିର୍ଦ୍ଦେଶ, ଅବସ୍ଥାନ ମତାମତ ଏବଂ ସମାପ୍ତି ଅବସ୍ଥା | | ସ୍ୱଚ୍ଛ ଗତି, ସମ୍ପୂର୍ଣ୍ଣ ବନ୍ଦ ଏବଂ ଅନୁମୋଦିତ ମେସିନ୍ ସ୍ଥିତି | | ଫ୍ଲାସ୍, ପିଚ୍ କ୍ଷତି, ଅସମ୍ପୂର୍ଣ୍ଣ ବନ୍ଦ କିମ୍ବା ଧକ୍କା | |
| ଧକ୍କା ଏବଂ ନିଷ୍କାସନ | | ଇଭେଣ୍ଟ ସମୟରେ ଟାଇମିଂ, ମେସିନ୍-ଇନଲେଟ୍ ବାୟୁ ସ୍ଥିତି ଏବଂ ଚାପ ଆଚରଣ | | ସଂପୂର୍ଣ୍ଣ ମୁଦ୍ରାସ୍ଫୀତି, ସବିଶେଷ ବିବରଣୀ, ଭେଣ୍ଟିଂ ଏବଂ ନିରାପଦ ମୁକ୍ତି | | ଅସମ୍ପୂର୍ଣ୍ଣ ଅଂଶ, blow ଟକା, ଷ୍ଟିକ୍ କିମ୍ବା ଶୀଘ୍ର ଖୋଲିବା | |
| ଥଣ୍ଡା | ସର୍କିଟ, ଛାଞ୍ଚ ତାପମାତ୍ରା pattern ାଞ୍ଚା ଏବଂ ନିର୍ଗତ ସମୟରେ ଅଂଶ ସ୍ଥିତି ଦ୍ୱାରା ଯୋଗାଣ ଏବଂ ଫେରସ୍ତ ଅବସ୍ଥା | | ସ୍ଥିର ପରିମାଣ, କାନ୍ଥ, ବେକ, ଆଧାର ଏବଂ ଇଜେକସନ ପରବର୍ତ୍ତୀ ଆକୃତି | | ୱାର୍ପେଜ୍, ଓଭାଲ୍ ବେକ, ସଙ୍କୋଚନ, ରକର୍ ତଳ କିମ୍ବା ଗରମ ଟ୍ରିମିଂ | |
| ଟେକ୍ ଆଉଟ୍ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ | | ରୋବଟ୍, କନଭେୟର, ଟ୍ରାଇମର୍ ଏବଂ ପରୀକ୍ଷକ କ୍ରମ | | ଅଂଶ ପ୍ରତ୍ୟେକ ଗତିକୁ ଉତ୍ପାଦନ ବେଗରେ ସଫା କରେ | | ଧକ୍କା, ଜାମ, ଟ୍ରିମ୍ କ୍ଷତି କିମ୍ବା ପରୀକ୍ଷକ ବ୍ୟାକ୍ଲଗ୍ | |
01 / ବେସ୍ ଲାଇନ୍ |ଚକ୍ର ସହିତ ଆରମ୍ଭ କରନ୍ତୁ ରେଖା ପ୍ରକୃତରେ ଚାଲୁଛି |
ଏକ ଚକ୍ର-ସମୟ ପ୍ରୋଜେକ୍ଟ ଗୋଟିଏ ପୁନରାବୃତ୍ତି ମାପ ପଏଣ୍ଟ ଆବଶ୍ୟକ କରେ | ଏକ ନିରନ୍ତର ଏକ୍ସଟ୍ରୁଜନ୍ ଲାଇନ୍ ଉପରେ, ସେହି ବିନ୍ଦୁଟି ପ୍ୟାରିସନ୍ କଟ୍ କିମ୍ବା ପରବର୍ତ୍ତୀ ବାରମ୍ବାର ମେସିନ୍ କ୍ରମର ଆରମ୍ଭ ସହିତ ଜଡିତ ସଙ୍କେତ ହୋଇପାରେ | ଏକ ଜମାକାରୀ ଯନ୍ତ୍ରରେ, ଉତ୍ପାଦନକୁ ସଟ ପ୍ରସ୍ତୁତି, ଜମାକାରୀ ସ୍ଥିତି, ପୁସ୍-ଆଉଟ୍ ଏବଂ ମୋଲିଡିଂ କ୍ରମ ମାଧ୍ୟମରେ ଭଲ ଭାବରେ ବୁ understood ିହେବ | ସଂପୂର୍ଣ୍ଣ ଗଠନ ଇଭେଣ୍ଟରେ ଥରେ ଦେଖାଯାଉଥିବା ଏକ ସଙ୍କେତ ବାଛ ଏବଂ ଏହାକୁ ଡକ୍ୟୁମେଣ୍ଟ୍ କର | ଗୋଟିଏ ମେସିନରୁ ଏକ HMI ଲକ୍ଷ୍ୟକୁ ଅନ୍ୟର ହାତ ସମୟର ପର୍ଯ୍ୟବେକ୍ଷଣ ସହିତ ତୁଳନା କରନ୍ତୁ ନାହିଁ |
କିଙ୍ଗଲେ-ହୋଷ୍ଟ୍ |ମୋଗ ଡିଜିପ୍ୟାକ୍ III ମାନୁଆଲ୍ |ପାର୍ଥକ୍ୟକୁ ସ୍ପଷ୍ଟ ଭାବରେ ବର୍ଣ୍ଣନା କରେ | କ୍ରମାଗତ ବହିଷ୍କାର ପାଇଁ, ନିୟନ୍ତ୍ରକ ପ୍ୟାରିସନ୍ ପ୍ରୋଫାଇଲ୍କୁ ଚକ୍ର ସମୟ ସହିତ ଜଡିତ କରିପାରନ୍ତି ଏବଂ କ୍ରମାଗତ ଆରମ୍ଭ ସଙ୍କେତ ମଧ୍ୟରେ ବ୍ୟବଧାନ ମାପ କରିପାରନ୍ତି | ଏକ ଜମାକାରୀ ଯନ୍ତ୍ର ପାଇଁ, ପ୍ୟାରିସନ୍ ପ୍ରୋଫାଇଲ୍ ଜମାକାରୀ ସ୍ଥିତି ସହିତ ଜଡିତ ଥିବାବେଳେ ସାମଗ୍ରୀ ବାହାରକୁ ଠେଲି ହୋଇଯାଏ | ଏହି ପାର୍ଥକ୍ୟ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ କାରଣ ସମାନ ଟାଇମିଂ ଏଡିଟ୍ ଅନ୍ୟ ମେସିନରେ କାନ୍ଥ ପ୍ରୋଫାଇଲ୍ ସ୍ଥାନାନ୍ତର କରିପାରିବ |
ସାଧାରଣ ପରିବର୍ତ୍ତନ ଦେଖିବା ପାଇଁ ଅତି କମରେ କ୍ରମାଗତ ଇଭେଣ୍ଟଗୁଡିକ ରେକର୍ଡ କରନ୍ତୁ | ଉଦ୍ଭିଦ ନମୁନା ଅବଧି ବାଛିବା ଉଚିତ, କିନ୍ତୁ ଏହା ପ୍ରକୃତ ଅପରେଟିଂ ପ୍ୟାଟର୍ କୁ ଆବୃତ କରିବା ଆବଶ୍ୟକ: ଏକ ଡବଲ୍ ଷ୍ଟେସନ୍ ଲାଇନରେ ଥିବା ଉଭୟ ଷ୍ଟେସନ୍, ସମସ୍ତ ପ୍ରାସଙ୍ଗିକ ଡାଏ ଆଉଟଲେଟ୍ କିମ୍ବା ଗୁହାଳ, ରୁଟିନ୍ ପାର୍ଟ ଅପସାରଣ ଏବଂ ଡାଉନଷ୍ଟ୍ରିମ୍ ଉପକରଣ ଯାହା ମୁକ୍ତିକୁ ନିୟନ୍ତ୍ରଣ କରେ | ଅଲଗା ଅଲଗା ଆଲର୍ଟ, ସର୍ଟ ଷ୍ଟପ୍ ଏବଂ ମାନୁଆଲ୍ ହସ୍ତକ୍ଷେପ | ଏକ ହାରାହାରି ଯାହା ଅଣ ଶ୍ରେଣୀଭୁକ୍ତ ଡାଉନଟାଇମ୍ ଅନ୍ତର୍ଭୂକ୍ତ କରେ ଚକ୍ରକୁ ଲୁଚାଇଥାଏ, ଯେତେବେଳେ ଏକ ସର୍ବୋତ୍ତମ ଏକକ ଇଭେଣ୍ଟ ପୁନରାବୃତ୍ତି ଲୁଚାଇଥାଏ |
ଗ୍ରହଣ କରାଯାଇଥିବା ଅଂଶକୁ ସମୟ ରେକର୍ଡ ପାଖରେ ରଖନ୍ତୁ | ଉତ୍ପାଦ ଏବଂ ଛାଞ୍ଚ ସଂଶୋଧନ, ରଜନୀ ଗ୍ରେଡ୍ ଏବଂ ଲଟ୍, ରଙ୍ଗ କିମ୍ବା ପୁନ r ନିର୍ଦ୍ଦେଶ ନିୟମ, ରେସିପି ସଂଶୋଧନ, ପ୍ରକୃତ ତାପମାତ୍ରା ସ୍ଥିତି, ମେସିନ୍-ଇନଲେଟ୍ ବାୟୁ ଏବଂ କୁଲିଂ-ୱାଟର ସ୍ଥିତି, ଅଂଶ ଓଜନ, ଜଟିଳ ପ୍ରାଚୀର ଅବସ୍ଥାନ, ପରିମାପ ଏବଂ ଆବଶ୍ୟକୀୟ କାର୍ଯ୍ୟକ୍ଷମ ପରୀକ୍ଷଣ | ଏହି ରେକର୍ଡ ହେଉଛି ବେସ୍ ଲାଇନ୍ | ଯଦି ଛୋଟ ପରୀକ୍ଷା ବିଫଳ ହୁଏ, ଦଳ ସ୍ମୃତିରୁ ପୁନ str ନିର୍ମାଣ କରିବା ପରିବର୍ତ୍ତେ ଏକ ଜଣାଶୁଣା ପ୍ରକ୍ରିୟାକୁ ଫେରିପାରିବ |
02 / ନିଦାନପରବର୍ତ୍ତୀ ଚକ୍ରକୁ ସୀମିତ କରୁଥିବା ଇଭେଣ୍ଟକୁ ଟ୍ରାକ୍ କରନ୍ତୁ |
ଅଧିକାଂଶ HMI ଗୁଡିକ ସମୟ ସେଟିଂସମୂହକୁ ଏଡିଟ୍ କରିବାକୁ ସହଜ କରିଥାଏ | ସେହି ସୁବିଧା କ’ଣ ନିୟନ୍ତ୍ରଣ କରେ ତାହା ଜାଣିବା ପୂର୍ବରୁ ସର୍ବ ବୃହତ ଦୃଶ୍ୟମାନ ସଂଖ୍ୟା ହ୍ରାସ କରିବାକୁ ଏକ ଦଳକୁ ଆଗେଇ ନେଇପାରେ | ଶାରୀରିକ ବ୍ଲକଗୁଡିକରେ ଚକ୍ରକୁ ଭାଙ୍ଗନ୍ତୁ ଏବଂ ସେମାନଙ୍କର ସୀମା ଦେଖନ୍ତୁ: ପ୍ୟାରିସନ୍ କିମ୍ବା ସଟ୍ ପ୍ରସ୍ତୁତି, ଛାଞ୍ଚ ସ୍ଥାନାନ୍ତର, ବନ୍ଦ ଏବଂ ଲକ୍, ବ୍ଲୋ-ପିନ୍ ଗତିବିଧି, ମୁଦ୍ରାସ୍ଫୀତି, ଥଣ୍ଡା, ନିଷ୍କାସନ, ଖୋଲିବା, ନିଆଯିବା ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ନିୟନ୍ତ୍ରଣ | କିଛି ବ୍ଲକ୍ କ୍ରମରେ ଘଟିଥାଏ | ଅନ୍ୟମାନେ ଆଚ୍ଛାଦନ କରନ୍ତି | ସମୁଦାୟ ଚକ୍ର ସେହି ପଥ ଦ୍ୱାରା ସ୍ଥିର ହୋଇଛି ଯାହା ପରବର୍ତ୍ତୀ ଗଠନ ଇଭେଣ୍ଟ ଆରମ୍ଭ ହେବା ପୂର୍ବରୁ ଶେଷ ହେବା ଆବଶ୍ୟକ |
ସେଟିଙ୍ଗ୍ ତାଲିକା ଅପେକ୍ଷା ଏକ ସରଳ ଟାଇମଲାଇନ୍ ଅଧିକ ଉପଯୋଗୀ | ପ୍ରତ୍ୟେକ ବ୍ଲକ୍ ପାଇଁ ଆରମ୍ଭ ଏବଂ ଶେଷ ସଙ୍କେତକୁ ରେକର୍ଡ କରନ୍ତୁ ଏବଂ ପ୍ରକୃତ ମତାମତ ସହିତ ନିର୍ଦ୍ଦେଶକୁ ତୁଳନା କରନ୍ତୁ | ଯଦି କୁଲିଂ ଶେଷ ହୁଏ କିନ୍ତୁ ମେସିନ୍ ଏକ ରୋବଟ୍-ସ୍ୱଚ୍ଛ ସଙ୍କେତକୁ ଅପେକ୍ଷା କରେ, ଥଣ୍ଡା ସମୟ ହ୍ରାସ କରିବା ଚକ୍ର ପରିବର୍ତ୍ତନ ନକରି ଏକ ଉତ୍ତପ୍ତ ଅଂଶ ସୃଷ୍ଟି କରିପାରେ | ଯଦି ପରବର୍ତ୍ତୀ ପ୍ୟାରିସନ୍ ପ୍ରସ୍ତୁତ ହୋଇନଥାଏ, ଛାଞ୍ଚ ଫେରିବା ପରେ, ଶୀଘ୍ର ଖୋଲିବା ଆଉଟପୁଟ୍ ବ raise ାଇପାରେ ନାହିଁ | ଯଦି ଜଣେ ଟ୍ରାଇମର୍ ନୂତନ ବେଗରେ ଅଂଶଗୁଡିକ ସଫା କରିପାରିବ ନାହିଁ, ତେବେ ପ୍ରତିବନ୍ଧକ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କୁ ଚାଲିଆସିଛି |
କିଙ୍ଗଲେସ୍ |HMI ସେଟିଙ୍ଗ୍ ଏବଂ ଆଲାର୍ମ ଗାଇଡ୍ |ଏହି କାରଣରୁ ସେଟ୍ ମୂଲ୍ୟଗୁଡ଼ିକୁ ପ୍ରକୃତ ମୂଲ୍ୟରୁ ପୃଥକ କରେ | ନିୟନ୍ତ୍ରକ କ’ଣ ଅନୁରୋଧ କଲେ ଏକ ନିର୍ଦ୍ଦେଶ ଦର୍ଶାଏ | ସେନ୍ସର ସ୍ଥିତି, ସ୍ଥିତି ମତାମତ ଏବଂ ଶାରୀରିକ ପର୍ଯ୍ୟବେକ୍ଷଣ ଦର୍ଶାଏ ଯେ କାର୍ଯ୍ୟଟି ଘଟିଛି କି ନାହିଁ | ମେସିନର ଆଲାର୍ମ ଇତିହାସ ମଧ୍ୟ ପ୍ରଥମ ଇଣ୍ଟରଲକ୍ କିମ୍ବା ଅନୁମତିପ୍ରାପ୍ତ ଯାହା କ୍ରମକୁ ବାଧା ଦେଇଥାଏ | ଏକ ପୁନ et ସେଟ୍ ସର୍ବୋତ୍ତମ ସୂଚକ ଅପସାରଣ କରିପାରେ |
ରେସିପି ସଂପାଦନ କରିବା ପୂର୍ବରୁ ପ୍ରତ୍ୟେକ ବିଳମ୍ବକୁ ଶ୍ରେଣୀଭୁକ୍ତ କରନ୍ତୁ | ଅଂଶ ଗଠନ ଏବଂ ସ୍ଥିର କରିବା ପାଇଁ ଉତ୍ପାଦକ ସମୟ ଆବଶ୍ୟକ | ସର୍ତ୍ତମୂଳକ ସମୟ ଏକ ଗତିକୁ ସୁରକ୍ଷା ଦେଇଥାଏ କିମ୍ବା ଏକ ଯାଞ୍ଚ ସ୍ଥିତିକୁ ଅପେକ୍ଷା କରିଥାଏ | ବିଳମ୍ବିତ ରୋବଟ, ଅସ୍ଥିର ଉପଯୋଗୀତା, ଅବରୋଧିତ କୁଲିଂ ସର୍କିଟ, ଅସଙ୍ଗତ ପ୍ୟାରିସନ୍, ମାନୁଆଲ୍ ନିଶ୍ଚିତକରଣ କିମ୍ବା ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ସମସ୍ୟାରୁ ଏଡିବା ଅପେକ୍ଷା | ରକ୍ଷଣାବେକ୍ଷଣ କ୍ଷତି ପୋଷାକ, ଲିକେଜ୍, ଖରାପ ତେଲ, ନଷ୍ଟ ହୋଇଥିବା ସେନ୍ସର କିମ୍ବା ଆଲାଇନ୍ମେଣ୍ଟ ସମସ୍ୟାରୁ ଆସିଥାଏ | ପ୍ରତ୍ୟେକ ଶ୍ରେଣୀର ଏକ ଭିନ୍ନ ମାଲିକ ଏବଂ ଏକ ଭିନ୍ନ ସଂଶୋଧନ ଅଛି |
03 / ଉତ୍ତାପ ଅପସାରଣ |ଥଣ୍ଡା ସମୟ କାଟିବା ପୂର୍ବରୁ କୁଲିଂ କାର୍ଯ୍ୟଦକ୍ଷତା ଯାଞ୍ଚ କରନ୍ତୁ |
LyondellBasell'sପଲିଓଲେଫିନ୍ ବ୍ଲୋ ମୋଲଡିଂ ପାଇଁ ଗାଇଡ୍ |କହିଛି ଯେ କୁଲିଂ ଅନେକ ପଲିଓଲିଫିନ୍ ବ୍ଲୋ ମୋଲଡିଂ ପ୍ରୟୋଗରେ ଅଧିକାଂଶ ମୋଲିଡିଂ ଚକ୍ର ନେଇଥାଏ | ଗାଇଡ୍ କ୍ଷୁଦ୍ର-ଚକ୍ରକୁ ଉତ୍ତାପ-ସ୍ଥାନାନ୍ତର ଅବସ୍ଥା ସହିତ ତରଳ ତାପମାତ୍ରା, ଛାଞ୍ଚ ତାପମାତ୍ରା, ଜଳ ପ୍ରବାହ ଏବଂ ଅଶାନ୍ତିରତା ସହିତ ସଂଯୋଗ କରେ, ତଥାପି ଆବଶ୍ୟକୀୟ ଅଂଶ ଗୁଣ ଆବଶ୍ୟକ କରେ | ନିରାକରଣ ପାଇଁ ଏହା ଏକ ଉପଯୋଗୀ ଦିଗ, ସର୍ବଭାରତୀୟ କିଙ୍ଗଲ୍ ମୂଲ୍ୟର ସେଟ୍ ନୁହେଁ |
କୁଲିଂ ଉତ୍ସରୁ ଆରମ୍ଭ କରନ୍ତୁ ଏବଂ ପ୍ରକୃତ ସର୍କିଟକୁ ଅନୁସରଣ କରନ୍ତୁ | କେବଳ ଚିଲର୍ ପ୍ରଦର୍ଶନ ନୁହେଁ, ସ୍ଥିର ଉତ୍ପାଦନରେ କୁଲାଣ୍ଟ ଯୋଗାଣ ଏବଂ ରିଟର୍ନ ସ୍ଥିତିକୁ ରେକର୍ଡ କରନ୍ତୁ | ଛାଞ୍ଚ ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରବାହ ଗ୍ରହଣ କରେ କି ନାହିଁ ଏବଂ ସମାନ୍ତରାଳ ସର୍କିଟ୍ ସନ୍ତୁଳିତ କି ନାହିଁ ଯାଞ୍ଚ କର | ଅନ୍ୟ ଏକ ମେସିନ୍ ସହିତ ଅଂଶୀଦାର ହୋଇଥିବା ଏକ ଉଷ୍ମ ସର୍କିଟ୍, ସୀମିତ ହୋସ୍, ଦୂଷିତ ଚ୍ୟାନେଲ୍, ଭୁଲ ସଂଯୋଗ, ଏୟାର ପକେଟ୍, ଲିକ୍ ସିଲ୍ କିମ୍ବା ଉତ୍ତାପ ଭାର ଖୋଜ | Theବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ ୟୁଟିଲିଟି ଗାଇଡ୍ |ଉଦ୍ଭିଦ ଯୋଗାଣ ଏବଂ ମେସିନ୍-ଇନଲେଟ୍ ସ୍ଥିତିକୁ କାହିଁକି ପୃଥକ କରାଯିବା ଆବଶ୍ୟକ ତାହା ବ୍ୟାଖ୍ୟା କରେ |
ଛାଞ୍ଚ ଏବଂ ନିର୍ଗତ ଅଂଶକୁ ମାନଚିତ୍ର କରନ୍ତୁ | ଗୋଟିଏ ଭୂପୃଷ୍ଠ ପଠନ ବେକ ଇନ୍ସର୍ଟ, ପିଞ୍ଚ୍ ଏରିଆ, ମୋଟା ହ୍ୟାଣ୍ଡଲ୍ସ, ଗଭୀର ବେସ୍ ଏବଂ ଅଲଗା ସର୍କିଟ୍ ସହିତ ଏକ ଛାଞ୍ଚକୁ ପ୍ରତିନିଧିତ୍ୱ କରିପାରିବ ନାହିଁ | ଉଦ୍ଭିଦର ଅନୁମୋଦିତ ମାପ ପ୍ରଣାଳୀ ବ୍ୟବହାର କରନ୍ତୁ ଏବଂ ପୁନରାବୃତ୍ତି ସ୍ଥାନଗୁଡିକ ତୁଳନା କରନ୍ତୁ | ଯେତେବେଳେ ବିକଳାଙ୍ଗ ଦେଖାଯାଏ ସେତେବେଳେ ଧ୍ୟାନ ଦିଅନ୍ତୁ: ଛାଞ୍ଚ ଭିତରେ, ନିଆଯିବା ସମୟରେ, ଛେଦନ ସମୟରେ, କୁଲିଂ କନଭେୟର ଉପରେ କିମ୍ବା ଅଂଶଟି ରୁମ୍ ସ୍ଥିତିରେ ପହଞ୍ଚିବା ପରେ | ଏକ ଗରମ ଅଂଶ ଯାହା ଏକ ମିନିଟ୍ ପାଇଁ ଗ୍ରହଣୀୟ ଦେଖାଯାଏ ପରେ ପରେ ଏକ ଓଭାଲ୍ ବେକ, ରକର୍ ତଳ, ସଙ୍କୋଚନ କିମ୍ବା ଡାଇମେନ୍ସନାଲ୍ ଡ୍ରାଇଫ୍ ଦେଖାଇପାରେ |
ଫର୍ମୋସା ପ୍ଲାଷ୍ଟିକ୍ 'ପଲିଥିନ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲଡିଂ ପ୍ରକ୍ରିୟା ଗାଇଡ୍ |ଏକ ଅଂଶ ଅତ୍ୟଧିକ ଗରମ ହେଲେ ସମ୍ଭାବ୍ୟ କାରଣ ମଧ୍ୟରେ ଏକ କ୍ଷୁଦ୍ର ଚକ୍ର, ଉଚ୍ଚ ଛାଞ୍ଚ ତାପମାତ୍ରା ଏବଂ ଜମାଟ ବାନ୍ଧୁଥିବା ଚ୍ୟାନେଲଗୁଡିକ ତାଲିକାଭୁକ୍ତ କରେ | ଏହା ୱାର୍ପେଜ୍ ସହିତ ପର୍ଯ୍ୟାପ୍ତ ପରିମାଣର ଛାଞ୍ଚ କୁଲିଂକୁ ସଂଯୋଗ କରେ ଏବଂ ଜଳ ପ୍ରବାହ, ଛାଞ୍ଚର ତାପମାତ୍ରା ଏବଂ ଚ୍ୟାନେଲର ସ୍ଥିତି ଯାଞ୍ଚ କରିବାକୁ ପରାମର୍ଶ ଦିଏ | ଏହି ସମ୍ପର୍କଗୁଡିକ ଏକ ଥଣ୍ଡା ଅନୁସନ୍ଧାନକୁ ସମର୍ଥନ କରେ, କିନ୍ତୁ ରଜନୀ ଗ୍ରେଡ୍, ଛାଞ୍ଚ ଏବଂ ଉତ୍ପାଦ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଗ୍ରହଣୀୟ ଅପରେଟିଂ ୱିଣ୍ଡୋ ସ୍ଥିର କରେ |
ଅଭ୍ୟାସ ଅନୁଯାୟୀ ଥଣ୍ଡା ତାପମାତ୍ରାକୁ କମ୍ କରନ୍ତୁ ନାହିଁ | ଭୂପୃଷ୍ଠର ତାପମାତ୍ରା, ପରିବେଶର ତାପମାତ୍ରା ଏବଂ ଆର୍ଦ୍ରତା ମଧ୍ୟରେ ସମ୍ପର୍କ ଉପରେ ଘନତ୍ୱ ନିର୍ଭର କରେ | ଛାଞ୍ଚ ଉପରେ କିମ୍ବା ଆଖପାଖରେ ଥିବା ଜଳ ଅଂଶକୁ ପ୍ରଭାବିତ କରିଥାଏ ଏବଂ ଯନ୍ତ୍ରପାତି କିମ୍ବା କର୍ମକ୍ଷେତ୍ରରେ ସମସ୍ୟା ସୃଷ୍ଟି କରିଥାଏ | ଯେତେବେଳେ କଣ୍ଡେନ୍ସେସନ ଅପରେଟିଂ ସୀମା ନିକଟରେ ଥାଏ, ସେତେବେଳେ ରୁମ୍ ସ୍ଥିତିକୁ ରେକର୍ଡ କରନ୍ତୁ, ଏବଂ ଚିଲର୍, ଛାଞ୍ଚ ଏବଂ ଉଦ୍ଭିଦ ପ୍ରଣାଳୀ ଅନୁସରଣ କରନ୍ତୁ | ପ୍ରବାହ ବଣ୍ଟନରେ ଉନ୍ନତି ଆଣିବା କିମ୍ବା ଏକ ସୀମିତ ସର୍କିଟ ସଫା କରିବା ତାପମାତ୍ରା ଲକ୍ଷ୍ୟକୁ ନ ଘୁଞ୍ଚାଇ ଉତ୍ତାପ ସ୍ଥାନାନ୍ତର କରିପାରେ |
04 / ଭାଗ ଡିଜାଇନ୍ |କାନ୍ଥ ବଣ୍ଟନ ପରିବର୍ତ୍ତନ କରେ ଯେ ଛାଞ୍ଚ କେତେ ଉତ୍ତାପ ଅପସାରଣ କରିବା ଆବଶ୍ୟକ |
ଶୀତଳ ଚାହିଦା ଅଂଶରେ ଥିବା ପ୍ଲାଷ୍ଟିକକୁ ଅନୁସରଣ କରେ | ଏକ ମୋଟା ଅ area ୍ଚଳ ଏକ ପତଳା ଅ than ୍ଚଳ ଅପେକ୍ଷା ଅଧିକ ଗରମ ସାମଗ୍ରୀ ଧାରଣ କରିଥାଏ ଏବଂ ନିକଟସ୍ଥ କାନ୍ଥଗୁଡ଼ିକ ବାହାରିବା ପାଇଁ ପ୍ରସ୍ତୁତ ହେବା ପରେ ନରମ ହୋଇପାରେ | ସମଗ୍ର କୁଲିଂ ଷ୍ଟେଜ୍ ବିସ୍ତାର କରିବା ସେହି ଗୋଟିଏ ସ୍ଥାନକୁ ସୁରକ୍ଷା ଦେଇପାରେ, କିନ୍ତୁ ଏହା ଅନ୍ୟ ସମସ୍ତ କ୍ଷେତ୍ରକୁ ଅଧିକ ସମୟ ଧରି ରଖେ | ଏକ ଲମ୍ବା ଚକ୍ରକୁ ଅନାବଶ୍ୟକ ଭାବରେ ଗ୍ରହଣ କରିବା ପୂର୍ବରୁ, ମାପାଯାଇଥିବା କାନ୍ଥ ମାନଚିତ୍ରକୁ ଡିଜାଇନ୍ ଆବଶ୍ୟକତା ଏବଂ ପ୍ୟାରିସନ୍ ଠାରୁ ଗୁହାଳ ପର୍ଯ୍ୟନ୍ତ ଆଶା କରାଯାଉଥିବା ଷ୍ଟ୍ରେଚ୍ ସହିତ ତୁଳନା କରନ୍ତୁ |
କିଙ୍ଗଗଲ୍ ଦ୍ୱାରା ଆୟୋଜିତ ମୋଗ୍ ଡିଜିପ୍ୟାକ୍ III ମାନୁଆଲ୍ ବ୍ୟାଖ୍ୟା କରେ ଯେ ପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ ଉତ୍ପାଦର ଲମ୍ବ ସହିତ ଡାଏ ଫାଙ୍କକୁ ନିୟନ୍ତ୍ରଣ କରେ | ଏହା ମଧ୍ୟ ଅନାବଶ୍ୟକ ଭାରୀ କାନ୍ଥ ବିଭାଗଗୁଡ଼ିକୁ ଅଧିକ ଥଣ୍ଡା ସହିତ ସଂଯୋଗ କରେ ଏବଂ ବ୍ୟାଖ୍ୟା କରେ ଯେ ପରୀକ୍ଷଣ ପାତ୍ରରେ ମାପାଯାଇଥିବା କାନ୍ଥର ଘନତା ବିରୁଦ୍ଧରେ ପ୍ରୋଫାଇଲ୍ ଯାଞ୍ଚ କରାଯିବା ଉଚିତ | ଏହି ସମ୍ପର୍କକୁ ଯତ୍ନର ସହିତ ବ୍ୟବହାର କରନ୍ତୁ | ପଦାର୍ଥ ଅପସାରଣ ଏକ ଚକ୍ର-ସମୟ ସର୍ଟକଟ୍ ନୁହେଁ ଯଦି ସଂଶୋଧିତ ଅଂଶ ତଥାପି ଓଜନ, ସର୍ବନିମ୍ନ-କାନ୍ଥ, ପ୍ରଭାବ, ଟପ୍-ଲୋଡ୍, ଡ୍ରପ୍, ଚାପ, ରାସାୟନିକ-ପ୍ରତିରୋଧ ଏବଂ ପରିମାପ ଆବଶ୍ୟକତା ପୂରଣ କରେ ନାହିଁ |
ପ୍ରଥମେ ଗରମ କିମ୍ବା ବିକୃତ ଅଞ୍ଚଳକୁ ସମାପ୍ତ ଭାଗରେ ଖୋଜ | ତା’ପରେ ସେହି ସ୍ଥିତିକୁ ପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମ୍, ମଡ୍ଡ ଷ୍ଟ୍ରେଚ୍, ପିଚ୍ ଅଫ୍ ଏବଂ କୁଲିଂ ସର୍କିଟ ସହିତ ସଂଯୋଗ କରନ୍ତୁ | ପ୍ରୋଫାଇଲ୍, ଲାଞ୍ଜ କ୍ୟାପଚର କିମ୍ବା ଜ୍ୟାମିତିରୁ ଏକ ଭାରୀ ଆଧାର ଆସିପାରେ | ଏକ ହଟ୍ ହ୍ୟାଣ୍ଡଲ୍ ୱେବ୍, ଲୋକାଲ୍ ଷ୍ଟ୍ରେଚ୍, ଭେଣ୍ଟିଂ କିମ୍ବା କୁଲିଂ ସହିତ ଜଡିତ ହୋଇପାରେ | ଏକ ଉଷ୍ମ ବେକରେ ବ୍ଲୋ-ପିନ୍ ଯୋଗାଯୋଗ, କୁଲିଂ ସନ୍ନିବେଶ, ଅତିରିକ୍ତ ପଦାର୍ଥ କିମ୍ବା ବିଳମ୍ବିତ ରିଲିଜ୍ ଅନ୍ତର୍ଭୁକ୍ତ ହୋଇପାରେ | Theପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ ଗାଇଡ୍ |ଦୃଶ୍ୟ ଅନୁଯାୟୀ ପଏଣ୍ଟ ଏଡିଟ୍ କରିବା ପରିବର୍ତ୍ତେ ପ୍ରୋଫାଇଲ୍ ସାମଗ୍ରୀ ଚଳାଇବା ପାଇଁ ଏକ ମାପ-ଆଧାରିତ ପଦ୍ଧତି ପ୍ରଦାନ କରେ |
ମଲ୍ଡ ଡିଜାଇନ୍ ଉପଲବ୍ଧ ଉତ୍ତାପ-ସ୍ଥାନାନ୍ତର ମାର୍ଗ ମଧ୍ୟ ସ୍ଥିର କରେ | ଚ୍ୟାନେଲ ପ୍ଲେସମେଣ୍ଟ, ଫ୍ଲୋ ପଥ, ଇନ୍ସର୍ଟ, ବେକ ନିର୍ମାଣ, ଭେଣ୍ଟିଂ, ଭୂପୃଷ୍ଠ ଯୋଗାଯୋଗ ଏବଂ ପାର୍ଟିଙ୍ଗ୍ ଲାଇନ୍ ଡିଜାଇନ୍ ଅଂଶ କେତେ ଶୀଘ୍ର ସ୍ଥିର ହୋଇପାରିବ ତାହା ସୀମିତ କରିପାରେ | କିଙ୍ଗଲେ ବ୍ୟବହାର କରନ୍ତୁ |ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ମୋଲ୍ଡ ଡିଜାଇନ୍ ଗାଇଡ୍ |ଯେତେବେଳେ ସମାନ ଗରମ ଅଞ୍ଚଳ ଉପଯୋଗୀତା ପରେ ରହିଥାଏ ଏବଂ ଅନୁମୋଦିତ କାନ୍ଥ ବଣ୍ଟନ ଯାଞ୍ଚ କରାଯାଏ | ଏକ ସ୍ଥାୟୀ ସ୍ଥାନୀୟ ପ୍ରତିବନ୍ଧକ ଅନ୍ୟ ଏକ ଟାଇମର୍ ପରିବର୍ତ୍ତନ ନୁହେଁ, ଏକ ଛାଞ୍ଚ ସଂଶୋଧନ ଆବଶ୍ୟକ କରିପାରନ୍ତି |

ଅନୁମୋଦିତ ଅଂଶ ଓଜନକୁ ଏକ ଫଳାଫଳ ଭାବରେ ରଖନ୍ତୁ, କେବଳ ନିୟନ୍ତ୍ରଣ ନୁହେଁ | ସମାନ ମୋଟ ଓଜନ ବିଶିଷ୍ଟ ଦୁଇଟି ଅଂଶରେ କାନ୍ଥ ବଣ୍ଟନ ଏବଂ ଥଣ୍ଡା ଆଚରଣ ହୋଇପାରେ | କାର୍ଯ୍ୟଦକ୍ଷତା ନିୟନ୍ତ୍ରଣ କରୁଥିବା ସ୍ଥାନଗୁଡିକୁ ବିଭାଗ କିମ୍ବା ମାପ କରନ୍ତୁ, ଏବଂ ଉତ୍ପାଦ ନିୟନ୍ତ୍ରଣ ଯୋଜନା ଦ୍ୱାରା ବ୍ୟାଖ୍ୟା କରାଯାଇଥିବା ସମୟରେ ଇଜେକସନ ପରବର୍ତ୍ତୀ ଆକୃତି ଯାଞ୍ଚ କରନ୍ତୁ | ଏହିପରି ଭାବରେ ପ୍ରାଚୀର-ଘନତା କାର୍ଯ୍ୟ ସାମଗ୍ରୀ ସଞ୍ଚୟ ବିଷୟରେ ସାଧାରଣ ଦାବି ଅପେକ୍ଷା ଉପଯୋଗୀ ପ୍ରକ୍ରିୟା ପ୍ରମାଣ ହୋଇଯାଏ |
05 / ମେସିନ୍ ତର୍କ |କ୍ରମାଗତ ଏବଂ ଜମାକାରୀ ମେସିନ୍ ଗୋଟିଏ ଟାଇମିଂ ମଡେଲ୍ ଅଂଶୀଦାର କରେ ନାହିଁ |
ଏକ କ୍ରମାଗତ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ ଉପରେ, ଏକ୍ସଟ୍ରୁଡର୍ କ୍ରମାଗତ ଭାବରେ ଏକ ପ୍ୟାରିସନ୍ ବିତରଣ କରୁଥିବାବେଳେ ଏକ ବା ଏକାଧିକ ମୋଲ୍ଡ ଷ୍ଟେସନ୍ ସେମାନଙ୍କ କ୍ରମ ଦେଇ ଗତି କରେ | ଚକ୍ର ସମୟ, ପ୍ୟାରିସନ୍ ଲମ୍ବ, କଟ୍ ଟାଇମିଂ ଏବଂ କାନ୍ଥର ଘନତା ପ୍ରୋଗ୍ରାମ ତେଣୁ ଲିଙ୍କ୍ ହୋଇପାରେ | ଯଦି ଚକ୍ର ପରିବର୍ତ୍ତନ ହୁଏ, ନିୟନ୍ତ୍ରକ ତଥାପି ଉଦ୍ଦିଷ୍ଟ ପ୍ରୋଫାଇଲ୍କୁ ଭ physical ତିକ ପ୍ୟାରିସନ୍ ଏବଂ ଛାଞ୍ଚ ଭିତରେ ରଖିବା ଆବଶ୍ୟକ | ଏକ ଛୋଟ ଷ୍ଟେସନ୍ କ୍ରମ ଯାହା ପ୍ରୋଫାଇଲ୍ ସ୍ଥାନାନ୍ତର କରେ ତାହା ଏକ ନିରପେକ୍ଷ ଗତି ପରିବର୍ତ୍ତନ ନୁହେଁ |
ମୋଗ ନିୟନ୍ତ୍ରକ ମାନୁଆଲ କ୍ରମାଗତ ମେସିନ୍ ପାଇଁ ସମୟ-ଆଧାରିତ ପ୍ରୋଫାଇଲ୍ ନିୟନ୍ତ୍ରଣ ଏବଂ ଜମାକାରୀ ମେସିନ୍ ପାଇଁ ସ୍ଥିତି-ଆଧାରିତ ବର୍ଣ୍ଣନାକୁ ବର୍ଣ୍ଣନା କରେ | ଏକ ନିରନ୍ତର ସେଟଅପ୍ ରେ, ଏହା ଆରମ୍ଭ ସମୟ ସଙ୍କେତ ମଧ୍ୟରେ ବ୍ୟବଧାନରୁ ଚକ୍ର ସମୟ ନିର୍ଣ୍ଣୟ କରିପାରିବ ଯେପରିକି କ୍ରମାଗତ ପ୍ୟାରିସନ୍ କଟ୍ | ଏକ ଜମାକାରୀ ସେଟଅପ୍ ରେ, କାନ୍ଥ ପ୍ରୋଫାଇଲ୍ ପୁସ୍-ଆଉଟ୍ ସମୟରେ ଜମାକାରୀ ସ୍ଥିତିକୁ ଅନୁସରଣ କରେ | ଏହି ପ୍ରକାଶିତ ପାର୍ଥକ୍ୟ ହେଉଛି ଅନ୍ୟ ଏକ ଲାଇନରୁ ଏକ ଚକ୍ର-ସମୟ ପଦ୍ଧତି owing ଣ ନେବା ପୂର୍ବରୁ ଏକ ଉଦ୍ଭିଦ ମେସିନ୍ ଏବଂ ନିୟନ୍ତ୍ରକ ମୋଡ୍ ଚିହ୍ନଟ କରିବା ଉଚିତ୍ |
ଏକ ଜମାକାରୀ ଯନ୍ତ୍ରକୁ ମଧ୍ୟ ଆବଶ୍ୟକ ସଟ ପ୍ରସ୍ତୁତ କରିବାକୁ ପଡିବ ଯେତେବେଳେ ମୋଲିଡିଂ କ୍ରମ ଆଗକୁ ବ .େ | ପରବର୍ତ୍ତୀ ଶଟ ପାଇଁ ଛାଞ୍ଚ ପ୍ରସ୍ତୁତ ହେବା ପୂର୍ବରୁ ପ୍ଲାଷ୍ଟିକାଇଜ୍ କିମ୍ବା ଜମା ଶେଷ ହୋଇଛି କି ନାହିଁ ପଚାରନ୍ତୁ | ଯଦି ଜମାକାରୀ ତଥାପି ଭରିଯାଉଛି, ଛାଞ୍ଚ ଖୋଲିବା ଠାରୁ ସେକେଣ୍ଡ କାଟିବା ପୂର୍ଣ୍ଣ ଚକ୍ରକୁ ହ୍ରାସ କରିପାରେ ନାହିଁ | ଯଦି ଜମା ଶୀଘ୍ର ଶେଷ ହୁଏ, ଛାଞ୍ଚ ଏବଂ ଥଣ୍ଡା ପଥ ବାଧା ହୋଇପାରେ | ଗୋଟିଏ ଲକ୍ଷ୍ୟ ମୂଲ୍ୟରୁ ପ୍ରସ୍ତୁତତା ଅନୁମାନ କରିବା ପରିବର୍ତ୍ତେ ପ୍ରକୃତ ସଟ ପ୍ରସ୍ତୁତି, କୁଶନ କିମ୍ବା ଶେଷ ସ୍ଥିତି, ତରଳିବା ଅବସ୍ଥା ଏବଂ ଅଂଶ ଓଜନ ରେକର୍ଡ କରନ୍ତୁ |
ଷ୍ଟେସନ ଲେଆଉଟ୍ ମଧ୍ୟ ସମୟ ସୀମା ପରିବର୍ତ୍ତନ କରେ | ଏକ ଡବଲ୍ ଷ୍ଟେସନ୍ କ୍ରମାଗତ ମେସିନ୍ ଗୋଟିଏ ଷ୍ଟେସନ୍ ବ୍ୟବହାର କରିପାରିବ ଯେତେବେଳେ ଅନ୍ୟଟି ଥଣ୍ଡା କିମ୍ବା ରିଲିଜ୍ କରିବ, କିନ୍ତୁ ଏକ୍ସଟ୍ରୁଡର୍, ଡାଏ ହେଡ୍, ଟ୍ରାନ୍ସଫର ମୋସନ୍, କୁଲିଂ ସିଷ୍ଟମ୍ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଉପକରଣଗୁଡ଼ିକ ଓଭରଲପ୍ କୁ ସମର୍ଥନ କରିବା ଜରୁରୀ | କିଙ୍ଗଲେସ୍ |ଏକକ-ଷ୍ଟେସନ୍ ବନାମ ଡବଲ୍-ଷ୍ଟେସନ୍ ତୁଳନା |ଏହି କ୍ଷମତା ନିଷ୍ପତ୍ତି ବ୍ୟାଖ୍ୟା କରେ | ମଲ୍ଟି-ହେଡ୍ ଏବଂ ମଲ୍ଟି-କ୍ୟାଭିଟି ଲେଆଉଟ୍ ପ୍ରତି ଇଭେଣ୍ଟରେ ଅଂଶ ଏବଂ ଆଉଟଲେଟ୍ କିମ୍ବା ଗୁହାଳ ମଧ୍ୟରେ ସନ୍ତୁଳନକୁ ପ୍ରଭାବିତ କରେ | theମଲ୍ଟି-ହେଡ୍ ବନାମ ମଲ୍ଟି-କ୍ୟାଭିଟି ଗାଇଡ୍ |ସେହି ସର୍ତ୍ତାବଳୀକୁ ପୃଥକ କରେ |
ମେସିନ୍ ତୁଳନା କରିବାବେଳେ ସଠିକ୍ ଭେଦ ବ୍ୟବହାର କରନ୍ତୁ | ଏକ ଗଠନ ଘଟଣା ସର୍ବଦା ଗୋଟିଏ ଅଂଶ ନୁହେଁ | ସମସ୍ତ ପ୍ରାସଙ୍ଗିକ ମୁଣ୍ଡ, ଗୁହାଳ ଏବଂ ଷ୍ଟେସନରୁ ଗ୍ରହଣୀୟ ଅଂଶଗୁଡିକ ଗଣନା କରନ୍ତୁ, ତା’ପରେ ସେହି ପ୍ରତିବନ୍ଧକଗୁଡ଼ିକୁ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ ଯାହା ସେହି ଅଂଶଗୁଡ଼ିକୁ ସାଲାବଲ୍ କରିଥାଏ | ଦ୍ରୁତ ଶୁଖିଲା ଗତି ସହିତ ଏକ ମେସିନ୍ ଘଣ୍ଟା ପ୍ରତି କମ୍ ଗ୍ରହଣୀୟ ଅଂଶ ଉତ୍ପାଦନ କରିପାରିବ ଯଦି ଏକ୍ସଟ୍ରୁଜନ୍, କୁଲିଂ, ଟ୍ରିମିଂ କିମ୍ବା ଗୁଣାତ୍ମକ ସ୍ଥିରତା ଗତି କରିପାରିବ ନାହିଁ |
06 / କ୍ରମ |ବିପଦକୁ ଓଭରଲିପ୍ ନକରି ଅପେକ୍ଷା ସମୟ ପୁନରୁଦ୍ଧାର କରନ୍ତୁ |
ଥଣ୍ଡା ଏବଂ ପ୍ୟାରିସନ୍ ବିତରଣ ବୁ understood ିବା ପରେ, କାର୍ଯ୍ୟଗୁଡ଼ିକ ମଧ୍ୟରେ ଥିବା ଫାଙ୍କଗୁଡିକ ପରୀକ୍ଷା କରନ୍ତୁ | ବିଳମ୍ବ ପରିବର୍ତ୍ତେ historical ତିହାସିକ ହୋଇପାରେ, କିନ୍ତୁ ଏହା କ୍ଲିୟରାନ୍ସ, ଚାପ ସ୍ଥିରତା, ନିଷ୍କାସନ, ସଙ୍କେତ ନିଶ୍ଚିତକରଣ କିମ୍ବା ସୁରକ୍ଷିତ ହସ୍ତାନ୍ତର ମଧ୍ୟ ଦେଇପାରେ | ପ୍ରତ୍ୟେକ ବିଳମ୍ବ କେଉଁ ଅବସ୍ଥାକୁ ସୁରକ୍ଷା କରେ ତାହା ଚିହ୍ନଟ କରନ୍ତୁ | ତା’ପରେ ସେହି ଅବସ୍ଥା ପାଇଁ ନିୟନ୍ତ୍ରକଙ୍କ ପୂର୍ବରୁ ନିର୍ଭରଯୋଗ୍ୟ ମତାମତ ଅଛି କି ନାହିଁ ଯାଞ୍ଚ କରନ୍ତୁ | ଏକ ଯାଞ୍ଚ ହୋଇଥିବା ସମାପ୍ତି ସଙ୍କେତ ସହିତ ଏକ ସ୍ଥିର ଅପେକ୍ଷାକୁ ବଦଳାଇବା ଦ୍ repeat ାରା ପୁନରାବୃତ୍ତି ଉନ୍ନତ ହୋଇପାରିବ, କିନ୍ତୁ ଯେତେବେଳେ ମେସିନ୍ ଡିଜାଇନ୍ ଏବଂ ଅନୁମୋଦିତ ନିୟନ୍ତ୍ରଣ ତର୍କ ଏହାକୁ ସମର୍ଥନ କରେ |
କିଙ୍ଗଲେଙ୍କ ହୋଷ୍ଟ୍ |ସ୍ୱୟଂଚାଳିତ ଧକ୍କା ମୋଲିଡିଂ ମେସିନ୍ ଅପରେସନ୍ ମାନୁଆଲ୍ |ଟାଇମିଂ ବର୍ଗଗୁଡିକ ପୃଥକ କରେ ଯେପରିକି ମଡ୍ଡ କ୍ଲୋଜିଂ, ବ୍ଲୋ ଟାଇମିଂ, ନିଷ୍କାସିତ ସମ୍ବନ୍ଧୀୟ କାର୍ଯ୍ୟ, ମଡ୍ଡ ମାଇକ୍ରୋ-ଓପନିଂ, ବ୍ଲୋ-ପିନ୍ ଗତି ଏବଂ ରୋବଟ୍ ବିଳମ୍ବ | ମାନୁଆଲ୍ ବାରମ୍ବାର ମୂଲ୍ୟଗୁଡିକ ପ୍ରକୃତ ଉତ୍ପାଦ କିମ୍ବା ଉତ୍ପାଦନ ଅବସ୍ଥା ସହିତ ବାନ୍ଧିଥାଏ | ଏହାର ଇଣ୍ଟରଫେସ୍ ଡକ୍ୟୁମେଣ୍ଟ୍ ହୋଇଥିବା ମେସିନ୍ ପରିବାର ପାଇଁ ପ୍ରଯୁଜ୍ୟ ଏବଂ ମଡେଲ୍, ବିକଳ୍ପ କିମ୍ବା ସଫ୍ଟୱେର୍ ସଂସ୍କରଣ ଦ୍ୱାରା ଭିନ୍ନ ହୋଇପାରେ, ତେଣୁ ଏହାକୁ ସୁପାରିଶ କରାଯାଇଥିବା ସେକେଣ୍ଡର ଏକ ସାଧାରଣ ତାଲିକାରେ ପରିଣତ କରାଯିବା ଉଚିତ ନୁହେଁ |
ମେସିନ୍ ପ୍ରଣାଳୀ ଦ୍ୱାରା ଅନୁମୋଦିତ ହ୍ରାସ ଏବଂ ନିୟନ୍ତ୍ରିତ ଅବସ୍ଥାରେ ଭ physical ତିକ କ୍ରମ ଦେଖନ୍ତୁ | ନିଶ୍ଚିତ କରନ୍ତୁ ଯେ ହୋସ୍, କେବୁଲ୍, ବ୍ଲୋ ପିନ, କୋର, ଟେକ୍ ଆଉଟ୍ ଡିଭାଇସ୍ ଏବଂ ଅଂଶଟି ସମ୍ପୂର୍ଣ୍ଣ ପଥ ଦେଇ ସ୍ପଷ୍ଟ ରହିଥାଏ | ଏକତ୍ର ନିର୍ଦ୍ଦେଶ ଏବଂ ମତାମତ ପ Read ନ୍ତୁ | ଯଦି ଏକ ଗତି ଶୀଘ୍ର ସ୍ଥିତିରେ ପହଞ୍ଚେ କିନ୍ତୁ କ୍ରମ ତଥାପି ଅପେକ୍ଷା କରେ, ସଠିକ୍ ଅନୁମତି ଖୋଜ | ଯଦି ଫିଡବ୍ୟାକ୍ ବିଳମ୍ବରେ କିମ୍ବା ମଧ୍ୟବର୍ତ୍ତୀ ସମୟରେ ଆସେ, ଏହାକୁ ମାସ୍କିଂ କରୁଥିବା ଟାଇମର୍ ହ୍ରାସ କରିବା ପୂର୍ବରୁ ସେନ୍ସର, ମେକାନିଜିମ୍ କିମ୍ବା ୟୁଟିଲିଟି କାରଣ ଠିକ୍ କରନ୍ତୁ |
ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କାର୍ଯ୍ୟ ସମାନ ସମୟସୀମା ଉପରେ ଅଛି | ଏକ ରୋବଟ୍ ଶୀଘ୍ର ଛାଞ୍ଚକୁ ସଫା କରିପାରେ କିନ୍ତୁ ଅଂଶଗୁଡ଼ିକୁ ଏକ କନଭେୟର ଉପରେ ରଖେ ଯାହା ପୂର୍ବରୁ ପୂର୍ଣ୍ଣ | ଏକ ଟ୍ରାଇମର୍ ଏକ ସ୍ଥିର ଅଂଶ ତାପମାତ୍ରା ଆବଶ୍ୟକ କରିପାରନ୍ତି | ମେସିନ୍ ଆଉଟପୁଟ୍ ବ after ିବା ପରେ ଏକ ଲିକ୍ ପରୀକ୍ଷକ ବୋତଲରେ ପରିଣତ ହୋଇପାରେ | ମେସିନରେ କେବଳ କିଛି ଚକ୍ର ସମୟରେ ନୁହେଁ, ପ୍ରଥମ ସ୍ଥାୟୀ ରନ୍ ମାଧ୍ୟମରେ ଧାଡି ଦ length ର୍ଘ୍ୟ ଏବଂ ଷ୍ଟପ୍ କାରଣଗୁଡିକ ରେକର୍ଡ କରନ୍ତୁ | ଦ୍ରୁତତମ ସୁରକ୍ଷିତ ମେସିନ୍ ଚକ୍ର ଉପଯୋଗୀ ନୁହେଁ ଯଦି ଏହା ଏକ ଷ୍ଟେସନକୁ ତ୍ରୁଟି କିମ୍ବା ଯାତାୟାତକୁ ଘୁଞ୍ଚାଏ |
07 / ପରୀକ୍ଷଣ |ଏକ ନିୟନ୍ତ୍ରିତ ଚକ୍ର-ସମୟ ପରୀକ୍ଷା ଚଲାନ୍ତୁ ଯାହା ଅନ୍ୟ ଏକ ଶିଫ୍ଟ ପୁନରାବୃତ୍ତି କରିପାରିବ |
ଏକ ଉପଯୋଗୀ ପରୀକ୍ଷା ଏକ ପ୍ରଶ୍ନ ସହିତ ଆରମ୍ଭ ହୁଏ ଯେପରିକି “ମଲ୍ଡ ସର୍କିଟ ବି ସୁରକ୍ଷିତ ନିର୍ଗମନକୁ ସୀମିତ କରୁଛି କି?” କିମ୍ବା “ସେନ୍ସର ଯାଞ୍ଚ ହେବା ପରେ ରୋବଟ୍-କ୍ଲିଅର୍ ବିଳମ୍ବ ରହିଥାଏ କି?” ଏହା “ଚକ୍ରକୁ ଶୀଘ୍ର କର” ସହିତ ଆରମ୍ଭ ହୁଏ ନାହିଁ | ସନ୍ଦିଗ୍ଧ ପ୍ରତିବନ୍ଧକ, ପରିବର୍ତ୍ତନ, ଆଶା କରାଯାଉଥିବା ପ୍ରତିକ୍ରିୟା ଏବଂ ଅଂଶ ଯାଞ୍ଚଗୁଡିକ ଦର୍ଶାନ୍ତୁ ଯାହା ପରୀକ୍ଷାକୁ ପ୍ରତ୍ୟାଖ୍ୟାନ କରିପାରିବ | ରେସିପି ଏଡିଟ୍ ନିୟନ୍ତ୍ରଣ କରିବାକୁ ଜଣେ ବ୍ୟକ୍ତିଙ୍କୁ ଏବଂ ଫଳାଫଳ ରେକର୍ଡ କରିବାକୁ ଜଣେ ବ୍ୟକ୍ତିଙ୍କୁ ନ୍ୟସ୍ତ କରନ୍ତୁ ତେଣୁ ନମୁନା ମଧ୍ୟରେ ଅନେକ ସଂଶୋଧନ ହୁଏ ନାହିଁ |
-
ଅନୁମୋଦିତ ବେସ୍ ଲାଇନ୍ ଫ୍ରିଜ୍ କରନ୍ତୁ |ପ୍ରକାଶିତ ସେଟିଂସମୂହକୁ ସଂରକ୍ଷଣ କିମ୍ବା ମୁଦ୍ରଣ କର, ଉତ୍ପାଦ ପ୍ୟାକେଜ୍ ଚିହ୍ନଟ କର ଏବଂ ଗ୍ରହଣୀୟ ନମୁନାଗୁଡିକ ରଖ | ସ୍ଥିର ଅବସ୍ଥାରେ ପ୍ରକୃତ ଚକ୍ର ପରିବର୍ତ୍ତନ ଏବଂ ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ ରେକର୍ଡ କରନ୍ତୁ |
-
ଗୋଟିଏ ପ୍ରତିବନ୍ଧକର ନାମ ଦିଅ |କ୍ରମ ସମୟ ସୀମା, କୁଲିଂ ମାନଚିତ୍ର, ୟୁଟିଲିଟି ରିଡିଂ, ଆଲାର୍ମ ଇତିହାସ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ପର୍ଯ୍ୟବେକ୍ଷଣ ବ୍ୟବହାର କରନ୍ତୁ | ଏହି ପ୍ରତିବନ୍ଧକକୁ ସୂଚାଉଥିବା ପ୍ରମାଣ ଲେଖ |
-
ଅନୁମୋଦିତ ପରିବର୍ତ୍ତନକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |ମେସିନ୍, ଛାଞ୍ଚ ଏବଂ ରଜନୀ ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ବ୍ୟବହାର କରନ୍ତୁ | ଏକ ନିୟନ୍ତ୍ରିତ ଆଡଜଷ୍ଟମେଣ୍ଟ୍ ସୀମା ଏବଂ ଏକ ରିଟର୍ନ ପଏଣ୍ଟ ସେଟ୍ କରନ୍ତୁ | ପର୍ଯ୍ୟବେକ୍ଷଣ ୱିଣ୍ଡୋ ସମୟରେ ଅନ୍ୟ ଏକ ଭେରିଏବଲ୍ ପରିବର୍ତ୍ତନ କରନ୍ତୁ ନାହିଁ |
-
ପ୍ରତ୍ୟାଖ୍ୟାନ ଟ୍ରିଗରଗୁଡିକ ସେଟ୍ କରନ୍ତୁ |ଅସ୍ଥିର ପ୍ୟାରିସନ୍, ଅସମ୍ପୂର୍ଣ୍ଣ ଗତି, ଗରମ କିମ୍ବା ଷ୍ଟିକ୍ ଅଂଶ, ୱାର୍ପେଜ୍, ଡାଇମେନ୍ସନାଲ୍ ଗତି, ଓଜନ କିମ୍ବା କାନ୍ଥ ବିଫଳତା, ଫ୍ଲାସ୍, ବ୍ଲୋ-ଆଉଟ୍, ଆଲାର୍ମ, ଜାମ କିମ୍ବା ଅସୁରକ୍ଷିତ ଆଚରଣ ପରି ପ୍ରାସଙ୍ଗିକ ଚିହ୍ନଗୁଡିକ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ |
-
ସ୍ଥିରତା ମାଧ୍ୟମରେ ଚଲାନ୍ତୁ |ସମୟ, ଷ୍ଟେସନ, ମୁଣ୍ଡ କିମ୍ବା ଗୁହାଳ ଦ୍ୱାରା ଅଂଶଗୁଡ଼ିକୁ ଚିହ୍ନିତ କର | ପ୍ରଥମ ଖଣ୍ଡରୁ ନୂତନ ସର୍ତ୍ତର ବିଚାର କରନ୍ତୁ ନାହିଁ ଯଦି ପରିବର୍ତ୍ତିତ ଭେରିଏବଲ୍ ଏକ ନୂତନ ସ୍ଥିର ସ୍ଥିତିରେ ପହଞ୍ଚିବା ପାଇଁ ସମୟ ଆବଶ୍ୟକ କରେ |
-
ଗ୍ରହଣୀୟ ଉତ୍ପାଦନ ୱିଣ୍ଡୋ ମାପନ୍ତୁ |ନିୟନ୍ତ୍ରିତ ଭିଜୁଆଲ୍, ଓଜନ, କାନ୍ଥ, ଡାଇମେନ୍ସନାଲ୍ ଏବଂ କାର୍ଯ୍ୟକ୍ଷମ ଯାଞ୍ଚଗୁଡିକ ପ୍ରୟୋଗ କରନ୍ତୁ | ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଟ୍ରିମିଂ, ପରୀକ୍ଷଣ ଏବଂ ପ୍ୟାକ୍ ଆଉଟ୍ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ ଯେତେବେଳେ ସେମାନେ ଏକ ବିକ୍ରୟ ଯୋଗ୍ୟ ଅଂଶକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତି |
-
ରଖନ୍ତୁ, ପ୍ରତ୍ୟାଖ୍ୟାନ କରନ୍ତୁ କିମ୍ବା ଅନୁସନ୍ଧାନ କରନ୍ତୁ |ଯେତେବେଳେ ନିର୍ଦ୍ଦିଷ୍ଟ ୱିଣ୍ଡୋ ପାସ୍ ହୁଏ ଏବଂ ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ ଉନ୍ନତ ହୁଏ ସେତେବେଳେ ପରିବର୍ତ୍ତନକୁ ରଖ | ଗୁଣବତ୍ତା କିମ୍ବା ନିୟନ୍ତ୍ରଣ ଖରାପ ହେଲେ ବେସ୍ ଲାଇନ୍ ପୁନ ore ସ୍ଥାପନ କରନ୍ତୁ | ପରୀକ୍ଷା ଯେତେବେଳେ ଏକ ଶାରୀରିକ କାରଣ ପ୍ରକାଶ କରେ ଏକ ସାଧନ, ଉପଯୋଗୀତା କିମ୍ବା ରକ୍ଷଣାବେକ୍ଷଣ କାର୍ଯ୍ୟ ଖୋଲ |
ନମୁନା ଯୋଜନା ରେଖା ସହିତ ମେଳ ହେବା ଉଚିତ୍ | ଏକ ଡବଲ୍ ଷ୍ଟେସନ୍ ମେସିନ୍ ଉପରେ, ଉଭୟ ପାର୍ଶ୍ୱକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରନ୍ତୁ | ଏକ ମଲ୍ଟି-ହେଡ୍ ସେଟଅପ୍ ଉପରେ, ହେଡ୍ ପରିଚୟ ସଂରକ୍ଷଣ କରନ୍ତୁ | ଏକ ମଲ୍ଟି-କ୍ୟାଭିଟି ମଡ୍ଡ ଉପରେ, ଗୁହାଳର ପରିଚୟ ସଂରକ୍ଷଣ କରନ୍ତୁ ଯେଉଁଠାରେ ବ୍ୟବହାରିକ | ହାରାହାରି ଗୋଟିଏ ହଟ ସର୍କିଟ କିମ୍ବା ଗୋଟିଏ ପତଳା ଆଉଟପୁଟ୍ ଲୁଚାଇପାରେ | Theବ୍ଲୋ ମୋଲିଡିଂ ତ୍ରୁଟି ଗାଇଡ୍ |କିପରି ସ୍ଥିର ଏବଂ ଅନିୟମିତ s ାଞ୍ଚାଗୁଡ଼ିକ ବିଭିନ୍ନ ଯାଞ୍ଚକୁ ନେଇଥାଏ ତାହା ଦର୍ଶାଏ |
ପରୀକ୍ଷା ରେକର୍ଡଗୁଡିକ ପୁରୁଣା ମୂଲ୍ୟ, ନୂତନ ମୂଲ୍ୟ, ପରିବର୍ତ୍ତନ ସମୟ, ଦାୟୀ ବ୍ୟକ୍ତି, ପ୍ରକୃତ ଚକ୍ର ବଣ୍ଟନ, ସାମଗ୍ରୀ ଲଟ୍, ଉପଯୋଗୀତା ସ୍ଥିତି, ନମୁନା ID, ମାପ ହୋଇଥିବା ଫଳାଫଳ, ପ୍ରତ୍ୟାଖ୍ୟାନ ଏବଂ ଚୂଡ଼ାନ୍ତ ନିଷ୍ପତ୍ତି ଅନ୍ତର୍ଭୂକ୍ତ କରିବା ଉଚିତ୍ | ଆକୃତି ଏବଂ ତ୍ରୁଟି ଅବସ୍ଥାନ ପାଇଁ ଫଟୋଗ୍ରାଫ୍ ଉପଯୋଗୀ, କିନ୍ତୁ ସେଗୁଡ଼ିକ ମାପ ବଦଳାନ୍ତି ନାହିଁ | ଯଦି ପ୍ରକ୍ରିୟା ବେସ୍ ଲାଇନ୍ କୁ ଫେରିଯାଏ, ତାହା ମଧ୍ୟ ରେକର୍ଡ କର | ଏକ ବିଫଳ ପରୀକ୍ଷଣ ତଥାପି ଅନ୍ୟ ଧାରଣାକୁ ସମାନ ଧାରଣାକୁ ପୁନରାବୃତ୍ତି କରିବାରେ ରୋକିପାରେ |
08 / ସାମର୍ଥ୍ୟ |ଶୁଖିଲା ଚକ୍ର ଗତି ନୁହେଁ, ଗ୍ରହଣୀୟ ଅଂଶରୁ ଆଉଟପୁଟ୍ ଗଣନା କରନ୍ତୁ |
ଶୁଖିଲା ଚକ୍ର ଆଉଟପୁଟ୍ ସଂପୂର୍ଣ୍ଣ ପଦାର୍ଥ, ଥଣ୍ଡା ଏବଂ ଅଂଶ-ଗ୍ରହଣ ଭାର ବିନା ମେସିନ୍ ଗତିକୁ ବର୍ଣ୍ଣନା କରେ | ଗତି କ୍ଷମତା ଯାଞ୍ଚ ପାଇଁ ଏହା ଉପଯୋଗୀ, କିନ୍ତୁ ଏହା ବିକ୍ରୟ ଯୋଗ୍ୟ ଉତ୍ପାଦନର ପ୍ରତିଜ୍ଞା ନୁହେଁ | ଏକ ଉତ୍ପାଦନ ଗଣନା ପ୍ରକୃତ ଅଂଶ, ରଜନୀ, ଛାଞ୍ଚ, ମୁଣ୍ଡ କିମ୍ବା ଗୁହାଳ ଗଣନା, କୁଲିଂ ସିଷ୍ଟମ୍, ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଉପକରଣ ଏବଂ ଗ୍ରହଣ ପଦ୍ଧତି ବ୍ୟବହାର କରିବା ଜରୁରୀ | ଏହି କାରଣରୁ କିଙ୍ଗଲେଙ୍କ |ପ୍ରକଳ୍ପ ସୂଚନା ପ୍ରକ୍ରିୟାଏକ ଯନ୍ତ୍ରକୁ ସୁପାରିଶ କରିବା ପୂର୍ବରୁ ଉତ୍ପାଦର ଆକାର, ଓଜନ, ସାମଗ୍ରୀ, ଘନତା ଏବଂ ଆଉଟପୁଟ୍ ଆବଶ୍ୟକତା ମାଗେ |
ଏକ ପ୍ରତିନିଧୀ ଉତ୍ପାଦନ ୱିଣ୍ଡୋ ଉପରେ ସିଧାସଳଖ ଗ୍ରହଣ କରାଯାଇଥିବା ଆଉଟପୁଟ୍ ମାପ | ନିର୍ଦ୍ଦିଷ୍ଟ ଅଂଶଗୁଡିକ ଗଣନା କରନ୍ତୁ ଯାହା ନିର୍ଦ୍ଦିଷ୍ଟ ରିଲିଜ୍ ମାନଦଣ୍ଡ ପାସ୍ କରେ, ଏବଂ ଯୋଜନାବଦ୍ଧ ଷ୍ଟପ୍, ଯୋଜନାବଦ୍ଧ ଷ୍ଟପ୍, ସେଟଅପ୍ କ୍ଷତି ରେକର୍ଡ କରେ ଏବଂ ପୃଥକ ଭାବରେ ପ୍ରତ୍ୟାଖ୍ୟାନ କରେ | ସେମାନଙ୍କୁ ଏକ ଅସ୍ପଷ୍ଟ ଦକ୍ଷତା କାରକ ଭିତରେ ଲୁଚାନ୍ତୁ ନାହିଁ | ଯଦି ରେଖା ପ୍ରତି ଇଭେଣ୍ଟରେ ଅନେକ ଅଂଶ ଉତ୍ପାଦନ କରେ, ଷ୍ଟେସନ, ମୁଣ୍ଡ କିମ୍ବା ଗୁହାଳ ଦ୍ୱାରା ଗଣନାକୁ ପୁନ reconc ସମନ୍ୱିତ କର, ଯାହା ଦ୍ a ାରା ଏକ ଅକ୍ଷମ ଆଉଟପୁଟ୍ ସମୁଦାୟ ଭିତରେ ଅଦୃଶ୍ୟ ହୁଏ ନାହିଁ |
| ମେଟ୍ରିକ୍ | | ଗଣନା କିମ୍ବା ପର୍ଯ୍ୟବେକ୍ଷଣ | ବ୍ୟବହାର କରନ୍ତୁ | | ସାଧାରଣ ରିପୋର୍ଟ ତ୍ରୁଟି | |
|---|---|---|---|
| ଚକ୍ର ସେକେଣ୍ଡ୍ | | ବାରମ୍ବାର ସ୍ଥିର ଚକ୍ର ମଧ୍ୟରେ ସମାନ ଘଟଣା ମଧ୍ୟରେ ସମୟ | | ମେସିନ୍-ଇଭେଣ୍ଟ୍ ଗତି ଏବଂ ପରିବର୍ତ୍ତନ ଦେଖାଏ | | କ୍ଷୁଦ୍ରତମ ଏକକ ଘଟଣା ବିଷୟରେ ରିପୋର୍ଟ କରିବା | |
| ଇଭେଣ୍ଟ ପ୍ରତି ଅଂଶଗୁଡିକ | | ଗୋଟିଏ ସଂପୂର୍ଣ୍ଣ ଗଠନ ଇଭେଣ୍ଟ ଦ୍ୱାରା ମୁକ୍ତ ହୋଇଥିବା ଶାରୀରିକ ଅଂଶଗୁଡିକ | | ଭଲ୍ୟୁମ୍ ସହିତ ମୁଣ୍ଡ, ଗୁହାଳ ଏବଂ ଷ୍ଟେସନକୁ ସଂଯୋଗ କରେ | | ପ୍ରତ୍ୟେକ ଆଉଟଲେଟ୍ ଉତ୍ପାଦନ କରୁଛି ବୋଲି ମନେକର | |
| ତତ୍ତ୍ୱଗତ ଘଣ୍ଟା ଆଉଟପୁଟ୍ | | (3,600 / ଚକ୍ର ସେକେଣ୍ଡ) event ପ୍ରତି ଇଭେଣ୍ଟ | | ନିରବଚ୍ଛିନ୍ନ ଅବସ୍ଥାରେ ତୁଳନା ତୁଳନା ଯୋଜନା | | ଫଳାଫଳକୁ ନିଶ୍ଚିତ କରିବା ଉତ୍ପାଦନ ନିଶ୍ଚିତ କରେ | |
| ଘଣ୍ଟା ଆଉଟପୁଟ୍ ଗ୍ରହଣ | ଗ୍ରହଣ କରାଯାଇଥିବା ଅଂଶଗୁଡିକ / ଉତ୍ପାଦନ ଘଣ୍ଟା ପାଳନ | | ପରୀକ୍ଷିତ ଉତ୍ପାଦ ପ୍ୟାକେଜରୁ ବ୍ୟବହାରଯୋଗ୍ୟ ଆଉଟପୁଟ୍ ଦେଖାଏ | | ଶୁଦ୍ଧ, ସେଟଅପ୍ କିମ୍ବା ପ୍ରତ୍ୟାଖ୍ୟାନ ଅଂଶ ଗଣନା | |
| ଫଳାଫଳ ପରିବର୍ତ୍ତନ କରନ୍ତୁ | | ମେଳକ ଅବସ୍ଥାରେ ପୂର୍ବରୁ ମାଇନସ୍ ଗ୍ରହଣ କରାଯାଇଥିବା ଆଉଟପୁଟ୍ ପରେ ଗ୍ରହଣ କରାଯାଇଥିବା ଆଉଟପୁଟ୍ | | ସମ୍ପାଦନା ପ୍ରକୃତ ଲକ୍ଷ୍ୟକୁ ଉନ୍ନତ କରିଛି କି ନାହିଁ ପରୀକ୍ଷା କରେ | | ବିଭିନ୍ନ ଉତ୍ପାଦ, ଶିଫ୍ଟ କିମ୍ବା ଉପଯୋଗିତା ତୁଳନା କରିବା | |
ଗତି ପାଖରେ ଗୁଣବତ୍ତା ରିପୋର୍ଟ କରନ୍ତୁ | ଓଜନ ଏବଂ ପ୍ରାଚୀର ଫଳାଫଳ, ଗୁରୁତ୍ dim ପୂର୍ଣ୍ଣ ପରିମାଣ, କାର୍ଯ୍ୟକ୍ଷମ-ପରୀକ୍ଷା ଫଳାଫଳ, ସ୍କ୍ରାପ୍ କିମ୍ବା ହୋଲ୍ଡ ଗଣନା, ଉପଯୋଗୀତା ସ୍ଥିତି ଏବଂ ରେସିପି ସଂଶୋଧନ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | ଦୁଇ ସେକେଣ୍ଡ ହ୍ରାସର ମୂଳ ଚକ୍ର, ଅଂଶ ଗଣନା, ଗ୍ରହଣୀୟ ଅମଳ ଏବଂ ପରୀକ୍ଷା ଅବସ୍ଥା ବିନା କ stand ଣସି ସ୍ୱତନ୍ତ୍ର ଅର୍ଥ ନାହିଁ | ଏହି ଆର୍ଟିକିଲ୍ ଏକ ପ୍ରତିଶତ ଉନ୍ନତି ଲକ୍ଷ୍ୟ ପ୍ରକାଶ କରେ ନାହିଁ | ଫଳାଫଳ ନିଶ୍ଚିତ ଭାବରେ କ୍ରେତା ରେଖା ତଥ୍ୟରୁ ଆସିବ |
ଏକ ନୂତନ ମେସିନ୍ କିମ୍ବା ଛାଞ୍ଚ ପାଇଁ, ପରୀକ୍ଷା ପୂର୍ବରୁ ଆଉଟପୁଟ୍ ପଦ୍ଧତିକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | କିଙ୍ଗଲେସ୍ |କାରଖାନା ଗ୍ରହଣ ପରୀକ୍ଷା ଗାଇଡ୍ |ସଠିକ୍ ଉତ୍ପାଦ, ବସ୍ତୁ, old ା and ୍ଚା ଏବଂ ଉପଯୋଗିତା ଅବସ୍ଥା ସହିତ ମାପାଯାଇଥିବା ରନ୍କୁ କିପରି ସଂଯୋଗ କରାଯିବ ତାହା ବ୍ୟାଖ୍ୟା କରେ | ବ୍ୟବହାର କରନ୍ତୁପ୍ରାରମ୍ଭ ଯାଞ୍ଚ ତାଲିକା |ସମୟ ପୂର୍ବରୁ ଏକ ସ୍ଥିର ସ୍ଥିତି ପ୍ରତିଷ୍ଠା କରିବାକୁ, ଏବଂପରିବର୍ତ୍ତନ ଗାଇଡ୍ସ୍ଥିର ଉତ୍ପାଦନରୁ ସେଟଅପ୍ କ୍ଷତି ଅଲଗା ରଖିବା |
09 / ସୀମାପ୍ରକ୍ରିୟା ନିୟନ୍ତ୍ରଣ ହରାଇଲେ ପରୀକ୍ଷା ବନ୍ଦ କରନ୍ତୁ |
ଯଦି ରାକ୍ଷୀ, ଇଣ୍ଟରଲକ୍, ଜରୁରୀକାଳୀନ ଷ୍ଟପ୍ କିମ୍ବା ବିପଜ୍ଜନକ ଶକ୍ତି ନିୟନ୍ତ୍ରଣ ଉଦ୍ଦେଶ୍ୟ ଅନୁଯାୟୀ କାର୍ଯ୍ୟ କରୁନାହିଁ ତେବେ ଅନୁମୋଦିତ ସ୍ଥିତିକୁ ବନ୍ଦ ଏବଂ ପୁନ restore ସ୍ଥାପନ କରନ୍ତୁ | ଅପ୍ରତ୍ୟାଶିତ ମେସିନ୍ ଗତି, ଧକ୍କା ବିପଦ, ଅସାଧାରଣ ହାଇଡ୍ରୋଲିକ୍ କିମ୍ବା ନିମୋନିଆ ଆଚରଣ, କ୍ଷତିଗ୍ରସ୍ତ ଚାପ ଉପାଦାନ, ବ electrical ଦୁତିକ ଅତ୍ୟଧିକ ଗରମ, ଲିକ୍ କିମ୍ବା ପ୍ରଦର୍ଶିତ ମତାମତ ଏବଂ ଶାରୀରିକ ସ୍ଥିତି ମଧ୍ୟରେ ମତଭେଦ ପାଇଁ ବନ୍ଦ କରନ୍ତୁ | ଚକ୍ର-ସମୟ କାର୍ଯ୍ୟ କ never ଣସି ତ୍ରୁଟି ଚାରିପାଖରେ କାର୍ଯ୍ୟକୁ ଅନୁମତି ଦିଏ ନାହିଁ |
ପାର୍ଟ ପ୍ରମାଣ ମଧ୍ୟ ପରୀକ୍ଷାକୁ ବନ୍ଦ କରିପାରେ | ଏକ ପ୍ୟାରିସନ୍ ପାଇଁ ଦେଖନ୍ତୁ ଯାହା ଆଉ ସଠିକ୍ ସ୍ଥିତିରେ ପହଞ୍ଚିବ ନାହିଁ, ଅସମ୍ପୂର୍ଣ୍ଣ ଛାଞ୍ଚ ବନ୍ଦ, ବ flash ୁଥିବା ଫ୍ଲାସ୍, ଅସ୍ଥିର ଓଜନ, ପତଳା ଜଟିଳ କାନ୍ଥ, ବ୍ଲୋ-ଆଉଟ୍, ଅସମ୍ପୂର୍ଣ୍ଣ ବିବରଣୀ, ଷ୍ଟିକ୍, ଟ୍ରିମ୍ କ୍ଷତି, ୱାର୍ପେଜ୍, ଓଭାଲ୍ ବେକ, ରକର୍ ବଟମ୍, ସଙ୍କୋଚନ କିମ୍ବା କାର୍ଯ୍ୟକ୍ଷମ-ପରୀକ୍ଷଣ ବିଫଳତା | ଫର୍ମୋସା ପ୍ରକ୍ରିୟା ଗାଇଡ୍ ଏହି ଲକ୍ଷଣଗୁଡିକ ମଧ୍ୟରୁ ଅନେକକୁ ଅତ୍ୟଧିକ ଉତ୍ତାପ, ପର୍ଯ୍ୟାପ୍ତ ଥଣ୍ଡା, ଏକ ସ୍ୱଳ୍ପ ଚକ୍ର କିମ୍ବା କୁଲିଂ-ଚ୍ୟାନେଲ୍ ସ୍ଥିତି ସହିତ ସଂଯୋଗ କରେ | ଏହାର କାରଣ ଖୋଜି ନ ପାରି ବ୍ୟାପକ ଥଣ୍ଡା ସମୟ ଯୋଡିବା ପରିବର୍ତ୍ତେ ସଠିକ୍ ନିରାକରଣ ଖୋଲିବା ପାଇଁ ଲକ୍ଷଣକୁ ବ୍ୟବହାର କରନ୍ତୁ |
ଯେତେବେଳେ ପ୍ରତିବନ୍ଧକ ଏକ ମଡ୍ଡ-ଚ୍ୟାନେଲ ପରିବର୍ତ୍ତନ, ମରିବା କିମ୍ବା ବ୍ଲୋ-ପିନ୍ ମୋଡିଫିକେସନ୍, କଣ୍ଟ୍ରୋଲ୍-ପ୍ରୋଗ୍ରାମ୍ ପରିବର୍ତ୍ତନ, ଇଣ୍ଟରଲକ୍ ପରିବର୍ତ୍ତନ, ଚାପ-ସିଷ୍ଟମ୍ କାର୍ଯ୍ୟ କିମ୍ବା ଯୋଗ୍ୟ ରଜନୀ ଏବଂ ମେସିନ୍ ୱିଣ୍ଡୋ ବାହାରେ ଅପରେସନ୍ ଆବଶ୍ୟକ କରେ, ଏସ୍କାଲେଟ୍ କରନ୍ତୁ | ବ୍ୟବହାର କରନ୍ତୁପ୍ରତିଷେଧକ ରକ୍ଷଣାବେକ୍ଷଣ ଗାଇଡ୍ |ପୁନରାବୃତ୍ତି ଉପକରଣ ଅନୁସନ୍ଧାନ ପାଇଁ | ଏକ ପିନ୍ଧିଥିବା ଯନ୍ତ୍ରକ cycle ଶଳ ଚକ୍ରକୁ ମନ୍ଥର କରିପାରେ, କିନ୍ତୁ ଏକ ତୀବ୍ର ନିର୍ଦ୍ଦେଶ ଏହାକୁ ମରାମତି କରିବ ନାହିଁ |
ଏକ ପ୍ରକାଶିତ ବେସଲାଇନ ସହିତ ପ୍ରକଳ୍ପ ଶେଷ କରନ୍ତୁ | କେବଳ ଉଦ୍ଭିଦର ଅନୁମୋଦନ ପ୍ରକ୍ରିୟା ମାଧ୍ୟମରେ ରେସିପି ଅପଡେଟ୍ କରନ୍ତୁ, ନମୁନା ଏବଂ ମାପ ରେକର୍ଡ ସଂଲଗ୍ନ କରନ୍ତୁ, ଏବଂ ଫଳାଫଳ କେଉଁ ଉତ୍ପାଦ, ଛାଞ୍ଚ, ରଜନୀ ଏବଂ ମେସିନ୍ ବିନ୍ୟାସକୁ ଆବୃତ କରେ ତାହା ଦର୍ଶାନ୍ତୁ | ପରିବର୍ତ୍ତନ ଲଗରେ ପ୍ରତ୍ୟାଖ୍ୟାନ ପରୀକ୍ଷଣଗୁଡିକ ରଖନ୍ତୁ | ଯେତେବେଳେ ପରବର୍ତ୍ତୀ ଶିଫ୍ଟ ଗ୍ରହଣୀୟ ଚକ୍ରକୁ ପୁନ oduc ପ୍ରକାଶ କରିପାରିବ ଏବଂ ଏହାର ସୀମା ବ୍ୟାଖ୍ୟା କରିପାରିବ, ଉନ୍ନତି ସାଧାରଣ ଉତ୍ପାଦନ ପାଇଁ ପ୍ରସ୍ତୁତ |
10 / ଉତ୍ତରଗୁଡିକବ୍ଲୋ ମୋଲିଡିଂ ଚକ୍ର ସମୟ ବିଷୟରେ ବାରମ୍ବାର ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ |
ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ଚକ୍ର ସମୟ କ’ଣ ନିର୍ଣ୍ଣୟ କରେ?
ପ୍ୟାରିସନ୍ କିମ୍ବା ସଟ୍ ପ୍ରସ୍ତୁତି, ଛାଞ୍ଚ ଗତି, ମୁଦ୍ରାସ୍ଫୀତି, ଥଣ୍ଡା, ନିଷ୍କାସନ, ଖୋଲିବା, ଟେକ୍ ଆଉଟ୍ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ହ୍ୟାଣ୍ଡଲିଂ ମାଧ୍ୟମରେ ଚକ୍ର ସମୟ ନିର୍ଣ୍ଣୟ କରାଯାଏ | ଉତ୍ପାଦ ଜ୍ୟାମିତି, କାନ୍ଥ ବଣ୍ଟନ, ରଜନୀ ଆଚରଣ, ଛାଞ୍ଚ କୁଲିଂ, ମେସିନ୍ ସ୍ଥାପତ୍ୟ ଏବଂ ଗ୍ରହଣୀୟ-ଅଂଶ ମାନଦଣ୍ଡ ସେହି ପଥ ଉପରେ ପ୍ରଭାବ ପକାଇଥାଏ | କେଉଁ ଟାଇମର୍ ଦାୟୀ ତାହା ସ୍ଥିର କରିବା ପୂର୍ବରୁ ପ୍ରକୃତ କ୍ରମ ଏବଂ ମତାମତ ସଙ୍କେତ ମାପନ୍ତୁ |
ଥଣ୍ଡା କରିବା ସବୁବେଳେ ଏକ blow ଟକା ମୋଲିଡିଂ ଚକ୍ରର ଲମ୍ବା ଅଂଶ ଅଟେ କି?
ଲିଓଣ୍ଡେଲ ବେସେଲଙ୍କ ବ୍ଲୋ ମୋଲଡିଂ ଗାଇଡ୍ ଅନୁଯାୟୀ ଅନେକ ପଲିଓଲିଫିନ୍ ପ୍ରୟୋଗରେ କୁଲିଂ ଅଧିକାଂଶ ମୋଲିଡିଂ ଚକ୍ର ଦଖଲ କରିଥାଏ, କିନ୍ତୁ ଏହା ସ୍ୱୟଂଚାଳିତ ଭାବରେ ପ୍ରତ୍ୟେକ ଧାଡିରେ ସକ୍ରିୟ ପ୍ରତିବନ୍ଧକ ନୁହେଁ | ପ୍ୟାରିସନ୍ ବିତରଣ, ଜମାକାରୀ ଭରିବା, ଛାଞ୍ଚ ସ୍ଥାନାନ୍ତର, ରୋବଟ୍ କ୍ଲିୟରାନ୍ସ, ଟ୍ରାଇମିଂ କିମ୍ବା ପରୀକ୍ଷଣ ପରବର୍ତ୍ତୀ ଆରମ୍ଭକୁ ନିୟନ୍ତ୍ରଣ କରିପାରେ | ଏକ ସମୟସୀମା ଦର୍ଶାଏ ଯେ ଥଣ୍ଡା ହ୍ରାସ କରିବା ସମ୍ପୂର୍ଣ୍ଣ ଚକ୍ରକୁ ବଦଳାଇବ କି କେବଳ ଅଂଶକୁ ଅଧିକ ଉତ୍ତପ୍ତ କରିବ |
ୱାର୍ପେଜ୍ ସୃଷ୍ଟି ନକରି କିପରି ଥଣ୍ଡା ସମୟ ହ୍ରାସ କରାଯାଇପାରିବ?
ପ୍ରଥମେ କୁଲାଣ୍ଟ ଯୋଗାଣ ଏବଂ ରିଟର୍ନ ଅବସ୍ଥା, ସର୍କିଟ ସନ୍ତୁଳନ, ଚ୍ୟାନେଲ ପରିଷ୍କାରତା, ଛାଞ୍ଚ ତାପମାତ୍ରା pattern ାଞ୍ଚା ଏବଂ ଅଂଶର ଗରମ ସ୍ଥାନ ଯାଞ୍ଚ କରନ୍ତୁ | ଚିତ୍ରାଙ୍କନ ଏବଂ ଅନୁମୋଦିତ ପ୍ରକ୍ରିୟା ସହିତ କାନ୍ଥ ବଣ୍ଟନକୁ ତୁଳନା କରନ୍ତୁ | ଗୋଟିଏ ଡକ୍ୟୁମେଣ୍ଟ୍ ହୋଇଥିବା ସ୍ଥିତିକୁ ପରିବର୍ତ୍ତନ କରନ୍ତୁ, ପ୍ରକ୍ରିୟାକୁ ସ୍ଥିର କରିବାକୁ ଅନୁମତି ଦିଅନ୍ତୁ, ଏବଂ ଆବଶ୍ୟକ ପରବର୍ତ୍ତୀ ଇଜେକସନ ବ୍ୟବଧାନ ପରେ ଆକାର ଏବଂ ଆକୃତି ଯାଞ୍ଚ କରନ୍ତୁ | ଯଦି ସମାନ ସ୍ଥାନୀୟ ଗରମ ଅଞ୍ଚଳ ରହିଥାଏ, ଛାଞ୍ଚ କିମ୍ବା କାନ୍ଥ ବଣ୍ଟନ ଇଞ୍ଜିନିୟରିଂ ସମୀକ୍ଷା ଆବଶ୍ୟକ କରିପାରନ୍ତି |
ଏକ କ୍ଷୁଦ୍ର ଚକ୍ର ସବୁବେଳେ blow ଟକା ମୋଲିଡିଂ ଆଉଟପୁଟ୍ ବ increase ାଏ କି?
ନା। ଆଉଟପୁଟ୍ ବ increases ିଥାଏ ଯେତେବେଳେ ପରିବର୍ତ୍ତିତ ଚକ୍ର ହେଉଛି ରେଖା ସୀମା ଏବଂ ଅତିରିକ୍ତ ଅଂଶ ଗ୍ରହଣ କରାଯାଏ | ଏକ ତୀବ୍ର ମେସିନ୍ ଇଭେଣ୍ଟ ଅଧିକ ଉତ୍ତପ୍ତ ଅଂଶ ସୃଷ୍ଟି କରିପାରିବ, ଅଧିକ ପ୍ରତ୍ୟାଖ୍ୟାନ, ରୋବଟ୍ ଜାମ, କ୍ଷୟକ୍ଷତି କିମ୍ବା ପରୀକ୍ଷକ ବ୍ୟାକ୍ଲଗ୍ ସୃଷ୍ଟି କରିପାରିବ | ମେଳ ଖାଉଥିବା ଉତ୍ପାଦ, ସାମଗ୍ରୀ, ଛାଞ୍ଚ, ଉପଯୋଗୀତା ଏବଂ ଗୁଣାତ୍ମକ ଅବସ୍ଥାରେ ପ୍ରତି ଘଣ୍ଟା ପ୍ରତି ଗ୍ରହଣୀୟ ଅଂଶଗୁଡିକ ତୁଳନା କରନ୍ତୁ | ଶୁଖିଲା ଚକ୍ର ଗତି, ତତ୍ତ୍ୱଗତ ଆଉଟପୁଟ୍ ଏବଂ ପୃଥକ ଚିତ୍ର ଭାବରେ ଗ୍ରହଣୀୟ ଉତ୍ପାଦନ ରଖନ୍ତୁ |
ପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ ଚକ୍ର ସମୟକୁ କିପରି ପ୍ରଭାବିତ କରେ?
ପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ ପରିବର୍ତ୍ତନ ହୁଏ ଯେଉଁଠାରେ ସାମଗ୍ରୀ ଉତ୍ପାଦ ସହିତ ବସିଥାଏ | ଅନାବଶ୍ୟକ ଭାରୀ ଅଞ୍ଚଳ ଅଧିକ ଥଣ୍ଡା ଆବଶ୍ୟକ କରିପାରନ୍ତି, ଯେତେବେଳେ ଅତ୍ୟଧିକ ପତଳା ଅଞ୍ଚଳ ଉତ୍ପାଦ ପରୀକ୍ଷଣରେ ବିଫଳ ହୋଇପାରେ | କ୍ରମାଗତ ମେସିନ୍ ଗୁଡିକରେ, କାନ୍ଥ ପ୍ରୋଫାଇଲ୍ ଚକ୍ର ସମୟ ସହିତ ସିଙ୍କ୍ରୋନାଇଜ୍ ହୋଇପାରେ, ତେଣୁ ଏକ ସମୟ ପରିବର୍ତ୍ତନ ପ୍ରୋଫାଇଲ୍ ସ୍ଥାନିତିକୁ ସ୍ଥାନାନ୍ତର କରିପାରେ | ସଂରକ୍ଷିତ ବକ୍ର ସଠିକ୍ ବୋଲି ଭାବିବା ପରିବର୍ତ୍ତେ ଏକ ଚକ୍ର ପରିବର୍ତ୍ତନ ପରେ ପ୍ରାଚୀର ଅବସ୍ଥାନ, ଅଂଶ ଓଜନ ଏବଂ ପ୍ରୋଫାଇଲ୍ ଆଲାଇନ୍ମେଣ୍ଟ ଯାଞ୍ଚ କରନ୍ତୁ |
ଚକ୍ର-ସମୟ ସମସ୍ୟା ପାଇଁ କିଙ୍ଗଲେଙ୍କୁ କେଉଁ ତଥ୍ୟ ପଠାଯିବା ଉଚିତ୍?
ମେସିନ୍ ମଡେଲ୍ ଏବଂ କଣ୍ଟ୍ରୋଲର୍ ସଂସ୍କରଣ, ଉତ୍ପାଦ ଚିତ୍ରାଙ୍କନ, ଛାଞ୍ଚ ଏବଂ ଟୁଲିଂ ଆଇଡି, ରଜନୀ ଗ୍ରେଡ୍ ଏବଂ ଲଟ୍, ରେସିପି ରିଭିଜନ୍, ଏକ ସୁରକ୍ଷିତ ସ୍ଥାନରୁ କଏଦ ହୋଇଥିବା ଚକ୍ର ଭିଡିଓ, ଇଭେଣ୍ଟ ଟାଇମଲାଇନ୍, ଆଲାର୍ମ ଇତିହାସ, ଅଂଶ ଓଜନ ଏବଂ କାନ୍ଥ ମାନଚିତ୍ର, ଜଟିଳ ପରିମାଣ, ତ୍ରୁଟି ଫଟୋ, ମେସିନ୍-ଇନଲେଟ୍ ବାୟୁ ଏବଂ କୁଲିଂ-ୱାଟର ପର୍ଯ୍ୟବେକ୍ଷଣ, ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଷ୍ଟପ୍ କାରଣ ଏବଂ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ସମୟ ମଧ୍ୟରେ ଆଉଟପୁଟ୍ ପଠାନ୍ତୁ | ଏହି ପ୍ରମାଣ ଅଲଗା ଥଣ୍ଡା, ସାଧନ, ନିୟନ୍ତ୍ରଣ, ଉପଯୋଗୀତା, ସାମଗ୍ରୀ ଏବଂ ରେଖା-ସନ୍ତୁଳନ କାରଣଗୁଡ଼ିକୁ ପୃଥକ କରିବାରେ ସାହାଯ୍ୟ କରେ |

ଗୋଟିଏ ସିଷ୍ଟମ୍ ଭାବରେ ଉତ୍ପାଦ ଏବଂ ଚକ୍ର ବିଷୟରେ ଆଲୋଚନା କରନ୍ତୁ |
ପ୍ରକୃତ ଅଂଶ ଚିତ୍ରାଙ୍କନ, ରଜନୀ, ଛାଞ୍ଚ, ମେସିନ୍ ବିନ୍ୟାସକରଣ, ସାମ୍ପ୍ରତିକ ଚକ୍ର ସମୟ ସୀମା, ଉପଯୋଗୀତା ପର୍ଯ୍ୟବେକ୍ଷଣ ଏବଂ ମାପାଯାଇଥିବା ଗୁଣାତ୍ମକ ଫଳାଫଳ ପଠାନ୍ତୁ | କିଙ୍ଗଗଲ୍ ମେସିନ୍, ଟୁଲିଂ, କଣ୍ଟ୍ରୋଲ୍ ଏବଂ ଉତ୍ପାଦନ ଲକ୍ଷ୍ୟର ପ୍ରମାଣକୁ ସମୀକ୍ଷା କରିପାରିବ |
ତୁମର ଉତ୍ପାଦନ ତଥ୍ୟ ପଠାନ୍ତୁ |ଏହି ଗାଇଡ୍ ପାଇଁ ବ୍ୟବହୃତ ଉତ୍ସ |
କିଙ୍ଗଲେ-ହୋଷ୍ଟ ହୋଇଥିବା ମାନୁଆଲଗୁଡ଼ିକ ଡକ୍ୟୁମେଣ୍ଟ୍ ହୋଇଥିବା କଣ୍ଟ୍ରୋଲ୍ ଏବଂ ମେସିନ୍ କ୍ରମ ବିଷୟରେ ବିବୃତ୍ତି ସମର୍ଥନ କରେ | ପଲିମର-ଉତ୍ପାଦକ ଗାଇଡ୍ ଶୀତଳତା ଏବଂ ତ୍ରୁଟି ସମ୍ପର୍କକୁ ସମର୍ଥନ କରେ | ଯୁକ୍ତରାଷ୍ଟ୍ରର ସୁରକ୍ଷା ସୀମା ପାଇଁ OSHA ଉତ୍ସଗୁଡିକ ଅନ୍ତର୍ଭୂକ୍ତ କରାଯାଇଛି | ଏହି ଉତ୍ସଗୁଡ଼ିକ ମଧ୍ୟରୁ କ every ଣସିଟି ପ୍ରତ୍ୟେକ ଉତ୍ପାଦ କିମ୍ବା ଯନ୍ତ୍ର ପାଇଁ ଏକ ସର୍ବଭାରତୀୟ ଚକ୍ର ଲକ୍ଷ୍ୟ ପ୍ରଦାନ କରେ ନାହିଁ |
- କିଙ୍ଗଲେ-ହୋଷ୍ଟ ଅଟୋମେଟିକ୍ ବ୍ଲୋ ମୋଲଡିଂ ମେସିନ୍ ଅପରେସନ୍ ମାନୁଆଲ୍ |, ସେପ୍ଟେମ୍ବର 8, 2026 ରେ ପ୍ରବେଶ ହୋଇଛି |
- ମୋଗ ଡିଜିପ୍ୟାକ୍ III ପ୍ୟାରିସନ୍ ୱାଲ୍ ମୋଟା ନିୟନ୍ତ୍ରକ ମାନୁଆଲ୍, MRJ06301 |, କିଙ୍ଗଗଲ୍ ଦ୍ୱାରା ଆୟୋଜିତ, ସେପ୍ଟେମ୍ବର 8, 2026 ରେ ପ୍ରବେଶ କରିଥିଲା |
- LyondellBasell, Polyolefin Blow Molding ପାଇଁ ଏକ ଗାଇଡ୍ |, ସେପ୍ଟେମ୍ବର 8, 2026 ରେ ପ୍ରବେଶ ହୋଇଛି |
- ଫର୍ମୋସା ପ୍ଲାଷ୍ଟିକ୍, ପଲିଥିନ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲଡିଂ ପ୍ରକ୍ରିୟା ଗାଇଡ୍ |, ସେପ୍ଟେମ୍ବର 8, 2026 ରେ ପ୍ରବେଶ ହୋଇଛି |
- OSHA 29 CFR 1910.147, ବିପଦପୂର୍ଣ୍ଣ ଶକ୍ତିର ନିୟନ୍ତ୍ରଣ |, ସେପ୍ଟେମ୍ବର 8, 2026 ରେ ପ୍ରବେଶ ହୋଇଛି |
- OSHA 29 CFR 1910.212, ସମସ୍ତ ମେସିନ୍ ପାଇଁ ସାଧାରଣ ଆବଶ୍ୟକତା |, ସେପ୍ଟେମ୍ବର 8, 2026 ରେ ପ୍ରବେଶ ହୋଇଛି |