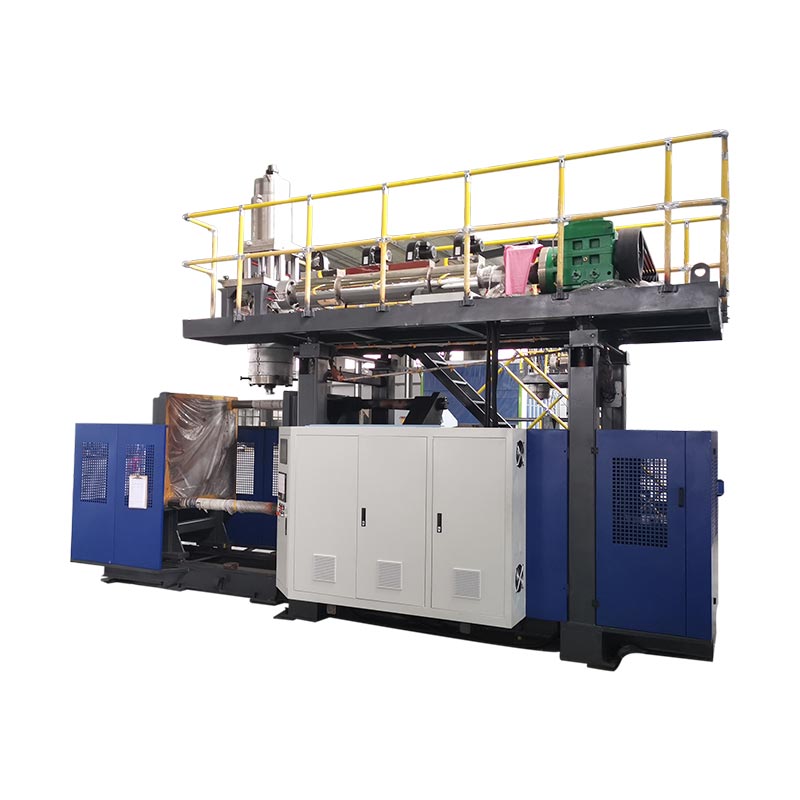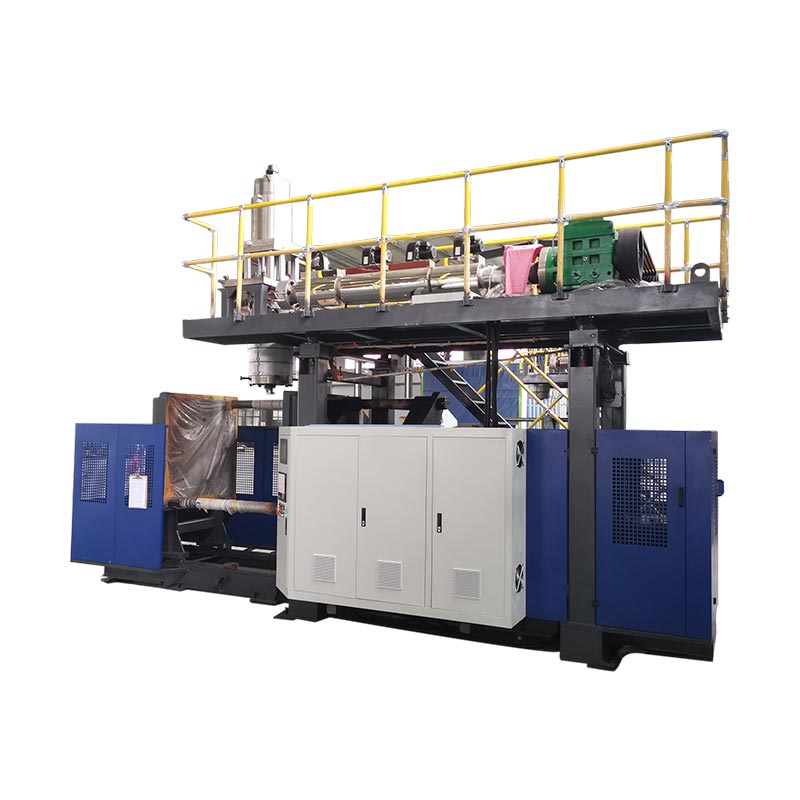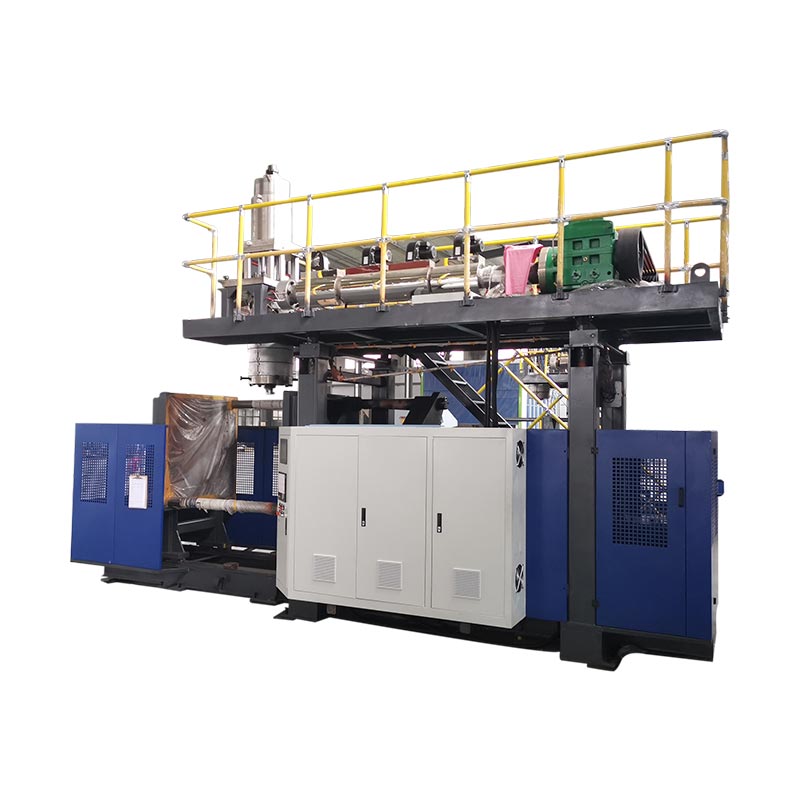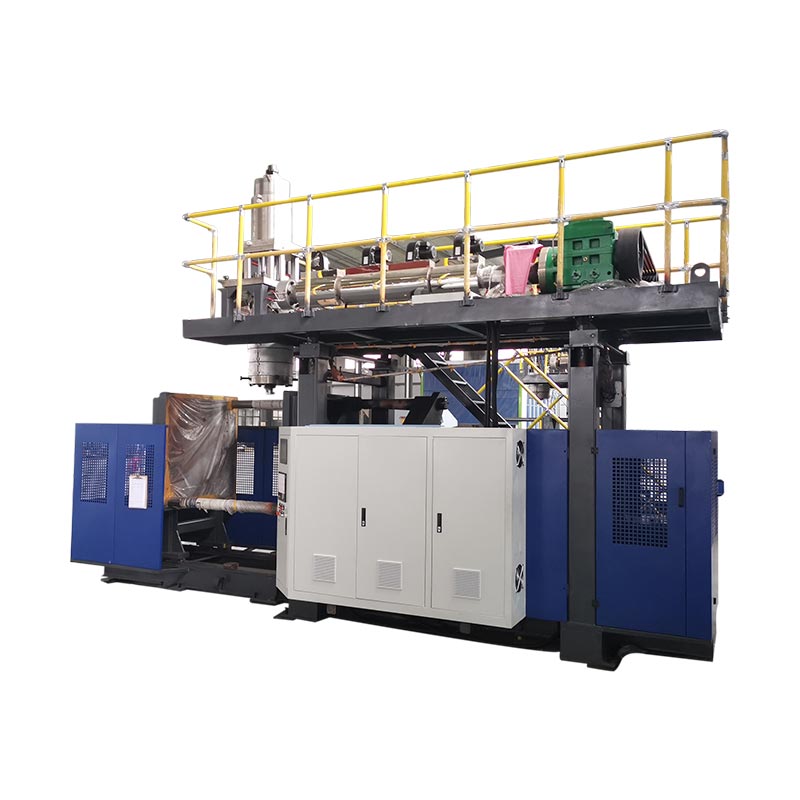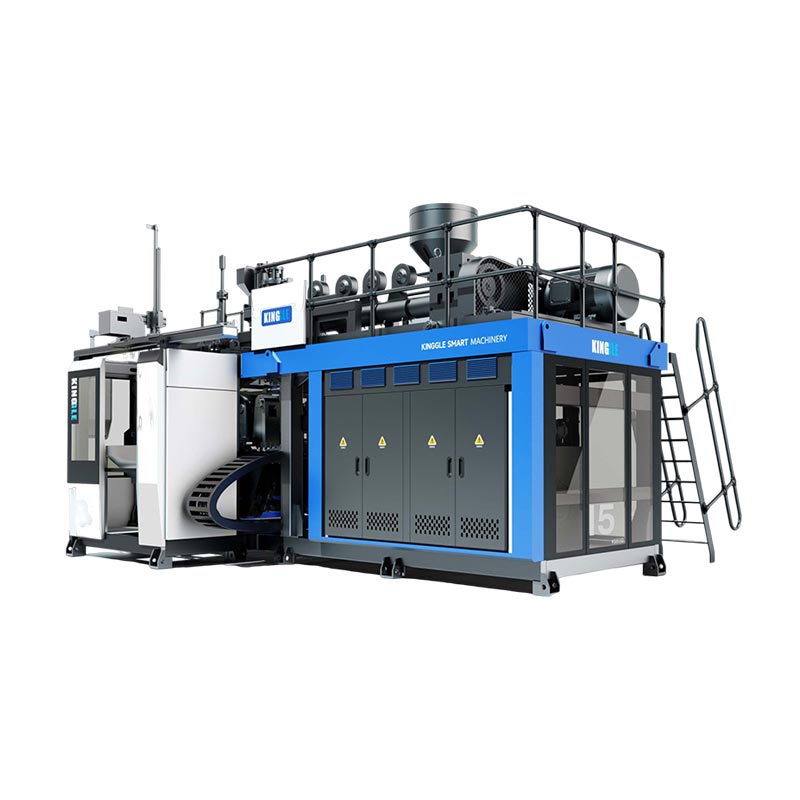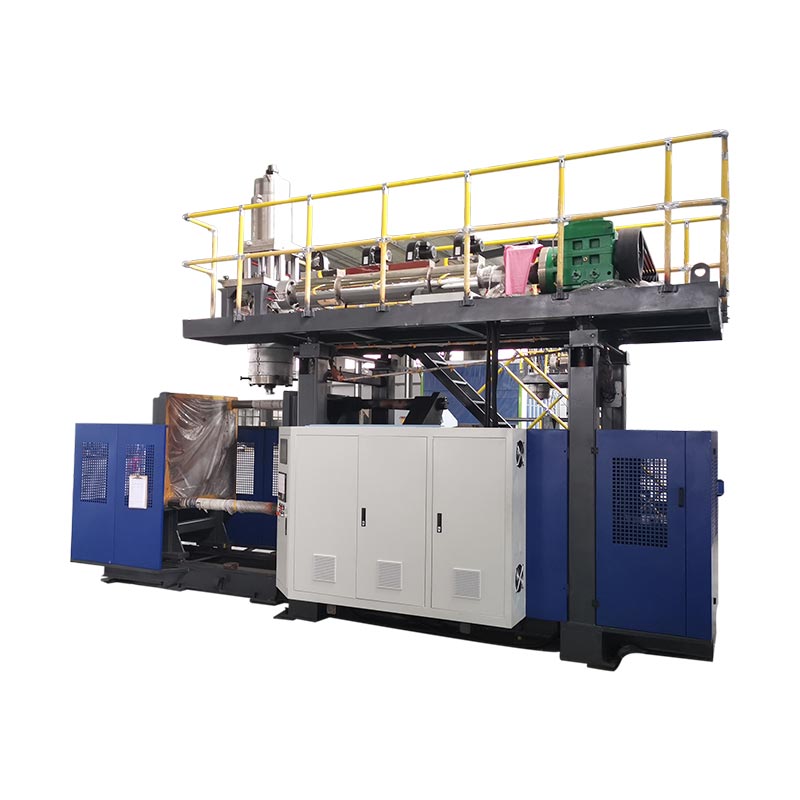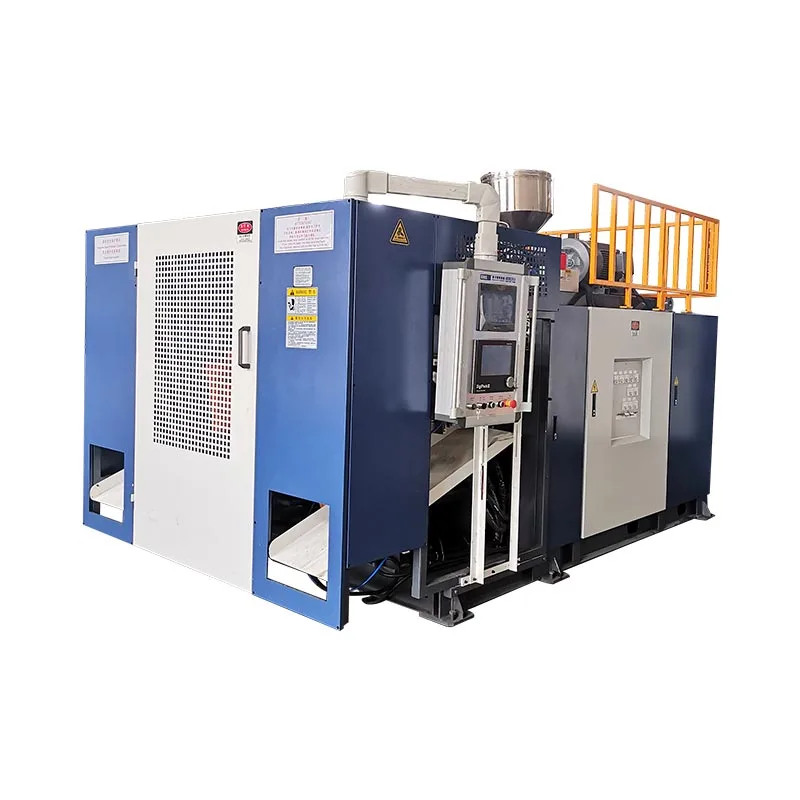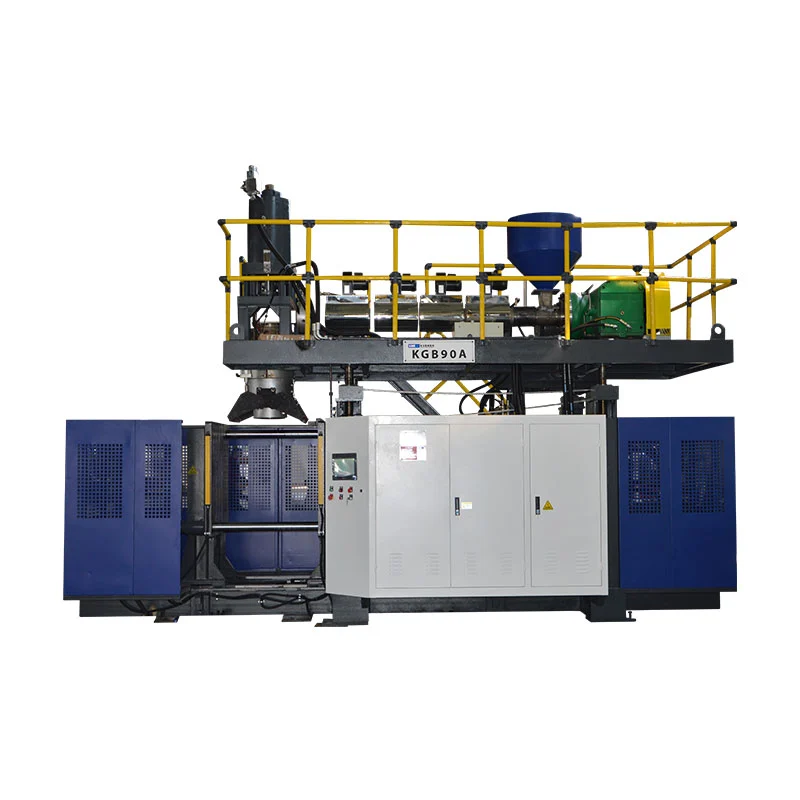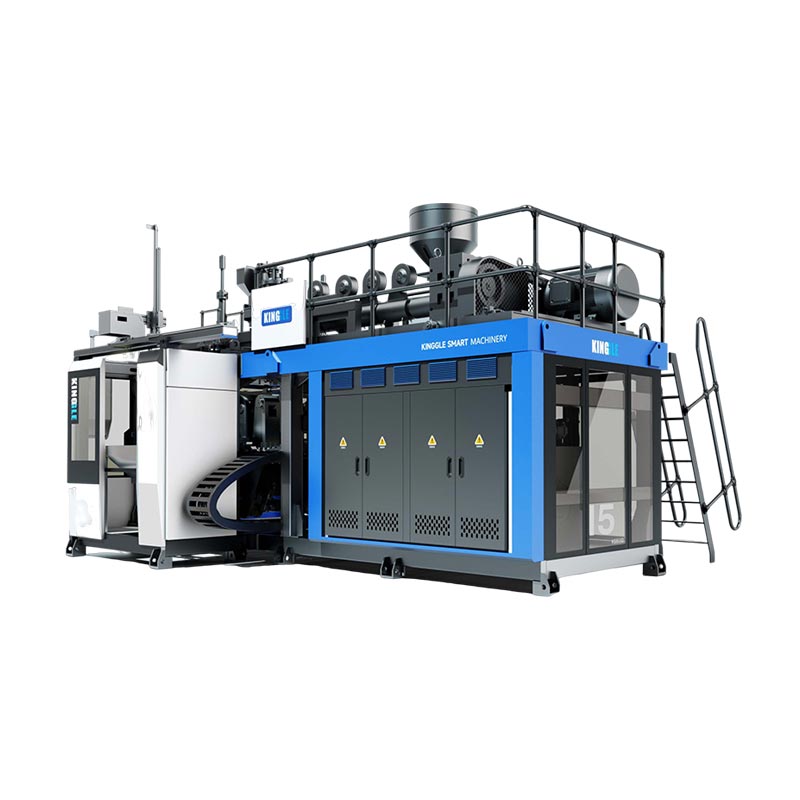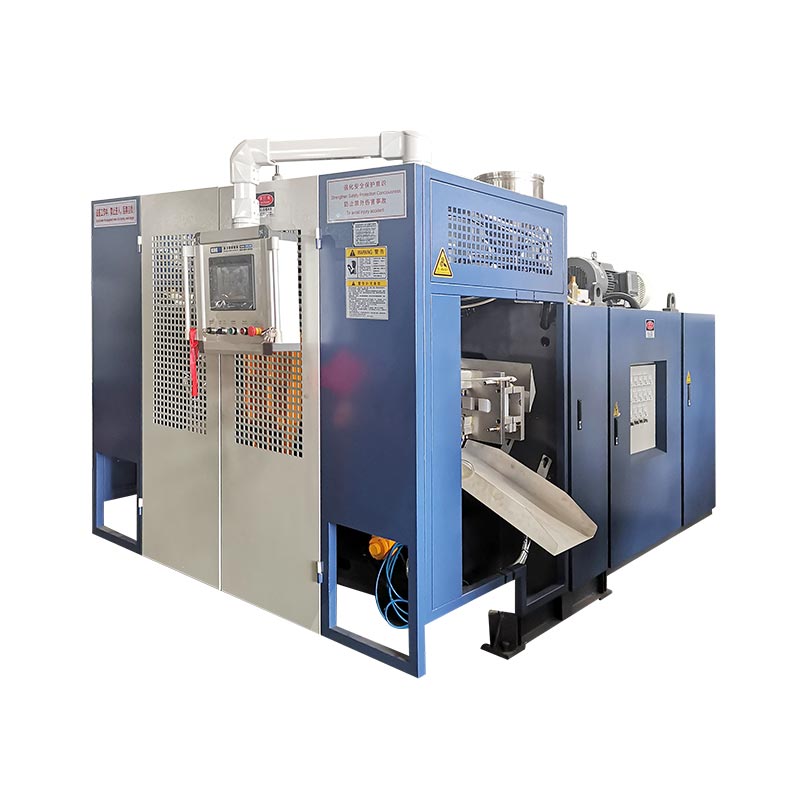
ଯେତେବେଳେ ଏକ ନୂତନ ମୋଲ୍ଡ, ସାମଗ୍ରୀ ପଥ, ଟୁଲିଂ, ରେସିପି ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ସେଟଅପ୍ ସଠିକ୍ ଭାବରେ ଚିହ୍ନଟ ହୁଏ ଏବଂ ନୂତନ ଅଂଶ ଏହାର ନିର୍ଦ୍ଦିଷ୍ଟ ଯାଞ୍ଚଗୁଡିକ ପାସ୍ କଲାବେଳେ ଏକ ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ ପରିବର୍ତ୍ତନ ସମ୍ପୂର୍ଣ୍ଣ ହୁଏ |ସ୍ୱୟଂଚାଳିତ ଚକ୍ର ଆରମ୍ଭ କରିବା ଏକ ମଧ୍ୟବର୍ତ୍ତୀ ମାଇଲଖୁଣ୍ଟ, ସମାପ୍ତିର ପ୍ରମାଣ ନୁହେଁ | ନିରାପଦ ଏବଂ ଦ୍ରୁତତମ ବ୍ୟବହାରିକ ପଦ୍ଧତି ହେଉଛି ଷ୍ଟପ୍ ପୂର୍ବରୁ ସମ୍ଭବ ସବୁକିଛି ପ୍ରସ୍ତୁତ କରିବା, ଉନ୍ମୋଚିତ କାର୍ଯ୍ୟ ପାଇଁ ବିପଜ୍ଜନକ ଶକ୍ତି ପୃଥକ କରିବା, ନିୟନ୍ତ୍ରିତ କ୍ରମରେ କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ପୁନ restore ସ୍ଥାପନ କରିବା ଏବଂ ପ୍ରଥମ ଗ୍ରହଣୀୟ ଉତ୍ପାଦନ ୱିଣ୍ଡୋରେ ସମୟ ମାପିବା, ଗ୍ରହଣୀୟ ସଂଜ୍ଞା, ପରିବର୍ତ୍ତନ କ୍ଷତି, ଦାୟିତ୍ ver ପ୍ରାପ୍ତ ଅନୁମୋଦନକାରୀ ଏବଂ ଆବଶ୍ୟକୀୟ ପ୍ରମାଣ ସହିତ ଦଳ ନିୟନ୍ତ୍ରିତ ତଥା ଅନୁସନ୍ଧାନଯୋଗ୍ୟ ଉତ୍ପାଦନ ଆଧାରରୁ ପରବର୍ତ୍ତୀ ଉତ୍ପାଦନ ଅଭିଯାନ ଆରମ୍ଭ କରିବା ପୂର୍ବରୁ ରେକର୍ଡ କରାଯାଇଛି |

ଟର୍ମିନୋଲୋଜି ଟିପ୍ପଣୀ:ଉତ୍ପାଦନ ଦଳ ଏହି କାର୍ଯ୍ୟକୁ ଏକ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ ପରିବର୍ତ୍ତନ, ବ୍ଲୋ ମୋଲଡିଂ ମୋଲ୍ଡ ପରିବର୍ତ୍ତନ, ମୋଲ୍ଡ ସ୍ ap ାପ୍, ଟୁଲ୍ ପରିବର୍ତ୍ତନ, ବୋତଲ ଲାଇନ ପରିବର୍ତ୍ତନ, ବ୍ଲୋ ମୋଲିଡିଂ ରଙ୍ଗ ପରିବର୍ତ୍ତନ, ବ୍ଲୋ ମୋଲିଡିଂ ରଜନୀ ପରିବର୍ତ୍ତନ କିମ୍ବା ବ୍ଲୋ ମୋଲିଡିଂ ରେସିପି ପରିବର୍ତ୍ତନ ଭାବରେ ବର୍ଣ୍ଣନା କରିପାରନ୍ତି | ଏହି ଲେବଲଗୁଡ଼ିକ ଆଚ୍ଛାଦନ କରେ, କିନ୍ତୁ ସେମାନେ ସର୍ବଦା ସମାନ ପରିସରକୁ ବର୍ଣ୍ଣନା କରନ୍ତି ନାହିଁ | ଚାକିରି ପ୍ୟାକେଟରେ କେଉଁ ଶାରୀରିକ, ବସ୍ତୁ, ଡିଜିଟାଲ୍ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଉପାଦାନଗୁଡ଼ିକ ପରିବର୍ତ୍ତନ ହେବ ତାହା ଦର୍ଶାଇବା ଉଚିତ୍ |
ପାଞ୍ଚଟି ନିଷ୍ପତ୍ତି ଯାହା ପରିବର୍ତ୍ତନକୁ ନିୟନ୍ତ୍ରଣ କରେ |
- ଏକ ଗ୍ରହଣୀୟ ଅଂଶ ଏବଂ ସ୍ଥିର ଉତ୍ପାଦନ ୱିଣ୍ଡୋ ଭାବରେ ଫିନିସିଂ ପଏଣ୍ଟକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |
- ପ୍ରତ୍ୟେକ ପରିବର୍ତ୍ତିତ ଆଇଟମ୍ ଚିହ୍ନଟ କରନ୍ତୁ: ଛାଞ୍ଚ, ଡାଏ ଟୁଲିଂ, ବ୍ଲୋ ପିନ, ରଜନୀ, ରଙ୍ଗ, ରେସିପି ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଉପକରଣ |
- ଯେଉଁଠାରେ ସୁରକ୍ଷିତ, ସ୍ଥଗିତ-ମେସିନ୍ ୱିଣ୍ଡୋ ବାହାରେ ଯାଞ୍ଚ, ଷ୍ଟେଜ୍ ଏବଂ ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ଘୁଞ୍ଚାନ୍ତୁ |
- ଯେକ anyone ଣସି ବ୍ୟକ୍ତି ଏକ ବିପଦପୂର୍ଣ୍ଣ ଜୋନ୍ରେ ପ୍ରବେଶ କରିବା ପୂର୍ବରୁ ସାଇଟର ପ୍ରାଧିକୃତ ବିପଜ୍ଜନକ ଶକ୍ତି ପ୍ରଣାଳୀ ବ୍ୟବହାର କରନ୍ତୁ |
- ଅନୁମୋଦିତ ସେଟଅପ୍ ଏବଂ ପ୍ରମାଣ ରେକର୍ଡ କରନ୍ତୁ ତେଣୁ ପରବର୍ତ୍ତୀ ଚାଲିବା ଏକ ନିୟନ୍ତ୍ରିତ ବେସଲାଇନରୁ ଆରମ୍ଭ ହେବ |
| ଡୋମେନ୍ ପରିବର୍ତ୍ତନ କରନ୍ତୁ | | ନୂତନ କାର୍ଯ୍ୟ ସହିତ କ’ଣ ମେଳ ଖାଇବା ଜରୁରୀ | | ପ୍ରମାଣ ପୁନ Rest ଆରମ୍ଭ କରନ୍ତୁ | | ସାଧାରଣ ଲୁକ୍କାୟିତ ନିର୍ଭରଶୀଳତା | |
|---|---|---|---|
| ଛାଞ୍ଚ ଏବଂ ଇଣ୍ଟରଫେସ୍ | | ସଠିକ୍ ସଂଶୋଧନ, ମାଉଣ୍ଟିଂ, ଥଣ୍ଡା, ବ୍ଲୋ-ପିନ୍ / କୋର୍ ଏବଂ ଟେକ୍ ଆଉଟ୍ ସମ୍ପର୍କ | | ନିୟନ୍ତ୍ରିତ ମାନୁଆଲ୍ ଗତି ଏବଂ ଲିକ୍ ମୁକ୍ତ ସଂଯୋଗଗୁଡ଼ିକ | | ହୋସ୍ ରାଉଟିଙ୍ଗ୍, ସେନ୍ସର ପୋଜିସନ୍ କିମ୍ବା ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କ୍ଲିୟରାନ୍ସ | |
| ମର ଏବଂ ପ୍ୟାରିସନ୍ ଟୁଲିଂ | | ଅନୁମୋଦିତ ସାଧନ ପରିଚୟ, ଯାନ୍ତ୍ରିକ ସ୍ଥିତି ଏବଂ କାଲିବ୍ରେସନ୍ | | ସିଧା, ସ୍ଥିର ପ୍ୟାରିସନ୍ ଛାଞ୍ଚ ପାଇଁ ସ୍ଥିତ | | ଟୁଲ୍ ଫାଇଲ୍ ସଂସ୍ଥାପିତ ହାର୍ଡୱେର୍ ସହିତ ମେଳ ଖାଉ ନାହିଁ | |
| ସାମଗ୍ରୀ ଏବଂ ରଙ୍ଗ | | ସଠିକ୍ ରେଜନ୍ ଗ୍ରେଡ୍, ଲଟ୍, ମାଷ୍ଟରବ୍ୟାଚ୍ ଏବଂ ଅନୁମୋଦିତ ପୁନ r ନିର୍ଦ୍ଦେଶ ନିୟମ | | ପରିଷ୍କାର, ଏକମାତ୍ର ତରଳିବା ଏବଂ ଅନୁସନ୍ଧାନଯୋଗ୍ୟ ପଦାର୍ଥ ପରିବର୍ତ୍ତନ | | ପୁରୁଣା ରଜନୀ କିମ୍ବା ରଙ୍ଗ ପଥ ପରିଚାଳନା ଏବଂ ତରଳିବାରେ ରହିଥାଏ | |
| ରେସିପି ଏବଂ ନିୟନ୍ତ୍ରଣ | | ସ୍ଥାପିତ ଉତ୍ପାଦ ପ୍ୟାକେଜ୍ ପାଇଁ ରେସିପି ସଂଶୋଧନ | | ଏକ ନିୟନ୍ତ୍ରିତ ଚକ୍ର ମାଧ୍ୟମରେ ନିର୍ଦ୍ଦେଶ ଏବଂ ପ୍ରକୃତ ସ୍ଥିତି ଏକମତ | | ସଞ୍ଚିତ ରେସିପି ବାହାରେ ଏକ ପୁରୁଣା ଉତ୍ପାଦ ମୂଲ୍ୟ ବଞ୍ଚିଥାଏ | |
| ଅଂଶ ଏବଂ ରେଖା ଗ୍ରହଣ | ଚିତ୍ରାଙ୍କନ, ଭିଜୁଆଲ୍ ସୀମା, ଓଜନ, କାନ୍ଥ, ପରିମାପ ଏବଂ କାର୍ଯ୍ୟକ୍ଷମ ପରୀକ୍ଷଣ | | କ୍ରମାଗତ କିମ୍ବା ସମୟ-ଆଧାରିତ ଗ୍ରହଣ ୱିଣ୍ଡୋକୁ ବ୍ୟାଖ୍ୟା କରାଯାଇଛି | | ଟ୍ରାଇମର୍, ଲିକ୍ ପରୀକ୍ଷକ, କନଭେୟର କିମ୍ବା ପ୍ୟାକ୍ ଆଉଟ୍ ପୁରୁଣା SKU ବ୍ୟବହାର କରେ | |
ନୂତନ ବୋତଲ ଅନୁମୋଦନ ହେଲେ ହିଁ ଏକ ପରିବର୍ତ୍ତନ ସଂପୂର୍ଣ୍ଣ ହୋଇଥାଏ |
ଉଦ୍ଭିଦ ପ୍ରାୟତ the ଶବ୍ଦ ବ୍ୟବହାର କରନ୍ତି |ପରିବର୍ତ୍ତନବିଭିନ୍ନ ଭିନ୍ନ ଇଭେଣ୍ଟ ପାଇଁ | ଯେତେବେଳେ ନୂଆ ଛାଞ୍ଚ ବନ୍ଦ ହୋଇଯାଏ, ଜଣେ ସୁପରଭାଇଜର ଘଣ୍ଟା ବନ୍ଦ କରିପାରନ୍ତି | ପ୍ରଥମ ସ୍ୱୟଂଚାଳିତ ଚକ୍ର ଆରମ୍ଭ ହେଲେ ଅନ୍ୟ ଜଣେ ଏହାକୁ ବନ୍ଦ କରିପାରେ | ଗୁଣବତ୍ତା ସମାପ୍ତିକୁ ପ୍ରଥମ ଭାଗ ଭାବରେ ପରିଭାଷିତ କରିପାରେ ଯାହା ଯା inspection ୍ଚ ପାସ୍ କରେ, ଯେତେବେଳେ ଉତ୍ପାଦନ ଗ୍ରହଣୀୟ ଅଂଶଗୁଡ଼ିକର ସ୍ଥାୟୀ ରନ୍ ଆବଶ୍ୟକ କରେ | ଏହି ସଂଜ୍ଞାଗୁଡ଼ିକ ବିଭିନ୍ନ ସଂଖ୍ୟା ଉତ୍ପାଦନ କରେ, ତେଣୁ ଆରମ୍ଭ ଏବଂ ଶେଷ ପଏଣ୍ଟ ସ୍ଥିର ନହେବା ପର୍ଯ୍ୟନ୍ତ ଏକ ପରିବର୍ତ୍ତନ-ସମୟ ତୁଳନା ଅର୍ଥହୀନ |
ଏକ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ଲାଇନ୍ ପାଇଁ, ଏକ ଉପଯୋଗୀ ଆରମ୍ଭ ବିନ୍ଦୁ ହେଉଛି ଯାଉଥିବା ଚାକିରିରୁ ଶେଷ ଗ୍ରହଣୀୟ ଅଂଶ | ଆସୁଥିବା କାର୍ଯ୍ୟ ପାଇଁ ଏକ ଉପଯୋଗୀ ଫିନିସ ପଏଣ୍ଟ ହେଉଛି ପ୍ରଥମ ଗ୍ରହଣୀୟ ଉତ୍ପାଦନ ୱିଣ୍ଡୋ | ଉଦ୍ଭିଦ ନିଶ୍ଚିତ ଭାବରେ ସେହି ୱିଣ୍ଡୋକୁ ବ୍ୟାଖ୍ୟା କରିବ | ଏହା କ୍ରମାଗତ ସଂଖ୍ୟାର ଏକ ସେଟ୍ ସଂଖ୍ୟା, ସ୍ଥିର ଅବସ୍ଥାରେ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ସମୟ କିମ୍ବା ଷ୍ଟେସନ୍, ଗୁହାଳ କିମ୍ବା ଡାଏ ଆଉଟଲେଟ୍ ମଧ୍ୟରେ ଏକ ନମୁନା ନିୟମ ହୋଇପାରେ | ଆବଶ୍ୟକତା ନିୟନ୍ତ୍ରିତ ଉତ୍ପାଦ କିମ୍ବା ପ୍ରକ୍ରିୟା ନିର୍ଦ୍ଦିଷ୍ଟକରଣରେ ଅଛି, ଏକ ଅପରେଟରଙ୍କ ସ୍ମୃତିରେ ନୁହେଁ |
ଏହି ସଂଜ୍ଞା କାର୍ଯ୍ୟକୁ ପ୍ରକାଶ କରେ ଯାହା କେବଳ ଏକ ମେଟ୍ରିକ୍ ଲୁଚାଇଥାଏ | ଆସୁଥିବା ଉତ୍ପାଦରେ ଅନ୍ୟ ଏକ ଡାଏ କିମ୍ବା ମାଣ୍ଡ୍ରେଲ୍, ବ୍ଲୋ ପିନ୍, ବେକ ଟୁଲିଂ, କୋର୍ ମୁଭିନ୍, ପ୍ୟାରିସନ୍ ପ୍ରୋଫାଇଲ୍, ରଜନୀ, ରଙ୍ଗ, ପୁନ r ନିର୍ଦ୍ଦେଶ ନିୟମ, ଲିକ୍-ଟେଷ୍ଟ୍ ପ୍ରୋଗ୍ରାମ୍, ଟ୍ରାଇମିଂ ଫିକ୍ଚର୍, ଲେବଲ୍, କନଭେୟର ଗାଇଡ୍ କିମ୍ବା ପ୍ୟାକ୍ ଆଉଟ୍ ପ୍ୟାଟର୍ ଆବଶ୍ୟକ ହୋଇପାରେ | ଯେତେବେଳେ ଭ physical ତିକ ଛାଞ୍ଚ ସଂସ୍ଥାପିତ ରହେ, ଏକ ପଦାର୍ଥ ଏବଂ ରେସିପି ପରିବର୍ତ୍ତନ ଏକ ପୂର୍ଣ୍ଣ ପ୍ଲାଷ୍ଟିକ୍ ବୋତଲ ଉତ୍ପାଦନ ପରିବର୍ତ୍ତନ ହୋଇପାରେ |
ଫଳାଫଳକୁ ଚାରୋଟି ପଦକ୍ଷେପରେ ପୃଥକ କରନ୍ତୁ: ସ୍ଥଗିତ-ମେସିନ୍ ସମୟ, ପ୍ରଥମେ ଗଠିତ ଅଂଶ, ସମୟ ପ୍ରଥମେ ଗ୍ରହଣୀୟ ଅଂଶ ଏବଂ ଗ୍ରହଣୀୟ ଉତ୍ପାଦନ ୱିଣ୍ଡୋରେ ସମୟ | ରେକର୍ଡ ସେଟଅପ୍ ସେହି ସମୟ ସହିତ ପରିମାଣକୁ ପ୍ରତ୍ୟାଖ୍ୟାନ କରେ ଏବଂ ଶୁଦ୍ଧ କରେ | ଏହା ପ୍ରତିଜ୍ଞା କରେ ନାହିଁ ଯେ ପ୍ରତ୍ୟେକ ସଂଖ୍ୟା ହ୍ରାସ ପାଇବ | ଏହା କ୍ଷୟକୁ ଦୃଶ୍ୟମାନ କରିଥାଏ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଲାଇନ୍ କିମ୍ବା ଗୁଣାତ୍ମକ ଗେଟ୍ ଅଂଶଗୁଡ଼ିକୁ ପ୍ରତ୍ୟାଖ୍ୟାନ କରୁଥିବାବେଳେ ଏକ ସଫଳ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ ପରିବର୍ତ୍ତନ ଭାବରେ ଏକ ଶୀଘ୍ର ପୁନ art ଆରମ୍ଭକୁ ରୋକିଥାଏ |
ମେସିନ୍ ବନ୍ଦ ହେବା ପୂର୍ବରୁ ନୂତନ ଉତ୍ପାଦ ପ୍ୟାକେଜ୍ ଯୋଜନା କରନ୍ତୁ |
ଯାଉଥିବା କାର୍ଯ୍ୟଟି ଚାଲୁଥିବାବେଳେ ପରିବର୍ତ୍ତନ ଏକ ସୂଚନା ଯାଞ୍ଚ ଭାବରେ ଆରମ୍ଭ ହେବା ଉଚିତ | ଗୋଟିଏ ରିଲିଜ୍ ହୋଇଥିବା ଚାକିରି ପ୍ୟାକେଟ୍ ନିର୍ମାଣ କରନ୍ତୁ ଯାହା ଅଂଶ ଚିତ୍ରାଙ୍କନ ଏବଂ ସଂଶୋଧନ, ରଜନୀ ଗ୍ରେଡ୍, ମାଷ୍ଟରବ୍ୟାଚ୍, ଅନୁମତିପ୍ରାପ୍ତ ରିଗ୍ରାଇଣ୍ଡ, ଟାର୍ଗେଟ୍ ପାର୍ଟ ଓଜନ, ଜଟିଳ ପରିମାଣ, କାନ୍ଥର ଘନତା ଅବସ୍ଥାନ, ଭିଜୁଆଲ୍ ମାନଦଣ୍ଡ, କାର୍ଯ୍ୟକ୍ଷମ ପରୀକ୍ଷଣ ଏବଂ ଆଶା କରାଯାଉଥିବା ପ୍ୟାକ୍ ଆଉଟ୍ ଚିହ୍ନଟ କରେ | ଛାଞ୍ଚ, ଡାଏ ଟୁଲିଂ, ବ୍ଲୋ ପିନ୍, ଇନ୍ସର୍ଟ, ଟେକ୍ ଆଉଟ୍ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଫିକ୍ଚର୍ ପରିଚୟ ଯୋଡନ୍ତୁ | ଯଦି ଦୁଇଟି ଆଇଟମ୍ ଏକ ସାଧାରଣ ନାମ ଅଂଶୀଦାର କରେ, ସ୍ଥାୟୀ ID କିମ୍ବା ସଂଶୋଧନ-ନିୟନ୍ତ୍ରିତ ଫଟୋଗ୍ରାଫ୍ ବ୍ୟବହାର କରନ୍ତୁ ଯାହା ଦ୍ the ାରା ସେଟଅପ୍ ଦଳ ଦୃଶ୍ୟ ଅନୁଯାୟୀ ଚୟନ କରୁନାହାଁନ୍ତି |
କିଙ୍ଗଲେଙ୍କ ପ୍ରକାଶିତ |ବିକ୍ରୟ ପ୍ରକ୍ରିୟାଏକ ମେସିନ୍ ସମାଧାନ ବାଛିବା ପୂର୍ବରୁ କ୍ରେତାମାନଙ୍କୁ ଉତ୍ପାଦ ଫଟୋଗ୍ରାଫ୍ କିମ୍ବା ଚିତ୍ର, ଓଜନ, ଆକାର, ସାମଗ୍ରୀ, ଘନତା, ଆଉଟପୁଟ୍ ଏବଂ ରାସାୟନିକ-ପ୍ରତିରୋଧ ଆବଶ୍ୟକତା ପ୍ରଦାନ କରିବାକୁ କହିଥାଏ | ସମାନ ଇନପୁଟ୍ ବର୍ଗଗୁଡିକ ପରବର୍ତ୍ତୀ ପରିବର୍ତ୍ତନ ସମୟରେ ମୂଲ୍ୟବାନ ଅଟେ କାରଣ ସେମାନେ ମେସିନ୍ ସେଟଅପ୍ ଉତ୍ପାଦନ କରୁଥିବା ଅଂଶ ସହିତ ସଂଯୋଗ କରନ୍ତି | ଉତ୍ପାଦନ ପ୍ୟାକେଟ୍ ମୂଳ ଅନୁସନ୍ଧାନ ଅପେକ୍ଷା ଅଧିକ ନିର୍ଦ୍ଦିଷ୍ଟ ହେବା ଉଚିତ ଏବଂ ପ୍ରକୃତ ମେସିନ୍, ଛାଞ୍ଚ ଏବଂ ସାମଗ୍ରୀ ମିଶ୍ରଣ ପାଇଁ କେବଳ ଅନୁମୋଦିତ ମୂଲ୍ୟ ଧାରଣ କରିବା ଉଚିତ |
ନିର୍ବାହ, ଜଗିବା କିମ୍ବା ପଦାର୍ଥ ପ୍ରବାହରେ ବାଧା ନ ଦେଇ ନିର୍ଦ୍ଦିଷ୍ଟ ଅଞ୍ଚଳରେ ପରବର୍ତ୍ତୀ ଛାଞ୍ଚ ଏବଂ ଯାଞ୍ଚ ହୋଇଥିବା ସହାୟକ ସାମଗ୍ରୀଗୁଡିକ ଷ୍ଟେଜ୍ କରନ୍ତୁ | ଲିଫ୍ଟ ପଏଣ୍ଟ ଏବଂ ପ୍ଲାଣ୍ଟର ଲିଫ୍ଟ ଯୋଜନା ଯାଞ୍ଚ କରନ୍ତୁ, କିନ୍ତୁ ଛାଞ୍ଚର ନାମକରଣ ଆକାରରୁ ଉଠାଇବା କ୍ଷମତା ଅନୁମାନ କରନ୍ତୁ ନାହିଁ | ନିଶ୍ଚିତ କରନ୍ତୁ ଯେ କୁଲିଂ ସଂଯୋଗ, ବାୟୁ ସଂଯୋଗ, ସେନ୍ସର, କେବୁଲ ଏବଂ ଫାଷ୍ଟେନର୍ ଉପସ୍ଥିତ ଏବଂ ସଠିକ୍ ଭାବରେ ଚିହ୍ନଟ ହୋଇଛି | ନିର୍ବାହୀ ପଦାର୍ଥ ନିୟନ୍ତ୍ରଣ ଉପକରଣ ଏବଂ ପୃଥକ ପାତ୍ରଗୁଡିକ ବାହାରକୁ ଯାଉଥିବା ରଜନୀ, ସ୍ଥାନାନ୍ତର ସାମଗ୍ରୀ ଏବଂ ପ୍ରତ୍ୟାଖ୍ୟାନ ଅଂଶଗୁଡିକ ପାଇଁ ପ୍ରସ୍ତୁତ କରନ୍ତୁ | ଯଦି ରେଖା ଏକ ଟ୍ରାଇମର୍, ଲିକ୍ ପରୀକ୍ଷକ, ଲେବେଲର୍ କିମ୍ବା କନଭେୟର ଅନ୍ତର୍ଭୂକ୍ତ କରେ, ତେବେ ଏହାର ରେସିପି ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ ଏବଂ ସମାନ ପ୍ରସ୍ତୁତି ସମୀକ୍ଷାରେ ଅଂଶ ପରିବର୍ତ୍ତନ କରନ୍ତୁ |
ଅନ୍ତିମ ପୁରୁଣା ଅଂଶ ପୂର୍ବରୁ ଏକ ସ୍ୱଳ୍ପ ପ୍ରସ୍ତୁତି ନିଷ୍ପତ୍ତି ଧରି ରଖନ୍ତୁ | ଛାଞ୍ଚ ସେଟର୍ ସାଧନ ଏବଂ ଉଠାଇବା ପ୍ରସ୍ତୁତିକୁ ନିଶ୍ଚିତ କରେ, ସାମଗ୍ରୀ ନିୟନ୍ତ୍ରଣ ସଠିକ୍ ଲଟ୍ ଏବଂ ପରିଷ୍କାର ମାର୍ଗ ନିଶ୍ଚିତ କରେ, ଅପରେଟର ରେସିପି ପ୍ରବେଶକୁ ନିଶ୍ଚିତ କରେ, ରକ୍ଷଣାବେକ୍ଷଣ କ scheduled ଣସି ନିର୍ଧାରିତ କାର୍ଯ୍ୟକୁ ନିଶ୍ଚିତ କରେ, ଏବଂ ଗୁଣବତ୍ତା ନମୁନା ଯୋଜନାକୁ ନିଶ୍ଚିତ କରେ | ଯଦି ଏକ ଆବଶ୍ୟକୀୟ ଆଇଟମ୍ ଅନୁପସ୍ଥିତ ଅଛି, ବ୍ୟବହାରିକ ସମୟରେ ଚାଲୁଥିବା କାର୍ଯ୍ୟକୁ ଛାଡିଦିଅ | ଯୋଜନାବଦ୍ଧ ଷ୍ଟପ୍ ପୂର୍ବରୁ ସମସ୍ୟା ଆବିଷ୍କାର କରିବା, ନିରାପତ୍ତା ସର୍ଟକଟ୍ ନ ନେଇ ଡାଉନଟାଇମ୍ କୁ ପ୍ରସ୍ତୁତି ସମୟକୁ ରୂପାନ୍ତର କରିଥାଏ |
ଛାଞ୍ଚ କିମ୍ବା ସାଧନ କାର୍ଯ୍ୟ ପୂର୍ବରୁ ବିପଜ୍ଜନକ ଶକ୍ତି ନିୟନ୍ତ୍ରଣ କରନ୍ତୁ |
ଏକ blow ଟକା ମୋଲିଡିଂ ମଡ୍ଡ ପରିବର୍ତ୍ତନ ଲୋକଙ୍କୁ ଗତି ବନ୍ଦ କରିବା, ପ୍ଲାଟେନ୍ ଚଳାଇବା, ବ୍ଲୋ ପିନ, କଟର, ରୋବଟ୍, ହାଇଡ୍ରୋଲିକ୍ ଚାପ, ନିମୋନେଟିକ୍ ଚାପ, ବ electrical ଦୁତିକ ଶକ୍ତି, ଗରମ ପଲିମର ଏବଂ ଉତ୍ତପ୍ତ ଉପକରଣରେ ପରିଣତ କରିପାରେ | ଏକ ସାଧାରଣ ଷ୍ଟପ୍ ବଟନ୍ ଦବାଇବା ଏକ ବିପଦପୂର୍ଣ୍ଣ ଜୋନ୍ ଭିତରେ କାମ କରିବା ପାଇଁ ଏକ ସୁରକ୍ଷିତ ଅବସ୍ଥା ପ୍ରତିଷ୍ଠା କରେ ନାହିଁ | କେଉଁ କାର୍ଯ୍ୟଗୁଡିକ ସେବା କିମ୍ବା ରକ୍ଷଣାବେକ୍ଷଣ କରୁଛି, ନିଯୁକ୍ତିଦାତା ନିଶ୍ଚିତ କରିବାକୁ ପଡିବ, ସମସ୍ତ ଶକ୍ତି ଉତ୍ସ ଚିହ୍ନଟ କରିବ ଏବଂ ତାଲିମପ୍ରାପ୍ତ ଏବଂ ପ୍ରାଧିକୃତ କର୍ମଚାରୀଙ୍କ ମାଧ୍ୟମରେ ସାଇଟର ମେସିନ୍-ନିର୍ଦ୍ଦିଷ୍ଟ ଶକ୍ତି-ନିୟନ୍ତ୍ରଣ ପ୍ରଣାଳୀ ପ୍ରୟୋଗ କରିବ |
ଯୁକ୍ତରାଷ୍ଟ୍ରର କାର୍ଯ୍ୟକ୍ଷେତ୍ର ପାଇଁ,OSHA 29 CFR 1910.147ସେବା ଏବଂ ରକ୍ଷଣାବେକ୍ଷଣକୁ ଠିକଣା କରେ ଯେଉଁଠାରେ ଅପ୍ରତ୍ୟାଶିତ ଶକ୍ତି, ଷ୍ଟାର୍ଟଅପ୍ କିମ୍ବା ସଂରକ୍ଷିତ ଶକ୍ତି ରିଲିଜ୍ ଜଣେ କର୍ମଚାରୀଙ୍କୁ ଆଘାତ ଦେଇପାରେ | ଏହା ଏକ ଶକ୍ତି-ନିୟନ୍ତ୍ରଣ ପ୍ରୋଗ୍ରାମ, ଡକ୍ୟୁମେଣ୍ଟ୍ ପ୍ରଣାଳୀ ଆବଶ୍ୟକ ଯେଉଁଠାରେ ପ୍ରଯୁଜ୍ୟ, ତାଲିମ ଏବଂ ପର୍ଯ୍ୟାୟ ଯାଞ୍ଚ |OSHA 29 CFR 1910.212ସାଧାରଣ ମେସିନ୍-ଗାର୍ଡିଂ ଆବଶ୍ୟକତା ପ୍ରଦାନ କରେ | ଯୁକ୍ତରାଷ୍ଟ୍ର ବାହାରେ ଥିବା ଉଦ୍ଭିଦଗୁଡିକ ନିଶ୍ଚିତ ଭାବରେ ନିୟମ, ମାନକ ଏବଂ ନିଯୁକ୍ତିଦାତା ପ୍ରଣାଳୀ ଅନୁସରଣ କରିବେ ଯାହା ସେମାନଙ୍କ ସ୍ଥାନରେ ପ୍ରଯୁଜ୍ୟ |
ପରିବର୍ତ୍ତନ ଯୋଜନା ମଧ୍ୟ କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ସମାଧାନ କରିବା ଆବଶ୍ୟକ ଯାହାକି ପରୀକ୍ଷା କିମ୍ବା ପୋଜିସନ୍ ପାଇଁ ଅସ୍ଥାୟୀ ଶକ୍ତି ଆବଶ୍ୟକ କରେ | ତାହା ଇମ୍ପ୍ରୋଭାଇଜ୍ କରିବାକୁ ଅନୁମତି ନୁହେଁ | ସାଧନ ଏବଂ ଲୋକଙ୍କୁ ସଫା କରିବା, କେବଳ ଆବଶ୍ୟକ ଶକ୍ତି ପୁନ oring ସ୍ଥାପିତ କରିବା, ପରୀକ୍ଷା କରିବା, ଆବଶ୍ୟକ ସମୟରେ ପୁନର୍ବାର ଡି-ଏନର୍ଜିଂ କରିବା ଏବଂ ଉନ୍ମୋଚିତ କାର୍ଯ୍ୟ ପୁନ umes କାର୍ଯ୍ୟ ଆରମ୍ଭ କରିବା ପୂର୍ବରୁ ଦାୟିତ୍ employ ନିଯୁକ୍ତକାରୀ ନିଶ୍ଚିତ ଭାବରେ ଏକ ଅନୁରୂପ କ୍ରମକୁ ବ୍ୟାଖ୍ୟା କରିବେ | ଏକ ହାଲୁକା ପରଦା, ଇଣ୍ଟରଲକ୍ ହୋଇଥିବା କବାଟ କିମ୍ବା ଜରୁରୀକାଳୀନ ଷ୍ଟପ୍ ସାଧାରଣ କାର୍ଯ୍ୟକୁ ସୁରକ୍ଷା ଦେଇପାରେ, କିନ୍ତୁ ଏହାକୁ ପ୍ରଯୁଜ୍ୟ ବିପଜ୍ଜନକ ଶକ୍ତି ପ୍ରଣାଳୀର ବିକଳ୍ପ ଭାବରେ ବ୍ୟବହାର କରାଯିବା ଉଚିତ୍ ନୁହେଁ |
ଯନ୍ତ୍ରପାତିଗୁଡିକ ଲୋକମାନଙ୍କ ପରି ଯତ୍ନର ସହିତ ରକ୍ଷା କରନ୍ତୁ | କିଙ୍ଗଲେଙ୍କ ହୋଷ୍ଟ୍ |ସ୍ୱୟଂଚାଳିତ ଧକ୍କା ମୋଲିଡିଂ ମେସିନ୍ ଅପରେସନ୍ ମାନୁଆଲ୍ |ଚେତାବନୀ ଦେଇଛି ଯେ ବ୍ଲୋ-ପିନ୍ ଗତିକୁ ଛାଞ୍ଚ-ଖୋଲା ଅବସ୍ଥା ସହିତ ସମନ୍ୱିତ କରାଯିବା ଆବଶ୍ୟକ ଏବଂ ପ୍ଲାଟଫର୍ମ ଏବଂ ଡେ-ହେଡ୍ ପୋଜିସନ୍ କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ବର୍ଣ୍ଣନା କରିବ | ପ୍ରକୃତ ଇଣ୍ଟରଫେସ୍ ଏବଂ ସୁରକ୍ଷିତ ଗତିବିଧି ତର୍କ ମଡେଲ, ବିକଳ୍ପ ଏବଂ ସଫ୍ଟୱେର୍ ସଂସ୍କରଣ ଦ୍ୱାରା ଭିନ୍ନ ହୋଇଥାଏ | ତେଣୁ, ଏକ ସ୍ଥଗିତ ଛାଞ୍ଚ କିମ୍ବା ଉନ୍ମୋଚିତ ଉପକରଣ ଉପସ୍ଥିତ ଥିବାବେଳେ ସେଟଅପ୍ ଦଳ ଷ୍ଟପ୍ ପୂର୍ବରୁ ମେସିନ୍-ନିର୍ଦ୍ଦିଷ୍ଟ ଅନୁମତିପ୍ରାପ୍ତ ଗତିଗୁଡ଼ିକୁ ଚିହ୍ନଟ କରିବା ଉଚିତ୍ |
ଛାଞ୍ଚ, ସାମଗ୍ରୀ ଏବଂ ନିୟନ୍ତ୍ରଣ ମଧ୍ୟରେ ଗୋଟିଏ ନିୟନ୍ତ୍ରିତ କ୍ରମ ଚଲାନ୍ତୁ |
ନିମ୍ନଲିଖିତ ଆଠ-ପର୍ଯ୍ୟାୟ କ୍ରମ ଏକ ସୁଚିନ୍ତିତ ଭାବରେ ଏକ ନିୟନ୍ତ୍ରଣ ପ୍ରବାହ ଭାବରେ ଲେଖାଯାଇଛି, ଏକ ସର୍ବଭାରତୀୟ ଯାନ୍ତ୍ରିକ ପ୍ରଣାଳୀ ନୁହେଁ | ବିସ୍ତୃତ ଛାଞ୍ଚ-ଅପସାରଣ ପଦକ୍ଷେପ, ଫାଷ୍ଟେନର୍ ମୂଲ୍ୟ, ହୋସ୍ ପଦ୍ଧତି, ସାଧନ-ତାପମାତ୍ରା ସୀମା ଏବଂ ପରୀକ୍ଷଣ ଗତିଗୁଡିକ ପ୍ରକୃତ ମେସିନ୍, ଛାଞ୍ଚ ଏବଂ ଉଦ୍ଭିଦ ନିର୍ଦ୍ଦେଶରୁ ଆସିବା ଆବଶ୍ୟକ | ଏକ ସାଧାରଣ କ୍ରମର ମୂଲ୍ୟ ହେଉଛି ଏହା ଅପରେସନ୍, ଟୁଲ୍, ରକ୍ଷଣାବେକ୍ଷଣ, ସାମଗ୍ରୀ ଏବଂ ଗୁଣବତ୍ତା ସମାନ ହ୍ୟାଣ୍ଡଅଫ୍ ପଏଣ୍ଟ ଦେଇଥାଏ |
-
ଯାଉଥିବା କାର୍ଯ୍ୟକୁ ମୁକ୍ତ କର |ଶେଷ ଗ୍ରହଣ କରାଯାଇଥିବା ପୁରୁଣା ଅଂଶକୁ ଚିହ୍ନଟ କରନ୍ତୁ, ଆବଶ୍ୟକ ପ୍ରକ୍ରିୟା ରେକର୍ଡକୁ ସଂରକ୍ଷଣ କରନ୍ତୁ ଏବଂ ଯାଉଥିବା ରଜନୀ, ଲେବଲ୍ ଏବଂ କାର୍ଯ୍ୟ-ପ୍ରକ୍ରିୟାରେ ପୁନ reconc ସମନ୍ୱୟ କରନ୍ତୁ | ଯଦି ଉଦ୍ଭିଦର ନିୟନ୍ତ୍ରଣ ଯୋଜନା ଗୋଟିଏ ଆବଶ୍ୟକ କରେ ତେବେ ଏକ ଅନୁମୋଦିତ ନମୁନା ସଂରକ୍ଷଣ କରନ୍ତୁ |
-
ଅନୁମୋଦିତ ଅବସ୍ଥାରେ ବନ୍ଦ କରନ୍ତୁ |ମେସିନ୍ ଏବଂ ରେଜନ୍ ସଟଡାଉନ୍ ନିର୍ଦ୍ଦେଶାବଳୀ ଅନୁସରଣ କରନ୍ତୁ | ଏକ ସାଧାରଣ ବିରାମ ଭାବିବା ପରିବର୍ତ୍ତେ ହପର୍, ଏକ୍ସଟ୍ରୁଡର୍, ହେଡ୍ କିମ୍ବା ଜମାକାରୀରେ ଗରମ ବାସସ୍ଥାନ ଏବଂ ସାମଗ୍ରୀ ପାଇଁ ଆକାଉଣ୍ଟ୍ ଏକ ରଜନୀ ପରିବର୍ତ୍ତନ ପାଇଁ ଉପଯୁକ୍ତ |
-
ଉନ୍ମୋଚିତ କାର୍ଯ୍ୟ ପାଇଁ ବିଚ୍ଛିନ୍ନ କରନ୍ତୁ |ପ୍ରାଧିକୃତ କର୍ମଚାରୀମାନେ ସାଇଟର ବିପଜ୍ଜନକ ଶକ୍ତି ଏବଂ ଲିଫ୍ଟ ପ୍ରଣାଳୀ ପ୍ରୟୋଗ କରନ୍ତି | ନିର୍ଦ୍ଦିଷ୍ଟ ବିପଦ ମଣ୍ଡଳରେ ପ୍ରବେଶ କରିବା ପୂର୍ବରୁ ସଂରକ୍ଷିତ ହାଇଡ୍ରୋଲିକ୍, ନିମୋନେଟିକ୍, ମାଧ୍ୟାକର୍ଷଣ ଏବଂ ତାପଜ ଶକ୍ତିର ପୃଥକତା ଏବଂ ଠିକଣା ଯାଞ୍ଚ କରନ୍ତୁ |
-
ବାହାରୁଥିବା ଉପାଦାନଗୁଡ଼ିକୁ ଅପସାରଣ ଏବଂ ସୁରକ୍ଷା କରନ୍ତୁ |ସେମାନଙ୍କର ନିୟନ୍ତ୍ରିତ ନିର୍ଦ୍ଦେଶଗୁଡ଼ିକ ଦ୍ୱାରା ଛାଞ୍ଚ ଏବଂ ସଂପୃକ୍ତ ସାଧନକୁ ବିଚ୍ଛିନ୍ନ କରନ୍ତୁ, ଉଠାନ୍ତୁ ଏବଂ ସଂରକ୍ଷଣ କରନ୍ତୁ | ପରିଷ୍କାର ସଂଯୋଗକୁ କ୍ୟାପ୍ କିମ୍ବା ସୁରକ୍ଷା କରନ୍ତୁ ଏବଂ ପରବର୍ତ୍ତୀ ରନ୍କୁ ପଠାଇବା ପରିବର୍ତ୍ତେ କ୍ଷତି, ଲିକେଜ୍ କିମ୍ବା ଅସ୍ୱାଭାବିକ ପୋଷାକ ରେକର୍ଡ କରନ୍ତୁ |
-
ସାଧାରଣ ଅନ୍ତରାପୃଷ୍ଠଗୁଡ଼ିକୁ ଯା pect ୍ଚ କରନ୍ତୁମାଉଣ୍ଟିଂ ଚେହେରା, ଆଲାଇନ୍ମେଣ୍ଟ ବ features ଶିଷ୍ଟ୍ୟ, କୁଲିଂ ଏବଂ ଏୟାର କନେକ୍ସନ୍, ସେନ୍ସର, କେବୁଲ ଏବଂ ଆକ୍ସେସ୍ ଗାର୍ଡ ଏରିଆ ଯାଞ୍ଚ କରନ୍ତୁ | ଏକ ଲୁକ୍କାୟିତ ଇଣ୍ଟରଫେସ୍ ସମସ୍ୟା ନୂତନ ଛାଞ୍ଚକୁ ଅନୁସରଣ କରିପାରିବ ଏବଂ ଏକ ରେସିପି ତ୍ରୁଟି ପରି ଦେଖାଯିବ |
-
ଯାଞ୍ଚ ହୋଇଥିବା ଆସୁଥିବା ପ୍ୟାକେଜ୍ ସଂସ୍ଥାପନ କରନ୍ତୁ |ରିଲିଜ୍ ହୋଇଥିବା ଚାକିରି ପ୍ୟାକେଟ୍ ସହିତ ଶାରୀରିକ ID ସହିତ ମେଳ କରନ୍ତୁ | ପିଞ୍ଚ, ଉତ୍ତାପ ଏବଂ ଗତି ବିପଦକୁ ଏଡାଇବା ପାଇଁ ମାର୍ଗ ସଂଯୋଗ, ତାପରେ ନିର୍ଦ୍ଦିଷ୍ଟ ମାଉଣ୍ଟିଂ ଏବଂ ସଂଯୋଗ ଯାଞ୍ଚ ସମାପ୍ତ କରନ୍ତୁ |
-
ପ୍ରାଧିକରଣ ଦ୍ୱାରା କାର୍ଯ୍ୟଗୁଡିକ ପୁନରୁଦ୍ଧାର କରନ୍ତୁ |କର୍ମଚାରୀ ଏବଂ ଉପକରଣଗୁଡିକ ସଫା କରନ୍ତୁ, ରାକ୍ଷୀଙ୍କୁ ପୁନ rein ସଂସ୍ଥାପନ କରନ୍ତୁ, ଅନୁମୋଦିତ ପୁନ energ ଶକ୍ତି ପ୍ରକ୍ରିୟା ଅନୁସରଣ କରନ୍ତୁ ଏବଂ ନିୟନ୍ତ୍ରିତ ଅବସ୍ଥାରେ ଅନୁମତିପ୍ରାପ୍ତ ମାନୁଆଲ୍ ଗତି ପ୍ରମାଣ କରନ୍ତୁ | ନିଶ୍ଚିତ କରନ୍ତୁ ଯେ ନିର୍ଦ୍ଦେଶ, ମତାମତ ଏବଂ ଶାରୀରିକ ଗତି ସହମତ |
-
ପଦାର୍ଥର ପରିଚୟ କର ଏବଂ ଉତ୍ପାଦକୁ ଯୋଗ୍ୟତା ଦିଅ |ଅନୁମୋଦିତ ରଜନୀ କିମ୍ବା ରଙ୍ଗ ପରିବର୍ତ୍ତନକୁ ସଂପୂର୍ଣ୍ଣ କର, ରିଲିଜ୍ ହୋଇଥିବା ରେସିପି ଲୋଡ୍ କର, ଡାଇଗ୍ନୋଷ୍ଟିକ୍ ପାର୍ଟସ୍ ଗଠନ କର, ଗୋଟିଏ ଥରରେ ଗୋଟିଏ ପ୍ରମାଣିତ କାରଣକୁ ସଂଶୋଧନ କର ଏବଂ ନିର୍ଦ୍ଦିଷ୍ଟ ଗ୍ରହଣ ୱିଣ୍ଡୋ ପାସ୍ ହେବା ପରେ ଉତ୍ପାଦନ ମୁକ୍ତ କର |
ଏକ ଷ୍ଟେଜ୍ ମାଲିକ ପ୍ରତ୍ୟେକ ହ୍ୟାଣ୍ଡଅଫ୍ ସାଇନ୍ କିମ୍ବା ଡିଜିଟାଲ୍ ସ୍ୱୀକାର କରିବା ଉଚିତ୍ | ସେହି ଛୋଟ ନିୟନ୍ତ୍ରଣ ଅସ୍ପଷ୍ଟ ବିବୃତ୍ତିକୁ ରୋକିଥାଏ ଯେପରିକି କୁଲିଂ ସଂଯୋଗ ହୋଇନଥିବାବେଳେ “ଛାଞ୍ଚ ପ୍ରସ୍ତୁତ”, କିମ୍ବା ଯେତେବେଳେ ଏକ ସହାୟକ ଉପକରଣ ପୂର୍ବ SKU ଧାରଣ କରିଥାଏ “ରେସିପି ଲୋଡ୍” | ଏହା ମଧ୍ୟ ଦର୍ଶାଏ ଯେ ସମୟ ପ୍ରକୃତରେ କେଉଁଠାରେ ହଜିଯାଇଛି: ପ୍ରାଧିକରଣକୁ ଅପେକ୍ଷା କରିବା, ହାର୍ଡୱେର୍ ଖୋଜିବା, ଏକ ଇଣ୍ଟରଫେସ୍ ସଂଶୋଧନ କରିବା, ପୁରୁଣା ରଙ୍ଗ ସଫା କରିବା, ପ୍ୟାରିସନ୍ ସ୍ଥିର କରିବା କିମ୍ବା ଗୁଣାତ୍ମକ ପରୀକ୍ଷଣର ପୁନରାବୃତ୍ତି |
ସାଧନ ସମ୍ପର୍କ ବିଷୟରେ ଅଧିକ ବିବରଣୀ ପାଇଁ, କିଙ୍ଗଲେ ବ୍ୟବହାର କରନ୍ତୁ |ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ମୋଲ୍ଡ ଡିଜାଇନ୍ ଗାଇଡ୍ |। ଏକ ସ୍ଥଗିତ ଯନ୍ତ୍ରରୁ ଉତ୍ପାଦନକୁ ନିୟନ୍ତ୍ରିତ ପ୍ରତ୍ୟାବର୍ତ୍ତନ ପାଇଁ, ବ୍ୟବହାର କରନ୍ତୁ |ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ ଷ୍ଟାର୍ଟଅପ୍ ଯାଞ୍ଚ ତାଲିକା |। ସେହି ପ୍ରବନ୍ଧଗୁଡ଼ିକ ବ୍ୟକ୍ତିଗତ ପର୍ଯ୍ୟାୟ ବିସ୍ତାର କରନ୍ତି; ଏହି ପରିବର୍ତ୍ତନ ପୃଷ୍ଠାଟି ଗୋଟିଏ ଅନୁମୋଦିତ କାର୍ଯ୍ୟରୁ ଅନ୍ୟକୁ କ୍ରସ୍-ଫଙ୍କସନାଲ ହ୍ୟାଣ୍ଡଅଫ୍ ର ମାଲିକ |
ରଜନୀ ଏବଂ ରଙ୍ଗ ପରିବର୍ତ୍ତନକୁ ଏକ ପଦାର୍ଥ-ପଥ ନିଷ୍ପତ୍ତି ଭାବରେ ବ୍ୟବହାର କରନ୍ତୁ |
ପରବର୍ତ୍ତୀ ବ୍ୟାଗ୍ ହପର୍ରେ ପହଞ୍ଚିବା ପରେ ଏକ ଧକ୍କା ମୋଲିଡିଂ ସାମଗ୍ରୀ ପରିବର୍ତ୍ତନ ସଂପୂର୍ଣ୍ଣ ହୁଏ ନାହିଁ | ବାହାରକୁ ଯାଉଥିବା ରଜନୀ କିମ୍ବା ରଙ୍ଗ ରେଖା, ଲୋଡର୍, ହପର୍ସ, ବ୍ଲେଣ୍ଡର, ଫିଡ୍ ଗଳା, ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲ୍, ଆଡାପ୍ଟର, ଏକ୍ସଟ୍ରୁଜନ୍ ହେଡ୍, ଜମାକାରୀ ପ୍ରବାହ ପଥ ଏବଂ ମରିବା ଉପକରଣରେ ରହିପାରେ | ସେହି ଭଲ୍ୟୁମଗୁଡିକ ମଧ୍ୟରୁ କେଉଁଟି ଜଡିତ ଏବଂ କେଉଁଠାରେ ମିଶ୍ରିତ କିମ୍ବା ଅଫ୍ ରଙ୍ଗର ସାମଗ୍ରୀ ସଂଗ୍ରହ କରାଯିବ ତାହା ସ୍ଥାନାନ୍ତର ଯୋଜନା ଚିହ୍ନଟ କରିବା ଉଚିତ୍ | ଏହା ମଧ୍ୟ ଦର୍ଶାଇବା ଉଚିତ ଯେ ସ୍ଥାନାନ୍ତର ସାମଗ୍ରୀ ପୁନରୁଦ୍ଧାର ହୋଇପାରିବ କି, ନିଶ୍ଚିତ ଭାବରେ କ୍ୟାଣ୍ଟିନେଣ୍ଟ କରାଯିବା ଉଚିତ କିମ୍ବା ଉଦ୍ଭିଦର ସାମଗ୍ରୀ ନିୟମ ଅନୁଯାୟୀ ବିସର୍ଜନ କରାଯିବା ଆବଶ୍ୟକ |
ରଜନୀ ଯୋଗାଣକାରୀଙ୍କ ଅନୁମୋଦିତ ବନ୍ଦ, ଷ୍ଟାର୍ଟଅପ୍ ଏବଂ ଶୁଦ୍ଧ ମାର୍ଗଦର୍ଶନ ସହିତ ମେସିନ୍ ନିର୍ଦ୍ଦେଶାବଳୀ ଅନୁସରଣ କରନ୍ତୁ | ଅନୁମାନ କର ନାହିଁ ଯେ ଏକ ସର୍ବଭାରତୀୟ ଶୁଦ୍ଧ ପଦାର୍ଥ, ତାପମାତ୍ରା କିମ୍ବା ପରିମାଣ ପ୍ରତ୍ୟେକ ପଲିମର, ରଙ୍ଗ ଏବଂ ଏକ୍ସଟ୍ରୁଜନ୍ ସିଷ୍ଟମ୍ ପାଇଁ କାମ କରେ | ପ୍ରାକୃତିକରୁ ଅନ୍ଧାର ପଦାର୍ଥକୁ ପରିବର୍ତ୍ତନ ଅନ୍ଧକାରରୁ ପ୍ରାକୃତିକ ପର୍ଯ୍ୟନ୍ତ ଏକ ଭିନ୍ନ ଦୃଶ୍ୟମାନତା ସମସ୍ୟା ଉପସ୍ଥାପନ କରେ | ସମାନ ପଲିମର ଗ୍ରେଡ୍ ମଧ୍ୟରେ ପରିବର୍ତ୍ତନ ତଥାପି ତରଳ ଶକ୍ତି, ଫୁଲା, ଥଣ୍ଡା ଏବଂ ପ୍ୟାରିସନ୍ ଆଚରଣକୁ ବଦଳାଇପାରେ | ପଲିମର ପରିବାର ମଧ୍ୟରେ ପରିବର୍ତ୍ତନ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ସୁସଙ୍ଗତତା ଏବଂ ଅବକ୍ଷୟ ସମୀକ୍ଷା ଆବଶ୍ୟକ କରିପାରନ୍ତି | କିଙ୍ଗଲେସ୍ |HDPE ବନାମ PP blow ମୋଲଡିଂ ଗାଇଡ୍ |ବସ୍ତୁ ନାମକୁ ସରଳ ପ୍ରତିସ୍ଥାପନ ଭାବରେ ଗ୍ରହଣ କରିବା ପରିବର୍ତ୍ତେ ଅଂଶ, ପ୍ରକ୍ରିୟା ଏବଂ ବ valid ଧତା ପ୍ୟାକେଜ୍ କାହିଁକି ପୁନର୍ବିଚାର କରାଯିବା ଆବଶ୍ୟକ ତାହା ବ୍ୟାଖ୍ୟା କରେ |
LyondellBasell'sblow ା olding ୍ଚା ତ୍ରୁଟି ନିବାରଣ ଗାଇଡ୍ବାହ୍ୟ ପ୍ରଦୂଷଣ ଏବଂ ଅବକ୍ଷୟ ହୋଇଥିବା ରଜନୀକୁ ଡାଏ ଲାଇନ୍, ଷ୍ଟ୍ରାଇକ୍, ଅଫ୍ ରଙ୍ଗର କଣିକା ଏବଂ ଛିଦ୍ରର ଉତ୍ସ ଭାବରେ ଚିହ୍ନଟ କରେ | ଏହା ନିର୍ଦ୍ଦିଷ୍ଟ ଭାବରେ ସାମଗ୍ରୀ-ପରିଚାଳନା ଗୃହରକ୍ଷୀ, ଦୂଷିତ ପୁନ r ନିର୍ମାଣ, ରେସିନ୍ ମଧ୍ୟରେ ଖରାପ ଶୁଦ୍ଧତା ଏବଂ ସମ୍ଭାବ୍ୟ ଯୋଗଦାନକାରୀଙ୍କ ମଧ୍ୟରେ ଖରାପ ବନ୍ଦ କିମ୍ବା ଷ୍ଟାର୍ଟଅପ୍ ଅଭ୍ୟାସକୁ ସୂଚିତ କରେ | ଏଗୁଡ଼ିକ ହେଉଛି ଡାଇଗ୍ନୋଷ୍ଟିକ୍ ସମ୍ପର୍କ, କିଙ୍ଗଲେ ଅପରେଟିଂ ସେଟପଏଣ୍ଟ ନୁହେଁ |
ହ୍ୟାଣ୍ଡଅଫରେ ସକରାତ୍ମକ ପଦାର୍ଥ ପରିଚୟ ନିର୍ମାଣ କରନ୍ତୁ | ରେକର୍ଡ ରଜନୀ ଯୋଗାଣକାରୀ, ଗ୍ରେଡ୍, ଲଟ୍, ମାଷ୍ଟରବ୍ୟାଚ୍, ଅନୁପାତ, ପୁନ r ଉତ୍ସ ଉତ୍ସ ଏବଂ ନୂତନ ମିଶ୍ରଣ ଫିଡ୍ ସିଷ୍ଟମରେ ପ୍ରବେଶ କରିଥିବା ସମୟକୁ ରେକର୍ଡ କରନ୍ତୁ | ଆବଶ୍ୟକ ସମୟରେ ରଖାଯାଇଥିବା ନମୁନା ସହିତ ଲେବଲ୍ କିମ୍ବା ବାରକୋଡ୍ ରେକର୍ଡ ରଖନ୍ତୁ | ଯଦି ପ୍ରଥମ ନୂତନ ଅଂଶଗୁଡ଼ିକ କଳା ଦାଗ, ଷ୍ଟ୍ରିକ୍ସ କିମ୍ବା ରଙ୍ଗ ବହନକାରୀ ଦେଖାଏ, ଟାଇମଷ୍ଟ୍ୟାମ୍ପ ଏବଂ ସାମଗ୍ରୀ-ପଥ ରେକର୍ଡ ପ୍ରଦୂଷଣ କିମ୍ବା ଅବକ୍ଷୟରୁ ଏକ ପୂର୍ବାନୁମାନଯୋଗ୍ୟ ପରିବର୍ତ୍ତନକୁ ପୃଥକ କରିବାରେ ସାହାଯ୍ୟ କରେ | Theଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ତ୍ରୁଟି ଗାଇଡ୍ |ଏକ ବ୍ୟାପକ ଲକ୍ଷଣ-ପ୍ରମାଣ ମ୍ୟାଟ୍ରିକ୍ସ ପ୍ରଦାନ କରେ |
ପୁରୁଣା ଉତ୍ପାଦର ଅନୁମାନ ଆମଦାନୀ ନକରି ରେସିପି ପୁନରୁଦ୍ଧାର କରନ୍ତୁ |
ଯେତେବେଳେ ଏହାର ପରିଚୟ ଏବଂ ପରିସର ସ୍ପଷ୍ଟ ହୁଏ ସେତେବେଳେ ଏକ ସଞ୍ଚିତ ରେସିପି ଉପଯୋଗୀ | ଆସୁଥିବା ରେକର୍ଡରେ ଉତ୍ପାଦର ସଂଶୋଧନ, ଛାଞ୍ଚ ଏବଂ ସାଧନ ମିଶ୍ରଣ, ରଜନୀ ଗ୍ରେଡ୍, ପ୍ରାସଙ୍ଗିକ ନିୟନ୍ତ୍ରକ ଫାଇଲ, ଅନୁମୋଦନ ସ୍ଥିତି ଏବଂ ଶେଷ ଯାଞ୍ଚ ତାରିଖ ଦର୍ଶାଇବା ଉଚିତ | ପ୍ରବେଶ ଅଧିକାରଗୁଡିକ ବିକାଶ ପରୀକ୍ଷଣରୁ ମୁକ୍ତ ଉତ୍ପାଦନ ରେସିପିକୁ ପୃଥକ କରିବା ଉଚିତ୍ | ଏକ ଫାଇଲ୍ ଲୋଡ୍ କରିବା ପୂର୍ବରୁ, ଅପରେଟର୍ ନିଶ୍ଚିତ କରିବା ଉଚିତ ଯେ ହାର୍ଡୱେର୍ ସଠିକ୍ ବୋଲି ପ୍ରମାଣ ଭାବରେ ରେସିପି ନାମ ବ୍ୟବହାର କରିବା ପରିବର୍ତ୍ତେ ଭ physical ତିକ ମେସିନ୍ ସ୍ଥିତି ଫାଇଲ୍ ସହିତ ମେଳ ଖାଉଛି |
ରେସିପି ପରିସର ସିଷ୍ଟମ ମଧ୍ୟରେ ବିଭକ୍ତ ହୋଇପାରେ | ମୁଖ୍ୟ HMI ହୁଏତ old- ଖୋଲା ଏବଂ ବନ୍ଦ ଅବସ୍ଥାନ, ଗତିର ଗତି, ବିଳମ୍ବ, ବ୍ଲୋ ଟାଇମିଂ, ଥଣ୍ଡା ସମୟ, ଟେକ୍-ଆଉଟ୍ ଲଜିକ୍ ଏବଂ ଫଙ୍କସନ୍ ସିଲେକସନ ଧାରଣ କରିପାରେ | ଏକ ପୃଥକ କାନ୍ଥ-ମୋଟା ନିୟନ୍ତ୍ରକ ସଟ କିମ୍ବା ଚକ୍ର ସୂଚନା, ଡେ-ଫାଙ୍କ ମୂଲ୍ୟ ଏବଂ ପ୍ୟାରିସନ୍ ପ୍ରୋଫାଇଲ୍ ଧରିପାରେ | ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଉପକରଣଗୁଡ଼ିକ ଟ୍ରାଇମିଂ, ଲିକ୍-ଟେଷ୍ଟିଂ କିମ୍ବା କନଭେୟର ସେଟିଙ୍ଗ୍ ବଜାୟ ରଖିପାରେ | କିଙ୍ଗଲେଙ୍କ ହୋଷ୍ଟ୍ |ମୋଗ ଡିଜିପ୍ୟାକ୍ III ମାନୁଆଲ୍ |ବ୍ୟାଖ୍ୟା କରେ ଯେ ସଂରକ୍ଷିତ କଣ୍ଟେନର ଫାଇଲଗୁଡ଼ିକ ପ୍ରୋଗ୍ରାମ ହୋଇଥିବା ପ୍ୟାରିସନ୍ ପ୍ରୋଫାଇଲ୍ ଏବଂ ଟୁଲ୍ କାଲିବ୍ରେସନ୍ ସୂଚନା ଅନ୍ତର୍ଭୂକ୍ତ କରିପାରିବ | ଏହା ମଧ୍ୟ କହିଛି ଯେ ଗୋଟିଏ ପାତ୍ରରୁ ଅନ୍ୟ ପାତ୍ରକୁ ପରିବର୍ତ୍ତନ କରିବା ସମୟରେ ସଠିକ୍ ଡାଏ-ଫାପ୍ ଟୁଲିଂ କାଲିବ୍ରେସନ୍ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ |
ସେହି ପ୍ରମାଣ ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ନିୟମକୁ ସମର୍ଥନ କରେ: କାର୍ଯ୍ୟ କରିବା ପାଇଁ କାଲିବ୍ରେଟ୍ ହୋଇଥିବା ଟୁଲିଂରୁ ଏକ ସଫ୍ଟୱେର୍ ଫାଇଲ୍ ଅଲଗା କର ନାହିଁ | ସମାନ ନିୟନ୍ତ୍ରକ ମାନୁଆଲ ଟିପ୍ପଣୀ କରେ ଯେ ଏକ old ା change ୍ଚା ପରିବର୍ତ୍ତନ ମଧ୍ୟ ଏକ ଡାଏ-ଫାଙ୍କ ଟୁଲ୍ ପରିବର୍ତ୍ତନ ଆବଶ୍ୟକ କରେ | ଗୋଟିଏ ଫାଇଲ୍, ଗୋଟିଏ ଡାଏ, ମାଣ୍ଡ୍ରେଲ୍ ଏବଂ କାଲିବ୍ରେସନ୍ ସହିତ ଏକ ଗ୍ରହଣୀୟ ପାତ୍ର ଉତ୍ପାଦନ କଲା, ସେହି ଆଇଟମ୍ଗୁଡ଼ିକ ପରିବର୍ତ୍ତନ ହେବା ପରେ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ବ valid ଧ ନୁହେଁ | ଯେଉଁଠାରେ ପ୍ଲାଣ୍ଟ ମାଷ୍ଟର ସେଟିଂସମୂହକୁ ଅନୁମୋଦନ କରିଛି, ଲୋଡ୍ ହୋଇଥିବା ସଂଶୋଧନକୁ ପ୍ରକାଶିତ ରେକର୍ଡ ସହିତ ତୁଳନା କରନ୍ତୁ ଏବଂ କ del ଣସି ସୁଚିନ୍ତିତ ପାର୍ଥକ୍ୟକୁ ଡକ୍ୟୁମେଣ୍ଟ୍ କରନ୍ତୁ | ପ୍ରଥମ ଭାଗଗୁଡିକ ସଜାଡିବାବେଳେ ମାଷ୍ଟରଙ୍କୁ ଓଭର୍ ରାଇଟ୍ କରନ୍ତୁ ନାହିଁ |
କେବଳ ମେସିନ୍ ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରଣାଳୀ ଦ୍ୱାରା ଅନୁମୋଦିତ ଗତିଗୁଡିକ ପ୍ରମାଣ କରିବାକୁ ମାନୁଆଲ୍ କିମ୍ବା ସେଟଅପ୍ ମୋଡ୍ ବ୍ୟବହାର କରନ୍ତୁ | ସ୍ୱୟଂଚାଳିତ ସାଇକେଲ ଚଲାଇବା ପୂର୍ବରୁ ମଡ୍ଡ କ୍ଲିୟରାନ୍ସ, ବ୍ଲୋ-ପିନ୍ କିମ୍ବା କୋର ସମ୍ପର୍କ, ଡେ-ହେଡ୍ ଏବଂ ପ୍ଲାଟେନ୍ ସ୍ଥିତି, ଟେକ୍ ଆଉଟ୍ ପଥ, ରାକ୍ଷୀ ଏବଂ ମତାମତ ଯାଞ୍ଚ କରନ୍ତୁ | କିଙ୍ଗଲେଙ୍କ ଅପରେସନ୍ ମାନୁଆଲ୍ ମାନୁଆଲ୍ କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ବର୍ଣ୍ଣନା କରେ ଏବଂ ଚେତାବନୀ ଦେଇଥାଏ ଯେ ବ୍ଲୋ-ପିନ୍ ଗତିକୁ ଖୋଲା ଛାଞ୍ଚ ସହିତ ସମନ୍ୱିତ କରାଯିବା ଆବଶ୍ୟକ | କାରଣ ଇଣ୍ଟରଫେସ୍ ଏବଂ ବ al କଳ୍ପିକ କାର୍ଯ୍ୟଗୁଡ଼ିକ ଭିନ୍ନ,HMI ସେଟିଙ୍ଗ୍ ଏବଂ ଆଲାର୍ମ ଗାଇଡ୍ |ଏକ ବିକଳ୍ପ ଭାବରେ ବ୍ୟବହୃତ ହେବା ପରିବର୍ତ୍ତେ ସଠିକ୍ ମେସିନ୍ ମାନୁଆଲ୍ ସହିତ ପ read ିବା ଉଚିତ |
ଯେତେବେଳେ ଟ୍ୟୁନିଂ ଆରମ୍ଭ ହୁଏ, ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ କାରଣ ପାଇଁ ଗୋଟିଏ ନିୟନ୍ତ୍ରିତ ଭେରିଏବଲ୍ ପରିବର୍ତ୍ତନ କରନ୍ତୁ, ପୁରୁଣା ଏବଂ ନୂତନ ମୂଲ୍ୟଗୁଡ଼ିକୁ ରେକର୍ଡ କରନ୍ତୁ ଏବଂ ଏହାର ବିଚାର କରିବା ପୂର୍ବରୁ ପ୍ରକ୍ରିୟା ପ୍ରତିକ୍ରିୟାକୁ ଅପେକ୍ଷା କରନ୍ତୁ | ପ୍ୟାରିସନ୍ ବଣ୍ଟନ, ଅଂଶ ଓଜନ, ଏକ୍ସଟ୍ରୁଜନ୍ ଆଚରଣ, ଥଣ୍ଡା ଏବଂ ଛାଞ୍ଚ ସ୍ଥିତି ପାରସ୍ପରିକ କାର୍ଯ୍ୟ କରେ | Theପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ ଗାଇଡ୍ |ଏକାକୀ ଦେଖାଯିବା ଦ୍ୱାରା ପଏଣ୍ଟଗୁଡିକ ସଫ୍ଟ କରିବା ପରିବର୍ତ୍ତେ ମାପାଯାଇଥିବା କାନ୍ଥ ଅବସ୍ଥାନ ସହିତ ପ୍ରୋଫାଇଲ୍କୁ କିପରି ସଂଯୋଗ କରାଯିବ ତାହା ବ୍ୟାଖ୍ୟା କରେ |
ପରିବର୍ତ୍ତନର ସଫଳତା ମାପିବା ପୂର୍ବରୁ ପ୍ରଥମ ଅଂଶଗୁଡ଼ିକୁ ବ Val ଧ କରନ୍ତୁ |
ପ୍ରଥମ ବନ୍ଦ ଅଂଶ କେବଳ ଗୋଟିଏ ପ୍ରଶ୍ନର ଉତ୍ତର ଦେଇଥାଏ: ରେଖା କିଛି ସୃଷ୍ଟି କରିପାରିବ | ଏହା ପ୍ରମାଣ କରେ ନାହିଁ ଯେ ଅଂଶଟି ଚିତ୍ରାଙ୍କନ, କାର୍ଯ୍ୟକ୍ଷମ କିମ୍ବା ପ୍ରକ୍ରିୟା ଆବଶ୍ୟକତା ପୂରଣ କରେ | ପ୍ରାରମ୍ଭିକ ଖଣ୍ଡଗୁଡ଼ିକୁ ଡାଇଗ୍ନୋଷ୍ଟିକ୍ ନମୁନା ଭାବରେ ବ୍ୟବହାର କରନ୍ତୁ | ସେମାନଙ୍କୁ କ୍ରମ, ସମୟ, ଷ୍ଟେସନ, ଗୁହାଳ କିମ୍ବା ଡାଏ ଆଉଟଲେଟ୍ ଅନୁଯାୟୀ ଚିହ୍ନଟ କର | ପ୍ରକ୍ରିୟା କନଭର୍ଜିଂ, ଡ୍ରାଇଫ୍ କିମ୍ବା ପାର୍ଶ୍ୱ-ନିର୍ଦ୍ଦିଷ୍ଟ ତ୍ରୁଟିର ପୁନରାବୃତ୍ତି ହେଉଛି କି ନାହିଁ ଦେଖିବା ପାଇଁ ସେମାନଙ୍କୁ ଯଥେଷ୍ଟ କ୍ରମରେ ରଖନ୍ତୁ |
ପରିଚୟ ଏବଂ ମୋଟ ଅବସ୍ଥା ସହିତ ଆରମ୍ଭ କରନ୍ତୁ | ସଠିକ୍ ଅଂଶ ଏବଂ ସଂଶୋଧନ, ରଜନୀ ଏବଂ ରଙ୍ଗ, ବେକ କିମ୍ବା ଇଣ୍ଟରଫେସ୍ ଜ୍ୟାମିତି, ସମ୍ପୂର୍ଣ୍ଣ ଗଠନ, ଛେଦନ ମାର୍ଗ ଏବଂ ସ୍ପଷ୍ଟ କ୍ଷତି ନିଶ୍ଚିତ କରନ୍ତୁ | ତା’ପରେ ଅଂଶ ଓଜନ, କାନ୍ଥ ବଣ୍ଟନ, ଜଟିଳ ପରିମାଣ, ରୂପ ଏବଂ ଆବଶ୍ୟକୀୟ କାର୍ଯ୍ୟକାରିତା ପରୀକ୍ଷା ପାଇଁ ନିୟନ୍ତ୍ରିତ ଯୋଜନା ପ୍ରୟୋଗ କରନ୍ତୁ | ଲିକ୍, ଡ୍ରପ୍, ଚାପ, ଭାର, ରାସାୟନିକ-ପ୍ରତିରୋଧ କିମ୍ବା ଫିଟ୍ ପରୀକ୍ଷା ଉତ୍ପାଦ-ନିର୍ଦ୍ଦିଷ୍ଟ ଅଟେ; କେବଳ କ୍ରେତାଙ୍କ ଚିତ୍ରାଙ୍କନ, ମାନକ କିମ୍ବା ବ valid ଧତା ଯୋଜନା ଦ୍ୱାରା ଆବଶ୍ୟକ | ଏକ ସର୍ବଭାରତୀୟ ସହନଶୀଳତା କିମ୍ବା ନମୁନା ଗଣନା ଉଦ୍ଭାବନ କରନ୍ତୁ ନାହିଁ |
ଗ୍ରହଣ ନମୁନା ପ୍ରକୃତ ଉତ୍ପାଦନ ବ୍ୟବସ୍ଥାର ପ୍ରତିନିଧିତ୍ୱ କରିବା ଉଚିତ୍ | ଏକ ଡବଲ୍ ଷ୍ଟେସନ୍ ମେସିନ୍ ଉପରେ, ଉଭୟ ପାର୍ଶ୍ୱକୁ ନମୁନା କରନ୍ତୁ | ଏକ ମଲ୍ଟି-ହେଡ୍ କିମ୍ବା ମଲ୍ଟି-କ୍ୟାଭିଟି ସେଟଅପ୍ ଉପରେ, ମୁଣ୍ଡ କିମ୍ବା ଗୁହାଳର ପରିଚୟ ସଂରକ୍ଷଣ କରନ୍ତୁ ଯାହା ଦ୍ an ାରା ହାରାହାରି ଗୋଟିଏ ବିଫଳ ଆଉଟପୁଟ୍ ଲୁଚାଇ ପାରିବ ନାହିଁ | ଯଦି ଏକ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଟ୍ରାଇମର୍ କିମ୍ବା ଲିକ୍ ପରୀକ୍ଷକ ବିକ୍ରୟ-ଅଂଶ ପ୍ରକ୍ରିୟାର ଏକ ଅଂଶ, ତେବେ ସେହି ଉପକରଣକୁ ମଧ୍ୟ ଯୋଗ୍ୟତା ଦିଅ | ଏକ ବୋତଲ ଯାହା ଛାଞ୍ଚରେ ପାସ୍ କରେ କିନ୍ତୁ ଛେଦନ ପରେ ବିଫଳ ହୁଏ ଏକ ଗ୍ରହଣୀୟ ଉତ୍ପାଦନ ଫଳାଫଳ ନୁହେଁ | Theକାରଖାନା ଗ୍ରହଣ ପରୀକ୍ଷା ଗାଇଡ୍ |ପଠାଇବା ପୂର୍ବରୁ ଉତ୍ପାଦ, ପ୍ରକ୍ରିୟା ଏବଂ ପରୀକ୍ଷା ପ୍ରମାଣ କିପରି ଏକତ୍ର ବନ୍ଧାଯାଇପାରିବ ତାହା ଦର୍ଶାଏ | ଉତ୍ପାଦନ ପରିବର୍ତ୍ତନ ସମୟରେ ସମାନ ଟ୍ରେସେବିଲିଟି ନୀତି ପ୍ରଯୁଜ୍ୟ |
ରାକ୍ଷୀ, ମତାମତ, ଉପଯୋଗୀତା, ମାନୁଆଲ୍ ଗତି ଏବଂ ବସ୍ତୁ ପ୍ରବାହ ଅନୁମୋଦିତ ସେଟଅପ୍ ସହିତ ସହମତ |
ଚିହ୍ନିତ ନମୁନାଗୁଡ଼ିକ ଚିତ୍ରାଙ୍କନ, ଭିଜୁଆଲ୍, ଡାଇମେନ୍ସନାଲ୍, କାନ୍ଥ ଏବଂ କାର୍ଯ୍ୟକ୍ଷମ ଆବଶ୍ୟକତାଗୁଡ଼ିକୁ ପାସ୍ କରେ |
ପ୍ଲାଣ୍ଟର ନିର୍ଦ୍ଧିଷ୍ଟ କ୍ରମାଗତ କିମ୍ବା ସମୟ ଭିତ୍ତିକ ଉତ୍ପାଦନ ୱିଣ୍ଡୋ ସମସ୍ତ ପ୍ରଯୁଜ୍ୟ ଫଳାଫଳଗୁଡିକ ଦେଇ ଗତି କରେ |
କେବଳ ଉଦ୍ଭିଦର ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରାଧିକରଣ ମାଧ୍ୟମରେ ରେଖା ମୁକ୍ତ କରନ୍ତୁ | ଗ୍ରହଣ କରାଯାଇଥିବା ନମୁନା ଏବଂ ସେଗୁଡିକ ଉତ୍ପାଦନ କରୁଥିବା ରେସିପି ସଂଶୋଧନକୁ ରେକର୍ଡ କରନ୍ତୁ | ଯଦି ପ୍ରକ୍ରିୟା ଏହାର ଯୋଗ୍ୟ ପରିସର ଛାଡି ଅନୁମୋଦିତ ୱିଣ୍ଡୋରେ ପହଞ୍ଚିପାରିବ ନାହିଁ, ସେଟିଂ ସେଟିଂକୁ ବନ୍ଦ କରନ୍ତୁ ଏବଂ ଟୁଲିଂ, ୟୁଟିଲିଟି, ସାମଗ୍ରୀ, ମେସିନ୍ ସ୍ଥିତି କିମ୍ବା ମୂଳ ପ୍ରକ୍ରିୟା ଡିଜାଇନ୍ ଅନୁସନ୍ଧାନ କରନ୍ତୁ | କିଙ୍ଗଲେସ୍ |ଉପଯୋଗିତା ଆବଶ୍ୟକତା ଗାଇଡ୍ |ଅସ୍ଥିର ବାୟୁ, ଜଳ କିମ୍ବା ବ electrical ଦ୍ୟୁତିକ ଯୋଗାଣରୁ ଏକ ମେସିନ୍ ସେଟିଂ ସମସ୍ୟାକୁ ପୃଥକ କରିବାରେ ସାହାଯ୍ୟ କରେ |
ଷ୍ଟପ୍ ବାହାରେ ପ୍ରସ୍ତୁତି ଚଳାଇ ପରିବର୍ତ୍ତନ ସମୟ ହ୍ରାସ କରନ୍ତୁ |
ନିରାପଦ ସୁଯୋଗ ସାଧାରଣତ faster ତୀବ୍ର ରେଞ୍ଚ କାମ ନୁହେଁ | ଏହା କାର୍ଯ୍ୟକୁ ଦୂର କରୁଛି ଯାହା ବନ୍ଦ ୱିଣ୍ଡୋ ଭିତରେ ରହିବା ଉଚିତ୍ ନୁହେଁ | ଏକ ରେକର୍ଡ ହୋଇଥିବା ପରିବର୍ତ୍ତନକୁ ସମୀକ୍ଷା କରନ୍ତୁ ଏବଂ ପ୍ରତ୍ୟେକ ବିଳମ୍ବକୁ ଶ୍ରେଣୀଭୁକ୍ତ କରନ୍ତୁ: ଛାଞ୍ଚକୁ ଅପେକ୍ଷା କରିବା, ପୁନ ision ବିଚାରକୁ ନିଶ୍ଚିତ କରିବା, ହୋସ୍ ଖୋଜିବା, ଏକ ସାମଗ୍ରୀ ଧାରଣ କରିବା, ଏକ ଫାଇଲ୍ ଡାଉନଲୋଡ୍ କରିବା, ଏକ ପରୀକ୍ଷା ଫିକ୍ଚର୍ ଖୋଜିବା, ଗୁଣବତ୍ତା ଅପେକ୍ଷା କିମ୍ବା ନଷ୍ଟ ହୋଇଥିବା ସଂଯୋଗକୁ ସଂଶୋଧନ କରିବା | ଏହି ପ୍ରସ୍ତୁତିଗୁଡିକ ଉତ୍ପାଦନ କିମ୍ବା ଜଗିବାରେ କ ere ଣସି ହସ୍ତକ୍ଷେପ ନକଲେ, ଶେଷ ଗ୍ରହଣ କରାଯାଇଥିବା ପୁରୁଣା ଅଂଶ ପୂର୍ବରୁ ଏହି କାର୍ଯ୍ୟଗୁଡ଼ିକ ମଧ୍ୟରୁ ଅନେକ ସମ୍ପୂର୍ଣ୍ଣ କିମ୍ବା ଯାଞ୍ଚ କରାଯାଇପାରିବ |
ପ୍ରତ୍ୟେକ ବାରମ୍ବାର ଉତ୍ପାଦ ପରିବାର ପାଇଁ ଏକ ପ୍ରସ୍ତୁତ-ଚାଲିବା କିଟ୍ ସୃଷ୍ଟି କରନ୍ତୁ | ଏଥିରେ ଯାଞ୍ଚ ହୋଇଥିବା ସଂଯୋଗ ମାନଚିତ୍ର, ସଂରକ୍ଷିତ ଫାଷ୍ଟେନର୍, ଲେବଲ୍ ହୋସ୍, ସେନ୍ସର ବ୍ରାକେଟ୍, ଅନୁମୋଦିତ ରେସିପି ରେଫରେନ୍ସ, ନମୁନା ଯୋଜନା ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ପରିବର୍ତ୍ତନ ଅଂଶ ଅନ୍ତର୍ଭୂକ୍ତ କରାଯାଇପାରେ | ଭିଜୁଆଲ୍ ପରିଚୟ ବ୍ୟବହାର କରନ୍ତୁ ଯାହା ଦୋକାନ ପରିବେଶରୁ ବଞ୍ଚିଥାଏ | ମୋଲଡ ଏବଂ ଟୁଲିଂ ଗଚ୍ଛିତ କରନ୍ତୁ ଯାହା ଦ୍ lif ାରା ପଏଣ୍ଟ ଉଠାଇବା ଏବଂ ସଂଯୋଗ ମୁଖଗୁଡ଼ିକ ଉପଲବ୍ଧ ଏବଂ ସୁରକ୍ଷିତ ରହିବ | ଏକ କିଟ୍ ସନ୍ଧାନ ଏବଂ ବ୍ୟାଖ୍ୟାକୁ ହ୍ରାସ କରିବା ଉଚିତ୍; ଏକ ନିୟନ୍ତ୍ରିତ ଆଇଟମ୍ ଅନୁପସ୍ଥିତ ଥିବାବେଳେ ଏହା କଦାପି ପ୍ରତିସ୍ଥାପନକୁ ଉତ୍ସାହିତ କରିବା ଉଚିତ୍ ନୁହେଁ |
କେବଳ ଇଞ୍ଜିନିୟରିଂ ସମୀକ୍ଷା ପରେ ଇଣ୍ଟରଫେସଗୁଡ଼ିକୁ ମାନକ କରନ୍ତୁ | କ୍ରମାଗତ ହୋସ୍ ଅବସ୍ଥାନ, ସଂଯୋଜକ ପରିଚୟ, ମାଉଣ୍ଟିଂ ରେଫରେନ୍ସ ଏବଂ ରେସିପି ନାମକରଣ ନିଷ୍ପତ୍ତି ସମୟକୁ ହ୍ରାସ କରିପାରେ, କିନ୍ତୁ ସେଗୁଡିକ ଚାପ, ତାପମାତ୍ରା, ପ୍ରବାହ, ଗତି ଏବଂ ସୁରକ୍ଷା ଆବଶ୍ୟକତା ସହିତ ମେଳ ହେବା ଆବଶ୍ୟକ | ଯଦି ଏକ ଶୀଘ୍ର ପରିବର୍ତ୍ତନ ବ feature ଶିଷ୍ଟ୍ୟକୁ ବିଚାର କରାଯାଏ, ସକରାତ୍ମକ ଲକିଂ, ମତାମତ, ଲିକେଜ୍, ରକ୍ଷଣାବେକ୍ଷଣ, ତ୍ରୁଟି ପ୍ରୁଫିଂ ଏବଂ ସାଇଟର ବିପଦ ମୂଲ୍ୟାଙ୍କନ ସହିତ ସମ୍ପୂର୍ଣ୍ଣ ସିଷ୍ଟମକୁ ମୂଲ୍ୟାଙ୍କନ କର | ଏକ ସ୍ପିଡ୍ ପ୍ରୋଜେକ୍ଟକୁ ଏକ ଡକ୍ୟୁମେଣ୍ଟ୍ ହୋଇନଥିବା ହାର୍ଡୱେର୍ ରୂପାନ୍ତରଣରେ ପରିଣତ କରନ୍ତୁ ନାହିଁ |
ଏକ ସମୟରେ ଗୋଟିଏ ଉନ୍ନତି ବାଛିବା ପାଇଁ ପରିବର୍ତ୍ତନ ରେକର୍ଡ ବ୍ୟବହାର କରନ୍ତୁ | ଯଦି ରଙ୍ଗ କ୍ଲିଅର୍ ପ୍ରାଧାନ୍ୟ ବିସ୍ତାର କରେ, ସାମଗ୍ରୀ ରାଉଟିଙ୍ଗ୍ ଏବଂ ଅନୁମୋଦିତ ଶୁଦ୍ଧ କ strategy ଶଳ ଅନୁସନ୍ଧାନ କର | ଯଦି ଆଲାଇନ୍ମେଣ୍ଟ ପ୍ରାଧାନ୍ୟ ବିସ୍ତାର କରେ, ଷ୍ଟୋରେଜ୍, ଅବସ୍ଥାନ ବ features ଶିଷ୍ଟ୍ୟ ଏବଂ ଛାଞ୍ଚ ସ୍ଥିତି ଯାଞ୍ଚ କରନ୍ତୁ | ଯଦି ପ୍ରଥମ ଭାଗ ଟ୍ୟୁନିଂ ପ୍ରାଧାନ୍ୟ ବିସ୍ତାର କରେ, ଅଡିଟ୍ ରେସିପି ଶାସନ, ସାଧନ କାଲିବ୍ରେସନ୍ ଏବଂ ପ୍ରକ୍ରିୟା ପ୍ରମାଣ | ଯଦି ଗୁଣବତ୍ତା ଅପେକ୍ଷା ପ୍ରାଧାନ୍ୟ ବିସ୍ତାର କରେ, ପ୍ରି-ଷ୍ଟେଜ୍ କାଲିବ୍ରେଟେଡ୍ ଗେଜ୍ ଏବଂ କିଏ ଚାକିରି ମୁକ୍ତ କରିପାରିବ ତାହା ବ୍ୟାଖ୍ୟା କର | ଲକ୍ଷ୍ୟ ହେଉଛି ଏକ ପୁନରାବୃତ୍ତି ପ୍ରଥମ ଗ୍ରହଣୀୟ ଉତ୍ପାଦନ ୱିଣ୍ଡୋ, ଏକ ରେକର୍ଡ-ସେଟିଂ ଶୁଖିଲା ପରିବର୍ତ୍ତନ ନୁହେଁ ଏବଂ ପରେ ସ୍କ୍ରାପ୍ |
ରକ୍ଷଣାବେକ୍ଷଣ କାର୍ଯ୍ୟ ମଧ୍ୟ ସ୍ପଷ୍ଟ ଭାବରେ ଯୋଜନା କରାଯିବା ଉଚିତ୍ | ଏକ ପରିବର୍ତ୍ତନ ଯାଞ୍ଚ ପାଇଁ ପ୍ରବେଶ ପ୍ରଦାନ କରିପାରିବ, କିନ୍ତୁ କାର୍ଯ୍ୟଗୁଡ଼ିକର ମିଶ୍ରଣ ପରିସର, ଲୋକ ଏବଂ ଶକ୍ତି-ନିୟନ୍ତ୍ରଣ ଆବଶ୍ୟକତାକୁ ପରିବର୍ତ୍ତନ କରିଥାଏ | ବ୍ୟବହାର କରନ୍ତୁପ୍ରତିଷେଧକ ରକ୍ଷଣାବେକ୍ଷଣ ଯାଞ୍ଚ ତାଲିକା |ଏକ ଯୋଜନାବଦ୍ଧ ହସ୍ତକ୍ଷେପରେ କ’ଣ ଅଛି ତାହା ସ୍ଥିର କରିବାକୁ | ରକ୍ଷଣାବେକ୍ଷଣ ଫଳାଫଳକୁ ଉତ୍ପାଦ ସେଟଅପ୍ ପରିବର୍ତ୍ତନଠାରୁ ଅଲଗା ରଖନ୍ତୁ ଯାହା ଦ୍ rec ାରା ବାରମ୍ବାର ଯନ୍ତ୍ରପାତି ସମସ୍ୟା ଦୃଶ୍ୟମାନ ରହିବ |
ଏକ ପରିବର୍ତ୍ତନ ରେକର୍ଡ ନିର୍ମାଣ କରନ୍ତୁ ଯାହା ପରବର୍ତ୍ତୀ ଚଲାଇବା ସହଜ କରିଥାଏ |
ରନ୍ ପୁନ str ନିର୍ମାଣ ପାଇଁ ଏକ ଉପଯୋଗୀ ରେକର୍ଡ ସଂପୂର୍ଣ୍ଣ ଏବଂ ନିର୍ଦ୍ଦିଷ୍ଟ କରିବାକୁ ଯଥେଷ୍ଟ କ୍ଷୁଦ୍ର ଅଟେ | ପରିଚୟ ସହିତ ଆରମ୍ଭ କରନ୍ତୁ: ତାରିଖ ଏବଂ ସମୟ, ମେସିନ୍, ଆଉଟଗୋଇଂ ଏବଂ ଆସୁଥିବା ଉତ୍ପାଦ ସଂଶୋଧନ, ଛାଞ୍ଚ ଏବଂ ଟୁଲିଂ ID, ସାମଗ୍ରୀ ଗ୍ରେଡ୍ ଏବଂ ଲଟ୍, ରେସିପି ସଂଶୋଧନ, ଦଳର ସଦସ୍ୟ ଏବଂ ରିଲିଜ୍ କର୍ତ୍ତୃପକ୍ଷ | ପୂର୍ବରୁ ବ୍ୟାଖ୍ୟା କରାଯାଇଥିବା ଚାରୋଟି ଟାଇମିଂ ପଏଣ୍ଟ ଯୋଡନ୍ତୁ, ଏବଂ ଶୁଦ୍ଧ ପଦାର୍ଥର ପରିମାଣ କିମ୍ବା ଓଜନ, ସେଟଅପ୍ ପ୍ରତ୍ୟାଖ୍ୟାନ ଏବଂ ଧାରଣ କରିଥିବା ଉତ୍ପାଦକୁ ଯୋଡନ୍ତୁ | ଯଦି ଉଦ୍ଭିଦ ଗୋଟିଏ କ୍ଷେତ୍ରକୁ ନିର୍ଭରଯୋଗ୍ୟ ଭାବରେ ମାପ କରିପାରିବ ନାହିଁ, ଏହାର ଆକଳନ କରିବା ପରିବର୍ତ୍ତେ ଏହାକୁ ଉପଲବ୍ଧ ନୁହେଁ ବୋଲି ଲେବଲ୍ କରନ୍ତୁ |
ପର୍ଯ୍ୟବେକ୍ଷଣ ଯୋଗ୍ୟ ଭାଷାରେ ବ୍ୟତିକ୍ରମଗୁଡିକ ରେକର୍ଡ କରନ୍ତୁ | “ମଲ୍ଡ ସର୍କିଟ B ରୁ କୁଲିଂ ରିଟର୍ନ କ flow ଣସି ପ୍ରବାହ ଦେଖାଇଲା ନାହିଁ” “ଜଳ ସମସ୍ୟା” ଅପେକ୍ଷା ଅଧିକ ଉପଯୋଗୀ | “ରେସିପି ଫାଇଲ୍ 14 ଲୋଡ୍ ହୋଇଛି; ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ପରୀକ୍ଷକ SKU X ରେ ରହିଛନ୍ତି” ଏକ ହ୍ୟାଣ୍ଡଅଫ୍ ବିଫଳତାକୁ ଚିହ୍ନଟ କରେ | ଅପ୍ରତ୍ୟାଶିତ ପୋଷାକ, ଲିକେଜ୍, କ୍ଷତିଗ୍ରସ୍ତ ସଂଯୋଜକ କିମ୍ବା ସଂପୃକ୍ତ ପରିଚୟ ମାର୍କର ସହିତ ପୁନରାବୃତ୍ତି ଅଂଶ ତ୍ରୁଟି ଫଟୋଗ୍ରାଫ୍ କରନ୍ତୁ | ସଂଶୋଧନ କାର୍ଯ୍ୟକୁ ଏକ ଅପରେଟର୍ କମେଣ୍ଟରେ ସମାଧି ଦେବା ପରିବର୍ତ୍ତେ ରକ୍ଷଣାବେକ୍ଷଣ କିମ୍ବା ଅସଙ୍ଗତ ପ୍ରଣାଳୀ ସହିତ ଲିଙ୍କ୍ କରନ୍ତୁ |
| ରେକର୍ଡ ବ୍ଲକ | ସର୍ବନିମ୍ନ ଉପଯୋଗୀ କ୍ଷେତ୍ରଗୁଡିକ | | ପରବର୍ତ୍ତୀ ସମୟରେ ଏହାର ଉତ୍ତର ଦିଅ | |
|---|---|---|
| ଚାକିରି ପରିଚୟ | | ମେସିନ୍, ଉତ୍ପାଦ, ଛାଞ୍ଚ, ସାଧନ, ସାମଗ୍ରୀ ଏବଂ ରେସିପି ସଂଶୋଧନ | | ଶାରୀରିକ ଏବଂ ଡିଜିଟାଲ୍ ପ୍ୟାକେଜ୍ ମେଳ ହେଲା କି? |
| ସମୟ | ଶେଷ ଗ୍ରହଣୀୟ ପୁରୁଣା ଅଂଶ, ପ୍ରଥମେ ନୂତନ ଅଂଶ ଗଠନ, ପ୍ରଥମେ ଗ୍ରହଣୀୟ ଅଂଶ, ସ୍ଥିର-ୱିଣ୍ଡୋ ପ୍ରକାଶନ | | ସ୍ଥଗିତ ବ୍ୟବଧାନ କେଉଁଠାରେ ଯୋଗ୍ୟତା ସମୟ ହୋଇଗଲା? |
| କ୍ଷତି | ଶୁଦ୍ଧ ପରିମାଣ, ସେଟଅପ୍ ପ୍ରତ୍ୟାଖ୍ୟାନ, ଧାରଣ କରିଥିବା ଉତ୍ପାଦ ଏବଂ ଶ୍ରମକୁ ଭୂମିକା ଅନୁଯାୟୀ | | ଏକ ଛୋଟ ଷ୍ଟପ୍ କେବଳ କ୍ଷତି ଅନ୍ୟତ୍ର ଘୁଞ୍ଚାଇଲା କି? |
| ବିଳମ୍ବ କୋଡ୍ | ଅପେକ୍ଷା, ସନ୍ଧାନ, ମରାମତି, ସଫା କରିବା, ଟ୍ୟୁନିଂ, ପରୀକ୍ଷା କିମ୍ବା ପ୍ରାଧିକରଣ | | କେଉଁ ପ୍ରସ୍ତୁତି କିମ୍ବା ସିଷ୍ଟମ ସମସ୍ୟାକୁ ଉନ୍ନତ କରାଯିବା ଉଚିତ୍? |
| ଗ୍ରହଣ | ନମୁନା ID, ମାପ, ପରୀକ୍ଷା, ଅନୁମୋଦନ ଏବଂ ଅନ୍ତିମ ରେସିପି ସଂଶୋଧନ | | ରେଖା ପ୍ରକାଶ ପାଇଲା କେଉଁ ପ୍ରମାଣ? |
| ବ୍ୟତିକ୍ରମ | ପର୍ଯ୍ୟବେକ୍ଷଣ କରାଯାଇଥିବା ଇସୁ, ମାଲିକ, ଧାରଣ ଏବଂ ସଂଯୁକ୍ତ କାର୍ଯ୍ୟ | | ସମାନ କାମ ଫେରିବା ପୂର୍ବରୁ କ’ଣ ସଂଶୋଧନ କରାଯିବା ଆବଶ୍ୟକ? |
ଗୋଟିଏ ସର୍ବୋତ୍ତମ ରନ୍ ଉପରେ ନିର୍ଭର କରିବା ପରିବର୍ତ୍ତେ ଉତ୍ପାଦ ପରିବାର ଦ୍ୱାରା ବାରମ୍ବାର ପରିବର୍ତ୍ତନ ସମୀକ୍ଷା କରନ୍ତୁ | ବାରମ୍ବାର ବ୍ୟତିକ୍ରମ ଏବଂ ବାରମ୍ବାର ସ୍କ୍ରାପ୍ ମୋଡ୍ ର ମଧ୍ୟମ ଏବଂ ବିସ୍ତାର ପାଇଁ ଖୋଜ | ଗୋଟିଏ ଅସାଧାରଣ ଦ୍ରୁତ ଇଭେଣ୍ଟ ହୁଏତ ଏକ ଚେକ୍ ଛାଡି ଦେଇଥାଇପାରେ, ଆଦର୍ଶ ଅବସ୍ଥା ଦ୍ୱାରା ଉପକୃତ ହୋଇପାରେ କିମ୍ବା ଏକ ଭିନ୍ନ ଗ୍ରହଣୀୟ ସଂଜ୍ଞା ବ୍ୟବହାର କରିପାରେ | ତଥ୍ୟର ଉଦ୍ଦେଶ୍ୟ ହେଉଛି ଷ୍ଟାଣ୍ଡାର୍ଡ ଏବଂ ପ୍ରସ୍ତୁତିରେ ଉନ୍ନତି ଆଣିବା, ସୁରକ୍ଷାକର୍ମୀଙ୍କୁ ବାଇପାସ୍ କରିବା ପାଇଁ ଅପରେଟରମାନଙ୍କୁ ଚାପ ଦେବା ନୁହେଁ |

ସାମ୍ପ୍ରତିକ ଅନୁମୋଦିତ ବେସ୍ ଲାଇନ୍ ଏବଂ ପରବର୍ତ୍ତୀ କାର୍ଯ୍ୟ ସହିତ ରେକର୍ଡ ବନ୍ଦ କରନ୍ତୁ | ଯଦି ପରିବର୍ତ୍ତନ ଏକ ଉତ୍ତମ ସେଟଅପ୍ ଉତ୍ପାଦନ କରେ, ମାଷ୍ଟର ଅପଡେଟ୍ କରିବା ପୂର୍ବରୁ ପ୍ଲାଣ୍ଟର ଅନୁମୋଦନ ପ୍ରକ୍ରିୟା ମାଧ୍ୟମରେ ସଂଶୋଧିତ ମୂଲ୍ୟଗୁଡ଼ିକୁ ମାର୍ଗ କର | ଯଦି ଏହା ଏକ ଡିଜାଇନ୍ ସମସ୍ୟାକୁ ପ୍ରକାଶ କରେ, ଇଞ୍ଜିନିୟରିଂ ବନ୍ଦ ନହେବା ପର୍ଯ୍ୟନ୍ତ ଅସ୍ଥାୟୀ ଧାରଣକୁ ଦୃଶ୍ୟମାନ ରଖନ୍ତୁ | ଏହି ଅନୁଶାସନ ଅନ୍ୟ ଏକ ବିଚ୍ଛିନ୍ନ ଶିଫ୍ଟ ଇଭେଣ୍ଟ ଅପେକ୍ଷା ପ୍ରତ୍ୟେକ ଧକ୍କା ମୋଲିଡିଂ ମେସିନ୍ ପରିବର୍ତ୍ତନକୁ ବ୍ୟବହାର ଯୋଗ୍ୟ ପ୍ରମାଣରେ ପରିଣତ କରେ |
ବାରମ୍ବାର ବ୍ଲୋ ମୋଲିଡିଂ ପରିବର୍ତ୍ତନଗୁଡ଼ିକ ବିଷୟରେ ପ୍ରଶ୍ନ ପଚରାଗଲା |
ଏକ blow ଟକା ମୋଲିଡିଂ ମେସିନ୍ ପରିବର୍ତ୍ତନରେ କ’ଣ ଅନ୍ତର୍ଭୂକ୍ତ କରାଯାଇଛି?
ଏକ ସଂପୂର୍ଣ୍ଣ ପରିବର୍ତ୍ତନରେ ଛାଞ୍ଚ, ମରିବା ଏବଂ ମାଣ୍ଡ୍ରେଲ୍, ବ୍ଲୋ ପିନ୍, କୋର୍ କିମ୍ବା ଇନ୍ସର୍ଟ, ରଜନୀ, ମାଷ୍ଟରବ୍ୟାଚ୍, ରିଗ୍ରାଇଣ୍ଡ ନିୟମ, HMI ରେସିପି, କାନ୍ଥ-ମୋଟା ପ୍ରୋଫାଇଲ୍, ଟେକ୍ ଆଉଟ୍, ଟ୍ରାଇମର୍, ଲିକ୍ ପରୀକ୍ଷକ, କନଭେୟର ଗାଇଡ୍, ଲେବଲ୍ ଏବଂ ପ୍ୟାକ୍ ଆଉଟ୍ ଅନ୍ତର୍ଭୁକ୍ତ କରାଯାଇପାରେ | ସଠିକ୍ ପରିସର ବାହାରକୁ ଯାଉଥିବା ଏବଂ ଆସୁଥିବା ଉତ୍ପାଦ ପ୍ୟାକେଜ୍ ମଧ୍ୟରେ ଥିବା ପାର୍ଥକ୍ୟ ଉପରେ ନିର୍ଭର କରେ | ବନ୍ଦ ପୂର୍ବରୁ ସେହି ପାର୍ଥକ୍ୟକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | ଯଦି କେବଳ ଛାଞ୍ଚ ତାଲିକାଭୁକ୍ତ ହୁଏ, ଦଳ ଏକ ପୁରୁଣା ସାମଗ୍ରୀ ମାର୍ଗ, ନିୟନ୍ତ୍ରକ ଫାଇଲ୍ କିମ୍ବା ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ସେଟିଂ ସହିତ ପୁନ art ଆରମ୍ଭ କରିପାରନ୍ତି |
କେତେବେଳେ ପରିବର୍ତ୍ତନ ସମୟ ଆରମ୍ଭ ଏବଂ ବନ୍ଦ ହେବା ଉଚିତ୍?
ଏକ ବ୍ୟବହାରିକ ପରିଭାଷା ବାହାର କାର୍ଯ୍ୟରୁ ଶେଷ ଗ୍ରହଣୀୟ ଅଂଶରୁ ଆରମ୍ଭ ହୁଏ ଏବଂ ଆସୁଥିବା କାର୍ଯ୍ୟ ପାଇଁ ପ୍ରଥମ ଗ୍ରହଣୀୟ ଉତ୍ପାଦନ ୱିଣ୍ଡୋରେ ଶେଷ ହୁଏ | ପ୍ରଥମ ଗଠିତ ଅଂଶ ଏବଂ ପ୍ରଥମ ଗ୍ରହଣୀୟ ଅଂଶ ପାଇଁ ମଧ୍ୟବର୍ତ୍ତୀ ସମୟ ରେକର୍ଡ କରନ୍ତୁ | ଉଦ୍ଭିଦ ନିଶ୍ଚିତ ଭାବରେ ଉତ୍ପାଦନ ୱିଣ୍ଡୋକୁ ପରିଭାଷିତ କରିବ, ଯେପରିକି ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ସଂଖ୍ୟକ କ୍ରମାଗତ ଅଂଶ କିମ୍ବା ସମସ୍ତ ପ୍ରାସଙ୍ଗିକ ଷ୍ଟେସନ, ଗୁହାଳ କିମ୍ବା ମୁଣ୍ଡ ମଧ୍ୟରେ ସମୟ ଭିତ୍ତିକ ନମୁନା | ସମାନ ପରିଭାଷା ବ୍ୟବହାର କରିବା ଭବିଷ୍ୟତ ତୁଳନାକୁ ଅର୍ଥପୂର୍ଣ୍ଣ କରିଥାଏ |
ଏକ ଉଦ୍ଭିଦ କିପରି ସୁରକ୍ଷିତ ଭାବରେ ବ୍ଲୋ ମୋଲିଡିଂ ଛାଞ୍ଚ ପରିବର୍ତ୍ତନ ସମୟକୁ ହ୍ରାସ କରିପାରିବ?
ଚିହ୍ନଟ, ଷ୍ଟେଜ୍, ସଫେଇ, ରେସିପି ଯାଞ୍ଚ, ଗେଜ୍ ପ୍ରସ୍ତୁତି ଏବଂ ଗୁଣାତ୍ମକ ଯୋଜନାକୁ ସ୍ଥଗିତ ବ୍ୟବଧାନ ବାହାରେ ଘୁଞ୍ଚାନ୍ତୁ ଯେଉଁଠାରେ ଉତ୍ପାଦନରେ ବାଧା ନ ଦେଇ ଏହି କାର୍ଯ୍ୟକଳାପ କରାଯାଇପାରିବ | ଲେବଲ୍ ଇଣ୍ଟରଫେସ୍, ଷ୍ଟୋରେଜ୍ ସଂରକ୍ଷଣ କରନ୍ତୁ, ଚାକିରି ନିର୍ଦ୍ଦିଷ୍ଟ କିଟ୍ ପ୍ରସ୍ତୁତ କରନ୍ତୁ ଏବଂ ପ୍ରତ୍ୟେକ ହ୍ୟାଣ୍ଡଅଫ୍ ପାଇଁ ମାଲିକମାନଙ୍କୁ ନ୍ୟସ୍ତ କରନ୍ତୁ | ଶାରୀରିକ ଛାଞ୍ଚ କାର୍ଯ୍ୟଠାରୁ ପୃଥକ ଭାବରେ ଅପେକ୍ଷା ଏବଂ ସଂଶୋଧନ ସମୟ ବିଶ୍ଳେଷଣ କରନ୍ତୁ | ରାକ୍ଷୀଙ୍କୁ ବାଇପାସ୍ କରି, ବିପଜ୍ଜନକ ଶକ୍ତି ନିୟନ୍ତ୍ରଣକୁ ଛାଡି, ଅଣସଂରକ୍ଷିତ ଉଠାଣ ଉପକରଣ ବ୍ୟବହାର କରି କିମ୍ବା ଆବଶ୍ୟକ ଚେକ୍ ପାସ୍ ପୂର୍ବରୁ ଅଂଶ ଗ୍ରହଣ କରି ସମୟ ହ୍ରାସ କରନ୍ତୁ ନାହିଁ |
ଏକ ସଞ୍ଚିତ ରେସିପି ଲୋଡ୍ କରିବା ସେଟଅପ୍ ଶେଷ କରେ କି?
ନା। ଏକ ସଞ୍ଚିତ ରେସିପି ନିଶ୍ଚିତ ଭାବରେ ସ୍ଥାପିତ ଛାଞ୍ଚ, ଡାଏ ଟୁଲିଂ, ବ୍ଲୋ ପିନ୍, ସାମଗ୍ରୀ ଏବଂ ଉତ୍ପାଦ ସଂଶୋଧନ ସହିତ ମେଳ ହେବା ଜରୁରୀ | କେତେକ ସେଟିଙ୍ଗ୍ ଏକ ଅଲଗା ପ୍ୟାରିସନ୍ କଣ୍ଟ୍ରୋଲର୍ କିମ୍ବା ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ମେସିନ୍ରେ ମଧ୍ୟ ରହିପାରେ | ସଂପୂର୍ଣ୍ଣ ଫାଇଲ୍ ସେଟ୍ ନିଶ୍ଚିତ କରନ୍ତୁ, ଅନୁମତିପ୍ରାପ୍ତ ମାନୁଆଲ୍ ଗତି ପ୍ରମାଣ କରନ୍ତୁ ଏବଂ ପ୍ରକାଶିତ ବେସ୍ ଲାଇନ୍ ସହିତ ପ୍ରକୃତ ମେସିନ୍ ଆଚରଣ ତୁଳନା କରନ୍ତୁ | ମୋଗର ଡିଜିପ୍ୟାକ୍ III ମାନୁଆଲ୍ ଗଚ୍ଛିତ କଣ୍ଟେନର ଫାଇଲଗୁଡ଼ିକୁ ପ୍ୟାରିସନ୍-ପ୍ରୋଫାଇଲ୍ ଏବଂ ଡାଏ-ଫାପ୍ ଟୁଲିଂ କାଲିବ୍ରେସନ୍ ସୂଚନା ସହିତ ଲିଙ୍କ୍ କରେ, ଯେଉଁଥିପାଇଁ ହାର୍ଡୱେର୍ ପରିଚୟ ଏବଂ ଫାଇଲ୍ ପରିଚୟ ସଂଯୁକ୍ତ ରହିବା ଆବଶ୍ୟକ |
ବାସ୍ତୁ ପରିବର୍ତ୍ତନ ପରେ କଳା ଦାଗ କିମ୍ବା ରଙ୍ଗର ଧାଡି କାହିଁକି ଦେଖାଯାଏ?
ସମ୍ଭାବ୍ୟ କାରଣଗୁଡିକ ନିୟନ୍ତ୍ରଣ କିମ୍ବା ତରଳିବା ପଥରେ ଅବଶିଷ୍ଟ ପୁରୁଣା ପଦାର୍ଥ, ପ୍ରଦୂଷିତ ରଜନୀ କିମ୍ବା ପୁନ r ନିର୍ଦ୍ଦେଶ, ସ୍ଥିର ସ୍ଥାନରୁ ମୁକ୍ତ ହୋଇଥିବା ଅବକ୍ଷୟ ରଜନୀ, ଅସମାନ ରଙ୍ଗ ମିଶ୍ରଣ, ହିଟର ତ୍ରୁଟି କିମ୍ବା ଅନୁପଯୁକ୍ତ ବନ୍ଦ ଏବଂ ଶୁଦ୍ଧତା ଅନ୍ତର୍ଭୁକ୍ତ କରେ | ସେଟିଂସମୂହ ପରିବର୍ତ୍ତନ କରିବା ପୂର୍ବରୁ ରଜନୀ ଏବଂ ସ୍ଥାନାନ୍ତରଣ ରେକର୍ଡ ସଂରକ୍ଷଣ କରନ୍ତୁ | ଅନୁମୋଦିତ ମେସିନ୍ ଏବଂ ରଜନୀ-ଯୋଗାଣକାରୀ ପ୍ରଣାଳୀ ଅନୁସରଣ କରନ୍ତୁ, ସାମଗ୍ରୀ ମାର୍ଗ ଯାଞ୍ଚ କରନ୍ତୁ ଏବଂ ତ୍ରୁଟିଟି ଅନିୟମିତ କି ପ୍ୟାରିସନ୍ ଚାରିପାଖରେ ସ୍ଥିର ହୋଇଛି କି ନାହିଁ ଶ୍ରେଣୀଭୁକ୍ତ କରନ୍ତୁ | ଭାବନ୍ତୁ ନାହିଁ ଯେ ପ୍ରତ୍ୟେକ ରଜନୀ ଏବଂ ମୁଣ୍ଡ ପାଇଁ ଗୋଟିଏ ସର୍ବଭାରତୀୟ ଶୁଦ୍ଧ ପଦ୍ଧତି ନିରାପଦ ଅଟେ |
କଠିନ ପରିବର୍ତ୍ତନ ବିଷୟରେ କିଙ୍ଗଲେଙ୍କୁ କେଉଁ ସୂଚନା ପଠାଯିବା ଉଚିତ୍?
ମେସିନ୍ ଏବଂ କଣ୍ଟ୍ରୋଲର୍ ପରିଚୟ, ଆଉଟଗୋଇଂ ଏବଂ ଆସୁଥିବା ଉତ୍ପାଦ ଚିତ୍ର, ମଡ୍ଡ ଏବଂ ଟୁଲିଂ ଆଇଡି, ରଜନୀ ଗ୍ରେଡ୍ ଏବଂ ଲଟ୍, ମାଷ୍ଟରବ୍ୟାଚ୍ ଏବଂ ପୁନ r ନିର୍ଦ୍ଦେଶ ବିବରଣୀ, ରେସିପି ସଂଶୋଧନ, ଆଲାର୍ମ ଇତିହାସ, ଉପଯୋଗୀତା ପଠନ, ପରିବର୍ତ୍ତନ ସମୟ ସୀମା, ଚିହ୍ନିତ ନମୁନା ଫଟୋଗ୍ରାଫ ଏବଂ ମାପ ବିଫଳତା ତଥ୍ୟ ପଠାନ୍ତୁ | ଏକ ଭିଡିଓ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ ଯେତେବେଳେ ଏହା ଏକ ବିପଦପୂର୍ଣ୍ଣ ଜୋନ୍ରେ ପ୍ରବେଶ ନକରି ଧରାଯାଇପାରିବ | ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରମାଣ ଆଲୋଚନାକୁ ଏକ ସାମଗ୍ରୀ-ପଥ, ସାଧନ, ନିୟନ୍ତ୍ରଣ, ଉପଯୋଗୀତା କିମ୍ବା ପାର୍ଟ-ଡିଜାଇନ୍ ସମସ୍ୟାକୁ ଅଧିକ ଦକ୍ଷତାର ସହିତ ପୃଥକ କରିବାକୁ ଦିଏ |
ଉତ୍ପାଦ ପ୍ୟାକେଜ୍ ଚାରିପାଖରେ ମେସିନ୍ ଯୋଜନା କରନ୍ତୁ |
ଏକ ନୂତନ old ାଞ୍ଚା, ନୂତନ ପଦାର୍ଥ କିମ୍ବା ପୁନରାବୃତ୍ତି ପରିବର୍ତ୍ତନ ସମସ୍ୟା ପାଇଁ, ପ୍ରକୃତ ଅଂଶ ଚିତ୍ରାଙ୍କନ, ରଜନୀ, ଲକ୍ଷ୍ୟ ପରୀକ୍ଷଣ, ଛାଞ୍ଚ ଏବଂ ସାଧନ ବିବରଣୀ, ସାମ୍ପ୍ରତିକ ମେସିନ୍ ସୂଚନା ଏବଂ ଦେଖାଯାଇଥିବା ପରିବର୍ତ୍ତନ ରେକର୍ଡ ପଠାନ୍ତୁ | ସମାନ ପ୍ରମାଣ ସେଟରୁ କିଙ୍ଗଗଲ୍ ମେସିନ୍, ଟୁଲିଂ, କଣ୍ଟ୍ରୋଲ୍ ଏବଂ ଉତ୍ପାଦନ ଆବଶ୍ୟକତା ବିଷୟରେ ଆଲୋଚନା କରିପାରିବ |
ତୁମର ପ୍ରକଳ୍ପ ସୂଚନା ପଠାନ୍ତୁ |ଉତ୍ସଗୁଡିକ ଯାଞ୍ଚ ଏବଂ ପ୍ରମାଣ ପଦ୍ଧତି |
ମେସିନ୍-ଇଣ୍ଟରଫେସ୍, ପ୍ରୋଜେକ୍ଟ-ଇନପୁଟ୍ ଏବଂ ଟ୍ରେନିଂ-ସ୍କୋପ୍ ଷ୍ଟେଟମେଣ୍ଟ ପାଇଁ ପ୍ରଥମ ପାର୍ଟୀ କିଙ୍ଗଲେ ପୃଷ୍ଠାଗୁଡ଼ିକ ଏବଂ କିଙ୍ଗଲେ-ହୋଷ୍ଟ ହୋଇଥିବା ମାନୁଆଲଗୁଡ଼ିକ ବ୍ୟବହୃତ ହୋଇଥିଲା | ନିୟନ୍ତ୍ରକ ଉତ୍ପାଦକଙ୍କ ମାନୁଆଲ୍ ଗଚ୍ଛିତ-ଫାଇଲ୍ ଏବଂ ଟୁଲିଂ-କାଲିବ୍ରେସନ୍ ସମ୍ପର୍କ ପାଇଁ ବ୍ୟବହୃତ ହେଲା | ବାସ୍ତୁ ପ୍ରଦୂଷଣ ଏବଂ ଅବନତି ପଥ ପାଇଁ ଏକ ସରକାରୀ ରଜନୀ-ଉତ୍ପାଦକ ଗାଇଡ୍ ବ୍ୟବହୃତ ହେଲା | ଯୁକ୍ତରାଷ୍ଟ୍ରର ସୁରକ୍ଷା ସୀମା ବର୍ଣ୍ଣନା କରିବାକୁ OSHA ନିୟମାବଳୀ ବ୍ୟବହୃତ ହୋଇଥିଲା | ନିମ୍ନରେ କ source ଣସି ଉତ୍ସ ଏକ ସର୍ବଭାରତୀୟ ରେସିପି ଭାବରେ ଉପସ୍ଥାପିତ ହୁଏ ନାହିଁ |
- କିଙ୍ଗଲେ-ହୋଷ୍ଟ ଅଟୋମେଟିକ୍ ବ୍ଲୋ ମୋଲଡିଂ ମେସିନ୍ ଅପରେସନ୍ ମାନୁଆଲ୍ |, ସେପ୍ଟେମ୍ବର 8, 2026 ରେ ପ୍ରବେଶ ହୋଇଛି |
- ମୋଗ ଡିଜିପ୍ୟାକ୍ III ପ୍ୟାରିସନ୍ ୱାଲ୍ ମୋଟା ନିୟନ୍ତ୍ରକ ମାନୁଆଲ୍, MRJ06301 |, କିଙ୍ଗଗଲ୍ ଦ୍ୱାରା ଆୟୋଜିତ, ସେପ୍ଟେମ୍ବର 8, 2026 ରେ ପ୍ରବେଶ କରିଥିଲା |
- କିଙ୍ଗଲେ ବିକ୍ରୟ ପ୍ରକ୍ରିୟା |ଏବଂବିକ୍ରୟ ପରେ ସେବା |, ସେପ୍ଟେମ୍ବର 8, 2026 ରେ ପ୍ରବେଶ ହୋଇଛି |
- LyondellBasell, ବ୍ଲୋ ମୋଲଡିଂ ସମସ୍ୟାର କିପରି ସମାଧାନ ହେବ |, ସେପ୍ଟେମ୍ବର 8, 2026 ରେ ପ୍ରବେଶ ହୋଇଛି |
- OSHA 29 CFR 1910.147, ବିପଦପୂର୍ଣ୍ଣ ଶକ୍ତିର ନିୟନ୍ତ୍ରଣ |, ସେପ୍ଟେମ୍ବର 8, 2026 ରେ ପ୍ରବେଶ ହୋଇଛି |
- OSHA 29 CFR 1910.212, ସମସ୍ତ ମେସିନ୍ ପାଇଁ ସାଧାରଣ ଆବଶ୍ୟକତା |, ସେପ୍ଟେମ୍ବର 8, 2026 ରେ ପ୍ରବେଶ ହୋଇଛି |