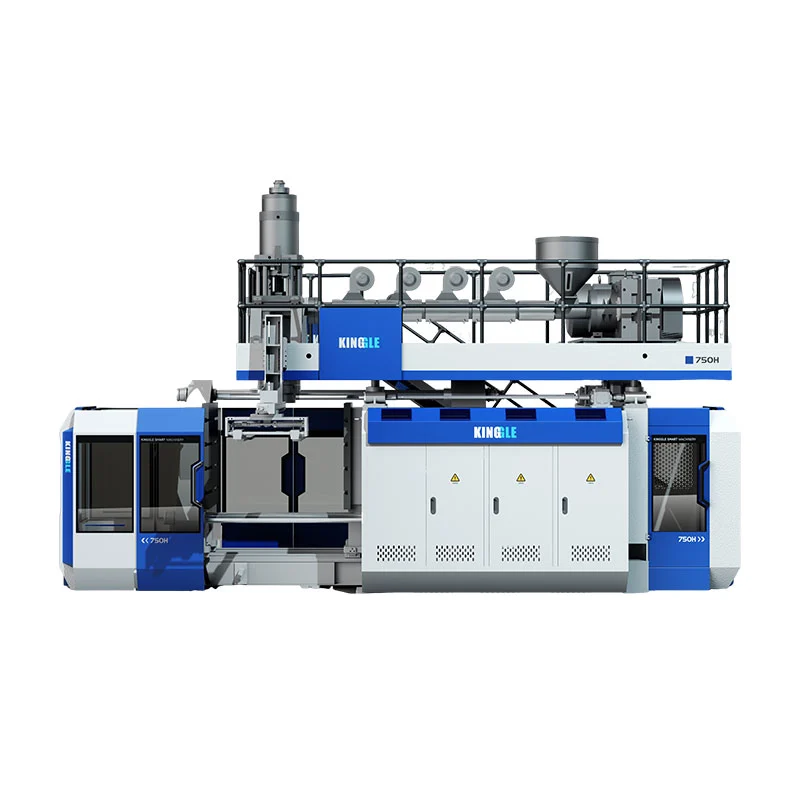
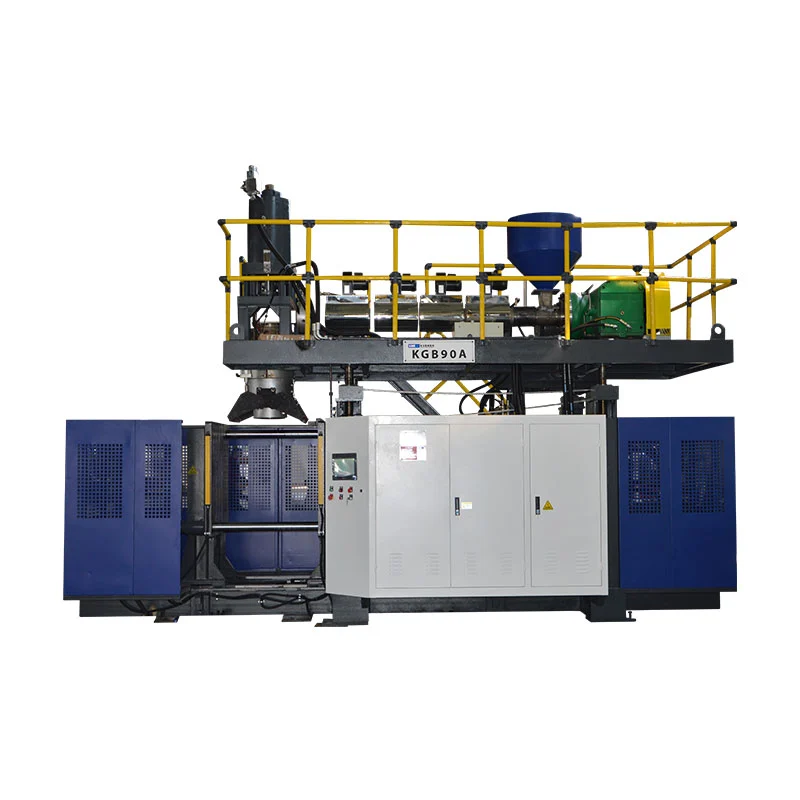
ଉତ୍ପାଦ ଦ୍ it ାରା ଏକ ସ୍ୱୟଂଚାଳିତ blow ଟକା ମୋଲିଡିଂ ମେସିନ୍ ବାଛନ୍ତୁ ଏବଂ ଏହା ନିଶ୍ଚିତ ଭାବରେ ବିତରଣ କରିବା ଉଚିତ ଏବଂ ମୋଲିଡିଂ ପରେ ଅନ୍ତର୍ଭୂକ୍ତ କରାଯାଇଥିବା ଅପରେସନ୍ସ - କୋଟେସନ୍ ଉପରେ “ସ୍ୱୟଂଚାଳିତ” ଶବ୍ଦ ଦ୍ୱାରା ନୁହେଁ | ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ପାଇଁ, ରଜନୀ, ଟୁଲିଂ, ଟେକ୍ ଆଉଟ୍, ଟ୍ରିମିଂ, ଯାଞ୍ଚ ଏବଂ ସ୍ଥାନାନ୍ତର ଏକ ଉତ୍ପାଦନ ପ୍ରଣାଳୀ ଭାବରେ ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ | ଅନ୍ତିମ ଡିସଚାର୍ଜ ପଏଣ୍ଟରେ ଗ୍ରହଣୀୟ ପାତ୍ରଗୁଡିକ ବିରୁଦ୍ଧରେ ସଂରଚନାକୁ ଅନୁମୋଦନ କରିବାକୁ ଆମେ ସୁପାରିଶ କରୁ, ଏକ କାଟାଲଗ୍ ଶୁଖିଲା ଚକ୍ର ଚିତ୍ର ନୁହେଁ |
ଏକ ମୋଲ୍ଡିଂ ମେସିନ୍ ଏକ ସ୍ୱୟଂଚାଳିତ ଚକ୍ର ଚଲାଇପାରେ ଯେତେବେଳେ ଲୋକମାନେ ଫ୍ଲାସ୍ ଅପସାରଣ କରନ୍ତି, ବୋତଲ ଯାଞ୍ଚ କରନ୍ତି କିମ୍ବା କାର୍ଟନ୍ ଭରନ୍ତି | ଏକ ଛୋଟ, ପରିବର୍ତ୍ତିତ ଉତ୍ପାଦ ପରିସର ପାଇଁ ତାହା ସଠିକ୍ ବ୍ୟବସ୍ଥା ହୋଇପାରେ | ଯଦି ବିନିଯୋଗ ମାମଲା ଅନୁମାନ କରେ ଯେ ସେହି ଚାକିରିଗୁଡିକ ଅଦୃଶ୍ୟ ହୋଇଯାଇଛି | ମୂଲ୍ୟ ତୁଳନା କରିବା ପୂର୍ବରୁ ସୀମା ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |
ପାଞ୍ଚଟି ନିଷ୍ପତ୍ତି ଯାହା ଏକ ଅର୍ଡର ପୂର୍ବରୁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ |
- ସ୍ୱୟଂଚାଳିତ ସ୍ତର ତୁଳନା କରିବା ପୂର୍ବରୁ ମୋଲିଡିଂ ପ୍ରକ୍ରିୟାକୁ ଅଂଶ ସହିତ ମେଳ କରନ୍ତୁ |
- ପ୍ରତ୍ୟେକ ସ୍ଥାନାନ୍ତର ଏବଂ ସମାପ୍ତି କାର୍ଯ୍ୟକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ, ଯାହା ମାନୁଆଲ୍ ରହିଥାଏ |
- ଛେଦନ, ଯାଞ୍ଚ ଏବଂ ପ୍ୟାକିଂ କ୍ଷମତା ସହିତ ମୋଲିଡିଂ ହାରକୁ ସନ୍ତୁଳିତ କରନ୍ତୁ |
- ତ୍ରୁଟି ନିବାରଣ ଏବଂ ପରିବର୍ତ୍ତନ ପରିବର୍ତ୍ତନ, କେବଳ ନିରବଚ୍ଛିନ୍ନ ଉତ୍ପାଦନ ନୁହେଁ |
- ସମାନ ଅବସ୍ଥାରେ ଗ୍ରହଣ କରାଯାଇଥିବା ପାତ୍ରରେ ସମୁଦାୟ ରେଖା ମୂଲ୍ୟ ତୁଳନା କରନ୍ତୁ |

ବ୍ଲୋ ମୋଲିଡିଂରେ “ସ୍ୱୟଂଚାଳିତ” କ’ଣ ଆବୃତ କରେ?
ଅପରେସନ୍ ଗୁଡିକ କିପରି ନିୟନ୍ତ୍ରିତ ହୁଏ ତାହା “ସ୍ୱୟଂଚାଳିତ” ବର୍ଣ୍ଣନା କରେ | ପ୍ଲାଷ୍ଟିକ୍ ଅଂଶ କିପରି ଗଠିତ ହୁଏ ତାହା ଚିହ୍ନଟ କରେ ନାହିଁ | ଏକ ସ୍ୱୟଂଚାଳିତ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ ଏବଂ ଏକ PET ବୋତଲ ବ୍ଲୋଇଙ୍ଗ୍ ମେସିନ୍ ଉଭୟ ପ୍ରୋଗ୍ରାମ ହୋଇଥିବା କ୍ରମକୁ ଚଲାଇପାରେ, ତଥାପି ସେମାନଙ୍କୁ ବିଭିନ୍ନ ସାମଗ୍ରୀ ପ୍ରସ୍ତୁତି, ସାଧନ ଏବଂ ସମାପ୍ତି ବ୍ୟବସ୍ଥା ଆବଶ୍ୟକ | ସଂପୂର୍ଣ୍ଣ ସ୍ୱୟଂଚାଳିତ blow ଟକା ମୋଲିଡିଂ ମେସିନ୍ ଖୋଜୁଥିବା ଜଣେ କ୍ରେତା ପ୍ରଥମେ ପ୍ରକ୍ରିୟା ପ୍ରଶ୍ନର ସମାଧାନ କରିବା ଉଚିତ୍ |
ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂରେ, ମେସିନ୍ ଏକ ପ୍ୟାରିସନ୍ ନାମକ ଏକ ତରଳ ଟ୍ୟୁବ୍ ଗଠନ କରେ | ଛାଞ୍ଚ ସେହି ଟ୍ୟୁବ୍କୁ କାବୁ କରେ, ଏବଂ ବାୟୁ ଫାଙ୍କା ଅଂଶ ସୃଷ୍ଟି କରେ | PET ଷ୍ଟ୍ରେଚ୍ ବ୍ଲୋ ମୋଲିଡିଂ ଏକ ପ୍ରିଫର୍ମ ବ୍ୟବହାର କରେ ଯାହା ପ୍ରସାରିତ ଏବଂ ବ ated ିଥାଏ | ସେହି ଭିନ୍ନ ପ୍ରାରମ୍ଭ ଫର୍ମଗୁଡିକ ବ୍ୟାଖ୍ୟା କରେ କାହିଁକି ଏକ PET ପ୍ରିଫର୍ମ-ଲୋଡିଂ ଗାଇଡ୍ ଏକ HDPE ଡିଟରଜେଣ୍ଟ ବୋତଲ ଲାଇନ ପାଇଁ ସମ୍ପୂର୍ଣ୍ଣ କ୍ରୟ ଗାଇଡ୍ ନୁହେଁ |
| ନିଷ୍ପତ୍ତି | ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ | | PET ଷ୍ଟ୍ରେଚ୍ ବ୍ଲୋ ମୋଲିଡିଂ | |
|---|---|---|
| ଫର୍ମ ଆରମ୍ଭ | ଅତିରିକ୍ତ ତରଳ ପ୍ୟାରିସନ୍ | | PET preform |
| ସାଧାରଣ କ୍ରୟ ପ୍ରସଙ୍ଗ | | HDPE ବୋତଲ, ନିୟନ୍ତ୍ରିତ ପାତ୍ର ଏବଂ ଶିଳ୍ପାଞ୍ଚଳ ଫାଙ୍କା ଅଂଶ | | ପ୍ରିଫର୍ମରୁ ପ୍ରସ୍ତୁତ ପାନୀୟ ବୋତଲ ସଫା କରନ୍ତୁ | |
| ସ୍ୱୟଂଚାଳିତ ପ୍ରଶ୍ନ | | ପାର୍ଟ ରିଲିଜ୍, ଫ୍ଲାସ୍ ଅପସାରଣ, ଛେଦନ, ପରୀକ୍ଷା ଏବଂ ସ୍ଥାନାନ୍ତର | | ହ୍ୟାଣ୍ଡଲିଂ, ଗରମ / ଷ୍ଟ୍ରେଚ୍-ବ୍ଲୋଇଙ୍ଗ୍ କ୍ରମ ଏବଂ ବୋତଲ ସ୍ଥାନାନ୍ତର ପ୍ରିଫର୍ମ କରନ୍ତୁ | |
ପ୍ରକ୍ରିୟା ସନ୍ଦର୍ଭ:କିଙ୍ଗଲେଙ୍କ ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ ଗାଇଡ୍ |। ଉତ୍ପାଦ ଜ୍ୟାମିତି ଏବଂ ରଜନୀ ଗ୍ରେଡ୍ ଅନ୍ତିମ ପ୍ରକ୍ରିୟା ପସନ୍ଦ ନିର୍ଣ୍ଣୟ କରେ |
ମେସିନ୍, କକ୍ଷ ଏବଂ ରେଖା ଅଲଗା କରନ୍ତୁ |
ଏକ ମେସିନ୍ ସ୍ତରୀୟ ସ୍ୱୟଂଚାଳିତ ଚକ୍ର ରାଜି ହୋଇଥିବା ମୋଲିଡିଂ କ୍ରମକୁ ଆବୃତ କରେ | ଏକ ସ୍ୱୟଂଚାଳିତ କକ୍ଷ ସେହି ଯନ୍ତ୍ରର ଚାରିପାଖରେ ପରିଭାଷିତ ହ୍ୟାଣ୍ଡଲିଂ କିମ୍ବା ଫିନିସିଂ ଯୋଗ କରେ | ଏକ ଉତ୍ପାଦନ ରେଖା ଏକ ସହମତ ଗ୍ରହଣ-ଉତ୍ପାଦ ସୀମା ମାଧ୍ୟମରେ କ୍ରମାଗତ କାର୍ଯ୍ୟକୁ ସଂଯୋଗ କରେ | ପ୍ୟାକିଂ ସେହି ସୀମା ଭିତରେ ଥାଇପାରେ, କିମ୍ବା ଏହା ଏକ ଅଲଗା କାରଖାନା କାର୍ଯ୍ୟ ହୋଇପାରେ |
ଏଗୁଡ଼ିକ ଉପଯୋଗୀ କ୍ରୟ ପାର୍ଥକ୍ୟ, ପ୍ରତିଜ୍ଞା ନୁହେଁ ଯେ ପ୍ରତ୍ୟେକ ଯୋଗାଣକାରୀ ସମାନ ଶବ୍ଦ ବ୍ୟବହାର କରନ୍ତି | ପ୍ରକୃତ ଅପରେସନ୍ ଗୁଡିକ ସ୍ପେସିଫିକେସନ୍ ରେ ରଖନ୍ତୁ | ଏକ ଉପକରଣ ତାଲିକା ବିନା “ସମ୍ପୂର୍ଣ୍ଣ ସ୍ୱୟଂଚାଳିତ” ବିଭିନ୍ନ ବ୍ୟାଖ୍ୟା ପାଇଁ ଅଧିକ ସ୍ଥାନ ଛାଡିଥାଏ |
ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଲେବଲ୍ ଉପରେ ଆମେ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ବର୍ଣ୍ଣନାକୁ ପସନ୍ଦ କରୁ ଯେପରିକି “ସ୍ୱୟଂଚାଳିତ ମୋଲିଡିଂ, ଆରିଏଣ୍ଟେଡ୍ ଟେକ୍ ଆଉଟ୍, ଡିଫ୍ଲାଶିଂ ଏବଂ ଲିକ୍ ପରୀକ୍ଷିତ ଡିସଚାର୍ଜ” | ଏହା କ୍ରେତାଙ୍କୁ କହିଥାଏ ଯେ ସମାପ୍ତ ଉତ୍ପାଦ କେଉଁଠାରେ ଦେଖାଯାଏ ଏବଂ ତଥାପି ଧ୍ୟାନର ଆବଶ୍ୟକତା ଅଛି | ସାମଗ୍ରୀ ପୁର୍ଣ୍ଣକରଣ, ନମୁନା ସଂଗ୍ରହ, ସ୍କ୍ରାପ୍ ହ୍ୟାଣ୍ଡଲିଂ ଏବଂ କାର୍ଟନ୍ ପରିବର୍ତ୍ତନ ମଧ୍ୟ ମାଲିକମାନଙ୍କ ଆବଶ୍ୟକ କରେ, ଯଦିଓ ସାଧାରଣ ମୋଲିଡିଂ କ୍ରମ ପୁନରାବୃତ୍ତି ମାନୁଆଲ୍ ହ୍ୟାଣ୍ଡଲିଂ ବିନା ଚାଲିଥାଏ |
ସେହିଭଳି, ସ୍ୱୟଂଚାଳିତ ନିୟନ୍ତ୍ରଣ ଏକ ଅଲ-ଇଲେକ୍ଟ୍ରିକ୍ ଡ୍ରାଇଭ୍ ସହିତ ସମାନ ନୁହେଁ | ଡ୍ରାଇଭ୍ ପ୍ରକାର, ଷ୍ଟେସନ୍ ବ୍ୟବସ୍ଥା, ହେଡ୍ ଗଣନା ଏବଂ ସ୍ୱୟଂଚାଳିତ ପରିସର ହେଉଛି ଅଲଗା ପସନ୍ଦ | ସେମାନଙ୍କୁ ଗୋଟିଏ ପ୍ରିମିୟମ୍ ସ୍ପେସିଫିକେସନ୍ ଭାବରେ ବ୍ୟବହାର କରିବା ପରିବର୍ତ୍ତେ ଚାକିରି ବିରୁଦ୍ଧରେ ପ୍ରତ୍ୟେକ ସମୀକ୍ଷା କରନ୍ତୁ |
ଅଂଶ ଏବଂ ଉତ୍ପାଦନ କାର୍ଯ୍ୟସୂଚୀ ସହିତ ଆରମ୍ଭ କରନ୍ତୁ |
ଏହାର ଉତ୍ପାଦନ ରେଖା ନିର୍ଦ୍ଧିଷ୍ଟ କରିବାକୁ ଏକ ବୋତଲର ନାମମାତ୍ର ପରିମାଣ ଯଥେଷ୍ଟ ନୁହେଁ | ଏକ ସଂକୀର୍ଣ୍ଣ ଗୋଲାକାର ବୋତଲ ଏବଂ ଏକ ପ୍ରଶସ୍ତ ନିୟନ୍ତ୍ରିତ ପାତ୍ର ସମାନ ତରଳ ପରିମାଣ ବହନ କରିପାରିବ କିନ୍ତୁ ବିଭିନ୍ନ ଛାଞ୍ଚ, ଟେକ୍ ଟୁଲ୍ ଏବଂ ସପୋର୍ଟ ଆବଶ୍ୟକ କରେ | ରେଖା ନିଶ୍ଚିତ ଭାବରେ ପ୍ରକୃତ ବାହ୍ୟ ଆକୃତି ପରିଚାଳନା କରିବ, ଏକ ବିସ୍ତୃତ “2 L ଉତ୍ପାଦ” ନୁହେଁ |
ପାର୍ଟ ଚିତ୍ରାଙ୍କନରୁ ଆରମ୍ଭ କରନ୍ତୁ ଏବଂ ଡିସଚାର୍ଜରେ ଆଶା କରାଯାଉଥିବା ସମାପ୍ତ ଅବସ୍ଥା | ବେକ ସମାପ୍ତି, ହ୍ୟାଣ୍ଡେଲ ଖୋଲିବା, ଶରୀରର ପରିମାଣ, ଲକ୍ଷ୍ୟ ଓଜନ ଏବଂ ଜଟିଳ ଗୁଣବତ୍ତା ଆବଶ୍ୟକତା ରେକର୍ଡ କରନ୍ତୁ | ସଠିକ୍ ରଜନୀ ଗ୍ରେଡ୍, ରଙ୍ଗ ପ୍ୟାକେଜ୍ ଏବଂ ରାଜି ହୋଇଥିବା ପୁନ yc ବ୍ୟବହାର କିମ୍ବା ପୁନ r ନିର୍ମାଣ ଅବସ୍ଥା ନିଶ୍ଚିତ କରନ୍ତୁ | ଏହି ବିବରଣୀଗୁଡିକ ଉଦ୍ଦିଷ୍ଟ କାର୍ଯ୍ୟ ପାଇଁ ଏକ ପ୍ରସ୍ତାବିତ ପରୀକ୍ଷାକୁ ପ୍ରାସଙ୍ଗିକ କରିଥାଏ |
ବିକ୍ରୟ ଯୋଜନାକୁ ଏକ ଉତ୍ପାଦନ ଆବଶ୍ୟକତାରେ ଅନୁବାଦ କର |
ସିଫ୍ଟ ସଂଖ୍ୟା, ବ୍ୟାଚ୍ ଆକାର ଏବଂ ପରିବର୍ତ୍ତନ ଫ୍ରିକ୍ୱେନ୍ସି ସହିତ ସିଫ୍ଟ ପ୍ରତି ଗ୍ରହଣୀୟ ପାତ୍ରଗୁଡିକ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | ଯଦି ଅଧିକ ଅର୍ଡରଗୁଡିକ ସ୍ୱଳ୍ପ ରନ୍ ଏବଂ ବ୍ୟାପକ ସାଧନ ପରିବର୍ତ୍ତନ ଆବଶ୍ୟକ କରେ ତେବେ ଏକ ଉଚ୍ଚ ଘଣ୍ଟା ହାର କମ୍ ଉପଯୋଗୀ | ଏକ ଧୀର କିନ୍ତୁ ସହଜ-ପରିବର୍ତ୍ତନ-ସେଲ୍ ସେହି ଉତ୍ପାଦନ ମିଶ୍ରଣକୁ ଭଲ ଭାବରେ ଫିଟ୍ କରିପାରେ | କେବଳ ସର୍ବାଧିକ କାଟାଲଗ୍ ଆଉଟପୁଟ୍ ରୁ କ conclusion ଣସି ସିଦ୍ଧାନ୍ତରେ ପହଞ୍ଚିପାରିବ ନାହିଁ |
କେବଳ ପ୍ରଥମ ଲଞ୍ଚ ବୋତଲ ନୁହେଁ, ଉତ୍ପାଦ ପରିବାର ତାଲିକାଭୁକ୍ତ କର | ବିସ୍ତୃତ ଅଂଶ, ଭାରୀ ଅଂଶ ଏବଂ କଠିନ ଅଂଶକୁ ଧରିବା କିମ୍ବା କାଟିବା ପାଇଁ ଚିହ୍ନଟ କର | ଏଗୁଡ଼ିକ ଭିନ୍ନ SKU ହୋଇପାରେ | ତା’ପରେ ସ୍ଥିର କରନ୍ତୁ କେଉଁ ଉତ୍ପାଦଗୁଡିକ ପ୍ରାରମ୍ଭିକ ବିଲ୍ଡରେ ଚାଲିବ ଏବଂ କେଉଁଟି ଭବିଷ୍ୟତର ସାଧନ କିମ୍ବା ପୃଥକ ଉପକରଣ ଆବଶ୍ୟକ କରେ |
- ପରୀକ୍ଷା ପ୍ରବନ୍ଧକୁ ଫ୍ରିଜ୍ କରନ୍ତୁ:ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ, ରଜନୀ, ସମାପ୍ତ ଓଜନ ଏବଂ ଆବଶ୍ୟକ ପରୀକ୍ଷଣ |
- ବିତରଣ ଅବସ୍ଥା ସେଟ୍ କରନ୍ତୁ:ଛେଦନ, ଯାଞ୍ଚ, ଦିଗିତ, ଗଣିତ କିମ୍ବା ପ୍ୟାକ୍ |
- କାର୍ଯ୍ୟସୂଚୀ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ:ସିଫ୍ଟ ପ୍ରତି ଭଲ ପାତ୍ର, କାର୍ଯ୍ୟ ସମୟ ଏବଂ ଯୋଜନାବଦ୍ଧ SKU ପରିବର୍ତ୍ତନ |
- ସାଧନ ପରିବାର ଯାଞ୍ଚ କରନ୍ତୁ:ଛାଞ୍ଚ, ହେଡ୍ ପିଚ୍, ଗ୍ରିପିଂ ଫିକ୍ଚର୍ସ, ବସା କାଟିବା ଏବଂ ପରୀକ୍ଷା ସିଲ୍ |
- ସେଲ୍ ଏନଭଲପ୍ ଅନୁମୋଦନ କରନ୍ତୁ:ଉପଯୋଗୀତା, ରାକ୍ଷୀ, ସେବା ପ୍ରବେଶ ଏବଂ ଉତ୍ପାଦ ପ୍ରବାହ |
ଷ୍ଟେସନ ଗଣନା, ଡାଏ ଆଉଟଲେଟ୍ ଏବଂ ଗୁହାଳଗୁଡିକ ପୃଥକ ସମୀକ୍ଷା ଆବଶ୍ୟକ କରନ୍ତି | ଦୁଇଟି ଷ୍ଟେସନର ଅର୍ଥ ଦୁଇଟି ଆଉଟଲେଟ୍ ନୁହେଁ | ଏକ ମଲ୍ଟି-ହେଡ୍ ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ ପ୍ରତ୍ୟେକ ବୋତଲ ଆକୃତିକୁ ଆଉଟଲେଟ୍ ବ୍ୟବଧାନ ସହିତ ସୁସଙ୍ଗତ କରେ ନାହିଁ | ଏକ ମଲ୍ଟିଲାୟର୍ ମୁଣ୍ଡ କାନ୍ଥ ନିର୍ମାଣକୁ ବର୍ଣ୍ଣନା କରେ, ପ୍ରତି ଇଭେଣ୍ଟରେ ସମାପ୍ତ ପାତ୍ରଗୁଡିକର ସଂଖ୍ୟା ନୁହେଁ |
କିଙ୍ଗଲେଙ୍କ |ମଲ୍ଟି-ହେଡ୍ ବନାମ ମଲ୍ଟି-କ୍ୟାଭିଟି ଗାଇଡ୍ |ସେହି ସଂରଚନା ପାର୍ଥକ୍ୟକୁ ବ୍ୟାଖ୍ୟା କରେ | ସ୍ୱୟଂଚାଳିତ ଲେଆଉଟ୍ ଠିକ୍ କରିବା ପୂର୍ବରୁ ସେହି ସମୀକ୍ଷା ବ୍ୟବହାର କରନ୍ତୁ | ଥରେ ଗୁହାଳର ବ୍ୟବସ୍ଥା ସ୍ଥିର ହୋଇଗଲେ, ଟେକ୍ ଆଉଟ୍ ଏବଂ ଫିନିସିଂ ଉପକରଣଗୁଡ଼ିକ ସ୍ଥାନାନ୍ତର ଏବଂ ଗୁଣାତ୍ମକ ଯାଞ୍ଚ ମାଧ୍ୟମରେ ପ୍ରତ୍ୟେକ ସ୍ଥିତିକୁ ସଂରକ୍ଷଣ କରିବା ଆବଶ୍ୟକ |
ଅତ୍ୟନ୍ତ ଉପଯୋଗୀ ଅନୁସନ୍ଧାନରେ ଏକ ଚିତ୍ରାଙ୍କନ, ବସ୍ତୁ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ, ଉତ୍ପାଦନ ସୂଚୀ ଏବଂ ଗୁଣାତ୍ମକ ପରିଭାଷା ଅନ୍ତର୍ଭୁକ୍ତ | ଏକ HDPE ବୋତଲ ଉତ୍ପାଦନ ଲାଇନ ପାଇଁ, ସେହି ଇନପୁଟଗୁଡିକ ବିନା “ସ୍ୱୟଂଚାଳିତ ପ୍ଲାଷ୍ଟିକ୍ ବୋତଲ ତିଆରି ମେସିନ୍” ପାଇଁ ଏକ ଅନୁରୋଧ ସଠିକ୍ ଲାଇନ ପରିସର ପ୍ରତିଷ୍ଠା କରିପାରିବ ନାହିଁ |
ଉତ୍ପାଦର ଗୁଣବତ୍ତା ସେଟ୍ କରୁଥିବା ମେସିନ୍ ସିଷ୍ଟମଗୁଡ଼ିକୁ ଯାଞ୍ଚ କରନ୍ତୁ |
ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଅଟୋମେସନ୍ ଏକ ଅସ୍ଥିର ପ୍ୟାରିସନ୍, ଏକ ଅନୁପଯୁକ୍ତ ପିଚ୍ ଅଫ୍ କିମ୍ବା ଏକ ଅଂଶକୁ ମରାମତି କରିପାରିବ ନାହିଁ ଯାହା ଛାଞ୍ଚକୁ ପରିଚାଳନା କରିବାକୁ ଅତି ନରମ ଛାଡିଦିଏ | ସ୍ଥାନାନ୍ତର ପ୍ରଣାଳୀ ପୁନରାବୃତ୍ତି ଫଳାଫଳ ପ୍ରଦାନ କରିବା ପୂର୍ବରୁ ମୋଲିଡିଂ ପ୍ରକ୍ରିୟା ନିଶ୍ଚିତ ଭାବରେ ଏକ ପୁନରାବୃତ୍ତିଯୋଗ୍ୟ ଆର୍ଟିକିଲ୍ ଉତ୍ପାଦନ କରିବ | ଅନ୍ୟଥା, ଅସଙ୍ଗତ ଅଂଶଗୁଡ଼ିକୁ ଘୁଞ୍ଚାଇବା ପାଇଁ ରୋବଟ୍ ଏକ ସଠିକ୍ ଉପାୟ ହୋଇଯାଏ |
ଏକ ବ୍ଲୋ ମୋଲଡିଂ ମେସିନର ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଅଂଶଗୁଡ଼ିକରେ ଏକ୍ସଟ୍ରୁଡର୍, ଡାଏ ହେଡ୍, କ୍ଲାମିଂ ୟୁନିଟ୍, ବ୍ଲୋ ସିଷ୍ଟମ୍, କୁଲିଂ ସର୍କିଟ୍ ଏବଂ କଣ୍ଟ୍ରୋଲ୍ ଅନ୍ତର୍ଭୁକ୍ତ | କେବଳ ଉପାଦାନ ନାମଗୁଡିକ ବାଛିବା ପରିବର୍ତ୍ତେ ଅନୁମୋଦିତ ଅଂଶରେ ସେମାନଙ୍କର ଅବଦାନ ସମୀକ୍ଷା କରନ୍ତୁ | ଏକ ସ୍ୱୀକୃତିପ୍ରାପ୍ତ PLC ବ୍ରାଣ୍ଡ, ଉଦାହରଣ ସ୍ୱରୂପ, ଯୋଗାଇ ଦିଆଯାଇଥିବା ରେସିପି ଫଙ୍କସନ୍ କିମ୍ବା ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଯୋଗାଯୋଗ ପ୍ରତିଷ୍ଠା କରେ ନାହିଁ |
| ସିଷ୍ଟମ୍ | କଣ ସମୀକ୍ଷା କରିବେ | | ଅନୁରୋଧ କରିବାର ପ୍ରମାଣ | |
|---|---|---|
| ବହିଷ୍କାର ଏବଂ ମରିବା ମୁଣ୍ଡ | | ରଜନୀ ଉପଯୁକ୍ତତା, ମୋଟ ପ୍ୟାରିସନ୍ ଚାହିଦା ଏବଂ ଆଉଟଲେଟ୍ ବାଲାନ୍ସ | | ଉତ୍ପାଦନ ନମୁନା ଏବଂ ବସ୍ତୁ ପରିସ୍ଥିତି ଚିହ୍ନଟ | |
| ପ୍ୟାରିସନ୍ ନିୟନ୍ତ୍ରଣ | | ଅଂଶର ଜଟିଳ ସ୍ଥାନରେ କାନ୍ଥ ବଣ୍ଟନ | | ଅବସ୍ଥାନ-ନିର୍ଦ୍ଦିଷ୍ଟ ମାପ ଏବଂ ସଂରକ୍ଷିତ ରେସିପି | |
| ଛାଞ୍ଚ ଏବଂ କ୍ଲମ୍ପିଂ | | ଟୁଲ୍ ଫିଟ୍, ପିଚ୍ ଅଫ୍ ଏବଂ ରିଲିଜ୍ କ୍ଲିୟରାନ୍ସ | | ଅନୁମୋଦିତ ଚିତ୍ର ଏବଂ old ାଞ୍ଚା-ଅଂଶ ଯାଞ୍ଚ | |
| ଥଣ୍ଡା ଏବଂ ନିୟନ୍ତ୍ରଣ | ଯୋଜନାବଦ୍ଧ ରିଲିଜ୍ ଏବଂ ଗ୍ରିପ୍ ପଏଣ୍ଟଗୁଡିକରେ ଅଂଶ ଦୃ id ତା | | ପ୍ରକୃତ ଅଂଶ ସହିତ ପରୀକ୍ଷା ସ୍ଥାନାନ୍ତର କରନ୍ତୁ | |
| ନିୟନ୍ତ୍ରଣଗୁଡ଼ିକ | | କ୍ରମ, ଆଲାର୍ମ, ରେସିପି ପରିସର ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ସିଗ୍ନାଲ୍ | | କାର୍ଯ୍ୟ ପ୍ରଦର୍ଶନ ଏବଂ ଇଣ୍ଟରଫେସ୍ ତାଲିକା | |
ଏକ କଂକ୍ରିଟ୍ ରେଫରେନ୍ସ: କିଙ୍ଗଲେଙ୍କ 2 L ସିଙ୍ଗଲ୍ ଷ୍ଟେସନ୍ ମେସିନ୍ |
TheKGB2L ଉତ୍ପାଦ ପୃଷ୍ଠା |2 L ର ସର୍ବାଧିକ କଣ୍ଟେନର କ୍ଷମତା, 50 ମିମି ସ୍କ୍ରୁ, 30 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା HDPE ତରଳିବା କ୍ଷମତା ଏବଂ 360 × 380 ମିଲିମିଟର ସର୍ବାଧିକ ଛାଞ୍ଚ ଆକାର ତାଲିକାଭୁକ୍ତ କରେ | 100 ମିଲି - 1 L ପରିସରରେ ଛୋଟ ବୋତଲ ପାଇଁ ଏହା ଦୁଇ, ତିନି ଏବଂ ଚାରି-ଆଉଟଲେଟ୍ ବିନ୍ୟାସକୁ ମଧ୍ୟ ବର୍ଣ୍ଣନା କରେ | ଏହି ମୂଲ୍ୟଗୁଡ଼ିକ ଏକ ପ୍ରସ୍ତାବିତ କାର୍ଯ୍ୟକୁ ସ୍କ୍ରିନ କରିବାରେ ସାହାଯ୍ୟ କରେ | ସେମାନେ ଏକ ସାଧନ ସମୀକ୍ଷାକୁ ବଦଳାନ୍ତି ନାହିଁ |
ସମାନ ପୃଷ୍ଠା 600 PC / HR କୁ “ଆଉଟପୁଟ୍ (ଶୁଖିଲା ଚକ୍ର) ଭାବରେ ଲେବଲ୍ କରେ | ତାହା ଏକ ଚିହ୍ନିତ ସାମ୍ପୁ ବୋତଲ, ଛାଞ୍ଚ ଏବଂ ଫିନିସିଂ ଲାଇନର ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ ନୁହେଁ | ଏକ ଉତ୍ପାଦନ ଆବଶ୍ୟକତା ପ୍ରକୃତ ସାମଗ୍ରୀ, ଥଣ୍ଡା ସମୟ, ସକ୍ରିୟ ପଦବୀ ଏବଂ ଯାଞ୍ଚ ଅବସ୍ଥା ଆବଶ୍ୟକ କରେ | ପ୍ରକାଶିତ ଗତି ରେଫରେନ୍ସ ପରି ଶୁଖିଲା ଚକ୍ର ପ୍ରବେଶକୁ ବ୍ୟବହାର କର |
ଏକ ମଲ୍ଟି-ଆଉଟଲେଟ୍ ପ୍ରସ୍ତାବ ପାଇଁ, ମିଳିତ ମୋଟ ପ୍ୟାରିସନ୍ ମାସ ଏବଂ କ୍ୟାଭିଟି ଫିଟ୍ ଯାଞ୍ଚ କରନ୍ତୁ | ସମାପ୍ତ ବୋତଲ ଓଜନ ଫ୍ଲାସକୁ ବାଦ ଦେଇଥାଏ ଯାହା ଏକ୍ସଟ୍ରୁଡର୍ ମଧ୍ୟ ଯୋଗାଇଥାଏ | ଅଧିକ ଆଉଟଲେଟ୍ ଏକତ୍ର ବହିଷ୍କାର, ଥଣ୍ଡା ଏବଂ ସମାପ୍ତି ଉପରେ ଚାହିଦା ବ increase ାଇପାରେ | କେବଳ ହେଡ୍ ଗଣନା ଏକ ବ୍ୟବହାର ଯୋଗ୍ୟ ଉତ୍ପାଦନ ହାର ପ୍ରତିଷ୍ଠା କରିପାରିବ ନାହିଁ |
ଜଟିଳ ଅଂଶ ମାପ ଏବଂ ସ୍ଥାନାନ୍ତର ଆଚରଣ ସ୍ଥିର ହେବା ପରେ ହିଁ ଆମେ ମୋଲିଡିଂ ସିଷ୍ଟମକୁ ଅନୁମୋଦନ କରିବୁ | ସେହି ସମସ୍ୟାର ସମାଧାନ କରିବା ପୂର୍ବରୁ ଏକ କନଭେୟର ଯୋଡିବା ସମସ୍ୟାକୁ ଲାଇନକୁ ଆହୁରି ଦୂରକୁ ନେଇଯାଏ | କାନ୍ଥ ବଣ୍ଟନ ପାଇଁ, ବ୍ୟବହାର କରନ୍ତୁ |ପ୍ୟାରିସନ୍ ପ୍ରୋଗ୍ରାମିଂ ଗାଇଡ୍ |ଉତ୍ପାଦ ଚିତ୍ର ସହିତ |
ଖାଇବା ଠାରୁ ଗ୍ରହଣୀୟ ପାତ୍ରଗୁଡିକ ପର୍ଯ୍ୟନ୍ତ ରେଖା ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ |
ବ୍ଲୋ ମୋଲିଡିଂ ଅଟୋମେସନ୍ ପାଇଁ ସବୁଠାରୁ ଶକ୍ତିଶାଳୀ ସ୍ପେସିଫିକେସନ୍ ପ୍ରତ୍ୟେକ ଅପରେସନ୍ ମାଧ୍ୟମରେ ଉତ୍ପାଦକୁ ଅନୁସରଣ କରେ | ପ୍ରତ୍ୟେକ ମଡ୍ୟୁଲ୍ କ’ଣ ଗ୍ରହଣ କରେ, ଏହା କ’ଣ ବିତରଣ କରେ ଏବଂ ପରବର୍ତ୍ତୀ ମଡ୍ୟୁଲ୍ ସହିତ କିଏ ସଂଯୋଗର ମାଲିକ ତାହା ଏଥିରେ କୁହାଯାଇଛି | ଏକ ସହମତ ପ୍ରକ୍ରିୟା ସୀମା ବିନା ରୋବଟ୍, କନଭେୟର ଏବଂ ସେନ୍ସର ଏକ ଲମ୍ବା ତାଲିକା ଅପେକ୍ଷା ଏହା ଅଧିକ ଉପଯୋଗୀ |
କିଙ୍ଗଲେ ପ୍ରକାଶିତ |ସ୍ୱୟଂଚାଳିତ କ୍ଷମତା |ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଟ୍ରିମିଂ, ଯାଞ୍ଚ ଏବଂ ପ୍ୟାକେଜିଂ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | ଏକ ବୋତଲ ପ୍ରୋଜେକ୍ଟ ପାଇଁ, ସେହି ସାମର୍ଥ୍ୟକୁ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ପରିସରକୁ ଅନୁବାଦ କର | ସ୍ୱୟଂଚାଳିତ ଡିଫ୍ଲାଶିଂ, ବେକ ଟ୍ରିମିଂ, ଲିକ୍ ପରୀକ୍ଷଣ ଏବଂ ପ୍ୟାକିଂ ହେଉଛି ବିଭିନ୍ନ କାର୍ଯ୍ୟ; ଅନ୍ୟର ଉପସ୍ଥିତିରୁ ଚୁପଚାପ୍ ଅନୁମାନ କରାଯିବା ଉଚିତ୍ ନୁହେଁ |
| ଅପରେସନ୍ | ସମାଧାନ ପାଇଁ ପ୍ରଶ୍ନ | | ଗ୍ରହଣ ଯାଞ୍ଚ |
|---|---|---|
| ଖାଇବା | ପରିବହନ, ମିଶ୍ରଣ ଏବଂ ବସ୍ତୁ ସ୍ତରୀୟ ନିୟନ୍ତ୍ରଣ କିଏ ଯୋଗାଏ? | ଅନୁମୋଦିତ ସାମଗ୍ରୀ ଏକ ଯୋଜନାବଦ୍ଧ ଯୋଗାଣ ବାଧା ବିନା ହପରରେ ପହଞ୍ଚେ | |
| ନିଅନ୍ତୁ | | ଅଂଶଟି କେଉଁଠାରେ ଜାବୁଡ଼ି ଧରିଛି, ଏବଂ କେଉଁ ଆଭିମୁଖ୍ୟ ଏକକ ଛାଡିଥାଏ? | ପରୀକ୍ଷା ପ୍ରବନ୍ଧରେ କ miss ଣସି ବଞ୍ଚିତ ସ୍ଥାନାନ୍ତର କିମ୍ବା ଗ୍ରହଣୀୟ ମାର୍କିଂ ନାହିଁ | |
| ଡିଫ୍ଲାଶିଂ ଏବଂ ଟ୍ରିମିଂ | | କେଉଁ ଫ୍ଲାସ୍ ଏବଂ ଫିନିଶ୍ ବ features ଶିଷ୍ଟ୍ୟଗୁଡିକ ଅପସାରିତ ହୋଇଛି? | ଆବଶ୍ୟକ ଧାର, ବେକ ଏବଂ ହ୍ୟାଣ୍ଡଲ୍ ଖୋଲିବା ଅଂଶ ସଂଜ୍ଞା ପୂରଣ କରେ | |
| ଯାଞ୍ଚ ଏବଂ ପ୍ରତ୍ୟାଖ୍ୟାନ | | କେଉଁ ପରୀକ୍ଷା ଇନଲାଇନରେ ଅଛି, ଏବଂ ବିଫଳ ଅଂଶଗୁଡିକ କିପରି ପୃଥକ ହୋଇଛି? | ସହମତ ଚ୍ୟାଲେଞ୍ଜ ନମୁନାଗୁଡିକ ସଠିକ୍ ଭାବରେ ଚିହ୍ନଟ ଏବଂ ମାର୍ଗଦର୍ଶନ କରାଯାଏ | |
| ପରିବହନ ଏବଂ ପ୍ୟାକ୍ କରିବା | | କେଉଁ ବୋତଲର ଅବସ୍ଥା ଏବଂ ବ୍ୟବସ୍ଥା ପରବର୍ତ୍ତୀ ଷ୍ଟେସନରେ ପହଞ୍ଚିବା ଜରୁରୀ? | ସହମତ ହାରରେ ସ୍ଥାନାନ୍ତର, ସଂଗ୍ରହ ଏବଂ ଅନ୍ତିମ ଗଣନା କାର୍ଯ୍ୟ | |
ପ୍ରତ୍ୟେକ ସୀମାକୁ ଏକୀକୃତ ମାଲିକ ନାମ ଦିଅନ୍ତୁ | ଯଦି ମେସିନ୍ ଯୋଗାଣକାରୀ ଟେକ୍-ଆଉଟ୍ ପ୍ରଦାନ କରନ୍ତି ଏବଂ ଅନ୍ୟ ଏକ ଯୋଗାଣକାରୀ ଲିକ୍ ପରୀକ୍ଷକ ପ୍ରଦାନ କରନ୍ତି, ତଥାପି କେହି ଜଣେ ବୋତଲ ଆଭିମୁଖ୍ୟ, ସ୍ଥାନାନ୍ତର ଉଚ୍ଚତା, ବ୍ୟବଧାନ ଏବଂ ହ୍ୟାଣ୍ଡସେକକୁ ନିୟନ୍ତ୍ରଣ କରିବାକୁ ପଡିବ | ସୁସଙ୍ଗତ ଦେଖାଯାଉଥିବା ମଡ୍ୟୁଲ୍ କିଣିବା ଏକ ଇଣ୍ଟିଗ୍ରେଟେଡ୍ ସେଲ୍ କିଣିବା ସହିତ ସମାନ ନୁହେଁ |
ସେହି ସଙ୍କେତଗୁଡ଼ିକ ଯେଉଁଠାରେ ଆବଶ୍ୟକ, “ପ୍ରସ୍ତୁତ”, “ଅଂଶ ଉପସ୍ଥିତ”, “ଚକ୍ର ସଂପୂର୍ଣ୍ଣ” ଏବଂ ତ୍ରୁଟି ଅବସ୍ଥା କିପରି ଉପସ୍ଥାପିତ ହୁଏ ତାହା ସହମତ | କେଉଁ ନିୟନ୍ତ୍ରକ ଏକ ଷ୍ଟପ୍ ଆରମ୍ଭ କରେ ଏବଂ କେଉଁ ୟୁନିଟ୍ ପ୍ରାରମ୍ଭିକ ତ୍ରୁଟି ରିପୋର୍ଟ କରେ ତାହା ଚିହ୍ନଟ କର | ପ୍ରକୃତ ସ୍ଥାପତ୍ୟ ପ୍ରକଳ୍ପ ନିର୍ଦ୍ଦିଷ୍ଟ, କିନ୍ତୁ ଦାୟିତ୍ v ଅସ୍ପଷ୍ଟ ରହିପାରିବ ନାହିଁ |
ଗ୍ରହଣୀୟ-ଉତ୍ପାଦ ମାର୍ଗରୁ ସ୍କ୍ରାପ୍ ପ୍ରବାହକୁ ପୃଥକ ଭାବରେ ଯାଞ୍ଚ କରନ୍ତୁ | ଅପସାରିତ ଫ୍ଲାସ୍ ସଂଗ୍ରହ ଏବଂ ଏକ ସହମତ ସ୍ୱଭାବ ଆବଶ୍ୟକ କରେ | ପୁନ use ବ୍ୟବହାର ସାମଗ୍ରୀ ଏବଂ ଉତ୍ପାଦ ଆବଶ୍ୟକତା ଉପରେ ନିର୍ଭର କରେ; ଏକ ସ୍ୱୟଂଚାଳିତ ଗ୍ରାଇଣ୍ଡର ସଂଯୋଗ କ reg ଣସି ପୁନ r ନିର୍ମାଣ ଶତକଡା ଅନୁମତି ଦିଏ ନାହିଁ | ସାମଗ୍ରୀର ରେସିପି ନିୟନ୍ତ୍ରିତ ରଖନ୍ତୁ |
ବୋତଲ ଲିକ୍ ପରୀକ୍ଷଣ ପାଇଁ, ପରୀକ୍ଷା ପଦ୍ଧତି, ଫିକ୍ଚର୍, ସିଲ୍ ସ୍ଥିତି ଏବଂ ସହମତ ଚ୍ୟାଲେଞ୍ଜ ନମୁନାକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | ଏକ ପରୀକ୍ଷା ଫଳାଫଳ ସବୁଜ ଫଳାଫଳ ପ୍ରଦର୍ଶନ କରିବା ଅପେକ୍ଷା ଅଧିକ କରିବା ଆବଶ୍ୟକ | ଏହା ବିଫଳତାକୁ ବିଶ୍ reli ସ୍ତ ଭାବରେ ପୃଥକ କରିବା ଏବଂ ପ୍ରତ୍ୟାଖ୍ୟାନ ଅଂଶଗୁଡିକ ଭଲ-ଉତ୍ପାଦ ପରିବହନକାରୀକୁ ଅଜ୍ଞାତରେ ଫେରିବାକୁ ଅନୁମତି ନ ଦେଇ ଗଣନା କରିବା ଆବଶ୍ୟକ କରେ |
ପରିସର ଚିତ୍ରାଙ୍କନ ରକ୍ଷଣାବେକ୍ଷଣ ଏବଂ ଛାଞ୍ଚ-ପରିବର୍ତ୍ତନ ଆକ୍ସେସ୍ ମଧ୍ୟ ଦେଖାଇବା ଉଚିତ | କିଙ୍ଗଲେଙ୍କ ବ୍ୟବହାର କରନ୍ତୁ |ଉପଯୋଗୀତା ଏବଂ କାରଖାନା-ଲେଆଉଟ୍ ଗାଇଡ୍ |ସମସ୍ତ ଅନ୍ତର୍ଭୁକ୍ତ ସହାୟକକାରୀଙ୍କ ସହିତ ଶକ୍ତି, ବାୟୁ, ଜଳ ଏବଂ ସ୍ଥାନକୁ ସମନ୍ୱୟ କରିବା |
ହ୍ୟାଣ୍ଡଅଫ୍ ମୋଲିଡିଂ ମେସିନ୍ କରିବା ପୂର୍ବରୁ ଆଉଟପୁଟ୍ ସୀମିତ କରିପାରିବ |
ଏକ ଧକ୍କା ମୋଲିଡିଂ ଉତ୍ପାଦନ ରେଖା କେବଳ ଏହାର ସଂଯୁକ୍ତ କାର୍ଯ୍ୟଗୁଡିକ ବଞ୍ଚାଇ ପାରିବ | ଦ୍ରୁତତମ ମଡ୍ୟୁଲ୍ ଏକ ମନ୍ଥର ଟ୍ରାଇମର୍, ପରୀକ୍ଷକ କିମ୍ବା ପ୍ୟାକିଂ ଷ୍ଟେସନ୍ ପାଇଁ ଅନିର୍ଦ୍ଦିଷ୍ଟ କାଳ ପର୍ଯ୍ୟନ୍ତ କ୍ଷତିପୂରଣ ଦେଇପାରିବ ନାହିଁ | ବଫର୍ମାନେ ଏକ ସ୍ୱଳ୍ପ ବାଧାରୁ ପୁନରୁଦ୍ଧାର ପାଇଁ ରେଖା ସମୟ ଦିଅନ୍ତି; ସେମାନେ ଏକ ସ୍ଥାୟୀ କ୍ଷମତା ମେଳ ଖାଉ ନାହାଁନ୍ତି |
ପ୍ରଥମେ ପ୍ରତ୍ୟେକ ଉପକରଣ ହାରକୁ ସମାନ ଆଧାରରେ ରଖ | ସଂଖ୍ୟାଟିର ଅର୍ଥ ହେଉଛି ମୋଲିଡିଂ ଇଭେଣ୍ଟ, ମୋଟ ଅଂଶ, ପରୀକ୍ଷିତ ଅଂଶ କିମ୍ବା ଗ୍ରହଣୀୟ ପାତ୍ର? ଏହା କେବଳ କ୍ରମାଗତ ଚାଲିବା କୁ ଆଚ୍ଛାଦନ କରେ, କିମ୍ବା ପୂର୍ଣ୍ଣତା ଏବଂ ସାଧାରଣ ଷ୍ଟପ୍ ଅନ୍ତର୍ଭୂକ୍ତ କରେ କି? ସେହି ସଂଜ୍ଞାଗୁଡ଼ିକ ମେଳ ହେବା ପରେ ହିଁ ହାର ତୁଳନା କରନ୍ତୁ |
ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଭାବରେ ଉତ୍ପାଦନ ଭିତ୍ତି ସହିତ ଏକ କାର୍ଯ୍ୟର ଉଦାହରଣ |
ଏକ ପ୍ରସ୍ତାବିତ ଲାଇନକୁ ବିଚାର କରନ୍ତୁ ଯାହା ମୋଲିଡିଂ ଏବଂ ଟ୍ରିମିଂ ପରେ ଘଣ୍ଟା ପ୍ରତି 480 ପାତ୍ର ଧାରଣ କରିଥାଏ | ମନେକରନ୍ତୁ ଏହାର ଏକ-ପୋଜିସନ୍ ଲିକ୍ ପରୀକ୍ଷକ ସଂପୂର୍ଣ୍ଣ ଭାର, ପରୀକ୍ଷା, ନିଷ୍ପତ୍ତି ଏବଂ ଅନଲୋଡ୍ କ୍ରମ ପାଇଁ 8 ସେକେଣ୍ଡ ଆବଶ୍ୟକ କରେ | ଏହାର ଆଦର୍ଶ କ୍ଷମତା ହେଉଛି ଘଣ୍ଟା ପ୍ରତି 3,600 ÷ 8 = 450 ପାତ୍ର | ଏଗୁଡିକ ଅନୁମାନ ଯୋଜନା କରୁଛନ୍ତି, ମାପାଯାଇଥିବା କିଙ୍ଗଲେ ମେସିନ୍ ଫଳାଫଳ ନୁହେଁ |
ଆସୁଥିବା ହାର: 480 / ଘଣ୍ଟା · ଆଦର୍ଶ ପରୀକ୍ଷକ କ୍ଷମତା: 450 / ଘଣ୍ଟା · ସଂଗ୍ରହ: 30 / ଘଣ୍ଟା |
କ no ଣସି ପରୀକ୍ଷକ ଅଟକି ନଥିଲେ ମଧ୍ୟ ଆସୁଥିବା ଅଂଶଗୁଡିକ ଏହାର କ୍ଷମତା ପ୍ରତି ଘଣ୍ଟାରେ 30 ପାତ୍ରରୁ ଅଧିକ | 15 ବ୍ୟବହାର ଯୋଗ୍ୟ ପଦବୀ ସହିତ ଏକ ବଫର୍ 15 ÷ 30 = 0.5 ଘଣ୍ଟା, କିମ୍ବା 30 ମିନିଟ୍ ପୂରଣ କରିବ | ଏକ ଖାଲି କନଭେୟର ସହିତ ରେଖା ଆରମ୍ଭ କରିବା ଏକ କ୍ଷୁଦ୍ର ପ୍ରଦର୍ଶନକୁ ସନ୍ତୋଷଜନକ ଦେଖାଇପାରେ | ଅସନ୍ତୁଳନ ବିଦ୍ୟମାନ ଅଛି |
ବର୍ତ୍ତମାନ ଏକ ସଂପୂର୍ଣ୍ଣ ପରୀକ୍ଷକ ଷ୍ଟପ୍ ବିଷୟରେ ବିଚାର କରନ୍ତୁ | 480 / h ର ଅନୁମାନିତ ଆସୁଥିବା ହାରରେ, ଅଂଶଗୁଡିକ ପ୍ରତି ମିନିଟରେ 8 ରେ ପହଞ୍ଚେ | ସେହି 15 ଟି ମାଗଣା ପଦବୀ କେବଳ 15 ÷ 8 = 1.875 ମିନିଟ୍, ପ୍ରାୟ 113 ସେକେଣ୍ଡ୍ ପ୍ରଦାନ କରିଥାଏ, ସେହି ବଫର୍ ପୂର୍ଣ୍ଣ ହେବା ପୂର୍ବରୁ | ମନ୍ଥର ଗତି ସମୟରେ ଏବଂ ସଂପୂର୍ଣ୍ଣ ବନ୍ଦ ସମୟରେ ଜମା ହାର ଭିନ୍ନ ଅଟେ |
ପଦଗୁଡିକ ପ୍ରକୃତରେ ବ୍ୟବହାର ଯୋଗ୍ୟ ହେଲେ ସେହି ଗଣନାଗୁଡ଼ିକ ଉପଯୋଗୀ | ଏକ ବୋତଲ ଯାହା ଟିପ୍ସ କରେ, ରାକ୍ଷୀଙ୍କୁ ସ୍ପର୍ଶ କରେ କିମ୍ବା ଆବଶ୍ୟକ ଆଭିମୁଖ୍ୟ ସଂରକ୍ଷଣ କରିପାରିବ ନାହିଁ ଏକ ବ valid ଧ ବଫର୍ ସ୍ଥିତି ସୃଷ୍ଟି କରେ ନାହିଁ | ନିରାପଦ ସଂଗ୍ରହ ସୀମା ପହଞ୍ଚିବା ପୂର୍ବରୁ ନିୟନ୍ତ୍ରଣଗୁଡ଼ିକ ମଧ୍ୟ ଏକ ସହମତ ପ୍ରତିକ୍ରିୟା ଆବଶ୍ୟକ କରେ |
ଜ୍ୟାମିତିକୁ ଗତି ସହିତ ଯାଞ୍ଚ କରନ୍ତୁ |
ଟେକ୍ ଆଉଟ୍ ଟୁଲିଂ ଏବଂ କନଭେୟରଗୁଡିକ ଏହାର ପ୍ରକୃତ ରିଲିଜ୍ ଅବସ୍ଥାରେ ଅଂଶକୁ ପରିଚାଳନା କରିବା ଜରୁରୀ | ଏକ ପୁନରାବୃତ୍ତି ଗ୍ରାଇପ୍ ଅବସ୍ଥାନ ଚିହ୍ନଟ କରନ୍ତୁ | ବେକ, ଶରୀର କିମ୍ବା ଫ୍ଲାସ୍ ସେହି ଅବସ୍ଥାନ ପ୍ରଦାନ କରେ କି ନାହିଁ ଏବଂ ପରବର୍ତ୍ତୀ ସ୍ଥାନାନ୍ତର ପୂର୍ବରୁ ଟ୍ରିମିଂ ଏହାକୁ ଅପସାରଣ କରେ କି ନାହିଁ ଯାଞ୍ଚ କରନ୍ତୁ | ପ୍ରଥମ ପିକଅପ୍ ରେ ଉପଲବ୍ଧ ଏକ ବ feature ଶିଷ୍ଟ୍ୟ ଦ୍ୱିତୀୟରେ ବିଦ୍ୟମାନ ହୋଇନପାରେ |
ମେସିନ୍ ଗତି ବ before ାଇବା ପୂର୍ବରୁ ଆମେ ସେହି ଡାଟୁମ୍ ଚେନ୍ ସମାଧାନ କରିବୁ | ଏକ ରେଖା ଯାହା ଏକ ସମ୍ବେଦନଶୀଳ ହାରରେ ସ୍ଥାନାନ୍ତରିତ ହୁଏ ଏବଂ ପୂର୍ବାନୁମାନ ଅନୁଯାୟୀ ପୁନରୁଦ୍ଧାର ହୁଏ, ତାହା ହେଉଛି ଏକ ଭଲ ଉତ୍ପାଦନ ସମ୍ପତ୍ତି ଯାହା ବାରମ୍ବାର ମାନୁଆଲ୍ ରିପୋଜିସନ୍ ଆବଶ୍ୟକ କରେ | ପସନ୍ଦିତ ସମାଧାନ ସଂଶୋଧିତ ସାଧନ, ଏକ ଭିନ୍ନ ସ୍ଥାନାନ୍ତର କ୍ରମ କିମ୍ବା ଅତିରିକ୍ତ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କ୍ଷମତା - ଏକ ତୀବ୍ର ମୋଲିଡିଂ ଚକ୍ର ନୁହେଁ |
ଶେଷରେ, ରାଜି ହୋଇଥିବା ଯାଞ୍ଚ ପଏଣ୍ଟ ପରେ ଗ୍ରହଣୀୟ ପାତ୍ରଗୁଡିକ ଗଣନା କରନ୍ତୁ | ନିରାକରଣ ପାଇଁ ଅପଷ୍ଟ୍ରିମ୍ ମୋଟ ଗଣନା ରଖନ୍ତୁ, କିନ୍ତୁ ଏହାକୁ ସିପିଂ-ଆଉଟପୁଟ୍ ଚିତ୍ର ଭାବରେ ବ୍ୟବହାର କରନ୍ତୁ ନାହିଁ | କିଙ୍ଗଲେଙ୍କ |କାରଖାନା ଗ୍ରହଣ ଗାଇଡ୍ |ଉତ୍ପାଦର ପରିଚୟ, ଗଣନା ସୀମା ଏବଂ ପର୍ଯ୍ୟବେକ୍ଷଣ ସମୟ ସମାନ ରେକର୍ଡରେ କାହିଁକି ଅଛି ତାହା ବ୍ୟାଖ୍ୟା କରେ |
ପ୍ରମାଣ କରନ୍ତୁ ରେଖା ପୁନରୁଦ୍ଧାର ଏବଂ ଉତ୍ପାଦ ପରିବର୍ତ୍ତନ କରିପାରିବ |
ଏକ ସୁଗମ ସ୍ୱୟଂଚାଳିତ ଚାଲିବା କେବଳ ଗୋଟିଏ ଅପରେଟିଂ ସ୍ଥିତିକୁ ପ୍ରମାଣ କରେ | ଉତ୍ପାଦନରେ ପୁର୍ଣ୍ଣକରଣ, ବିଫଳ ସ୍ଥାନାନ୍ତର, ପ୍ରତ୍ୟାଖ୍ୟାନ ଅଂଶ, ଅବରୋଧିତ ପରିବହନକାରୀ ଏବଂ ଉତ୍ପାଦ ପରିବର୍ତ୍ତନ ମଧ୍ୟ ଅନ୍ତର୍ଭୁକ୍ତ | ସେହି ଘଟଣାଗୁଡ଼ିକ ଗ୍ରହଣ ଯୋଜନାରେ ଏକ ସ୍ଥାନ ପାଇବାକୁ ଯୋଗ୍ୟ କାରଣ ପ୍ରତିକ୍ରିୟା ସ୍ଥିର କରେ ଯେ କକ୍ଷ ନିୟନ୍ତ୍ରିତ ଉତ୍ପାଦନକୁ ଫେରିବ କି ନାହିଁ |
କାରଖାନା ପାର୍ଶ୍ୱରୁ, ଆମେ ଏକ ପଲିସ୍ ପ୍ରଦର୍ଶନ ପୂର୍ବରୁ ତ୍ରୁଟି ପୁନରୁଦ୍ଧାରକୁ ରଖିବା | ଯଦି ଏକ ବୋତଲ ପିକଅପ୍ ମିସ୍ କରେ, ପରବର୍ତ୍ତୀ ପ୍ରଶ୍ନଟି ନୁହେଁ ଯେ କେହି ଏହାକୁ କେତେ ଶୀଘ୍ର ଫେରାଇ ପାରିବେ | ପ୍ରଶ୍ନଗୁଡିକ ହେଉଛି ମିସ୍ କ’ଣ ଚିହ୍ନଟ କଲା, କେଉଁ ଗତିବିଧି ବନ୍ଦ ହେଲା ଏବଂ ପୁନ rest ଆରମ୍ଭ ହେବା ପୂର୍ବରୁ କକ୍ଷ କିପରି ଏକ ଜଣାଶୁଣା ସ୍ଥିତିକୁ ନିଶ୍ଚିତ କରେ | ବାରମ୍ବାର ହାତ ସଂଶୋଧନ ଅନୁସନ୍ଧାନର ଏକ ଲକ୍ଷଣ, ସାଧାରଣ ସ୍ୱୟଂଚାଳିତ କାର୍ଯ୍ୟ ନୁହେଁ |
ରିଲିଜ୍ ପରେ ଯେତେବେଳେ ଏକ ପତଳା ପାଚେରୀ ବୋତଲ ଟିପ୍ସ, ଆମେ ଅନେକ ପ୍ରକ୍ରିୟା ସେଟିଂସମୂହ ପରିବର୍ତ୍ତନ କରିବା ପୂର୍ବରୁ ଗ୍ରିପ୍ ଏବଂ ସପୋର୍ଟ ସ୍ଥିତି ଯାଞ୍ଚ କରିବୁ | ସ୍ଥାନାନ୍ତରଣରେ ଅଂଶର ଦୃ id ତା, ଫିକ୍ଚର୍ କଣ୍ଟାକ୍ଟ ପଏଣ୍ଟ ଏବଂ ଗତି କ୍ରମ ସମୀକ୍ଷା କରନ୍ତୁ | ତା’ପରେ ଗୋଟିଏ ନିୟନ୍ତ୍ରିତ ସଂଶୋଧନକୁ ପରୀକ୍ଷା କର ଏବଂ ଅଂଶକୁ ପୁନର୍ବାର ଯାଞ୍ଚ କର | ଅଧିକ ଚାପିବା ଚାପ ପ୍ରଥମଟି ଠିକ୍ କରିବା ପରିବର୍ତ୍ତେ ଏକ ଭିନ୍ନ ତ୍ରୁଟି ସୃଷ୍ଟି କରିପାରେ |
ଲିକ୍ ବୃଦ୍ଧିକୁ ପ୍ରତ୍ୟାଖ୍ୟାନ କଲାବେଳେ ସମାନ ଅନୁଶାସନ ପ୍ରଯୁଜ୍ୟ | ପ୍ରଭାବିତ ନମୁନାଗୁଡିକ ସଂରକ୍ଷଣ କରନ୍ତୁ ଏବଂ ସ୍ଥିତି ଏବଂ ସମୟ ଚିହ୍ନଟ କରନ୍ତୁ | ମୋଲଡେଡ୍ ବେକ ଏବଂ ପିଚ୍ ଅଫ୍ ସହିତ ଟେଷ୍ଟ୍ ସିଲ୍ ଏବଂ ଫିକ୍ଚର୍ ସ୍ଥିତି ଯାଞ୍ଚ କରନ୍ତୁ | ଏକ ଲିକ୍ ପରୀକ୍ଷା ସଂଯୋଗ ଏବଂ ଏକ ଲିକ୍ ପାତ୍ରରେ ବିଭିନ୍ନ ସଂଶୋଧନ ଆବଶ୍ୟକ | ସେହି କାରଣଗୁଡ଼ିକୁ ପୃଥକ ନକରି ମୋଲିଡିଂ ରେସିପି ପରିବର୍ତ୍ତନ କରିବା ସମୟ ନଷ୍ଟ କରିପାରେ ଏବଂ ଦୋଷ ଲୁଚାଇପାରେ |
ତ୍ରୁଟି ଘଟିବା ପୂର୍ବରୁ ପୁନରୁଦ୍ଧାରକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |
- ପ୍ରାରମ୍ଭିକ ତ୍ରୁଟି, ପ୍ରଭାବିତ ମଡ୍ୟୁଲ୍ ଏବଂ ଉତ୍ପାଦ ସ୍ଥିତିକୁ ରେକର୍ଡ କରନ୍ତୁ |
- ଅନୁମୋଦିତ ନିୟନ୍ତ୍ରଣ ଏବଂ ନିରାପତ୍ତା ଡିଜାଇନ୍ ଦ୍ୱାରା ବ୍ୟାଖ୍ୟା କରାଯାଇଥିବା ରାଜ୍ୟକୁ କକ୍ଷକୁ ଆଣ |
- ପ୍ରାଧିକୃତ କର୍ମଚାରୀମାନେ ନିର୍ଦ୍ଦିଷ୍ଟ ବିଚ୍ଛିନ୍ନତା ଏବଂ ପ୍ରବେଶ ପ୍ରକ୍ରିୟାରେ ତ୍ରୁଟି ସମାଧାନ କରନ୍ତୁ |
- ସ୍ଥାନାନ୍ତର, ଯାଞ୍ଚ ଏବଂ ପୁନ rest ଆରମ୍ଭ ପୂର୍ବରୁ ପଦବୀଗୁଡ଼ିକୁ ପ୍ରତ୍ୟାଖ୍ୟାନ କରନ୍ତୁ |
- ସହମତ ପୁନରୁଦ୍ଧାର କ୍ରମ ମାଧ୍ୟମରେ ପୁନ ume କାର୍ଯ୍ୟ ଆରମ୍ଭ କରନ୍ତୁ, ତାପରେ ଆବଶ୍ୟକ ଉତ୍ପାଦ ଯାଞ୍ଚ ଯାଞ୍ଚ କରନ୍ତୁ |
ଏଗୁଡିକ ଯୋଜନାଗୁଡିକ ଯୋଜନା କରୁଛନ୍ତି, ରାକ୍ଷୀ ଯନ୍ତ୍ରପାତି ପ୍ରବେଶ କରିବାକୁ କିମ୍ବା ଏକ ଇଣ୍ଟରଲକ୍ ବାଇପାସ୍ କରିବାକୁ ଅନୁମତି ନୁହେଁ | ଇଣ୍ଟିଗ୍ରେଟେଡ୍ ସେଲ୍ ମଡ୍ୟୁଲ୍ ପାରସ୍ପରିକ କ୍ରିୟା ଏବଂ ପୂର୍ବାନୁମାନଯୋଗ୍ୟ ହସ୍ତକ୍ଷେପକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରି ଏକ ବିପଦ ମୂଲ୍ୟାଙ୍କନ ଆବଶ୍ୟକ କରେ |ISO 12100: 2010ଯନ୍ତ୍ରର ବିପଦ ମୂଲ୍ୟାଙ୍କନ ଏବଂ ବିପଦ ହ୍ରାସ ପାଇଁ ସାଧାରଣ ନୀତି ନିର୍ଧାରଣ କରେ; ପ୍ରୋଜେକ୍ଟ ମଧ୍ୟ ପ୍ରଯୁଜ୍ୟ ମେସିନ୍ ନିର୍ଦ୍ଦିଷ୍ଟ ଏବଂ ଗନ୍ତବ୍ୟସ୍ଥଳ ଆବଶ୍ୟକତାକୁ ଚିହ୍ନଟ କରିବା ଜରୁରୀ |
ଏକ ସଞ୍ଚିତ ରେସିପି ଏକ ସଂପୂର୍ଣ୍ଣ ପରିବର୍ତ୍ତନ ନୁହେଁ |
ଏକ ରେସିପି ତାପମାତ୍ରା ଏବଂ ମୋଲିଡିଂ ଗତିବିଧିକୁ ମନେ ପକାଇପାରେ ଯେତେବେଳେ ପିକର୍, ଟ୍ରିମ୍ ନାଷ୍ଟ ଏବଂ ପରୀକ୍ଷକ ମାନୁଆଲୀ ଆଡଜଷ୍ଟ ହୋଇ ରହିଥାଏ | କେଉଁ ପଦବୀ ଗଚ୍ଛିତ ହୋଇଛି, କେଉଁଟି ମୋଟର ଚାଳିତ ଏବଂ କେଉଁଟି ଶାରୀରିକ ସାଧନ ପରିବର୍ତ୍ତନ ଆବଶ୍ୟକ କରେ ପଚାର | ଟେକ୍ନେସ୍ସ୍ୱୟଂଚାଳିତ ଡକ୍ୟୁମେଣ୍ଟେସନ୍ ପ୍ରକ୍ରିୟା |ପିକର୍, ଡିଫ୍ଲାଶିଂ ଏବଂ ଲିକ୍-ଟେଷ୍ଟର୍ ପଦବୀ ପାଇଁ ଫର୍ମାଟ୍-ଲିଙ୍କ୍ ସେଟିଂସମୂହର ଏକ ଶିଳ୍ପ ଉଦାହରଣ ପ୍ରଦାନ କରେ | ତାହା ନିର୍ଦ୍ଦିଷ୍ଟ କରିବାର ପରିସରକୁ ବର୍ଣ୍ଣନା କରେ; ଏହା ପ୍ରତ୍ୟେକ ଯନ୍ତ୍ରରେ ସେହି କାର୍ଯ୍ୟଗୁଡ଼ିକ ପ୍ରତିଷ୍ଠା କରେ ନାହିଁ |
ରାଜି ହୋଇଥିବା ପଦ୍ଧତି ଅନୁଯାୟୀ ଗୋଟିଏ ଫର୍ମାଟର ଅନ୍ତିମ ଗ୍ରହଣୀୟ ଅଂଶରୁ ପରବର୍ତ୍ତୀ ପ୍ରଥମ ଗ୍ରହଣୀୟ ଅଂଶ ପର୍ଯ୍ୟନ୍ତ ପରିବର୍ତ୍ତନ ସମୟକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | ପୃଥକ ଭାବରେ ଟୁଲିଂ କାର୍ଯ୍ୟ, ଆଡଜଷ୍ଟେସନ୍, ମ୍ୟାଟେରିଆଲ୍ ଟ୍ରାନ୍ସଫିସନ୍ ଏବଂ ଗୁଣାତ୍ମକ ରିଲିଜ୍ ରେକର୍ଡ କରନ୍ତୁ | ଏହା ଏକ ଶୀଘ୍ର ରେସିପି ମନେରଖିବା ପ୍ରକୃତରେ ସଞ୍ଚୟ କରେ ଏବଂ ଯାନ୍ତ୍ରିକ କିମ୍ବା ପ୍ରକ୍ରିୟା କାର୍ଯ୍ୟ କ’ଣ ରହିଥାଏ ତାହା ପ୍ରକାଶ କରେ |
ଗ୍ରହଣୀୟ ପାତ୍ରରେ ମୂଲ୍ୟ ତୁଳନା କରନ୍ତୁ, ସ୍ୱୟଂଚାଳିତ ଲେବଲ୍ ନୁହେଁ |
ଏକ ଅର୍ଦ୍ଧ-ସ୍ୱୟଂଚାଳିତ ବନାମ ସମ୍ପୂର୍ଣ୍ଣ ସ୍ୱୟଂଚାଳିତ ଧକ୍କା ମୋଲିଡିଂ ମେସିନ୍ ତୁଳନା ସମାନ ଉତ୍ପାଦ ଏବଂ ଉତ୍ପାଦନ ସୂଚୀ ସହିତ ଆରମ୍ଭ ହେବା ଉଚିତ | ଅନ୍ୟଥା, ଶସ୍ତା କୋଟେସନ୍ କେବଳ ପରିଚାଳନା, ପରୀକ୍ଷଣ କିମ୍ବା ପ୍ୟାକିଂକୁ ବାଦ ଦେଇପାରେ ଯାହା ଅନ୍ୟ କୋଟେସନ୍ ଅନ୍ତର୍ଭୂକ୍ତ କରେ | ଯନ୍ତ୍ରପାତି ସମୁଦାୟ ତୁଳନା କରିବା ପୂର୍ବରୁ ସମାନ ବିତରଣ ସୀମା ତୁଳନା କରନ୍ତୁ |
ଯେତେବେଳେ ଏହା ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ପୁନରାବୃତ୍ତି ପ୍ରତିବନ୍ଧକକୁ ଅପସାରଣ କରେ ସେତେବେଳେ ସ୍ୱୟଂଚାଳିତତା ଅଧିକ ପ୍ରତିରକ୍ଷା ଯୋଗ୍ୟ | ତାହା ହୁଏତ ମାନୁଆଲ୍ ଫ୍ଲାସ୍ ଅପସାରଣ, ଅସଙ୍ଗତ ସ୍ଥାନାନ୍ତର, ଏକ କଠିନ ଯାଞ୍ଚ ହ୍ୟାଣ୍ଡଫ୍ କିମ୍ବା ଏକ ପ୍ୟାକିଂ ଅପରେସନ୍ ଯାହା ଗତି ବଜାୟ ରଖିପାରେ ନାହିଁ | ପ୍ରତିବନ୍ଧକକୁ ଚିହ୍ନଟ ନକରି ଅଧିକ ସ୍ୱୟଂଚାଳିତ କିଣିବା, ଗ୍ରହଣୀୟ ଫଳାଫଳକୁ ଉନ୍ନତ ନକରି ରକ୍ଷଣାବେକ୍ଷଣ ଏବଂ ପରିବର୍ତ୍ତନ କାର୍ଯ୍ୟ ଯୋଗ କରିପାରିବ |
ଆଉଟପୁଟ୍ ସୀମା ପରି ଖର୍ଚ୍ଚ ସୀମା ରଖନ୍ତୁ |
ଗ୍ରହଣ କରାଯାଇଥିବା ପାତ୍ର ପ୍ରତି ମୂଲ୍ୟ = ସହମତ ଉତ୍ପାଦନ ସୀମା ମଧ୍ୟରେ ସମୁଦାୟ ମୂଲ୍ୟ that ସେହି ସୀମା ମଧ୍ୟରେ ବିତରଣ ହୋଇଥିବା ଗ୍ରହଣୀୟ ପାତ୍ରଗୁଡିକ |
ସାଂଖ୍ୟିକ ତୁଳନାତ୍ମକ ପ୍ରଯୁଜ୍ୟ ଖର୍ଚ୍ଚ ଅନ୍ତର୍ଭୂକ୍ତ କରିବା ଉଚିତ: ସାମଗ୍ରୀ, ଶ୍ରମ, ଉପଯୋଗୀତା, ସାଧନ, ରକ୍ଷଣାବେକ୍ଷଣ ଏବଂ ମନୋନୀତ ପୁଞ୍ଜି କିମ୍ବା ଓଭରହେଡ୍ ଚିକିତ୍ସା | ଉଭୟ ବିକଳ୍ପ ପାଇଁ ସମାନ ଆକାଉଣ୍ଟିଂ ପଦ୍ଧତି ବ୍ୟବହାର କରନ୍ତୁ | ଏକ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ରୋବଟ୍ ମାଗଣା ନୁହେଁ କାରଣ ଏହାର ମୂଲ୍ୟ ମୋଲିଡିଂ-ମେସିନ୍ କୋଟେସନ୍ ବାହାରେ ବସିଥାଏ |
ବାରମ୍ବାର ମାନବ କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ତାଲିକାଭୁକ୍ତ କର | କେହି କେହି ତଥାପି ପଦାର୍ଥ ପୁରଣ କରିପାରନ୍ତି, ସ୍କ୍ରାପ୍ ଘୁଞ୍ଚାଇ ପାରନ୍ତି, ନମୁନା ଅଂଶଗୁଡିକ, କାର୍ଟନ୍ ବଦଳାଇ ପାରନ୍ତି, ଟୁଲିଂ ବଜାୟ ରଖନ୍ତି ଏବଂ ଆଲାର୍ମକୁ ପ୍ରତିକ୍ରିୟା କରିପାରନ୍ତି | କେବଳ ସ୍ୱୟଂଚାଳିତ କ୍ରମ ଚାଲୁଥିବା ସମୟରେ ନୁହେଁ, ଏକ ସାଧାରଣ ଶିଫ୍ଟରେ କାର୍ଯ୍ୟଭାର ଆକଳନ କରନ୍ତୁ | ବିଳମ୍ବିତ ଯାଞ୍ଚ କିମ୍ବା ପୁନରୁଦ୍ଧାର ବିନା ଏକ ଅପରେଟର ସୁରକ୍ଷିତ ଭାବରେ ଏକରୁ ଅଧିକ କକ୍ଷକୁ ସେବା କରିପାରିବେ କି ନାହିଁ ତାହା ସ୍ଥିର କରନ୍ତୁ |
ପର୍ଯ୍ୟବେକ୍ଷଣ ଅବଧି ପାଇଁ kWh ରେ ବ electrical ଦୁତିକ ଶକ୍ତି ବ୍ୟବହାର କରନ୍ତୁ ଏବଂ ସେହି ସମୟରୁ ଗ୍ରହଣୀୟ ପାତ୍ରଗୁଡିକ | KW ରେ ଶକ୍ତି ଏକ ଭିନ୍ନ ପରିମାଣ | ଏକ ସଂପୂର୍ଣ୍ଣ ରେଖା ତୁଳନା କରିବା ସମୟରେ ସହମତ ସହାୟକକାରୀ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ, ବିଶେଷତ if ଯଦି ପ୍ରସ୍ତାବଗୁଡ଼ିକ ମଧ୍ୟରେ ଏକ ସଙ୍କୋଚକ, ଚିଲର୍ କିମ୍ବା ଗ୍ରାଇଣ୍ଡର୍ ପରିବର୍ତ୍ତନ ହୁଏ | Theଉପଯୋଗିତା ଆବଶ୍ୟକତା ଗାଇଡ୍ |ସଂଯୁକ୍ତ ଶକ୍ତି ଏବଂ ଅପରେଟିଂ ଚାହିଦା କାହିଁକି ଅଲଗା ରହିବା ଉଚିତ ତାହା ବ୍ୟାଖ୍ୟା କରେ |
ବାରମ୍ବାର ଫର୍ମାଟ୍ ପରିବର୍ତ୍ତନ ପାଇଁ, ପ୍ରତ୍ୟେକ SKU ପାଇଁ ଆବଶ୍ୟକ ଫିକ୍ଚର୍ ଏବଂ ସ୍ପେୟାର୍ ଟୁଲିଂ ଯାଞ୍ଚ କରନ୍ତୁ | ଏକ କମ୍ ପ୍ରାରମ୍ଭିକ ସେଲ୍ ମୂଲ୍ୟ କଷ୍ଟସାଧ୍ୟ ପରିବର୍ତ୍ତନ କିମ୍ବା ଅତିରିକ୍ତ ଫର୍ମାଟ୍ ଅଂଶ ଦ୍ୱାରା ବନ୍ଦ ହୋଇପାରେ | ଅପରପକ୍ଷେ, ଏକ ବ୍ୟବହାରିକ ମାନୁଆଲ୍ ଫିନିସିଂ ମାର୍ଗ ସହିତ ସ୍ୱଳ୍ପ ଭଲ୍ୟୁମ୍ ଉତ୍ପାଦ ପାଇଁ ଏକ ଅତ୍ୟାଧୁନିକ ସ୍ଥାନାନ୍ତର ବ୍ୟବସ୍ଥା ଅନାବଶ୍ୟକ ହୋଇପାରେ |
ଉତ୍ପାଦନ ପ୍ରତିବନ୍ଧକ ଦ୍ they ାରା ସେମାନେ ର଼୍ୟାଙ୍କିଙ୍ଗ୍ ପ୍ରସ୍ତାବଗୁଡିକ ସୁପାରିଶ କରନ୍ତି, ସେମାନେ ଯାଞ୍ଚ କରିପାରିବେ ଏବଂ ଗ୍ରହଣ କରାଯାଇଥିବା ଆଉଟପୁଟ୍ ଏବଂ ସେମାନେ ଛାଡିଥିବା ବାରମ୍ବାର କାର୍ଯ୍ୟ | ଯେତେବେଳେ ଅଧିକ ଲାଭ କାରଖାନାର ପ୍ରକୃତ କାର୍ଯ୍ୟସୂଚୀ ସହିତ ଖାପ ଖାଏ, ସେତେବେଳେ ଅଧିକ ସ୍ୱୟଂଚାଳିତ ସେଲ୍ ଏହାର ସ୍ଥାନ ଅର୍ଜନ କରେ | “ମାନବବିହୀନ” ପର୍ଯ୍ୟାପ୍ତ ଆର୍ଥିକ ଯୁକ୍ତି ନୁହେଁ |
ସର୍ବଭାରତୀୟ ପରିଶୋଧ ଦାବି ଅପେକ୍ଷା ସମ୍ବେଦନଶୀଳତା ମାମଲା ମାଗନ୍ତୁ | କ୍ରେତାଙ୍କର ନିଜସ୍ୱ ଖର୍ଚ୍ଚ ବ୍ୟବହାର କରି ଆଶା କରାଯାଉଥିବା ଚାହିଦା, କମ୍ ବ୍ୟବହାର ଏବଂ ଅଧିକ ବାରମ୍ବାର ପରିବର୍ତ୍ତନ ତୁଳନା କରନ୍ତୁ | ବିକ୍ରୟ ପରିମାଣ କିମ୍ବା ଉତ୍ପାଦ ମିଶ୍ରଣ ପରିବର୍ତ୍ତନ ହେଲେ ମଧ୍ୟ ଏହା ବିନିଯୋଗ ନିଷ୍ପତ୍ତି ଉପଯୋଗୀ କରିଥାଏ |
କ୍ରମ ରଖିବା ପୂର୍ବରୁ ବିନ୍ୟାସକୁ ଅନୁମୋଦନ କରନ୍ତୁ |
ମନୋନୀତ ଧାରଣାକୁ କ୍ରୟ କ୍ରମାଙ୍କ ପୂର୍ବରୁ ଏକ ସହମତ ଉପକରଣ ତାଲିକା, ସେଲ୍ ଲେଆଉଟ୍ ଏବଂ ଗ୍ରହଣ ପ୍ରୋଟୋକଲରେ ପରିଣତ କର | ସବୁଠାରୁ ମହଙ୍ଗା ଅସ୍ପଷ୍ଟତା ପ୍ରାୟତ a ଏକ ନିଖୋଜ ସେନ୍ସର ନୁହେଁ | ଏହା ଏକ ସୀମା ଯାହା ପ୍ରତ୍ୟେକ ଦଳ ଭାବିଥିଲେ ଅନ୍ୟ କାହାର ଅଟେ |
ଏକ କମ୍ପାକ୍ଟ ବୋତଲ ପ୍ରୋଜେକ୍ଟ ପାଇଁ ,।2 L ସିଙ୍ଗଲ୍ ଷ୍ଟେସନ୍ ପ୍ଲାଟଫର୍ମ |ଏକ କଂକ୍ରିଟ୍ ପ୍ରାରମ୍ଭ ବିନ୍ଦୁ ପ୍ରଦାନ କରେ | ଏହାର ପ୍ରକାଶିତ ମୋଲଡ୍ ଏନଭଲପ୍ ଏବଂ ଛୋଟ-ବୋତଲ ମଲ୍ଟି-ଆଉଟଲେଟ୍ ବିକଳ୍ପଗୁଡ଼ିକ ପ୍ରାରମ୍ଭିକ ଫିଟ୍ ସମୀକ୍ଷାକୁ ଅନୁମତି ଦିଏ | ପ୍ରକୃତ ଚିତ୍ରାଙ୍କନ, ରଜନୀ, ହେଡ୍ ବ୍ୟବସ୍ଥା ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ପରିସର ପ୍ରସ୍ତାବିତ ବିଲ୍ଡ ନିର୍ଣ୍ଣୟ କରେ | କେବଳ ଭଲ୍ୟୁମରୁ ସେହି ସଂରଚନାକୁ ବାଛନ୍ତୁ ନାହିଁ |
କ୍ରୟ ପ୍ରଶ୍ନଗୁଡିକର ପରୀକ୍ଷା ଉତ୍ତର ପ୍ରସ୍ତୁତ କରନ୍ତୁ |
ପରୀକ୍ଷା ଏକମତ ଉତ୍ପାଦ ପରିଭାଷା ବ୍ୟବହାର କରିବା ଉଚିତ ଏବଂ ଉଦ୍ଧୃତ ଆଉଟପୁଟ୍ କୁ ସମର୍ଥନ କରୁଥିବା ଅପରେସନ୍ଗୁଡ଼ିକୁ ଅନ୍ତର୍ଭୂକ୍ତ କରିବା ଉଚିତ୍ | ଯଦି ଲିକ୍ ପରୀକ୍ଷଣ କିମ୍ବା ଟ୍ରିମିଂ ବିତରଣ ସୀମାର ଏକ ଅଂଶ, ଏକ ସମ୍ପର୍କହୀନ ଷ୍ଟାଣ୍ଡାଲୋନ୍ ଚକ୍ର ଉପସ୍ଥାପନ କରିବା ପରିବର୍ତ୍ତେ ଏହାକୁ ସେଲ୍ ସହିତ ପ୍ରଦର୍ଶନ କରନ୍ତୁ | ନମୁନା ପରିଚୟ ସଂରକ୍ଷଣ କରନ୍ତୁ ଯେଉଁଠାରେ ଏକାଧିକ ପଦବୀ ଏକ ଦୁର୍ବଳ ଆଉଟଲେଟ୍ କିମ୍ବା ଗୁହାଳକୁ ଲୁଚାଇପାରେ |
ଗ୍ରହଣ ରେକର୍ଡ ପ୍ରତ୍ୟେକ ଦାବିକୁ ଏକ ପଦ୍ଧତି, ସୀମା ଏବଂ ପର୍ଯ୍ୟବେକ୍ଷଣ ଫଳାଫଳ ସହିତ ସଂଯୋଗ କରିବା ଉଚିତ୍ | ଅନ୍ତର୍ନିହିତ ସର୍ତ୍ତ ବିନା “ପାସ୍” ପରି ଶବ୍ଦ କ୍ରେତାଙ୍କ କାରଖାନାରେ କମିଶନ କରିବାକୁ ନିର୍ଦ୍ଦେଶ ଦେଇପାରିବ ନାହିଁ | Theକିଙ୍ଗଲେ FAT ଗାଇଡ୍ |ସେହି ପ୍ରମାଣ ପାଇଁ ଏକ ପୂର୍ଣ୍ଣ framework ାଞ୍ଚା ପ୍ରଦାନ କରେ |
- ପରିଚୟ ସୃଷ୍ଟି କରନ୍ତୁ:ମେସିନ୍, ଟୁଲିଂ, କଣ୍ଟ୍ରୋଲ୍ ଭର୍ସନ୍ ଏବଂ ମଡ୍ୟୁଲ୍ ଅନ୍ତର୍ଭୁକ୍ତ |
- ପରୀକ୍ଷା ସର୍ତ୍ତ:ଉତ୍ପାଦ, ରଜନୀ, ସକ୍ରିୟ ପଦବୀ ଏବଂ ଉପଯୋଗୀତା ଅବସ୍ଥା |
- ଗୁଣବତ୍ତା:ଜଟିଳ ମାପ, କାର୍ଯ୍ୟକ୍ଷମ ପରୀକ୍ଷଣ ଏବଂ କାରଣଗୁଡ଼ିକୁ ପ୍ରତ୍ୟାଖ୍ୟାନ କରନ୍ତୁ |
- ରେଖା କାର୍ଯ୍ୟଦକ୍ଷତା:ଗ୍ରହଣ କରାଯାଇଥିବା ଗଣନା, ପର୍ଯ୍ୟବେକ୍ଷଣ ଅବଧି, ସ୍ଥଗିତ ଏବଂ ହସ୍ତକ୍ଷେପ |
- ପୁନରୁଦ୍ଧାର:ସହମତ ତ୍ରୁଟି ପରିସ୍ଥିତି ଏବଂ ପ୍ରଦର୍ଶିତ ପୁନ art ଆରମ୍ଭ କ୍ରମ |
- ହସ୍ତାନ୍ତର:ଚିତ୍ରାଙ୍କନ, ମାନୁଆଲ୍, ସାଧନ ସୂଚନା, ବ୍ୟାକଅପ୍ ଏବଂ ଖୋଲା ଆଇଟମ୍ |
ସାଇଟ୍ ଗ୍ରହଣରୁ ପୃଥକ କାରଖାନା ଗ୍ରହଣ ଯେଉଁଠାରେ ଉଦ୍ଭିଦ ସେବା କିମ୍ବା ତୃତୀୟ-ପକ୍ଷ ଉପକରଣ ପଠାଇବା ପୂର୍ବରୁ ପୁନ oduc ପ୍ରକାଶିତ ହୋଇପାରିବ ନାହିଁ | ସେହି ଅବଶିଷ୍ଟ ଯାଞ୍ଚଗୁଡ଼ିକୁ ଆଗରୁ ଚିହ୍ନଟ କର ଏବଂ ଦାୟିତ୍ assign ନ୍ୟସ୍ତ କର | ଏକ କାରଖାନା ପରୀକ୍ଷା ଚୁପଚାପ୍ ଏହା ଅନ୍ତର୍ଭୂକ୍ତ କରିନଥିବା ସର୍ତ୍ତଗୁଡିକ ଯାଞ୍ଚ କରିବାକୁ ଦାବି କରିବା ଉଚିତ୍ ନୁହେଁ |
ପ୍ରଶିକ୍ଷଣ ନିଶ୍ଚିତ ଭାବରେ ସାଧାରଣ କାର୍ଯ୍ୟକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରିବ ଏବଂ ଚାକିରି ସ୍ୱୟଂଚାଳିତତା ଛାଡିଦେବ | ଅପରେଟର୍ସ ଏକ ବିଫଳ ସ୍ଥାନାନ୍ତରକୁ ଚିହ୍ନିବା, ପ୍ରାରମ୍ଭିକ ଆଲାର୍ମକୁ ବ୍ୟାଖ୍ୟା କରିବା ଏବଂ ଅନୁମୋଦିତ ପୁନରୁଦ୍ଧାର ପଦ୍ଧତି ଅନୁସରଣ କରିବା ଆବଶ୍ୟକ କରନ୍ତି | ରକ୍ଷଣାବେକ୍ଷଣ କକ୍ଷକୁ ସମର୍ଥନ କରିବା ପାଇଁ ଆବଶ୍ୟକ ଚିତ୍ରାଙ୍କନ, ପରିଧାନ-ଅଂଶ ସୂଚନା ଏବଂ ପ୍ରବେଶ ଆବଶ୍ୟକ କରେ |
କିଙ୍ଗଗଲ୍ ସହିତ ଏକ ସ୍ୱୟଂଚାଳିତ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ବିନ୍ୟାସ ବିଷୟରେ ଆଲୋଚନା କରନ୍ତୁ |କଣ୍ଟେନର ଚିତ୍ରାଙ୍କନ, ରଜନୀ ଗ୍ରେଡ୍, ସମାପ୍ତ ଓଜନ, ଆବଶ୍ୟକ ପରୀକ୍ଷଣ, ଉତ୍ପାଦନ ସୂଚୀ ଏବଂ ଯୋଜନାବଦ୍ଧ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଅପରେସନ୍ ପଠାନ୍ତୁ |ପ୍ରକଳ୍ପ ଅନୁସନ୍ଧାନ ପୃଷ୍ଠା |.
ଯୋଗାଯୋଗ:sales@kinggle.com · + 86-574-87103665। ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଉତ୍ପାଦ ଏବଂ ରେଖା ସୀମା କେବଳ ମେସିନ୍ ମୂଲ୍ୟ ପାଇଁ ଅନୁରୋଧ ଅପେକ୍ଷା ବିନ୍ୟାସ ସମୀକ୍ଷାକୁ ଅଧିକ ଉପଯୋଗୀ କରିଥାଏ |
ବାରମ୍ବାର ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ |
ଏକ ସ୍ୱୟଂଚାଳିତ blow ଟକା ମୋଲିଡିଂ ମେସିନ୍ ଏକ ସମ୍ପୂର୍ଣ୍ଣ ଉତ୍ପାଦନ ରେଖା ସହିତ ସମାନ କି?
ନା। ଉତ୍ପାଦ ଅପସାରଣ, ଛେଦନ, ଯାଞ୍ଚ କିମ୍ବା ପ୍ୟାକିଂ ଅଲଗା ରହିଲେ ଏକ ସ୍ୱୟଂଚାଳିତ ମେସିନ୍ ମୋଲିଡିଂ ଗତିକୁ ନିୟନ୍ତ୍ରଣ କରିପାରିବ | ଏକ ସଂପୂର୍ଣ୍ଣ ଉତ୍ପାଦନ ରେଖା ସେହି କାର୍ଯ୍ୟଗୁଡ଼ିକ ମଧ୍ୟରେ ସ୍ଥାନାନ୍ତର, ନିୟନ୍ତ୍ରଣ ଏବଂ ଗୁଣାତ୍ମକ ସୀମାକୁ ବ୍ୟାଖ୍ୟା କରେ | ଏକ ଯନ୍ତ୍ରପାତି ତାଲିକା ଏବଂ ଲେଆଉଟ୍ ମାଗନ୍ତୁ ଯାହା ପ୍ରତ୍ୟେକ ଅନ୍ତର୍ଭୁକ୍ତ ମଡ୍ୟୁଲ୍, ମାନୁଆଲ୍ ଟାସ୍କ ଏବଂ ବାଦ ଦିଆଯାଇଥିବା ସେବାକୁ ଚିହ୍ନଟ କରେ | କ୍ରୟ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ, ସ୍ୱୟଂଚାଳିତ ଶବ୍ଦ ନୁହେଁ, କ’ଣ ଆସିବ ତାହା ସ୍ଥିର କରେ |
ଏକ ସଂପୂର୍ଣ୍ଣ ସ୍ୱୟଂଚାଳିତ blow ଟକା ମୋଲିଡିଂ ମେସିନ୍ ଏପର୍ଯ୍ୟନ୍ତ ଅପରେଟର୍ ଆବଶ୍ୟକ କରେ କି?
ହଁ ସାମଗ୍ରୀ ପୂର୍ଣ୍ଣତା, ଗୁଣାତ୍ମକ ନମୁନା ସଂଗ୍ରହ, ସାଧନ ପରିବର୍ତ୍ତନ, ରକ୍ଷଣାବେକ୍ଷଣ ଏବଂ ତ୍ରୁଟି ପୁନରୁଦ୍ଧାର ତଥାପି ନିର୍ଦ୍ଦିଷ୍ଟ ଦାୟିତ୍ need ଆବଶ୍ୟକ କରେ | ସ୍ୱୟଂଚାଳିତ ପ୍ରତ୍ୟେକ ଉତ୍ପାଦନ କାର୍ଯ୍ୟକୁ ହଟାଇ ପୁନରାବୃତ୍ତି ନିୟନ୍ତ୍ରଣକୁ ଅପସାରଣ କରିପାରିବ | ପ୍ୟାକିଂ ଏବଂ ସ୍କ୍ରାପ୍ ହ୍ୟାଣ୍ଡଲିଂ ସହିତ ସମ୍ପୂର୍ଣ୍ଣ ସିଫ୍ଟ ଏବଂ ପ୍ରକୃତ ସେବା ଲେଆଉଟ୍ ଚାରିପାଖରେ କର୍ମଚାରୀ ଯୋଜନା କରନ୍ତୁ | ଏକ ସଂକ୍ଷିପ୍ତ ପ୍ରଦର୍ଶନରୁ ଏକ ଶ୍ରମ ଆକଳନ ପ୍ରାପ୍ତ କରନ୍ତୁ ନାହିଁ ଯେଉଁଥିରେ ସପୋର୍ଟ ଷ୍ଟାଫ୍ କ୍ୟାମେରା ଫ୍ରେମ୍ ବାହାରେ ରହିଥା’ନ୍ତି |
ସ୍ୱୟଂଚାଳିତ ଡିଫ୍ଲାଶିଂ, ବୋତଲ ଲିକ୍ ପରୀକ୍ଷଣ ଏବଂ ପ୍ୟାକିଂ ମାନକ ଭାବରେ ଅନ୍ତର୍ଭୂକ୍ତ ହୋଇଛି କି?
ସେମାନେ ଅନୁମାନ କରନ୍ତୁ ନାହିଁ | ଉଦ୍ଧୃତି ପ୍ରତ୍ୟେକ କାର୍ଯ୍ୟ, ଯୋଗାଣ ଉପକରଣ, ଉତ୍ପାଦ-ନିର୍ଦ୍ଦିଷ୍ଟ ସାଧନ, ପରୀକ୍ଷା ପଦ୍ଧତି ଏବଂ ମାର୍ଗ ପ୍ରତ୍ୟାଖ୍ୟାନ କରିବା ଉଚିତ୍ | ଏକ ଟେକ୍ ଆଉଟ୍ ୟୁନିଟ୍ ଲିକ୍ ପରୀକ୍ଷକ ନୁହେଁ ଏବଂ ଏକ ସ୍ୱୟଂଚାଳିତ ପରିବହନକାରୀ ଏକ ସ୍ୱୟଂଚାଳିତ ପ୍ୟାକିଂ ସିଷ୍ଟମ୍ ନୁହେଁ | ପ୍ରତ୍ୟେକ ଉଦ୍ଧୃତ ମଡ୍ୟୁଲ୍ ପାଇଁ, ପଚାରନ୍ତୁ ଏହା କେଉଁ ଅସମାପ୍ତ ଅବସ୍ଥା ଗ୍ରହଣ କରେ ଏବଂ ଏହା କେଉଁ ଗ୍ରହଣୀୟ ସର୍ତ୍ତ ପ୍ରଦାନ କରେ |
ଏକ ବିଦ୍ୟମାନ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ମେସିନ୍ ସ୍ୱୟଂଚାଳିତ ହୋଇପାରିବ କି?
ସମ୍ଭବତ ,, କିନ୍ତୁ ସମ୍ଭାବ୍ୟତା ବିଦ୍ୟମାନ ନିୟନ୍ତ୍ରଣ ପ୍ରଣାଳୀ, ରାକ୍ଷୀ, ଉପଲବ୍ଧ ସ୍ଥାନ, ଛାଞ୍ଚ ଖୋଲିବା, ଉତ୍ପାଦ ପ୍ରକାଶନ ଏବଂ ସ୍ଥାନାନ୍ତର ବ୍ୟବସ୍ଥା ଉପରେ ନିର୍ଭର କରେ | ଅଂଶଟି ମଧ୍ୟ ପ୍ରସ୍ତାବିତ ଗ୍ରିପିଂ, ଟ୍ରିମିଂ ଏବଂ ଯାଞ୍ଚ ଫିକ୍ଚର୍ ସହିତ ଅନୁରୂପ ହେବା ଆବଶ୍ୟକ | ପୃଥକ ଭାବରେ ଏକ ରୋବଟ୍ କିମ୍ବା କନଭେୟର କିଣିବା ପୂର୍ବରୁ ସମ୍ପୂର୍ଣ୍ଣ ସେଲ୍ ସମୀକ୍ଷା କରନ୍ତୁ | ଏକ ରିଟ୍ରୋଫିଟ୍ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଏକୀକରଣ ଦାୟିତ୍ include, ଅପଡେଟ୍ ବିପଦ ମୂଲ୍ୟାଙ୍କନ ଏବଂ ସହମତ ଉତ୍ପାଦନ ପରୀକ୍ଷା ଅନ୍ତର୍ଭୂକ୍ତ କରିବା ଉଚିତ୍ |
କ୍ରେତାମାନେ କିପରି ଏକ ସ୍ୱୟଂଚାଳିତ ଲାଇନର ଆଉଟପୁଟ୍ ଯାଞ୍ଚ କରିବେ?
ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ପର୍ଯ୍ୟବେକ୍ଷଣ ଅବଧି ମଧ୍ୟରେ ରାଜି ହୋଇଥିବା ଅନ୍ତିମ ଡିସଚାର୍ଜ ପଏଣ୍ଟରେ ଗ୍ରହଣୀୟ ପାତ୍ରଗୁଡିକ ଗଣନା କରନ୍ତୁ | ରଜନୀ, ଉତ୍ପାଦ, ଛାଞ୍ଚ, ସକ୍ରିୟ ପଦବୀ, ଉପଯୋଗିତା ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଅପରେସନ୍ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | ରେକର୍ଡରେ ପ୍ରତ୍ୟାଖ୍ୟାନ, ବନ୍ଦ ଏବଂ ମାନୁଆଲ ହସ୍ତକ୍ଷେପ ରଖନ୍ତୁ | ଗ୍ରହଣୀୟ ରେଖା ଆଉଟପୁଟ୍ ଠାରୁ ମୋଟ ମୋଲିଡିଂ ଆଉଟପୁଟ୍ ରିପୋର୍ଟ କରନ୍ତୁ | ଏକ କାଟାଲଗ୍ ଶୁଖିଲା ଚକ୍ର ମୂଲ୍ୟ ଏହି ଉତ୍ପାଦନ ପରୀକ୍ଷଣ ପାଇଁ ଏକ ବିକଳ୍ପ ନୁହେଁ |