ଏକ ବୋଲ୍ଡ ମଡ୍ଡ କେବଳ ବୋତଲର ନକାରାତ୍ମକ ଆକୃତି ନୁହେଁ | ଏହା ଏକ ଗରମ ପ୍ୟାରିସନ୍ କୁ ଧରିବା ଏବଂ ସିଲ୍ କରିବା, ଫାଶରେ ପଡ଼ିଥିବା ବାୟୁକୁ ମୁକ୍ତ କରିବା, ଉତ୍ତାପକୁ ହଟାଇବା, ବେକ ଏବଂ ଆଧାର ସୃଷ୍ଟି କରିବା, ଫ୍ଲାସ୍ shed ାଳିବା, କ୍ଲମ୍ପକୁ ଫିଟ୍ କରିବା ଏବଂ ଅଂଶକୁ ଆବଶ୍ୟକ ଉତ୍ପାଦନ ଗୀତରେ ମୁକ୍ତ କରିବା |

ସନ୍ଧାନ ଭାଷା ଏହି ପରିସରକୁ ଅନ୍ଧକାର କରିପାରେ | କ୍ରେତାମାନେ ବ୍ୟବହାର କରନ୍ତି |blow ା old ୍ଚା, blow ା old ୍ଚା, ବୋତଲ ଛାଞ୍ଚ |, ପ୍ଲାଷ୍ଟିକ୍ ବୋତଲ ଛାଞ୍ଚ |, EBM ସାଧନଏବଂଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମଡ୍ଡ |ସମ୍ବନ୍ଧୀୟ ଉପକରଣଗୁଡ଼ିକ ପାଇଁ | ମର ମୁଣ୍ଡ ଅଲଗା: ଛାଞ୍ଚ ବନ୍ଦ ହେବା ପୂର୍ବରୁ ଏହା ପ୍ୟାରିସନ୍ ଗଠନ କରେ | ଏକ ଉଦ୍ଧୃତି ଡାଏ-ହେଡ୍ ଟୁଲିଂ ଏବଂ ବ୍ଲୋ ମଡ୍ଡକୁ ପୃଥକ ଆଇଟମ୍ ଭାବରେ ତାଲିକାଭୁକ୍ତ କରିବା ଉଚିତ |
ଏହି ଗାଇଡ୍ ଇଞ୍ଜେକ୍ସନ୍ କିମ୍ବା ଷ୍ଟ୍ରେଚ୍-ବ୍ଲୋ ପ୍ରିଫର୍ମ ଟୁଲିଂ ଅପେକ୍ଷା ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ଉପରେ ଧ୍ୟାନ ଦେଇଥାଏ | ଏହା ପ୍ରୋଜେକ୍ଟ ଗ୍ୟାରେଣ୍ଟିରୁ ପ୍ରକାଶିତ ମେସିନ୍-ଏନଭଲପ୍ ତଥ୍ୟକୁ ମଧ୍ୟ ପୃଥକ କରେ | କ res ଣସି ସର୍ବଭାରତୀୟ ପିଚ୍ ଅଫ୍, ଭେଣ୍ଟ୍ କିମ୍ବା କୁଲିଂ ଡାଇମେନ୍ସନ୍ ପ୍ରତ୍ୟେକ ରଜନୀ ଏବଂ ଅଂଶ ପାଇଁ ଉପଯୁକ୍ତ ନୁହେଁ |
ଏକ ଉତ୍ପାଦନ ଧକ୍କା ସାତୋଟି ସଂଯୁକ୍ତ କାର୍ଯ୍ୟ ଅଛି |
ଗୁହାଟି ଅଂଶକୁ ଏହାର ବାହ୍ୟ ଆକୃତି ଦେଇଥାଏ, କିନ୍ତୁ ଆକୃତିର ପ୍ରଜନନ କେବଳ ପ୍ରଥମ କାର୍ଯ୍ୟ | ସାଧନ ନିମ୍ନଲିଖିତ କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ଏକତ୍ର କରିବା ଜରୁରୀ:
- ପ୍ୟାରିସନ୍ ଖୋଜ |ଖୋଲା ଛାଞ୍ଚ ନିଶ୍ଚିତ ଭାବରେ ଏକ ଚୁମ୍ୱା ଅଞ୍ଚଳ ଡ୍ରାଗ୍, ଫୋଲ୍ଡିଂ କିମ୍ବା ହଜି ନ ଯାଇ ଗରମ ଟ୍ୟୁବ୍ ଗ୍ରହଣ କରିବ |
- ଏହାକୁ ସିଲ୍ କରି ୱେଲ୍ଡ କରନ୍ତୁ |ପିଚ୍ ଅଫ୍ ଅଞ୍ଚଳଗୁଡିକ ପ୍ୟାରିସନ୍ ବନ୍ଦ କରି ବେକ, ଲାଞ୍ଜ, ହ୍ୟାଣ୍ଡଲ୍ କିମ୍ବା ଅନ୍ୟାନ୍ୟ ଫ୍ଲାସ୍ ଅଞ୍ଚଳରେ ବିସ୍ଥାପିତ ସାମଗ୍ରୀ ପରିଚାଳନା କରନ୍ତି |
- ଫାଶରେ ପଡ଼ିଥିବା ବାୟୁକୁ ଖସିଯିବାକୁ ଦିଅ |ଭେଣ୍ଟସ୍ ବିସ୍ତାରିତ ପ୍ୟାରିସନ୍ ଏବଂ ଗୁହାଳ ପୃଷ୍ଠ ମଧ୍ୟରେ ବାୟୁ ପାଇଁ ଏକ ମାର୍ଗ ପ୍ରଦାନ କରେ |
- ଉତ୍ତାପ ସ୍ଥାନାନ୍ତର କରନ୍ତୁ |ପୁନରାବୃତ୍ତି ସମୟରେ ଏକ ସ୍ଥିର ଅଂଶକୁ ମୁକ୍ତ କରିବା ପାଇଁ ଶୀତଳ ସର୍କିଟ୍ ଯଥେଷ୍ଟ ସନ୍ତୁଳନ ସହିତ ଉତ୍ତାପକୁ ଅପସାରଣ କରିଥାଏ |
- ଇଣ୍ଟରଫେସ୍ ସୃଷ୍ଟି କରନ୍ତୁ |ବେକ ସନ୍ନିବେଶ, କାଲିବ୍ରେସନ୍ ବିବରଣୀ, ବ୍ଲୋ-ପିନ୍ କିମ୍ବା ତଳ-ବ୍ଲୋ ବ features ଶିଷ୍ଟ୍ୟଗୁଡିକ ପାତ୍ର ବନ୍ଦ ଏବଂ ମେସିନ୍ ସହିତ ମେଳ ହେବା ଜରୁରୀ |
- ଅଂଶକୁ ମୁକ୍ତ କର ଏବଂ ଶେଷ କର |ଡ୍ରାଫ୍ଟ, ଇନ୍ସର୍ଟ, ଖୋଲିବା ଗତି ଏବଂ ଡିଫ୍ଲାଶିଂ ରଣନୀତି ନିର୍ଣ୍ଣୟ କରେ ଯେ ଅଂଶଟି ଛାଞ୍ଚକୁ ସଫା ଭାବରେ ଛାଡିପାରିବ କି ନାହିଁ |
- ମେସିନକୁ ଫିଟ୍ ଏବଂ ବଞ୍ଚାନ୍ତୁ |ବାରମ୍ବାର କ୍ଲାମିଂ ଏବଂ ଥର୍ମାଲ୍ ଚକ୍ର ବହନ କରୁଥିବାବେଳେ ସଂପୂର୍ଣ୍ଣ ଆସେମ୍ବଲିକୁ ପ୍ଲାଟେନ୍, ଖୋଲିବା, ଘନତା ଏବଂ ମାଉଣ୍ଟିଂ ବ୍ୟବସ୍ଥା ସହିତ ଫିଟ୍ କରିବାକୁ ପଡିବ |
ଗୋଟିଏ କାମ ପାଇଁ କରାଯାଇଥିବା ପରିବର୍ତ୍ତନ ଅନ୍ୟକୁ ପ୍ରଭାବିତ କରିପାରେ | ଏକ ଗଭୀର ଫ୍ଲାସ୍ ପକେଟ୍ ୱେଲ୍ଡର ଚାରିପାଖରେ ଉତ୍ତାପର ଏକାଗ୍ରତା ପରିବର୍ତ୍ତନ କରିପାରେ | ଏକ ପଲିସ୍ ହୋଇଥିବା ଗୁହାଳ ଦୃଶ୍ୟକୁ ଭିନ୍ନ ଭାବରେ ପୁନ oduc ଉତ୍ପାଦନ କରିପାରେ ଏବଂ ଫାଶରେ ପଡ଼ିଥିବା ବାୟୁ କିପରି ଯାତ୍ରା କରେ ତାହା ମଧ୍ୟ ପରିବର୍ତ୍ତନ କରିପାରେ | ଏକ ବୃହତ ଗତିଶୀଳ ସନ୍ନିବେଶ ଏକ ଅଣ୍ଡର୍କଟ୍ ସମାଧାନ କରିପାରେ କିନ୍ତୁ ଥଣ୍ଡା ଏବଂ ଖୋଲିବା ସ୍ଥାନ ଖାଇପାରେ | ସିଷ୍ଟମ୍ ସ୍ତରରେ ନିଷ୍ପତ୍ତି ସମୀକ୍ଷା କରନ୍ତୁ |
ବ୍ଲୋ ମଲଡ ଆନାଟୋମି: ଚିତ୍ର ଆଙ୍କିବାକୁ ଶବ୍ଦ |
ନିମ୍ନଲିଖିତ ଧାରଣା ଦୃଶ୍ୟ ଏକ କ୍ରେତା ଆଲୋଚନା କରିବାକୁ ଆଶା କରିବା ଉଚିତ ଇଣ୍ଟରଫେସଗୁଡ଼ିକୁ ଚିହ୍ନଟ କରେ | ଏହା ଏକ ଟୁଲିଂ ପ୍ରିଣ୍ଟ୍ ନୁହେଁ ଏବଂ ଏଥିରେ କ manufacturing ଣସି ଉତ୍ପାଦନ ପରିମାଣ ନାହିଁ |
କ୍ୟାଭିଟି ଭୂପୃଷ୍ଠ ଅଂଶର ଗୋଟିଏ ପାର୍ଶ୍ୱ ଗଠନ କରେ | ସନ୍ନିବେଶ ବେକ, ହ୍ୟାଣ୍ଡେଲ କିମ୍ବା ପରିଧାନ କ୍ଷେତ୍ରକୁ ବ୍ୟାଖ୍ୟା କରିପାରେ |
ବନ୍ଦ ସୀମାରେ ଅବସ୍ଥିତ ଯେଉଁଠାରେ ପ୍ୟାରିସନ୍ ସିଲ୍ ହୋଇଛି |
ବିରୋଧୀ ଗୁହାଳ ବିଭାଜନ ବିମାନରେ ମିଳିତ ହୁଏ | ଆଲାଇନ୍ମେଣ୍ଟ ଏବଂ ମାଉଣ୍ଟିଂ କଣ୍ଟ୍ରୋଲ୍ ପୁନରାବୃତ୍ତି ବନ୍ଦ |
ଭେଣ୍ଟିଂ ମାର୍ଗଗୁଡିକ ମନୋନୀତ ଗୁହାଳ ଅଞ୍ଚଳଠାରୁ ଫାଶିତ ବାୟୁକୁ ଆଗେଇ ନେଇଥାଏ |
| ବ .ଶିଷ୍ଟ୍ୟ | କାର୍ଯ୍ୟ | ଅନୁମୋଦନ କରିବାର ପ୍ରମାଣ | |
|---|---|---|
| ଗୁହାଳ ପୃଷ୍ଠ | ବାହ୍ୟ ଜ୍ୟାମିତି, ଗଠନ, ମାର୍କିଂ ଏବଂ ସ୍ଥାନୀୟ ଯୋଗାଯୋଗ କୁଲିଂକୁ ବ୍ୟାଖ୍ୟା କରେ | | ଅନ୍ତିମ ଅଂଶ ମଡେଲ୍, ସଙ୍କୋଚନ ଆଧାର, ଭୂପୃଷ୍ଠ କଲ୍ଆଉଟ୍ ଏବଂ ଜଟିଳ ପରିମାଣ | |
| ବିଭାଜନ ରେଖା | | ସୀମା ଯେଉଁଠାରେ ଛାଞ୍ଚ ଅଧା ଦେଖାଯାଏ | | ଦୃଶ୍ୟମାନ ସିମ୍ ଅବସ୍ଥାନ, ଡ୍ରାଫ୍ଟ, ଫ୍ଲାସ୍ ଆକ୍ସେସ୍ ଏବଂ କାର୍ଯ୍ୟକ୍ଷମ ପୃଷ୍ଠଗୁଡ଼ିକରେ ପ୍ରଭାବ | |
| ପିଚ୍ ଅଫ୍ / ସଙ୍କୋଚନ ଭୂମି | | ୱେଲ୍ଡ ଏବଂ ବ୍ରେକ୍ ଲାଇନକୁ ନିୟନ୍ତ୍ରଣ କରିବା ସମୟରେ ପ୍ୟାରିସନ୍ ସାମଗ୍ରୀକୁ ସଙ୍କୋଚନ କରେ ଏବଂ ସିଲ୍ କରେ | | ସାମଗ୍ରୀ-ନିର୍ଦ୍ଦିଷ୍ଟ ସାଧନ ବିବରଣୀ ଏବଂ ସହମତ ୱେଲ୍ଡ / ଟ୍ରିମ୍ ପରୀକ୍ଷା | |
| ଫ୍ଲାସ୍ ପକେଟ୍ କିମ୍ବା ରିଲିଫ୍ | | ପିଞ୍ଚ ଅଞ୍ଚଳ ବାହାରେ ବିସ୍ଥାପିତ ସାମଗ୍ରୀ ଗ୍ରହଣ କରେ | | ମୋଟ ପ୍ୟାରିସନ୍ ଆକଳନ, ଫ୍ଲାସ୍ ଜ୍ୟାମିତି ଏବଂ ଡିଫ୍ଲାଶିଂ ମାର୍ଗ | |
| ଭେଣ୍ଟସ୍ | ବିସ୍ତାରିତ ପ୍ୟାରିସନ୍ ବାହାରେ ଫସି ରହିଥିବା ବାୟୁକୁ ମୁକ୍ତ କରନ୍ତୁ | | ଅବସ୍ଥାନ ମାନଚିତ୍ର, ଅନୁମତି ପ୍ରାପ୍ତ ସାକ୍ଷୀ ଚିହ୍ନ ଏବଂ ପରିଷ୍କାରତା | |
| ଶୀତଳ ସର୍କିଟ୍ | | ଉତ୍ତାପକୁ ହଟାନ୍ତୁ ଏବଂ ତାପମାତ୍ରା ବଣ୍ଟନକୁ ନିୟନ୍ତ୍ରଣ କରନ୍ତୁ | | ଚ୍ୟାନେଲ ଚିତ୍ରାଙ୍କନ, ସର୍କିଟ ଚିହ୍ନଟ, ପ୍ରବାହ ଦିଗ ଏବଂ ଉପଯୋଗୀ ଇଣ୍ଟରଫେସ୍ | |
| ବେକ ଏବଂ ଧକ୍କା ଇଣ୍ଟରଫେସ୍ | | ଶେଷକୁ ଫର୍ମ କିମ୍ବା କାଲିବ୍ରେଟ୍ କରେ ଏବଂ ପ୍ରବାହିତ ବାୟୁକୁ ପରିଚିତ କରେ | | ବନ୍ଦ ଚିତ୍ରାଙ୍କନ, ବ୍ଲୋ-ପିନ୍ / ତଳ-ଧକ୍କା ଧାରଣା ଏବଂ ଟ୍ରିମ୍ ଭତ୍ତା | |
| ଆରୋହଣ ଏବଂ ଶ୍ରେଣୀବଦ୍ଧତା | | ଛାଞ୍ଚକୁ ଛାଞ୍ଚ ସହିତ ସଂଯୋଗ କରନ୍ତୁ ଏବଂ ପୁନରାବୃତ୍ତି ବନ୍ଦକୁ ସଂରକ୍ଷଣ କରନ୍ତୁ | | ମେସିନ୍ ଇଣ୍ଟରଫେସ୍ ଚିତ୍ରାଙ୍କନ, ମାସ, ମାଧ୍ୟାକର୍ଷଣର କେନ୍ଦ୍ର, ଫାଷ୍ଟେନର୍ ଏବଂ ଲିଫ୍ଟ ପଏଣ୍ଟ | |
ଅଂଶ ଏବଂ ଏହାର ପରୀକ୍ଷଣରୁ ଆରମ୍ଭ କରନ୍ତୁ - ଏକ ସାଧାରଣ ଗୁହାଳ ନୁହେଁ |
ଛାଞ୍ଚ ନିର୍ମାତା ନାମକରଣ ଲିଟରଠାରୁ ଅଧିକ ଆବଶ୍ୟକ କରେ | ଏକ 5L ନିୟନ୍ତ୍ରିତ ଜେରୀ, 5L ରାଉଣ୍ଡ ବୋତଲ ଏବଂ ଏକ ଡବଲ୍ ୱାଲ୍ ବ technical ଷୟିକ ଅଂଶ ବିଭିନ୍ନ ବିଭାଜନ ରେଖା, ପ୍ୟାରିସନ୍ ବ୍ୟାସ, ଫ୍ଲାସ୍ ଲେଆଉଟ୍ ଏବଂ ଅପସାରଣ କ୍ରମ ଆବଶ୍ୟକ କରିପାରିବ |
ମାନଚିତ୍ର ଯେଉଁଠାରେ ପ୍ୟାରିସନ୍ ବିସ୍ତାର ହେବା ଜରୁରୀ |
ପ୍ୟାରିସନ୍ ଉଚ୍ଚ ଚାପରେ ପ୍ରବାହିତ ଇଞ୍ଜେକ୍ସନ୍-ମୋଲଡ୍ ତରଳିବା ପରି ଗାତକୁ ପୂର୍ଣ୍ଣ କରେ ନାହିଁ | ଏହା ଗୁହାଳର କାନ୍ଥ ଆଡ଼କୁ ବିସ୍ତାରିତ ଏବଂ ବିସ୍ତାରିତ | ଗଭୀର ଡ୍ର, ବିସ୍ତୃତ ଫ୍ଲାଟ ଅ areas ୍ଚଳ, ତୀକ୍ଷ୍ଣ କୋଣ, ଅଫସେଟ ବେକ ଏବଂ ହ୍ୟାଣ୍ଡେଲ ମୂଳ ଅଧିକ ସ୍ଥାନୀୟ ସାମଗ୍ରୀ କିମ୍ବା ଏକ ଭିନ୍ନ ବିଭାଜନ-ଲାଇନ୍ ରଣନୀତି ଆବଶ୍ୟକ କରିପାରନ୍ତି | ରେଡ଼ିଓ ଏବଂ ଜ୍ୟାମେଟ୍ରି ବ୍ୟବହାର କରନ୍ତୁ ଯାହା ଏକ ପତଳା ଅ region ୍ଚଳକୁ ବସ୍ତୁ ଏବଂ ପ୍ରକ୍ରିୟା ସମର୍ଥନ କରିପାରିବ ନାହିଁ |
ଚିତ୍ରାଙ୍କନରେ ଗୁଣାତ୍ମକ ଅବସ୍ଥାନ ରଖନ୍ତୁ |
“ୟୁନିଫର୍ମ କାନ୍ଥ” ଏକ ମାପଯୋଗ୍ୟ ଗ୍ରହଣୀୟ ନିୟମ ନୁହେଁ | ଜଟିଳ ସ୍ଥାନଗୁଡିକ ଚିହ୍ନଟ କରନ୍ତୁ ଏବଂ ପରୀକ୍ଷା ପଦ୍ଧତି ଦର୍ଶାନ୍ତୁ | କାନ୍ଧ, କୋଣ, ହ୍ୟାଣ୍ଡଲ୍ ରୁଟ୍, ବେସ୍, ପିଚ୍ ୱେଲ୍ଡ ଏବଂ ପ୍ୟାନେଲର ବିଭିନ୍ନ କାର୍ଯ୍ୟକାରିତା ଆବଶ୍ୟକତା ଥାଇପାରେ | ସେହି ସ୍ଥାନଗୁଡିକ ସହିତ ସଂଯୋଗ କରନ୍ତୁ |ପ୍ୟାରିସନ୍-ପ୍ରୋଗ୍ରାମିଂ ସେଟଅପ୍ |ତେଣୁ ଛାଞ୍ଚ ଜ୍ୟାମିତି ଏବଂ ପଦାର୍ଥ ବଣ୍ଟନ ସ୍ independ ାଧୀନ ଭାବରେ ଆଡଜଷ୍ଟ ହୁଏ ନାହିଁ |
ଏକ ସମ୍ପର୍କିତ ଶତକଡା owing ଣ ନକରି ସଙ୍କୋଚନ ପାଇଁ ଯୋଜନା କରନ୍ତୁ |
ସଙ୍କୋଚନ ରଜନୀ ଗ୍ରେଡ୍, କାନ୍ଥ ବଣ୍ଟନ, ଗୁହାଳର ତାପମାତ୍ରା, ଥଣ୍ଡା ସମୟ ଏବଂ ଅଂଶ ଜ୍ୟାମିତି ଉପରେ ନିର୍ଭର କରେ | ପ୍ରାରମ୍ଭିକ ରେଫରେନ୍ସ ଭାବରେ ସାମଗ୍ରୀ-ଯୋଗାଣକାରୀ ତଥ୍ୟ ବ୍ୟବହାର କରନ୍ତୁ, ତା’ପରେ ଛାଞ୍ଚ ନିର୍ମାତାଙ୍କ ପଦ୍ଧତିକୁ ପ୍ରୟୋଗ କରନ୍ତୁ ଏବଂ ପ୍ରକୃତ ଅଂଶକୁ ବ valid ଧ କରନ୍ତୁ | ଅନ୍ୟ ଏକ ବୋତଲରୁ ନକଲ ହୋଇଥିବା ଏକ ଜେନେରିକ୍ ଶତକଡା ଏକ ଗ୍ରହଣୀୟ ଗୁହାଳ ଆକାରର ଆଧାର ନୁହେଁ |
ପାର୍ଟିଙ୍ଗ୍ ଲାଇନ୍, ପିଚ୍ ଅଫ୍ ଏବଂ ଫ୍ଲାସ୍ ଏକତ୍ର ଡିଜାଇନ୍ ହେବା ଜରୁରୀ |
ଦୁଇଟି ଟୁଲ୍ କେଉଁଠାରେ ବନ୍ଦ ହୁଏ ଏବଂ କେଉଁଠାରେ ଏକ ଦୃଶ୍ୟମାନ ସିମ୍ ଦେଖାଯାଏ, ବିଭାଜନ ରେଖା ନିର୍ଣ୍ଣୟ କରେ | ଏହାକୁ ରଖନ୍ତୁ ଯେଉଁଠାରେ ଛାଞ୍ଚ ଖୋଲିପାରିବ, ପ୍ୟାରିସନ୍ ଧରାଯାଇପାରିବ, ଅଂଶ ମୁକ୍ତ ହୋଇପାରିବ ଏବଂ ଛେଦନ ଉପକରଣଗୁଡ଼ିକ ଫ୍ଲାସରେ ପହଞ୍ଚିପାରିବ | ଏକ ସିଲ୍ ପୃଷ୍ଠ, ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ସାଜସଜ୍ଜା କିମ୍ବା ଅନ୍ୟାନ୍ୟ କାର୍ଯ୍ୟକ୍ଷମ ଇଣ୍ଟରଫେସ୍ ଉପରେ ଏକ ଅନିୟନ୍ତ୍ରିତ ସିମ୍ ରଖିବା ଠାରୁ ଦୂରେଇ ରୁହନ୍ତୁ |
ପିଚ୍ ଅଫ୍ ହେଉଛି ଏକ ୱେଲ୍ଡ ଗଠନକାରୀ ବ feature ଶିଷ୍ଟ୍ୟ |
ଲାଞ୍ଜ କିମ୍ବା ଆଧାରରେ, ବିପକ୍ଷ ପିଞ୍ଚ ଅଞ୍ଚଳ ଦୁଇଟି ଗରମ ପ୍ୟାରିସନ୍ କାନ୍ଥକୁ ଏକତ୍ର ଚିପିଦିଏ | ଫ୍ଲାସ୍ ଅପସାରଣ ପାଇଁ ଏକ ନିୟନ୍ତ୍ରିତ ବ୍ରେକ୍ ଲାଇନ୍ ସୃଷ୍ଟି କରୁଥିବାବେଳେ ୱେଲ୍ଡ ଗଠନ ପାଇଁ ସବିଶେଷ ତଥ୍ୟକୁ ଯଥେଷ୍ଟ ସାମଗ୍ରୀ ଘୁଞ୍ଚାଇବାକୁ ପଡିବ | ସଠିକ୍ ଜମି, କୋଣ, ଷ୍ଟାଣ୍ଡ-ଅଫ୍ ଏବଂ ପକେଟ୍ ରଜନୀ, ପ୍ୟାରିସନ୍ ଘନତା, ବନ୍ଦ କାର୍ଯ୍ୟ ଏବଂ ଅଂଶ ଉପରେ ନିର୍ଭର କରେ | ସେମାନଙ୍କୁ ଇଞ୍ଜିନିୟରିଂ ଡାଇମେନ୍ସନ୍ ଭାବରେ ବ୍ୟବହାର କରନ୍ତୁ, ସାମଗ୍ରୀଗୁଡ଼ିକରେ କପି ହୋଇଥିବା ଏକ ମାନକ ବ୍ଲକ ନୁହେଁ |
ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ଉପରେ ପ୍ରକାଶିତ ପେଟେଣ୍ଟ୍ ସାହିତ୍ୟ ମଧ୍ୟ ପିଚ୍ ଅଞ୍ଚଳ, ଫ୍ଲାସ୍ ପକେଟ୍, ଛାଞ୍ଚ ତାପମାତ୍ରା, କ୍ଲୋଜିଙ୍ଗ୍ ସ୍ପିଡ୍ ଏବଂ ଡିଫ୍ଲାଶିଂ ଟାଇମିଂକୁ ଏକ ଧାରର ପରିମାଣ ପରିବର୍ତ୍ତେ ଇଣ୍ଟରାକ୍ଟିଭ୍ ଭେରିଏବଲ୍ ଭାବରେ ବ୍ୟବହାର କରେ | ଏହା ଏକ ରକ୍ଷଣଶୀଳ କ୍ରୟ ନିୟମକୁ ସମର୍ଥନ କରେ: କେବଳ ରଜନୀ ଦ୍ୱାରା ନୁହେଁ, ଏହାର ରଜନୀ ଏବଂ ପରୀକ୍ଷଣ ପଦ୍ଧତି ସହିତ ପିଞ୍ଚ୍ ବିବରଣୀକୁ ଅନୁମୋଦନ କରନ୍ତୁ |
ସ୍ୱୟଂଚାଳିତ ଅର୍ଡର କରିବା ପୂର୍ବରୁ ଫ୍ଲାସ୍ ରୁଟ୍ ଡିଜାଇନ୍ କରନ୍ତୁ |
ଟପ୍ ଫ୍ଲାସ୍, ଟେଲ୍ ଫ୍ଲାସ୍, ହ୍ୟାଣ୍ଡଲ୍ ଫ୍ଲାସ୍ ଏବଂ ଯେକ any ଣସି କାଲିବ୍ରେସନ୍ ଆବର୍ଜନା ଚିହ୍ନଟ କରନ୍ତୁ | ଅପସାରଣ ଛାଞ୍ଚରେ, ଏକ ପଞ୍ଚିଂ ଷ୍ଟେସନରେ, ଟ୍ରାଇମର୍ ସହିତ କିମ୍ବା ଦ୍ secondary ିତୀୟ ଫିକ୍ଚର୍ ମାଧ୍ୟମରେ ହୁଏ କି ନାହିଁ ତାହା ସ୍ଥିର କରନ୍ତୁ | ଫ୍ଲାସ୍ ମାସ୍ ମୋଟ ତରଳ ଚାହିଦା, ଗ୍ରାଇଣ୍ଡର୍ କ୍ଷମତା ଏବଂ ପୁନ r ନିର୍ମାଣ ଯୋଜନାରେ ଅନ୍ତର୍ଭୁକ୍ତ | ଟୁଲ୍ ଚିତ୍ରାଙ୍କନ ମଧ୍ୟ ଦର୍ଶାଇବା ଉଚିତ ଯେ କିପରି ଅପସାରିତ ସ୍କ୍ରାପ୍ ଛାଞ୍ଚ ଏବଂ ଟେକ୍ ଆଉଟ୍ ପଥକୁ ସଫା କରେ |
ଥଣ୍ଡା ଏବଂ ଭେଣ୍ଟିଂ ସ୍ଥିର କରେ ଯେ ଗୁହାଳ ଉତ୍ପାଦନ ବେଗରେ କାମ କରିପାରିବ କି?
ଥଣ୍ଡା ନିୟନ୍ତ୍ରଣ ଯେତେବେଳେ ଅଂଶ ଛାଞ୍ଚ ଛାଡିବାକୁ ଯଥେଷ୍ଟ ସ୍ଥିର ଥାଏ; ବିସ୍ତାରିତ ପ୍ୟାରିସନ୍ ଗୁହାଳ ପୃଷ୍ଠରେ ପହଞ୍ଚିପାରିବ କି ନାହିଁ ଭେଣ୍ଟିଂ ନିୟନ୍ତ୍ରଣ କରେ | ଉଭୟ ବଣ୍ଟିତ ସମସ୍ୟା | ଗୋଟିଏ ଧୀର, ଗରମ କିମ୍ବା ବାୟୁ ଚାଳିତ ଅଞ୍ଚଳ ସମଗ୍ର ଅଂଶ ପାଇଁ ଚକ୍ର ଏବଂ ରୂପ ସ୍ଥିର କରିପାରିବ |
ଉତ୍ତାପ ଭାର ଏବଂ ନିୟନ୍ତ୍ରଣ ଆବଶ୍ୟକତା ଅନୁଯାୟୀ କୁଲିଂ ସର୍କିଟ୍କୁ ଭାଗ କରନ୍ତୁ |
ଭାରୀ କୋଣ, ପିଞ୍ଚ ଅଞ୍ଚଳ, ବେକ ସନ୍ନିବେଶ ଏବଂ ଗଭୀର ବ features ଶିଷ୍ଟ୍ୟଗୁଡିକ ପତଳା ସିଧା କାନ୍ଥ ସହିତ ସମାନ ହାରରେ ଉତ୍ତାପ ମୁକ୍ତ କରିପାରନ୍ତି ନାହିଁ | ଅନେକ ଚିହ୍ନଟ ଯୋଗ୍ୟ ସର୍କିଟ୍ ସେହି ଅଞ୍ଚଳଗୁଡିକର ନିରାକରଣ ଏବଂ ସନ୍ତୁଳନ କରିବା ସମ୍ଭବ କରିଥାଏ | ପ୍ରତ୍ୟେକ ସର୍କିଟ୍ର ଇନଲେଟ୍, ଆଉଟଲେଟ୍ ଏବଂ ଦିଗକୁ ଡକ୍ୟୁମେଣ୍ଟ୍ କରନ୍ତୁ | କେବଳ ହୋସ୍ ବ୍ୟାସ ଉପରେ ଆଧାର କରି ଜଳ ଲଗାଇବା ପାଇଁ ଏକ ଛାଞ୍ଚ ସଂଯୋଗ କରନ୍ତୁ ନାହିଁ; ଅନ୍ତିମ ଉପକରଣ ପାଇଁ ଆବଶ୍ୟକ ପ୍ରବାହ, ଚାପ, ତାପମାତ୍ରା, ଜଳ ଗୁଣ ଏବଂ ଚାପ ହ୍ରାସ ଯାଞ୍ଚ କରନ୍ତୁ |
ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲଡେଡ୍ କୁଲିଂର ଏକ ପ୍ରକାଶିତ ସୀମିତ-ଉପାଦାନ ଅଧ୍ୟୟନ, ଛାଞ୍ଚ ସାମଗ୍ରୀ, ଆଭ୍ୟନ୍ତରୀଣ ଉତ୍ତାପ ସ୍ଥାନାନ୍ତର, ଅଂଶର ଘନତା ଏବଂ ପ୍ରାରମ୍ଭିକ ପ୍ୟାରିସନ୍ ତାପମାତ୍ରାକୁ ତାପମାତ୍ରା କ୍ଷେତ୍ର ଏବଂ ଛାଞ୍ଚ ଖୋଲିବା ସମୟକୁ ପ୍ରଭାବିତ କରୁଥିବା ଭେରିଏବଲ୍ ଭାବରେ ପରୀକ୍ଷଣ କଲା | ସେହି ଅନୁସନ୍ଧାନ କିଙ୍ଗଗଲ୍ ପ୍ରୋଜେକ୍ଟ ପାଇଁ ଏକ ଚକ୍ର-ସମୟ ପ୍ରତିଜ୍ଞା ପ୍ରଦାନ କରେ ନାହିଁ, କିନ୍ତୁ ଏହା ଏକ ଦୃ ces ଼ତା କାହିଁକି ଏକ ଥର୍ମାଲ୍ ଡିଜାଇନ୍ ଏବଂ ପ୍ରକ୍ରିୟା ଅନୁମାନକୁ ବ୍ୟାଖ୍ୟା କରିବାକୁ ପଡିବ |
ଭେଣ୍ଟଗୁଡିକ ଖୋଜ ଯେଉଁଠାରେ ବାୟୁ ଫାଶରେ ପଡିପାରେ |
ପ୍ୟାରିସନ୍ ବିସ୍ତାର ହେବା ସହିତ ବାୟୁ ଏହାର ବାହ୍ୟ ପୃଷ୍ଠ ଏବଂ ଗୁହାଳ ମଧ୍ୟରେ ରହିଥାଏ | ଏକ ମାର୍ଗ ବାହାରେ, ସେହି ବାୟୁ ଯୋଗାଯୋଗକୁ ବିଳମ୍ବ କରିପାରେ ଏବଂ ଅସମ୍ପୂର୍ଣ୍ଣ ଗଠନ, ଡ୍ରାଗ୍ ଲାଇନ୍ କିମ୍ବା ଖରାପ ଭାବରେ ଗଠିତ ସବିଶେଷ ତଥ୍ୟରେ ସହାୟକ ହୋଇପାରେ | Theକଷ୍ଟମ୍-ପାକ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ଡିଜାଇନ୍ ଗାଇଡ୍ |ସନ୍ନିବେଶ କିମ୍ବା ଗଭୀର ବ features ଶିଷ୍ଟ୍ୟ ନିକଟରେ ପାର୍ଟିଙ୍ଗ୍ ଲାଇନ୍ ଭେଣ୍ଟିଂ ଏବଂ କ୍ୟାଭିଟି ଭେଣ୍ଟକୁ ବର୍ଣ୍ଣନା କରେ | ପ୍ରକୃତ ଭେଣ୍ଟ ଆକାର ଏବଂ ସାକ୍ଷୀ-ମାର୍କ ଭତ୍ତା ତଥାପି ଅଂଶ ଏବଂ ସାମଗ୍ରୀ ଉପରେ ନିର୍ଭର କରେ |
ପରିଷ୍କାରତା ଭେଣ୍ଟ ଡିଜାଇନର ଏକ ଅଂଶ |
ଅବଶିଷ୍ଟ, ଧୂଳି କିମ୍ବା ଖରାପ ପଦାର୍ଥ ଜମା ହେଲେ ଭେଣ୍ଟଗୁଡିକ ଫଳପ୍ରଦତା ହରାଇପାରେ | ଛାଞ୍ଚ ଚିତ୍ରାଙ୍କନ ଏବଂ ରକ୍ଷଣାବେକ୍ଷଣ ଫାଇଲ୍ ଦର୍ଶାଇବା ଉଚିତ୍ ଯେ ଭେଣ୍ଟଗୁଡିକ କେଉଁଠାରେ ଅଛି, ସେମାନେ କିପରି ବାୟୁମଣ୍ଡଳ ସହିତ ସଂଯୋଗ କରନ୍ତି ଏବଂ ଗୁହାଳକୁ ନଷ୍ଟ ନକରି କିପରି ଯାଞ୍ଚ କରାଯାଏ | ଏକ ଅବରୋଧିତ ପଥ ପାଇଁ କ୍ଷତିପୂରଣ ଦେବା ପାଇଁ ଧକ୍କା ଚାପ ବ before ାଇବା ପୂର୍ବରୁ ଭୂପୃଷ୍ଠକୁ ଟ୍ରାକ୍ କରନ୍ତୁ କିମ୍ବା ସ୍ଥିତିକୁ ପରିବର୍ତ୍ତନ କରନ୍ତୁ |
ହାଇ-ଗ୍ଲୋସ୍ କାମ ଏକ ଅଲଗା ଥର୍ମାଲ୍ ପ୍ରୋଜେକ୍ଟ |
କୋଲ୍ଡର ଟୁଲିଂ ଉତ୍ତାପ ଅପସାରଣକୁ ସମର୍ଥନ କରିପାରିବ, ଯେତେବେଳେ ଭୂପୃଷ୍ଠର ନକଲ ଏକ ଭିନ୍ନ ଗୁହାଳ-ତାପମାତ୍ରା ରଣନୀତି ଆବଶ୍ୟକ କରିପାରିବ | ଏକ 2023 ସାଥି-ସମୀକ୍ଷା-ଅଧ୍ୟୟନରେ ନିୟନ୍ତ୍ରିତ ଉତ୍ତାପ ଏବଂ ଜଳ କୁଲିଂ ବ୍ୟବହାର କରି ଗୋଟିଏ ABS ଅଟୋମୋବାଇଲ୍-ଲୁଟେରା ମାମଲାରେ ପରିବର୍ତ୍ତନଶୀଳ-ତାପମାତ୍ରା ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ପ୍ରଦର୍ଶନ କରାଯାଇଥିଲା | ତାହା ହେଉଛି ଏକ ବିଶେଷ ଆଭିମୁଖ୍ୟ ପାଇଁ ପ୍ରମାଣ, ପ୍ରତ୍ୟେକ ବୋତଲରେ ଭାରିଓଥର୍ମ ଟୁଲିଂ ବ୍ୟବହାର କରିବା ପ୍ରମାଣ ନୁହେଁ | ରାଜ୍ୟ ଦୃଶ୍ୟ ଆବଶ୍ୟକତା ଶୀଘ୍ର ତେଣୁ ଛାଞ୍ଚ ଏବଂ ଚକ୍ର ଏକତ୍ର ଡିଜାଇନ୍ ହୋଇପାରିବ |
ବେକ ଫିନିଶ୍, ଫୁଙ୍କିବା ପଦ୍ଧତି ଏବଂ ଡିଫ୍ଲାଶିଂ ହେଉଛି ଗୋଟିଏ ଇଣ୍ଟରଫେସ୍ |
କ୍ଲୋଜର ସିଷ୍ଟମ ଏକ ବୋତଲର ଶୀର୍ଷରେ କାର୍ଯ୍ୟକ୍ଷମ ପରିମାଣ ସ୍ଥିର କରେ | କ୍ୟାପ୍ କିମ୍ବା ବନ୍ଦ ଚିତ୍ରାଙ୍କନ, ସିଲ୍ ପୃଷ୍ଠ, ଥ୍ରେଡ୍ କିମ୍ବା ସ୍ନାପ୍ ସବିଶେଷ ବିବରଣୀ, ଟ୍ୟାମ୍ପର୍ ବ feature ଶିଷ୍ଟ୍ୟ ଏବଂ ଅନୁମତିପ୍ରାପ୍ତ ଟ୍ରିମ୍ ସ୍ଥିତି ପ୍ରଦାନ କରନ୍ତୁ | ପରବର୍ତ୍ତୀ କାର୍ଯ୍ୟରେ ଫିନିଶ୍ ଗଠନ, କାଲିବ୍ରେଟେଡ୍, ପୁନ am ନାମିତ କିମ୍ବା କଟା ହୋଇଛି କି ନାହିଁ ସ୍ଥିର କରନ୍ତୁ | ନିୟନ୍ତ୍ରିତ ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ ବିନା “ମାନକ ବେକ” କୁ ଉଦ୍ଧୃତ କରନ୍ତୁ ନାହିଁ |
ଟୁଲ୍କୁ ଫୁଙ୍କିବା ବ୍ୟବସ୍ଥା ସହିତ ମେଳ କରନ୍ତୁ |
ଉପର ଫୁଙ୍କିବା, ତଳ ଫୁଙ୍କିବା ଏବଂ ଛୁଞ୍ଚିର ବ୍ୟବସ୍ଥା ବାୟୁ ଏବଂ ହାର୍ଡୱେରକୁ ଭିନ୍ନ ଭାବରେ ସ୍ଥାନିତ କରେ | ବ୍ଲୋ ପିନ୍ ମଧ୍ୟ ବେକ କାଲିବ୍ରେସନ୍ କିମ୍ବା ଫ୍ଲାସ୍ ହ୍ୟାଣ୍ଡଲିଂରେ ଅଂଶଗ୍ରହଣ କରିପାରେ | ଷ୍ଟ୍ରୋକ୍, ସେଣ୍ଟରିଂ, କୁଲିଂ, ସିଲ୍ ଏବଂ ଧକ୍କା କ୍ଲିୟରାନ୍ସକୁ ମନୋନୀତ କିଙ୍ଗଗଲ୍ ମେସିନ୍ ସହିତ ମଡ୍ଡ ନିର୍ମାତାଙ୍କୁ କେବଳ ବୋତଲରୁ ଅନୁମାନ କରିବା ପରିବର୍ତ୍ତେ ନିଶ୍ଚିତ କରନ୍ତୁ |
ସମାନ ଡାଟମ୍ ବିରୁଦ୍ଧରେ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଗେଜ୍ ଯାଞ୍ଚ କରନ୍ତୁ |
ଏକ ବେକ ପରିଷ୍କାର ଦେଖାଯାଏ କିନ୍ତୁ ତଥାପି କ୍ୟାପ୍ ପ୍ରୟୋଗ କିମ୍ବା ସିଲ୍ କରିବାରେ ବିଫଳ ହୁଏ | ମଲଡ ଟ୍ରାଏଲ୍, ଲିକ୍ ପରୀକ୍ଷଣ ଏବଂ ଫିଲିଂ ଲାଇନ୍ ଯୋଗ୍ୟତା ସମୟରେ କେଉଁ ଡାଟମ୍ ଏବଂ ଗେଜ୍ ବ୍ୟବହୃତ ହୁଏ ତାହା ସହମତ | ଗ୍ରହଣ ରେକର୍ଡରେ ଗେଜ୍ ପରିଚୟ ଏବଂ କାଲିବ୍ରେସନ୍ ସ୍ଥିତି ସଂରକ୍ଷଣ କରନ୍ତୁ | ଯଦି ଏକ ସ୍ୱୟଂଚାଳିତ ଟ୍ରାଇମର୍ ଛାଞ୍ଚ ପରେ ବେକକୁ ପରିବର୍ତ୍ତନ କରେ, କେବଳ ସଜ୍ଜିତ ନମୁନା ଅପେକ୍ଷା ସମାପ୍ତ ସ୍ଥିତିକୁ ଯାଞ୍ଚ କରନ୍ତୁ |
ମୂଳ ତୁଳନା: ମଡ୍ଡ-ଫିଟ୍ ସ୍କ୍ରିନିଂ ପାଇଁ କିଙ୍ଗଲ୍ ମେସିନ୍ ରେଫରେନ୍ସ |
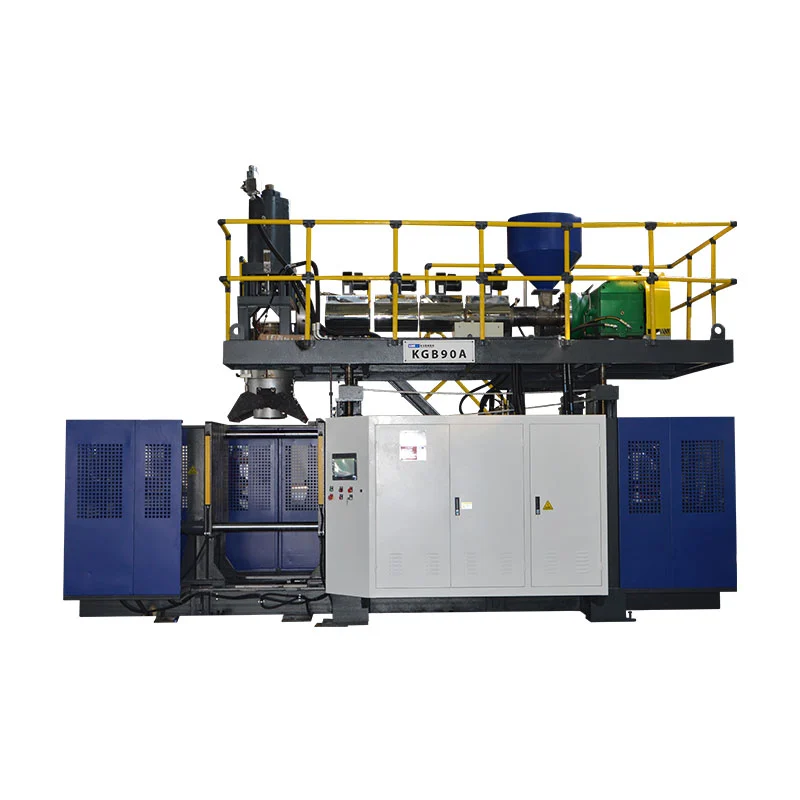
ନିମ୍ନରେ ଥିବା ଟେବୁଲ୍ ପାଞ୍ଚଟି ସାମ୍ପ୍ରତିକ କିଙ୍ଗଲ୍ ଉତ୍ପାଦ ପୃଷ୍ଠାରୁ ଛାଞ୍ଚ ସମ୍ବନ୍ଧୀୟ କ୍ଷେତ୍ରଗୁଡିକ ବାହାର କରିଥାଏ | ଏହା କ୍ରମାଗତ ଏବଂ ଜମାକାରୀ ଯନ୍ତ୍ରକୁ ବିସ୍ତାର କରେ ଯାହା ଦ୍ buy ାରା କ୍ରେତାମାନେ ଜାଣିପାରିବେ ଯେ ନାମକରଣ ପାତ୍ରର କ୍ଷମତା ଏକ ଟୁଲିଂ-ଇଣ୍ଟରଫେସ୍ ଚିତ୍ରାଙ୍କନକୁ କାହିଁକି ବଦଳାଇ ପାରିବ ନାହିଁ |
| ପ୍ରକାଶିତ ମଡେଲ୍ | | ମେସିନ୍ କ୍ଲାସ୍ | | ସର୍ବାଧିକ କଣ୍ଟେନର ସନ୍ଦର୍ଭ | | ଛାଞ୍ଚ ଆକାର (W × H) | ପ୍ରକାଶିତ ସର୍ବାଧିକ ଆକାରର ଆକାର (W × H) | ଛାଞ୍ଚର ଘନତା ପରିସର | | କ୍ଲାମିଂ ଫୋର୍ସ | |
|---|---|---|---|---|---|---|
| KGB2L | ନିରନ୍ତର, ଏକକ ଷ୍ଟେସନ | | 2 L | 380 × 430 ମିମି | | 360 × 380 ମିମି | 160-300 ମି.ମି. | 40 kN |
| KGB5L | ନିରନ୍ତର, ଏକକ ଷ୍ଟେସନ | | 5 L | 368 × 450 ମିମି | | 410 × 450 ମିମି | 200-310 ମି.ମି. | 65 kN |
| KGB15L | ନିରନ୍ତର, ଏକକ ଷ୍ଟେସନ | | 15 L | 500 × 550 ମିମି | 580 × 500 ମିମି | 300-380 ମି.ମି. | 165 kN |
| KGB80A | ଆକ୍ୟୁମୁଲେଟର, ସ୍ଥିର ଛାଞ୍ଚ | | 30 L | 750 × 860 ମି.ମି. | 520 × 860 ମି.ମି. | 360–420 ମିମି | | 215 kN |
| KGB90A | ଆକ୍ୟୁମୁଲେଟର, ସ୍ଥିର ଛାଞ୍ଚ | | 60 L | 960 × 980 ମି.ମି. | 700 × 980 ମି.ମି. | 460-550 ମିମି | 280 kN |
ତିନୋଟି ଅନୁସନ୍ଧାନ ଯାହା ଛାଞ୍ଚ ରିଲିଜ୍ ପୂର୍ବରୁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ |
ପ୍ରଥମେ, ଲିଟରଗୁଡିକ ଛାଞ୍ଚ ଆଭିମୁଖ୍ୟକୁ ବ୍ୟାଖ୍ୟା କରେ ନାହିଁ |15L କ୍ରମାଗତ ରେଫରେନ୍ସ 30L ଜମାକାରୀ ରେଫରେନ୍ସ ଅପେକ୍ଷା ଏକ ବ୍ୟାପକ କିନ୍ତୁ କ୍ଷୁଦ୍ର ସର୍ବାଧିକ ଛାଞ୍ଚ ଧାଡି ପ୍ରକାଶ କରେ | ଭଲ୍ୟୁମ୍ ସହିତ ସ୍ଥାପତ୍ୟ ଏବଂ ଅଂଶ ଆକୃତିର ବିଷୟ |
ଦ୍ୱିତୀୟତ old, ଛାଞ୍ଚର ଘନତାର ନିଜସ୍ୱ ପରିସର ଅଛି |ଏକ ଗୁହାଳ ତାଲିକାଭୁକ୍ତ ଚେହେରା ଆକାରକୁ ଫିଟ୍ କରିପାରେ ଏବଂ ତଥାପି ଅନୁମତିପ୍ରାପ୍ତ ଘନତା କିମ୍ବା ଖୋଲିବା ବ୍ୟବସ୍ଥା ବାହାରେ ପଡିପାରେ | ବ୍ୟାକପ୍ଲେଟ୍, ସନ୍ନିବେଶ ଏବଂ କୁଲିଂ ସଂଯୋଗଗୁଡ଼ିକ ବିଧାନସଭାରେ ଯୋଗ କରେ |
ତୃତୀୟତ cl, କ୍ଲାମିଂ ଫୋର୍ସ ଉତ୍ପାଦ ଏବଂ ପ୍ରକ୍ରିୟାର ଅଟେ |ଏକ ମେସିନ୍-ପୃଷ୍ଠା ମୂଲ୍ୟ ଉପଲବ୍ଧ ବଳ, ପ୍ରମାଣ ନୁହେଁ ଯେ କନ୍ଫ୍ଲେଟ୍ ଭିତରେ କ m ଣସି ଛାଞ୍ଚ ଉପଯୁକ୍ତ ଅଟେ | ପ୍ରୋଜେକ୍ଟ ହୋଇଥିବା କ୍ଷେତ୍ର, ଫୁଙ୍କିବା ଅବସ୍ଥା, ପିଚ୍ ଅଫ୍ ଚାହିଦା ଏବଂ ଛାଞ୍ଚ ନିର୍ମାଣ ଇଞ୍ଜିନିୟରିଂ ସମୀକ୍ଷା ଆବଶ୍ୟକ କରେ |


ଛାଞ୍ଚ ସାମଗ୍ରୀ, ସନ୍ନିବେଶ ଏବଂ ଭୂପୃଷ୍ଠ ସମାପ୍ତି ଉତ୍ପାଦନ କର୍ତ୍ତବ୍ୟ ଅନୁସରଣ କରିବା ଉଚିତ୍ |
ସାଧନ ସାମଗ୍ରୀ ଉତ୍ତାପ ସ୍ଥାନାନ୍ତର, ଯନ୍ତ୍ରକ ability ଶଳ, ମରାମତି, ପରିଧାନ ଏବଂ ମୂଲ୍ୟ ଉପରେ ପ୍ରଭାବ ପକାଇଥାଏ | କେବଳ ଉତ୍ପାଦନ ପରିମାଣ ଏହାକୁ ବାଛିବା ପାଇଁ ଯଥେଷ୍ଟ ନୁହେଁ | ରଜନୀ, ଭୂପୃଷ୍ଠ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ, ପିଚ୍ ଅଫ୍ ଡ୍ୟୁଟି, ଘୃଣ୍ୟ କିମ୍ବା କ୍ଷତିକାରକ ଅବସ୍ଥା, ଚଳପ୍ରଚଳ ବ features ଶିଷ୍ଟ୍ୟ, ରକ୍ଷଣାବେକ୍ଷଣ କ୍ଷମତା ଏବଂ ଗ୍ରହଣୀୟ ମରାମତି ରଣନୀତି ବିଷୟରେ ବିଚାର କରନ୍ତୁ |
ମୂଳ ଛାଞ୍ଚ ସାମଗ୍ରୀ |
ସଠିକ୍ ମିଶ୍ରଣ କିମ୍ବା ଗ୍ରେଡ୍, ଉତ୍ତାପ ଚିକିତ୍ସା ଯେଉଁଠାରେ ପ୍ରଯୁଜ୍ୟ, ଗୁହାଳ ଉତ୍ପାଦନ ପ୍ରଣାଳୀ ଏବଂ ତାପଜ-ଡିଜାଇନ୍ ଆଧାର ପାଇଁ ପଚାର | “ଆଲୁମିନିୟମ୍ ମଡ୍ଡ” କିମ୍ବା “ଷ୍ଟିଲ୍ ମଡ୍ଡ” ତୁଳନା ପାଇଁ ବହୁତ ପ୍ରଶସ୍ତ |
ବଦଳାଯାଇଥିବା ସନ୍ନିବେଶ |
ବେକ, ପିଚ୍ ଅଫ୍, ପିନ୍ଧିବା, ଥ୍ରେଡ୍ କିମ୍ବା ଭେଣ୍ଟ ଇନ୍ସର୍ଟ ରକ୍ଷଣାବେକ୍ଷଣକୁ ଲୋକାଲାଇଜ୍ କରିପାରେ ଏବଂ ଏକ ଚାହିଦା ବ feature ଶିଷ୍ଟ୍ୟରେ ଏକ ଭିନ୍ନ ସାମଗ୍ରୀକୁ ଅନୁମତି ଦେଇପାରେ | ଚିହ୍ନଟ ସନ୍ନିବେଶ ଏବଂ ଅତିରିକ୍ତ ପରିସର ରେକର୍ଡ କରନ୍ତୁ |
ଗଠନ ଏବଂ ଖୋଦିତ |
ଚିତ୍ରକଳା ଫାଇଲଗୁଡିକ, ଆଭିମୁଖ୍ୟ, ଗଭୀରତା / ଦୃଶ୍ୟ ଗ୍ରହଣ, ଭେଣ୍ଟ ପାରସ୍ପରିକ କାର୍ଯ୍ୟ ଏବଂ ସଂଶୋଧନ ନିୟନ୍ତ୍ରଣ ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ | ପ୍ରକ୍ରିୟା କିପରି ଅନୁରୋଧ କରାଯାଇଥିବା ପୃଷ୍ଠକୁ ପୁନ oduc ପ୍ରକାଶ କରିବ ନିଶ୍ଚିତ କରନ୍ତୁ |
ସୁରକ୍ଷା ଏବଂ ସଂରକ୍ଷଣ
ସଫା କରିବା, ଅନୁମୋଦିତ କ୍ଷତିକାରକ ସୁରକ୍ଷା, ଜଳ ନିଷ୍କାସନ, ପରିବହନ ଲକ୍, ଲିଫ୍ଟ ପଏଣ୍ଟ ଏବଂ ସଂରକ୍ଷଣ ସ୍ଥିତିକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | ଡାଉନଟାଇମ୍ ସମୟରେ ଜଳପଥ ଏବଂ ପିଞ୍ଚ ପୃଷ୍ଠଗୁଡିକ ସଂରକ୍ଷଣ କରନ୍ତୁ |
ଟୁଲ୍-ନିର୍ମାତାଙ୍କ ସାମଗ୍ରୀ ସୁପାରିଶ ଏହାର ଅନୁମାନ ଏବଂ ବହିଷ୍କାରକୁ ଦର୍ଶାଇବା ଉଚିତ୍ | ଦୁଇଟି ଉଦ୍ଧୃତି ତୁଳନା କରିବାବେଳେ, ଉଭୟ ସମାନ ସନ୍ନିବେଶ ସାମଗ୍ରୀ, କୁଲିଂ ପରିସର, ଖୋଦନ, ଭୂପୃଷ୍ଠ ସମାପ୍ତି, ହୋସ୍, ଫିଟିଙ୍ଗ୍, ହାର୍ଡୱେର୍ ଉଠାଇବା, ପରୀକ୍ଷଣ କାର୍ଯ୍ୟ ଏବଂ ଅତିରିକ୍ତ ପୋଷାକ ଅଂଶ ଅନ୍ତର୍ଭୂକ୍ତ କରେ କି ନାହିଁ ଯାଞ୍ଚ କରନ୍ତୁ |
କାରଖାନା ପରୀକ୍ଷା: ଏକ ପୁନରାବୃତ୍ତି ପ୍ରକ୍ରିୟା ଭାବରେ ଛାଞ୍ଚକୁ ପ୍ରମାଣ କର |
ପ୍ରଥମ ଗ୍ରହଣୀୟ ବୋତଲ ପ୍ରମାଣ କରେ ଯେ ସିଷ୍ଟମ୍ ଥରେ ଅଂଶ ଗଠନ କରିପାରିବ | ଉତ୍ପାଦନ ଗ୍ରହଣୀୟତା ଅନୁସନ୍ଧାନଯୋଗ୍ୟ ଅବସ୍ଥା ସହିତ ଏକ ସ୍ଥିର ଚାଲିବା ଆବଶ୍ୟକ କରେ | ନିମ୍ନଲିଖିତ କାର୍ଯ୍ୟ ପ୍ରବାହ ହେଉଛି ଏକ ସୁପାରିଶ କରାଯାଇଥିବା ପ୍ରମାଣ ଗଠନ, ଏକ ଦାବି ନୁହେଁ ଯେ ପ୍ରତ୍ୟେକ କିଙ୍ଗଲେ ପ୍ରୋଜେକ୍ଟ ପୂର୍ବରୁ ସମାନ ପ୍ରୋଟୋକଲ୍ ବ୍ୟବହାର କରନ୍ତି |
- ପରିଚୟ ନିଶ୍ଚିତ କରନ୍ତୁ |ରେକର୍ଡ ମେସିନ୍, ମଡ୍ଡ, ଇନ୍ସର୍ଟ, ଡାଏ ଟୁଲିଂ, ମ୍ୟାଟେରିଆଲ୍ ଗ୍ରେଡ୍ / ଲଟ୍, ରଙ୍ଗ କିମ୍ବା ରିଗ୍ରାଇଣ୍ଡ୍ ସ୍ଥିତି ଏବଂ ରେସିପି ରିଭିଜନ୍ |
- ଅବସ୍ଥା ସ୍ଥିର କରନ୍ତୁ |ପ୍ରକ୍ରିୟା ସହମତ ଅବସ୍ଥାରେ ପହଞ୍ଚିବା ପରେ ପ୍ରକୃତ ତାପମାତ୍ରା, ଥଣ୍ଡା-ଜଳ ଯୋଗାଣ / ପ୍ରତ୍ୟାବର୍ତ୍ତନ, blow ଟକା ଅବସ୍ଥା ଏବଂ ଚକ୍ର ପର୍ଯ୍ୟାୟ ରେକର୍ଡ କରନ୍ତୁ |
- ସାଧନ ଯାଞ୍ଚ କରନ୍ତୁ |ପାର୍ଟିଙ୍ଗ୍ ଲାଇନ୍ ବନ୍ଦ, ଆଲାଇନ୍ମେଣ୍ଟ୍, ୱାଟର୍ ଏବଂ ଏୟାର ଲିକ୍, ଭେଣ୍ଟ୍ ସ୍ଥିତି, ପିଚ୍ ଅଫ୍ ସର୍ଫେସ୍ ଏବଂ ସୁରକ୍ଷିତ ଗତି ଯାଞ୍ଚ କରନ୍ତୁ |
- ଅବସ୍ଥାନ ଅନୁଯାୟୀ ନମୁନା |ଓଜନ, କାନ୍ଥ ମାପ, ଛେଦନ ଏବଂ କାର୍ଯ୍ୟକ୍ଷମ ପରୀକ୍ଷଣ ମାଧ୍ୟମରେ ଗୁହାଳ, ଆଉଟଲେଟ୍ ଏବଂ ଷ୍ଟେସନ୍ ପରିଚୟ ରଖନ୍ତୁ |
- ସମାପ୍ତ ଅବସ୍ଥା ମାପନ୍ତୁ |ପୁନ am ନିର୍ମାଣ, ପିଚ୍, ଡିଫ୍ଲାଶ୍ କିମ୍ବା ଅନ୍ୟାନ୍ୟ ଅନ୍ତର୍ଭୁକ୍ତ ସମାପ୍ତ ପଦକ୍ଷେପଗୁଡ଼ିକର ପ୍ରଭାବ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ |
- ସମସ୍ତ କ୍ଷତି ରେକର୍ଡ କରନ୍ତୁ |ଚୁକ୍ତି ହୋଇଥିବା ୱିଣ୍ଡୋ ସମୟରେ ଲଗ୍ ପ୍ରତ୍ୟାଖ୍ୟାନ, ବନ୍ଦ, ଆଲାର୍ମ, ମାନୁଆଲ୍ ସଂଶୋଧନ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ବାଧା |
- ବେସ୍ ଲାଇନ୍ ସଞ୍ଚୟ କରନ୍ତୁ |ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ, ରେସିପି, ଫଟୋଗ୍ରାଫ୍, ମାପ, ଗେଜ୍ ଏବଂ ଖୋଲା ସଂଶୋଧନ କାର୍ଯ୍ୟକୁ ଏକତ୍ର ଅନୁମୋଦନ କରନ୍ତୁ |
ରେସିପି ବଦଳାଇବା ପୂର୍ବରୁ s ାଞ୍ଚା ନିର୍ଣ୍ଣୟ କରନ୍ତୁ |
| ପର୍ଯ୍ୟବେକ୍ଷଣ କରାଯାଇଥିବା pattern ାଞ୍ଚା | | ଯାଞ୍ଚ କରିବାକୁ ଉପକରଣ କିମ୍ବା ପ୍ରକ୍ରିୟା କ୍ଷେତ୍ରଗୁଡିକ | | ସଂଗ୍ରହ କରିବାର ପ୍ରମାଣ | |
|---|---|---|
| ଦୁର୍ବଳ କିମ୍ବା ଅସଙ୍ଗତ ଲାଞ୍ଜ ୱେଲ୍ଡ | | ପ୍ୟାରିସନ୍ ପୋଜିସନ୍, ପିଚ୍ ଡିଟେଲ୍ସ, ମଡ୍ଡ ବନ୍ଦ, ସ୍ଥାନୀୟ ତାପମାତ୍ରା, ଫ୍ଲାସ୍ ରିଲିଫ୍ ଏବଂ ଡିଫ୍ଲାଶିଂ | | ପୋଜିସନ୍-ଲେବଲ୍ ହୋଇଥିବା ୱେଲ୍ଡ ନମୁନା, ମୋଟ ମାସ, ବନ୍ଦ କ୍ରମ ଏବଂ କାର୍ଯ୍ୟକ୍ଷମ ପରୀକ୍ଷଣ | |
| ଖରାପ ଗଠନ ବା ଅସମ୍ପୂର୍ଣ୍ଣ ବିବରଣୀ | | ଭେଣ୍ଟସ୍, ଟ୍ରାପ୍-ଏୟାର ଅବସ୍ଥାନ, ଗୁହାଳ ଅବସ୍ଥା, ପ୍ୟାରିସନ୍ ଯୋଗାଯୋଗ ଏବଂ ତାପମାତ୍ରା | | ତ୍ରୁଟିଯୁକ୍ତ ମାନଚିତ୍ର, ଭେଣ୍ଟ ଯାଞ୍ଚ, ପ୍ରକୃତ ପ୍ରକ୍ରିୟା ଅବସ୍ଥା ଏବଂ ଗୁହାଳ ଫଟୋ | |
| ବହିଷ୍କାର ପରେ ଯୁଦ୍ଧ ପୃଷ୍ଠା | | କାନ୍ଥ ବଣ୍ଟନ, କୁଲିଂ ସନ୍ତୁଳନ, ଇଜେକସନ ଟାଇମିଂ, ହ୍ୟାଣ୍ଡଲିଂ ଏବଂ ପୋଷ୍ଟ-କୁଲିଂ | | ସର୍କିଟ ଦ୍ୱାରା ତାପମାତ୍ରା / ପ୍ରବାହ, ସମୟର ଡାଇମେନ୍ସନାଲ୍ ଚେକ୍ ଏବଂ କାନ୍ଥ ମାନଚିତ୍ର | |
| ଗୋଟିଏ ପାର୍ଶ୍ୱରେ ଫ୍ଲାସ୍ କରନ୍ତୁ | | ଆଲାଇନ୍ମେଣ୍ଟ, ପ୍ଲାଟେନ୍ ସମାନ୍ତରାଳତା, ବିଭାଜନ ପୃଷ୍ଠ, ଛାଞ୍ଚ ମାଉଣ୍ଟିଂ ଏବଂ ପ୍ୟାରିସନ୍ ସେଣ୍ଟରିଂ | | ଅବସ୍ଥାନ ଇତିହାସ, ବନ୍ଦ ଯାଞ୍ଚ ଏବଂ ସଂଶୋଧନ ପୂର୍ବରୁ / ପରେ ଅଂଶଗୁଡିକ ପୁନରାବୃତ୍ତି କରନ୍ତୁ | |
| ଧୀର କିମ୍ବା ପରିବର୍ତ୍ତନଶୀଳ ଚକ୍ର | | କୁଲିଂ ସର୍କିଟ୍ ପ୍ରତିବନ୍ଧକ, ଗରମ ଅଞ୍ଚଳ, ଅଂଶର ଘନତା, ଭେଣ୍ଟିଂ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ବିଳମ୍ବ | | ଚକ୍ର-ପର୍ଯ୍ୟାୟ ସମୟ, ଯୋଗାଣ / ଫେରସ୍ତ ଅବସ୍ଥା ଏବଂ ଲଗ ବନ୍ଦ | |
କିଙ୍ଗଲେ ବ୍ୟବହାର କରନ୍ତୁ |HMI ପ୍ରମାଣ କାର୍ଯ୍ୟ ପ୍ରବାହ |ଯେତେବେଳେ ଆଲାର୍ମ କିମ୍ବା କ୍ରମ ପରିବର୍ତ୍ତନଗୁଡ଼ିକ ଏକ ଛାଞ୍ଚ ସମସ୍ୟା ସହିତ ଆସେ | ଅନୁମୋଦିତ ଯାଞ୍ଚ ପଏଣ୍ଟଗୁଡିକ ବହନ କରନ୍ତୁ |ପ୍ରତିଷେଧକ ରକ୍ଷଣାବେକ୍ଷଣ ଯୋଜନା |ଅଂଶ ଗୁଣକୁ ଅପେକ୍ଷା କରିବା ପରିବର୍ତ୍ତେ |
ବ୍ଲୋଡ୍ ମଲ୍ଡ RFQ ଏବଂ ଡିଜାଇନ୍-ସମୀକ୍ଷା ଯାଞ୍ଚ ତାଲିକା |
- ନିୟନ୍ତ୍ରିତ 2D / 3D ଅଂଶ ଫାଇଲ, ସଂଶୋଧନ, କ୍ଷମତା, ସର୍ବାଧିକ ପରିମାଣ ଏବଂ ଉଦ୍ଦିଷ୍ଟ ବିଷୟବସ୍ତୁ |
- ବନ୍ଦ ଏବଂ ବେକ-ଫିନ୍ ଚିତ୍ରାଙ୍କନ, କ୍ୟାପ୍ ନମୁନା, ଡାଟମ୍ ସିଲ୍ ଏବଂ ସମାପ୍ତ ଟ୍ରିମ୍ ସ୍ଥିତି |
- ସଠିକ୍ ରଜନୀ ଗ୍ରେଡ୍, ରଙ୍ଗ / ଯୋଗୀ, ପୁନ r ନିର୍ଦ୍ଦେଶ / PCR ଯୋଜନା ଏବଂ ସାମଗ୍ରୀ-ଯୋଗାଣକାରୀ ସୂଚନା |
- ସମାପ୍ତ ଓଜନ, ଆନୁମାନିକ ମୋଟ ପ୍ୟାରିସନ୍ ଏବଂ ଫ୍ଲାସ୍ ରୁଟ୍ |
- ପରୀକ୍ଷା ପଦ୍ଧତି ଏବଂ ଗ୍ରହଣ ସୀମା ସହିତ ଗୁରୁତର କାନ୍ଥ ଏବଂ ଡାଇମେନ୍ସନାଲ୍ ଅବସ୍ଥାନ |
- ଲିକ୍, ଡ୍ରପ୍, ଟପ୍-ଲୋଡ୍, ଟର୍କ, ପରିବେଶ କିମ୍ବା ଅନ୍ୟାନ୍ୟ ପ୍ରୋଜେକ୍ଟ-ନିର୍ଦ୍ଦିଷ୍ଟ କାର୍ଯ୍ୟକ୍ଷମ ପରୀକ୍ଷଣ |
- ମେସିନ୍ ମଡେଲ୍, ଷ୍ଟେସନ୍ ଏବଂ କ୍ୟାଭିଟି ଗଣନା, ଡେ-ହେଡ୍ ଆଉଟଲେଟ୍ ଯୋଜନା ଏବଂ ପ୍ୟାରିସନ୍ ସେଣ୍ଟର୍ ଦୂରତା |
- ପ୍ଲାଟେନ୍ / ମାଉଣ୍ଟିଂ ଇଣ୍ଟରଫେସ୍, ମଡ୍ଡ ଏନଭଲପ୍, ଘନତା, ଖୋଲିବା, କ୍ଲମ୍ପ ଏବଂ ବ୍ଲୋ-ପିନ୍ ବ୍ୟବସ୍ଥା |
- ପାର୍ଟିଙ୍ଗ୍ ଲାଇନ୍, ପିଚ୍ ଅଫ୍, ଫ୍ଲାସ୍ ପକେଟ୍, ବେକ ଇନ୍ସର୍ଟ, ଭେଣ୍ଟସ୍, କୁଲିଂ ସର୍କିଟ୍ ଏବଂ ଭୂପୃଷ୍ଠ ଫିନିଶ୍ |
- ଟେକ୍-ଆଉଟ୍, ଟ୍ରିମିଂ, ଲିକ୍ ପରୀକ୍ଷଣ, ପରିବହନ ଏବଂ ସ୍କ୍ରାପ୍-ହ୍ୟାଣ୍ଡଲିଂ ଇଣ୍ଟରଫେସ୍ |
- ସାଧନ ସାମଗ୍ରୀ, ଗ୍ରେଡ୍, କଠିନତା / ଚିକିତ୍ସା ଯେଉଁଠାରେ ପ୍ରାସଙ୍ଗିକ, ଅତିରିକ୍ତ ଏବଂ ମରାମତି ପଦ୍ଧତି ସନ୍ନିବେଶ କରନ୍ତୁ |
- ପରୀକ୍ଷା ସାମଗ୍ରୀ ପରିମାଣ, ଚାଲିବା ଅବଧି, ନମୁନା, ଗେଜ୍, ଡାଟା ରେକର୍ଡ ଏବଂ ଗ୍ରହଣ ଦାୟିତ୍। |
- ସାଧାରଣ ବ୍ୟବସ୍ଥା, ଉଠାଣ ପଏଣ୍ଟ, ମାଧ୍ୟାକର୍ଷଣ / ମାଧ୍ୟାକର୍ଷଣ କେନ୍ଦ୍ର ଏବଂ ଅନୁମୋଦିତ ପରିବର୍ତ୍ତନ ପ୍ରକ୍ରିୟା |
- ପରିସର ସୀମା: ଛାଞ୍ଚ, ଡାଏ ଟୁଲିଂ, ଫିଟିଙ୍ଗ୍, ହୋସ୍, ଚିତ୍ରାଙ୍କନ, ତାଲିମ, ପ୍ୟାକେଜିଂ ଏବଂ କ୍ରେତା-ଯୋଗାଣ ସାମଗ୍ରୀ |
କାରଖାନା ସେବା ପାଇଁ, କିଙ୍ଗଲେଙ୍କ ସହିତ ଅନ୍ତିମ ମୋଲ୍ଡ ସର୍କିଟ୍ ଏବଂ ଫୁଙ୍କିବା ବ୍ୟବସ୍ଥାକୁ ସଂଯୋଗ କରନ୍ତୁ |ଉପଯୋଗୀତା ଏବଂ ଲେଆଉଟ୍ ଯୋଜନା ଗାଇଡ୍ |। ମେସିନ୍ କ୍ଲାସ୍ ଏବଂ ଉତ୍ପାଦନ କ୍ରମ ପାଇଁ, ବ୍ୟବହାର କରନ୍ତୁ |କ୍ରମାଗତ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂ ଗାଇଡ୍ |ଏବଂ ଅନ୍ତିମ ଅଂଶ ପାଇଁ ଏକ ଜମାକାରୀ ପ୍ଲାଟଫର୍ମ ଆବଶ୍ୟକ କି ନାହିଁ ନିଶ୍ଚିତ କରନ୍ତୁ |
ବାରମ୍ବାର ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ |
ଏକ blow ଟକା old ା and ୍ଚା ଏବଂ ଏକ blow ଟକା old ା die ୍ଚା ମସ୍ତକ ମଧ୍ୟରେ କ’ଣ ପାର୍ଥକ୍ୟ ଅଛି?
ମର ମୁଣ୍ଡ ତିଆରି କରିବା ପୂର୍ବରୁ ତରଳ ପ୍ୟାରିସନ୍ ଗଠନ କରେ | ବ୍ଲୋ ମଡ୍ଡ ସେହି ପ୍ୟାରିସନ୍ ଚାରିପାଖରେ ବନ୍ଦ ହୋଇଯାଏ, ଏହାକୁ ସିଲ୍ କରେ, ପ୍ରବାହିତ ବାୟୁ ଗ୍ରହଣ କରେ, ଅଂଶକୁ ଥଣ୍ଡା କରେ ଏବଂ ଏହାର ବାହ୍ୟ ଆକାରକୁ ବ୍ୟାଖ୍ୟା କରେ | ସେଗୁଡ଼ିକ ଅଲଗା କିନ୍ତୁ ସଂଯୁକ୍ତ ସାଧନ ପ୍ରଣାଳୀ |
ଏକ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମଡ୍ଡ ଡିଜାଇନ୍ କରିବା ପାଇଁ କେଉଁ ସୂଚନା ଆବଶ୍ୟକ?
ନିୟନ୍ତ୍ରିତ ଅଂଶ ଏବଂ ବନ୍ଦ ଚିତ୍ର, ରଜନୀ ଗ୍ରେଡ୍, ସମାପ୍ତ ଏବଂ ମୋଟ ପ୍ୟାରିସନ୍ ଓଜନ, ଜଟିଳ କାନ୍ଥ ଏବଂ ପରିମାପ, କାର୍ଯ୍ୟକ୍ଷମ ପରୀକ୍ଷଣ, ଆଉଟପୁଟ୍ ଟାର୍ଗେଟ୍, ମେସିନ୍ ଇଣ୍ଟରଫେସ୍, କ୍ୟାଭିଟି ଯୋଜନା, ଟ୍ରିମିଂ ପଦ୍ଧତି ଏବଂ କାରଖାନା ଉପଯୋଗୀତା ପ୍ରଦାନ କରନ୍ତୁ |
ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମୋଲିଡିଂରେ ପିଚ୍ ଅଫ୍ ଡିଜାଇନ୍ କାହିଁକି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ?
ପିଚ୍ ଅଫ୍ ଗରମ ପ୍ୟାରିସନ୍ ସାମଗ୍ରୀକୁ ସଙ୍କୋଚନ କରେ ଏବଂ ସିଲ୍ କରେ ଏବଂ ଫ୍ଲାସ୍ କେଉଁଠାରେ ପୃଥକ ହୁଏ ତାହା ବ୍ୟାଖ୍ୟା କରିବାରେ ସାହାଯ୍ୟ କରେ | ଏହାର ଜ୍ୟାମିତି ସାମଗ୍ରୀ, ପ୍ୟାରିସନ୍ ଘନତା, ଛାଞ୍ଚ ବନ୍ଦ, ତାପମାତ୍ରା, ଫ୍ଲାସ୍ ରିଲିଫ୍ ଏବଂ ଡିଫ୍ଲାଶିଂ ସହିତ କାର୍ଯ୍ୟ କରିଥାଏ, ତେଣୁ ଏହା ପ୍ରକୃତ ପ୍ରକଳ୍ପରେ ବ valid ଧ ହେବା ଆବଶ୍ୟକ |
କାହିଁକି ଏକ ଏକ୍ସଟ୍ରୁଜନ୍ ବ୍ଲୋ ମଡ୍ଡ ଭେଣ୍ଟ ଆବଶ୍ୟକ କରେ?
ବିସ୍ତାରିତ ପ୍ୟାରିସନ୍ ଏବଂ ଗୁହାଳ ମଧ୍ୟରେ ବାୟୁ ଫାଶରେ ପଡିପାରେ | ଭେଣ୍ଟସ୍ ଏହାକୁ ଏକ ପଳାୟନ ମାର୍ଗ ଦେଇଥାଏ ଯାହା ଦ୍ par ାରା ପ୍ୟାରିସନ୍ ଛାଞ୍ଚ ପୃଷ୍ଠ ସହିତ ଯୋଗାଯୋଗ କରିପାରିବ ଏବଂ ଉଦ୍ଦିଷ୍ଟ ଆକୃତି ଏବଂ ସବିଶେଷ ବିବରଣୀ ପୁନ oduc ପ୍ରକାଶ କରିପାରିବ |
କୁଲିଂ ଚ୍ୟାନେଲଗୁଡିକ ବ୍ଲୋ ମୋଲିଡିଂ ଚକ୍ର ସମୟକୁ କିପରି ପ୍ରଭାବିତ କରେ?
କୁଲିଂ ସର୍କିଟ୍ ଗରମ ଅପସାରଣ କରେ ଯେପର୍ଯ୍ୟନ୍ତ ଅଂଶ ଗ୍ରହଣଯୋଗ୍ୟ ବିକୃତି ବିନା ମୁକ୍ତ ହୋଇପାରିବ | ଧୀରତମ ଗରମ ଅଞ୍ଚଳ ଚକ୍ରକୁ ସୀମିତ କରିପାରିବ, ତେଣୁ ସର୍କିଟ୍ ଲେଆଉଟ୍, ପ୍ରବାହ, ତାପମାତ୍ରା, ଛାଞ୍ଚ ସାମଗ୍ରୀ ଏବଂ କାନ୍ଥ ବଣ୍ଟନକୁ ଏକତ୍ର ମୂଲ୍ୟାଙ୍କନ କରାଯିବା ଆବଶ୍ୟକ |
ଏକ ବିଦ୍ୟମାନ blow ାଞ୍ଚା ଏକ ଭିନ୍ନ ଯନ୍ତ୍ରକୁ ଫିଟ୍ କରିପାରିବ କି?
ସମ୍ଭବତ ,, କିନ୍ତୁ ଏହାକୁ ଅନୁମାନ କରନ୍ତୁ ନାହିଁ | ମଡ୍ଡ ଓସାର, ଉଚ୍ଚତା, ଘନତା, ମାସ, ମାଉଣ୍ଟିଂ, ଖୋଲିବା, କ୍ଲମ୍ପ, ବ୍ଲୋ-ପିନ୍ ସ୍ଥିତି, ୟୁଟିଲିଟିଜ୍, ଟେକ୍ ଆଉଟ୍ ପଥ, ଡାଏ-ହେଡ୍ ଆଲାଇନ୍ମେଣ୍ଟ ଏବଂ ଗ୍ରହଣକାରୀ ମେସିନ୍ ବିରୁଦ୍ଧରେ ନିୟନ୍ତ୍ରଣ ଯାଞ୍ଚ କରନ୍ତୁ |
ମୁଁ ଏକ ଆଲୁମିନିୟମ୍ କିମ୍ବା ଷ୍ଟିଲ୍ ଧକ୍କା ଛାଞ୍ଚ ବାଛିବା ଉଚିତ୍ କି?
ପସନ୍ଦ ତାପଜ କାର୍ଯ୍ୟଦକ୍ଷତା, ଉତ୍ପାଦନ କର୍ତ୍ତବ୍ୟ, ରଜନୀ, ଭୂପୃଷ୍ଠ ଏବଂ ପରିଧାନ ଆବଶ୍ୟକତା, ରଣନୀତି ସନ୍ନିବେଶ, ମରାମତି କ୍ଷମତା, ସୀସା ସମୟ ଏବଂ ମୂଲ୍ୟ ଉପରେ ନିର୍ଭର କରେ | କେବଳ ଧାତୁ ନାମରୁ ବାଛିବା ପରିବର୍ତ୍ତେ ସଠିକ୍ ଗ୍ରେଡ୍ ଏବଂ ଡିଜାଇନ୍ ଅନୁମାନ ପାଇଁ ପଚାର |